
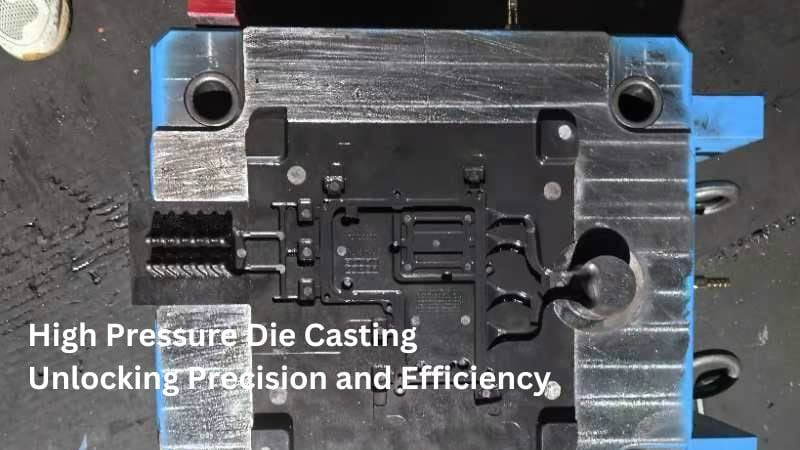
Mi az a nagynyomású öntés?
A nagynyomású öntés (HPDC) egy olyan gyártási eljárás, amelynek során olvadt fémet nagy nyomáson fecskendeznek acélformába (szerszámba) fémalkatrészek előállítása céljából. Ezt az eljárást széles körben alkalmazzák összetett és precíz, kiváló felületi minőségű és méretpontos alkatrészek gyártására.
A nagynyomású öntés lényegében szinonimája a hagyományos öntésnek, mivel ez az iparágban alkalmazott szabványos nagynyomású eljárás. A fő különbségek azokban a speciális technikákban és változatokban rejlenek, amelyeket a különböző anyagokhoz és gyártási követelményekhez igazítva alkalmaznak.
Előző cikkünkben rövid áttekintést adtunk az öntési eljárásról. Ebben a cikkben mélyrehatóbban vizsgáljuk meg a folyamatot, hogy jobban megismerhesse annak részleteit és alkalmazási területeit.
Mi a HPDC folyamat?
A HPDC folyamat az öntőforma gondos előkészítésével kezdődik: a formát megtisztítják, ellenőrzik az esetleges hibákat, majd kenőanyaggal vonják be a hőmérséklet szabályozása és az öntvény könnyebb eltávolítása érdekében.
Ezt követően a szerszámot előmelegítik, hogy biztosítsák a fém megfelelő áramlását és dermedését. A befecskendezési fázis során az olvadékot a szerszámüreghez csatlakozó töltőhüvelybe öntik, majd nagy nyomáson – jellemzően 1500 és 25 400 psi (10–175 MPa) közötti tartományban – a szerszámba préselik.
Ez a nagynyomású befecskendezés garantálja, hogy a fém kitöltse a szerszámot, még bonyolult formák vagy vékony falú részek esetén is. Mivel a fém a hideg szerszámfelületekkel érintkezve gyorsan dermedni kezd, a nyomást fenntartják a porozitás minimalizálása és a méretpontosság biztosítása érdekében.
A dermedést követően a szerszámfeleket szétnyitják, és a kész öntvényt kidobócsapok segítségével eltávolítják a szerszámból. Ezután az alkatrészt sorjázzák, hogy eltávolítsák a felesleges anyagokat, például az öntőcsapot, az öntőcsatornákat és a sorját. A végső tisztítási lépés során leválasztják az öntvényről a maradék fémhulladékot – gyakran egy présgépbe helyezett speciális vágószerszám segítségével. Ezt a hulladékot jellemzően újraolvasztással hasznosítják újra.
Melyek a nagynyomású öntés típusai?
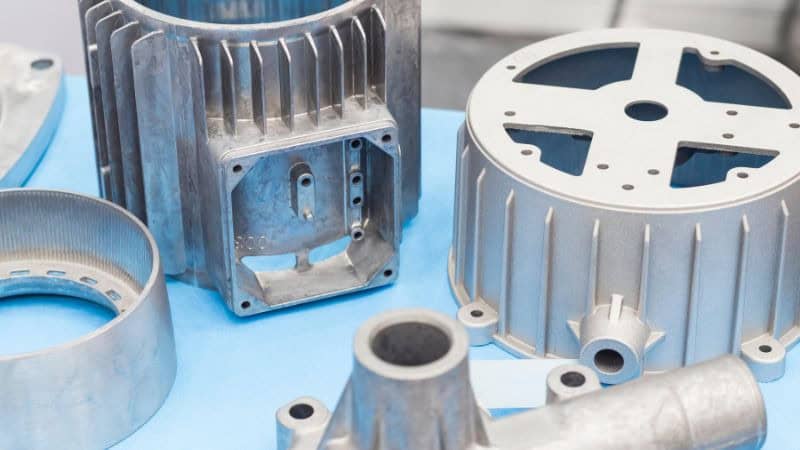
A nagynyomású öntés (HPDC) különböző típusokba sorolható aszerint, hogyan történik az olvadt fém befecskendezése a szerszámba. A HPDC két fő típusa a következő: melegkamrás öntés és hidegkamrás öntés.
Melegkamrás öntés
A melegkamrás öntés során a fémet az öntőgép részét képező kemencében olvasztják meg. Az olvadt fémet ezt követően egy dugattyú és egy hattyúnyak-mechanizmus segítségével fecskendezik be a szerszámüregbe. Ez az eljárás hatékony az alacsony olvadáspontú fémek esetében.
Jellemzően alacsonyabb olvadáspontú ötvözetek – például cink, magnézium és ólom – esetében alkalmazzák.
Az eljárás gyorsabb, mivel a fémet nem kell külső olvasztókemencéből áttölteni, ami csökkenti az öntési ciklusidőt.
Magas olvadáspontú fémekhez azonban nem alkalmas, mivel ezek károsíthatják a gép alkatrészeit, például a hattyúnyak-szerkezetet és a fúvókát.
Hidegkamrás nyomásos öntés
A hidegkamrás nyomásos öntés során a fémet külön kemencében olvasztják meg, majd onnan merőkanállal adagolják az öntőgépbe. Az olvadt fémet egy dugattyú segítségével préselik be az öntőforma üregébe.
Ez a módszer ideális a magasabb olvadáspontú fémek – például alumínium, sárgaréz és egyes magnéziumötvözetek – megmunkálására.
Lehetővé teszi a magas olvadáspontú fémek feldolgozását is, amelyek a melegkamrás eljárásokhoz nem alkalmasak.
Az olvadt fém kemencéből a gépbe történő áttöltésének többletlépése lassíthatja a folyamatot a melegkamrás nyomásos öntéshez képest.
Melyek a nagynyomású öntés előnyei?
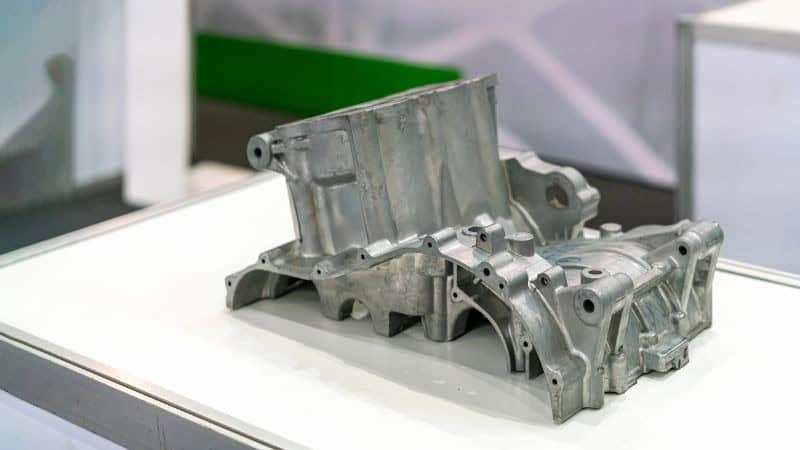
A nagynyomású öntés (HPDC) előnyei abban rejlenek, hogy lehetővé teszi kiváló minőségű, összetett fémalkatrészek hatékony gyártását.
Magas gyártási sebesség
- Gyors folyamat: A HPDC eljárás során nagy nyomást alkalmaznak az olvadt fém öntőformába történő befecskendezésére, ami gyors kitöltést és gyors megszilárdulást tesz lehetővé. Ez a sebesség kulcsfontosságú a tömegtermelésben, mivel lehetővé teszi a gyártók számára, hogy rövid idő alatt nagy mennyiségű alkatrészt állítsanak elő.
Mérethelyesség és pontosság
- Ellenőrzött folyamat: A nagy nyomás biztosítja, hogy az olvadt fém kitöltse az öntőforma minden üregét, így állandó méretű és nagy pontosságú alkatrészek jönnek létre. Ez csökkenti a további megmunkálás vagy felületkezelés szükségességét, időt és költséget takarítva meg.
Összetett formák és vékony falak
- Nagynyomású befecskendezés: A fém nagy nyomáson történő befecskendezésének képessége lehetővé teszi olyan összetett formák és finom részletek kialakítását, amelyeket más öntési eljárásokkal nehéz lenne megvalósítani. Emellett lehetővé teszi vékony falú – akár 1 mm vastagságú – alkatrészek gyártását is, ami hozzájárul a végtermék súlyának csökkentéséhez.
Sima felületképzés
- Az öntőforma és a folyamat minősége: Az eljárás során az öntőformából kikerülő alkatrészek felülete sima, ami ideális az esztétikus megjelenést vagy további felületkezelést (például galvanizálást) igénylő alkalmazásokhoz. Ez minimálisra csökkenti a másodlagos megmunkálási folyamatok szükségességét.
Anyaghatékonyság és hulladékcsökkentés
- Minimális anyagveszteség: A nagynyomású öntés (HPDC) úgynevezett „near-net-shape” (végleges alakhoz közeli) eljárás; ez azt jelenti, hogy az alkatrészeket már a végleges méreteikhez nagyon közel álló formában állítják elő, így minimálisra csökken az anyagveszteség a felesleges anyag leválasztásával járó hagyományos megmunkálási módszerekhez képest.
Sokoldalúság a színesfémek terén
- Anyagválasztási rugalmasság: A HPDC eljárás számos különféle színesfémmel – köztük alumíniummal, cinkkel és magnéziummal – alkalmazható. Ez a sokoldalúság lehetővé teszi a gyártók számára, hogy az anyagokat az adott alkalmazás követelményei (például tömeg, szilárdság és korrózióállóság) alapján válasszák ki.
Tartós öntőformák
- Hosszú élettartam: A HPDC során használt öntőformák tartós anyagokból készülnek, és ellenállnak az eljárással járó nagy nyomásnak és magas hőmérsékletnek. A tartósságnak köszönhetően a formák több gyártási ciklusban is felhasználhatók, ami idővel csökkenti az egy darabra jutó költségeket.
Melyek a nagynyomású öntés hátrányai?
A nagynyomású öntésnek (HPDC) számos hátránya van, amelyek befolyásolhatják az egyes alkalmazásokhoz való alkalmasságát. Íme a főbb hátrányok:
Magas kezdeti szerszámozási költségek: A HPDC eljárás beállítási és szerszámozási költségei jelentősek, mivel összetett és nagy pontosságú öntőformákra van szükség. Emiatt gazdaságilag elsősorban nagy sorozatú gyártás esetén érdemes alkalmazni, mivel a kezdeti beruházás költségei így nagyszámú alkatrész között oszlanak meg.
Porozitással kapcsolatos problémák: A gyors hűlés és a nagynyomású befecskendezés porozitást okozhat az öntött alkatrészekben. A porozitás – azaz az apró légzsebek vagy üregek jelenléte – ronthatja az alkatrészek mechanikai tulajdonságait és szerkezeti integritását. A hiba minimalizálása érdekében a folyamat gondos szabályozására van szükség.
Anyagbeli korlátok: A nagynyomású öntés (HPDC) általában a színesfémekre – például alumíniumra, cinkre és magnéziumra – korlátozódik. A technológia nem igazán alkalmas vasalapú fémek megmunkálására, mivel azok olvadáspontja magasabb, és jobban koptatják az öntőformákat.
Tervezési korlátok: A folyamat bizonyos tervezési korlátokat szab, különösen a kiemelési szögek, a falvastagság és az osztósíkok tekintetében. Ezek a megkötések további tervezési módosításokat tehetnek szükségessé, és korlátozhatják az előállítható alkatrészek összetettségét.
Nem alkalmas kisszériás gyártásra: A szerszámozással és az előkészítéssel járó magas költségek miatt a HPDC nem gazdaságos kisszériás gyártás esetén. A technológia leginkább a nagyüzemi gyártáshoz ideális, ahol a költségek nagyszámú terméken oszthatók meg.
Környezetvédelmi szempontok: A nagynyomású öntőgépek és olvasztókemencék használata a nagynyomású öntési (HPDC) eljárás során jelentős energiafelhasználással jár, és károsanyag-kibocsátást eredményezhet. A környezeti hatások mérséklése érdekében elengedhetetlenek az olyan fenntartható gyakorlatok, mint a fémhulladék újrahasznosítása és az energiafelhasználás optimalizálása.
Szerszámtervezési szempontok nagynyomású öntésnél
Nagynyomású öntőszerszámok tervezésekor három kulcsfontosságú szempontot kell figyelembe venni: az üreg és a mag elrendezését, a hűtőrendszerek hatékonyságát, valamint a megfelelő szerszámanyagok kiválasztását.
Üreg és mag
Az üreg és a mag az öntőszerszám két fő része. Az üreg az a bemélyedés, ahová az olvadt fémet öntik, míg a mag alakítja ki az öntvény belső geometriáját. Kulcsfontosságú biztosítani, hogy az üreg és a mag úgy legyen kialakítva, hogy deformáció nélkül ellenálljon a nagy nyomásnak.
A precíz és összetett alkatrészek gyártásához fontos a kiegyensúlyozott kialakítású üreg és mag tervezése. Figyelembe kell venni olyan tényezőket, mint a falvastagság, az osztósíkok és a kiemelési szögek, hogy megkönnyítsék a kész öntvény eltávolítását.
Hűtőrendszerek
A megfelelő hűtés elengedhetetlen az öntési folyamat hatékonysága és minősége szempontjából. A hűtőrendszerek elősegítik az olvadt fém gyors megszilárdulását, ezáltal csökkentik a ciklusidőt és növelik a termelékenységet.
A hőmérséklet szabályozása érdekében gyakran hűtőcsatornákat építenek a szerszámba. A hatékony hűtőrendszerek segítenek csökkenteni a hőfeszültséget és megelőzni a késztermék hibáit. A hűtőcsatornák rendszeres karbantartása kulcsfontosságú az olyan dugulások elkerülése érdekében, amelyek befolyásolhatnák a hűtési teljesítményt.
Szerszámanyagok
A szerszám megfelelő anyagának kiválasztása döntő fontosságú a tartósság és a teljesítmény szempontjából. A szerszámnak képesnek kell lennie arra, hogy jelentős kopás nélkül elviselje a nagy nyomást, a magas hőmérsékletet és a folyamatos ciklusokat.
A szerszámok általában prémium minőségű, hőálló acélfajtákból készülnek. A szerszám anyagának megválasztása befolyásolja az öntvény teljes költségét, tartósságát és minőségét. A kiváló minőségű anyagokba történő befektetés hosszú távon csökkentheti az állásidőt és a karbantartási költségeket.
Melyek a nagynyomású öntés (HPDC) alkalmazási területei?
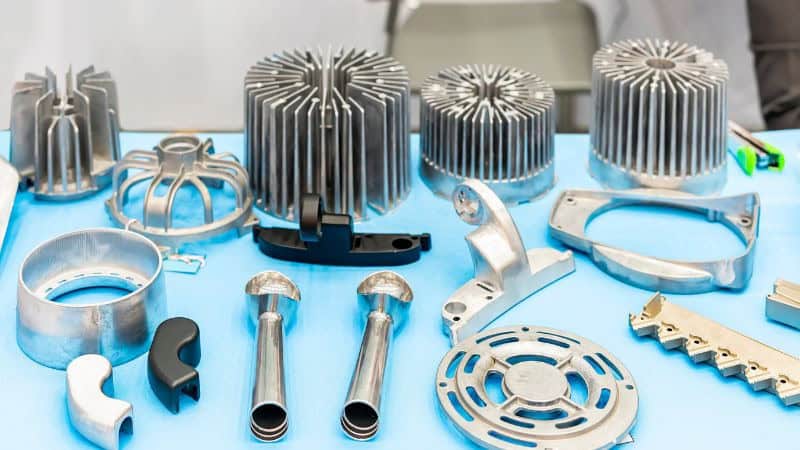
Autóipar: A HPDC eljárást gyakran alkalmazzák motoralkatrészek, sebességváltó-házak és egyéb kritikus fontosságú alkatrészek gyártására, köszönhetően nagy pontosságának és megbízhatóságának.
Repülőgépipar: Ezzel az eljárással könnyű és tartós repülőgép-alkatrészek – köztük szerkezeti elemek és burkolatok – állíthatók elő.
Elektronika: A hűtőbordák, készülékházak és egyéb elektronikai alkatrészek esetében előnyös a HPDC által biztosított nagy pontosság és kiváló felületi minőség.
Fogyasztási cikkek: Az olyan termékek, mint az elektromos kéziszerszámok házai vagy a konyhai kisgépek alkatrészei, szintén nagynyomású öntéssel készülnek, lehetővé téve a részletgazdag és robusztus kialakítást.
Melyek a HPDC-n kívüli innovatív öntési eljárások?
A hagyományos nagynyomású öntési eljárások mellett számos innovatív fémöntési technika jelent meg a folyamat fejlesztése és a speciális kihívások kezelése érdekében. Ezen fejlesztések közé tartozik a vákuumtámogatott öntés, a présöntés (squeeze casting) és a félszilárd fémfeldolgozás.
Vákuumtámogatott öntés : során vákuumot hoznak létre a szerszámüregben az olvadt fém befecskendezése előtt. Ez az eljárás csökkenti a gázbezáródást, ami javítja a mechanikai tulajdonságokat és a felületi minőséget. Különösen előnyös vékony falú alkatrészek gyártásánál, és gyakran alkalmazzák az autó- és repülőgépiparban.
Présöntés (Squeeze Casting) egy másik fejlett eljárás, amely során az olvadt fémet nagy nyomáson préselik a formába, majd a dermedés alatt további nyomást alkalmaznak. Ez a technika minimálisra csökkenti a porozitást és javítja a késztermék mechanikai tulajdonságait, így alkalmassá teszi azt szerkezeti elemek gyártására.
Félszilárd fémfeldolgozás (SSM) során a fémet a befecskendezés előtt részlegesen megszilárdítják, így az iszaphoz hasonló állagot vesz fel. Ez a módszer jobb irányíthatóságot biztosít a fém áramlása felett, csökkenti a hibák számát és javítja az öntvény mechanikai tulajdonságait. Az SSM különösen hasznos összetett geometriák és nagy szilárdságot igénylő alkalmazások esetén.
Gyakran ismételt kérdések
Milyen fémeket használnak gyakran nagynyomású öntésnél (HPDC)?
A nagynyomású öntésnél leggyakrabban használt fémek közé tartoznak:
- Alumíniumötvözetek: Kiváló tulajdonságaik révén ezek tartoznak a nagynyomású öntésnél legszélesebb körben alkalmazott fémek közé.
- Magnéziumötvözetek: Kis tömegük miatt egyre népszerűbbek, különösen az autóipari alkalmazásokban.
- Cinkötvözetek: Jó önthetőségük és alacsony olvadáspontjuk miatt gyakran alkalmazzák őket.
- Rézötvözetek: Bizonyos alkalmazásokban használják őket, bár ritkábban fordulnak elő, mint az alumínium- vagy cinkötvözetek.
Néhány konkrét ötvözet és azok alkalmazási területei:
- A380 (alumíniumötvözet): Széles körben alkalmazott; például motorblokkok, autóalkatrészek és házak gyártásához.
- 383 (alumíniumötvözet): Alkalmas vékony falú alkatrészek és bonyolult formák öntésére.
- B390 (alumíniumötvözet): Fogaskerekek, dugattyúk és motoralkatrészek gyártásához használják.
- A413 és 413 (alumíniumötvözetek): Autóipari és repülőgépipari alkalmazásokban használatosak.
- AZ91D és AM60B (magnéziumötvözetek): Gyakoriak az autóiparban, bár hővezetési tulajdonságaik korlátokat szabhatnak bizonyos modern alkalmazásoknál, például az elektromos járművek esetében.
Miben különbözik a nagynyomású öntés az alacsony nyomású eljárásoktól?
A nagynyomású öntés során nagyobb erővel préselik az olvadt fémet a formába, ami gyorsabb gyártást és a részletek pontosabb visszaadását teszi lehetővé. Az alacsony nyomású eljárások gravitációt vagy kisebb erőt alkalmaznak, így lassabbak, és összetett alkatrészek esetén kevésbé pontosak.
Milyen nyomástartomány jellemző a nagynyomású öntőgépekre?
A nagynyomású öntésnél alkalmazott nyomástartomány jellemzően 1000 és 25 000 PSI (font/négyzethüvelyk) közé esik. A pontos nyomásérték a fém típusától és a gyártandó alkatrész összetettségétől függ.







