
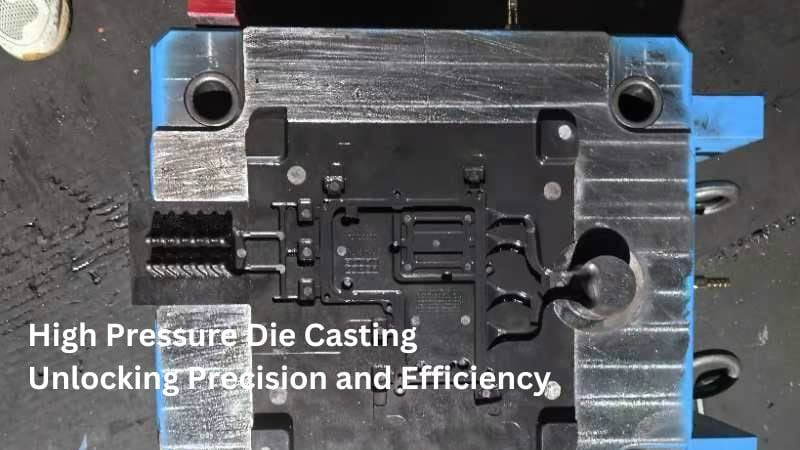
Yüksek Basınçlı Döküm Nedir?
Yüksek Basınçlı Döküm (HPDC), erimiş metalin yüksek basınç altında çelik bir kalıba enjekte edilmesiyle metal parçalar üreten bir imalat sürecidir. Bu süreç, mükemmel yüzey kalitesi ve boyutsal doğruluk sunan karmaşık ve hassas bileşenlerin üretiminde yaygın olarak kullanılır.
Yüksek basınçlı döküm, sektörde kullanılan standart yüksek basınç yöntemini ifade ettiğinden, temelde geleneksel basınçlı dökümile eş anlamlıdır. Temel farklar, farklı malzeme ve üretim gereksinimlerine uyum sağlamak için kullanılan özel tekniklerde ve varyasyonlardadır.
Önceki yazımızda basınçlı döküme kısa bir genel bakış sunmuştuk. Bu yazıda süreci daha ayrıntılı inceleyerek incelikleri ve uygulamaları hakkındaki bilginizi geliştireceğiz.
HPDC Süreci Nedir?
HPDC süreci, kalıbın temizlendiği, kusur açısından incelendiği ve sıcaklığı düzenlemek ve döküm parçasının kalıptan çıkarılmasını kolaylaştırmak için yağlayıcıyla kaplandığı titiz kalıp hazırlığıyla başlar.
Ardından metal akışının ve katılaşmanın düzgün gerçekleşmesi için kalıp önceden ısıtılır. Enjeksiyon aşamasında erimiş metal, kalıp boşluğuna bağlı bir enjeksiyon kovanına dökülür ve genellikle 1 500 ile 25 400 psi (10 ile 175 MPa) arasında değişen yüksek basınçla kalıba itilir.
Bu yüksek basınçlı enjeksiyon, metalin karmaşık şekillerde ve ince duvarlı bölümlerde bile kalıbı doldurmasını sağlar. Metal soğuk kalıp yüzeyleriyle temas ettiğinde hızla katılaşırken gözenekliliği en aza indirmek ve boyutsal doğruluğu sağlamak için basınç korunur.
Katılaşmanın ardından kalıp yarıları ayrılır ve döküm parçası itici pimlerle çıkarılır. Daha sonra yolluk, kanal ve çapak gibi fazla malzemeleri gidermek için parça kesilerek temizlenir. Son çapak alma aşamasında, kalan hurda metal genellikle pres içindeki özel bir kesme kalıbı kullanılarak döküm parçasından ayrılır. Bu hurda çoğunlukla yeniden eritilerek geri dönüştürülür.
Yüksek Basınçlı Döküm Türleri Nelerdir?
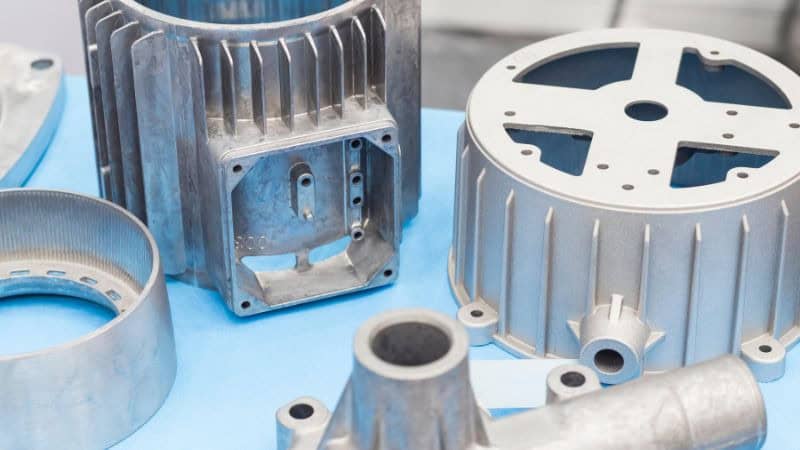
Yüksek Basınçlı Döküm (HPDC), erimiş metalin kalıba enjekte edilme yöntemine göre farklı türlere ayrılabilir. HPDC’nin başlıca iki türü sıcak kamaralı basınçlı döküm ve soğuk kamaralı basınçlı dökümdür.
Sıcak Kamaralı Basınçlı Döküm
Sıcak kamaralı basınçlı dökümde metal, döküm makinesinin parçası olan bir fırında eritilir. Erimiş metal daha sonra piston ve kuğu boynu mekanizması kullanılarak kalıp boşluğuna enjekte edilir. Bu yöntem, ergime noktası düşük metaller için verimlidir.
Genellikle çinko, magnezyum ve kurşun gibi daha düşük sıcaklıklarda eriyen alaşımlarda kullanılır.
Metal harici bir fırından aktarılmadığı için süreç daha hızlıdır ve döküm çevrim sürelerini azaltır.
Ancak ergime noktası yüksek metaller için uygun değildir; bu metaller kuğu boynu ve nozül gibi makine bileşenlerine zarar verebilir.
Soğuk Kamaralı Basınçlı Döküm
Soğuk kamaralı basınçlı dökümde metal ayrı bir fırında eritilir ve ardından kepçeyle döküm makinesine aktarılır. Erimiş metal bir piston kullanılarak kalıp boşluğuna enjekte edilir.
Bu yöntem alüminyum, pirinç ve bazı magnezyum alaşımları gibi ergime noktası daha yüksek metaller için idealdir.
Sıcak kamaralı süreçlere uygun olmayan yüksek ergime noktalı metallerle çalışabilir.
Erimiş metalin fırından makineye aktarılması için gereken ek adım, süreci sıcak kamaralı basınçlı döküme kıyasla yavaşlatabilir.
Yüksek Basınçlı Dökümün Avantajları Nelerdir?
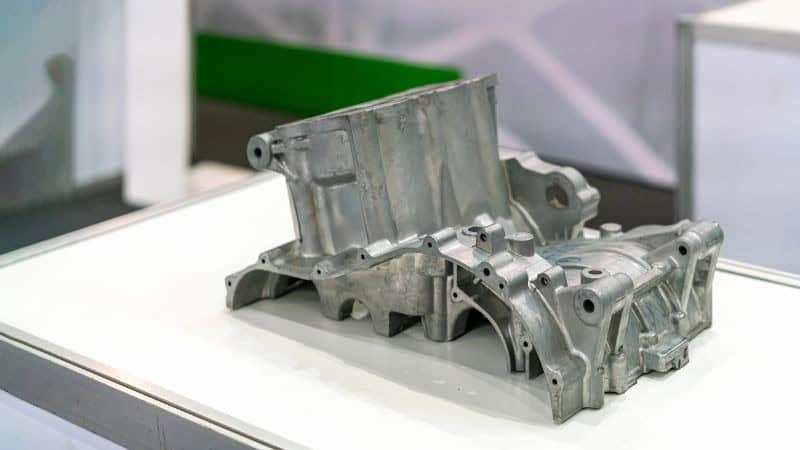
Yüksek Basınçlı Dökümün (HPDC) avantajları, yüksek kaliteli ve karmaşık metal bileşenleri verimli biçimde üretebilmesinden kaynaklanır.
Yüksek Üretim Hızları
- Sürecin Hızı: HPDC, erimiş metali kalıba enjekte etmek için yüksek basınç kullanır; bu da hızlı dolum ve kısa sürede katılaşma sağlar. Bu hız seri üretim için kritik önemdedir ve üreticilerin kısa sürede çok sayıda parça üretmesini mümkün kılar.
Boyutsal Doğruluk ve Hassasiyet
- Kontrollü Süreç: Yüksek basınç, erimiş metalin kalıbın her girintisini doldurmasını sağlayarak tutarlı boyutlara ve yüksek hassasiyete sahip parçalar üretir. Böylece ek işleme veya yüzey bitirme ihtiyacı azalır; zamandan ve maliyetten tasarruf edilir.
Karmaşık Şekiller ve İnce Duvarlar
- Yüksek Basınçlı Enjeksiyon: Metalin yüksek basınçta enjekte edilebilmesi, diğer döküm yöntemleriyle elde edilmesi zor olan karmaşık şekillerin ve ayrıntıların üretilmesini sağlar. Ayrıca nihai ürünün ağırlığını azaltmaya katkıda bulunan, 1 mm kadar ince duvarlı bileşenlerin üretimine olanak tanır.
Pürüzsüz Yüzey Bitişi
- Kalıp ve Süreç Kalitesi: Süreç, doğrudan kalıptan çıktığında pürüzsüz yüzeyli bileşenler üretir. Bu özellik estetik görünüm veya elektrokaplama gibi ek yüzey işlemleri gerektiren uygulamalar için idealdir. İkincil yüzey bitirme işlemlerine duyulan ihtiyacı azaltır.
Malzeme Verimliliği ve Atıkların Azaltılması
- En Aza İndirilen Malzeme Kaybı: HPDC, nihai boyutlara yakın parçalar üreten net şekle yakın bir süreçtir. Bu nedenle fazla malzemenin kesildiği geleneksel işleme yöntemlerine kıyasla malzeme atığını en aza indirir.
Demir Dışı Metallerle Çok Yönlülük
- Malzeme Esnekliği: HPDC; alüminyum, çinko ve magnezyum dâhil çok çeşitli demir dışı metallerle uyumludur. Bu çok yönlülük, üreticilerin ağırlık, dayanım ve korozyon direnci gibi özel uygulama gereksinimlerine göre malzeme seçmesine olanak tanır.
Dayanıklı Kalıplar
- Uzun Kullanım Ömrü: HPDC’de kullanılan kalıplar dayanıklı malzemelerden üretilir ve süreçteki yüksek basınç ile sıcaklıklara dayanabilir. Bu dayanıklılık, kalıpların birden fazla üretim çevriminde yeniden kullanılmasını ve zaman içinde birim başına maliyetin düşmesini sağlar.
Yüksek Basınçlı Dökümün Dezavantajları Nelerdir?
Yüksek Basınçlı Dökümün (HPDC) bazı uygulamalara uygunluğunu etkileyebilecek çeşitli dezavantajları vardır. Başlıca sakıncaları şunlardır:
Yüksek Başlangıç Takımlama Maliyetleri: Karmaşık ve hassas kalıplar gerektiğinden HPDC’nin kurulum ve takımlama maliyetleri yüksektir. İlk yatırım çok sayıda parçaya dağıtılabildiği için yöntem ekonomik açıdan esas olarak yüksek hacimli üretim partilerinde uygulanabilir.
Gözeneklilik Sorunları: Hızlı soğuma ve yüksek basınçlı enjeksiyon, döküm parçalarda gözenekliliğe yol açabilir. Küçük hava cepleri veya boşluklar anlamına gelen gözeneklilik, bileşenlerin mekanik özelliklerini ve yapısal bütünlüğünü olumsuz etkileyebilir. Kusurları en aza indirmek için sürecin dikkatle kontrol edilmesi gerekir.
Malzeme Sınırlamaları: HPDC genellikle alüminyum, çinko ve magnezyum gibi demir dışı metallerle sınırlıdır. Daha yüksek ergime noktaları ve kalıplarda yarattıkları aşınma nedeniyle süreç demirli metaller için uygun değildir.
Tasarım Kısıtlamaları: Süreç, özellikle çıkış açıları, duvar kalınlığı ve ayırma çizgileri bakımından bazı tasarım sınırlamaları getirir. Bu kısıtlamalar ek tasarım yinelemeleri gerektirebilir ve üretilebilecek parçaların karmaşıklığını sınırlayabilir.
Düşük Hacimli Üretime Uygun Değil: Takımlama ve kurulum maliyetlerinin yüksek olması nedeniyle HPDC, düşük hacimli üretimde uygun maliyetli değildir. Maliyetlerin çok sayıda birime dağıtılabildiği büyük ölçekli imalat için en uygunudur.
Çevresel Hususlar: HPDC’de yüksek basınçlı makinelerin ve eritme fırınlarının kullanılması önemli miktarda enerji tüketir ve emisyonlara yol açabilir. Hurda metali geri dönüştürmek ve enerji kullanımını optimize etmek gibi sürdürülebilir uygulamalar çevresel etkiyi azaltmak için önemlidir.
HPDC’de Kalıp Tasarımıyla İlgili Hususlar
Yüksek basınçlı döküm için kalıp tasarlarken dikkate alınması gereken üç temel konu vardır: kalıp boşluğu ve maçanın yerleşimi, soğutma sistemlerinin verimliliği ve uygun kalıp malzemelerinin seçimi.
Kalıp Boşluğu ve Maça
Kalıp boşluğu ve maça, döküm kalıbının iki temel bölümüdür. Kalıp boşluğu, erimiş metalin döküldüğü oyuk kısımdır; maça ise döküm parçasının iç geometrisini oluşturur. Kalıp boşluğu ile maçanın şekil değiştirmeden yüksek basınca dayanacak biçimde tasarlanması gerekir.
Dengeli tasarlanmış bir kalıp boşluğu ve maça, hassas ve karmaşık parçaların üretiminde önemlidir. Nihai döküm parçasının kolay çıkarılmasını sağlamak için duvar kalınlığı, ayırma çizgileri ve çıkış açıları gibi etkenleri hesaba katmalısınız.
Soğutma Sistemleri
Uygun soğutma, basınçlı döküm sürecinin verimliliği ve kalitesi için gereklidir. Soğutma sistemleri erimiş metalin hızla katılaşmasına yardımcı olur; böylece çevrim süreleri kısalır ve verimlilik artar.
Sıcaklığı kontrol etmek için soğutma kanalları çoğunlukla kalıbın içine entegre edilir. Verimli soğutma sistemleri ısıl gerilimi azaltmaya ve nihai üründeki kusurları önlemeye yardımcı olur. Soğutma performansını etkileyebilecek tıkanmaları önlemek için kanalların düzenli bakımı önemlidir.
Kalıp Malzemeleri
Kalıbın uzun ömürlü ve yüksek performanslı olması için doğru malzemeleri seçmek kritik önemdedir. Kalıp, belirgin aşınma ve yıpranma olmadan yüksek basınca, sıcaklığa ve sürekli çevrimlere dayanabilmelidir.
Kalıplar genellikle ısıya dayanıklı, birinci sınıf çelik kalitelerinden üretilir. Kalıp malzemesi seçimi dökümün toplam maliyetini, dayanıklılığını ve kalitesini etkiler. Yüksek kaliteli malzemelere yatırım yapmak zaman içinde duruşları ve bakım maliyetlerini azaltabilir.
Yüksek Basınçlı Dökümün Uygulamaları Nelerdir?
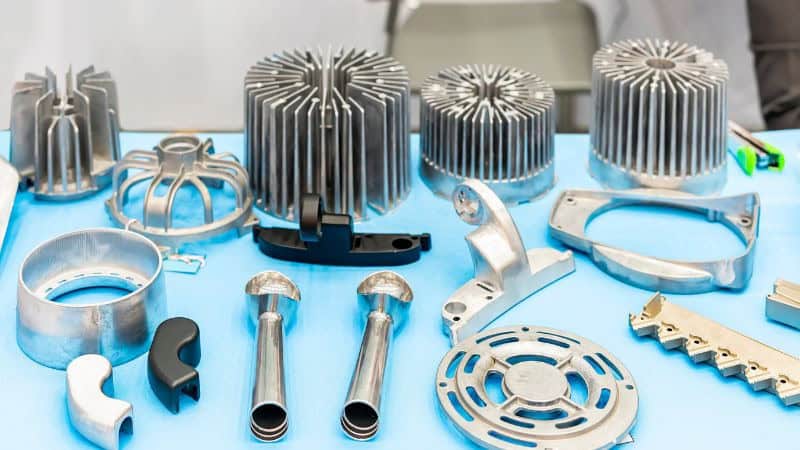
Otomotiv Sektörü: HPDC, yüksek hassasiyeti ve güvenilirliği sayesinde motor bileşenleri, şanzıman gövdeleri ve diğer kritik parçaların üretiminde sıkça kullanılır.
Havacılık ve Uzay: Uçaklar için yapısal bileşenler ve muhafazalar dâhil hafif ve dayanıklı parçalar bu yöntemle üretilebilir.
Elektronik: Isı emiciler, muhafazalar ve diğer elektronik parçalar HPDC’nin sunduğu yüksek hassasiyetten ve mükemmel yüzey kalitesinden yararlanır.
Tüketim Ürünleri: Elektrikli alet muhafazaları ve mutfak aleti parçaları gibi ürünler de ayrıntılı ve sağlam tasarımlar elde etmek için yüksek basınçlı dökümle üretilir.
HPDC Dışında Yenilikçi Döküm Yöntemleri Nelerdir?
Geleneksel yüksek basınçlı döküm yöntemlerine ek olarak süreci geliştirmek ve belirli zorlukları gidermek üzere çeşitli yenilikçi metal döküm teknikleri ortaya çıkmıştır. Bu gelişmeler arasında vakum destekli basınçlı döküm, sıkıştırmalı döküm ve yarı katı metal işleme yer alır.
Vakum Destekli Basınçlı Döküm erimiş metal enjekte edilmeden önce kalıp boşluğunda vakum oluşturulmasını içerir. Bu yöntem gaz sıkışmasını azaltarak mekanik özellikleri ve yüzey kalitesini iyileştirir. İnce duvarlı bileşenlerin üretiminde özellikle yararlıdır ve otomotiv ile havacılık sektörlerinde sıkça kullanılır.
Sıkıştırmalı Döküm erimiş metalin yüksek basınçla kalıba enjekte edildiği ve katılaşma sırasında ek basınç uygulandığı başka bir gelişmiş yöntemdir. Bu teknik gözenekliliği en aza indirir ve nihai ürünün mekanik özelliklerini iyileştirerek yapısal bileşenler için uygun hâle getirir.
Yarı Katı Metal İşleme (SSM) metal enjekte edilmeden önce kısmen katılaştırılarak bulamaç benzeri bir kıvam elde edilmesini içerir. Bu yöntem metal akışının daha iyi kontrol edilmesini sağlar; kusurları azaltır ve dökümün mekanik özelliklerini iyileştirir. SSM, karmaşık geometriler ve yüksek dayanım gerektiren uygulamalar için özellikle yararlıdır.
Sık Sorulan Sorular
HPDC’de sıklıkla hangi metaller kullanılır?
HPDC’de en sık kullanılan metaller şunlardır:
- Alüminyum alaşımları: Özelliklerinin mükemmel bileşimi nedeniyle HPDC’de en yaygın kullanılan metaller arasındadır.
- Magnezyum alaşımları: Özellikle otomotiv uygulamalarında hafiflikleri nedeniyle giderek daha popülerdir.
- Çinko alaşımları: İyi dökülebilirlikleri ve düşük ergime noktaları nedeniyle sıkça kullanılır.
- Bakır alaşımları: Bazı uygulamalarda kullanılır ancak alüminyum veya çinkoya kıyasla daha az yaygındır.
Bazı özel alaşımlar ve uygulamaları şunlardır:
- A380 (alüminyum alaşımı): Motor blokları, otomotiv parçaları ve muhafazalar gibi uygulamalarda yaygın kullanılır.
- 383 (alüminyum alaşımı): İnce duvarlı parçalar ve karmaşık tasarımlar için uygundur.
- B390 (alüminyum alaşımı): Dişlilerde, pistonlarda ve motor bileşenlerinde kullanılır.
- A413 ve 413 (alüminyum alaşımları): Otomotiv ve havacılık uygulamalarında kullanılır.
- AZ91D ve AM60B (magnezyum alaşımları): Otomotiv uygulamalarında yaygındır; ancak elektrikli araçlar gibi bazı modern uygulamalarda ısıl iletkenlik açısından sınırlamaları vardır.
Yüksek basınçlı döküm, düşük basınçlı yöntemlerden nasıl farklıdır?
Yüksek basınçlı dökümde erimiş metali kalıplara enjekte etmek için daha yüksek kuvvet kullanılır; bu daha hızlı üretim ve ayrıntıların daha iyi elde edilmesini sağlar. Düşük basınçlı yöntemler yerçekimine veya daha düşük kuvvete dayanır; bu nedenle karmaşık parçaların üretiminde daha yavaş ve daha az hassastır.
Yüksek basınçlı döküm makinelerinde kullanılan tipik basınç aralığı nedir?
Yüksek basınçlı dökümde basınç genellikle 1000 ile 25 000 PSI (inç kare başına pound) arasındadır. Kesin basınç, metalin türüne ve üretilen parçanın karmaşıklığına bağlıdır.







