
A nyomásos öntés a modern gyártás egyik alappillére, köszönhetően megbízható teljesítményének és kiváló minőségű termékeinek. Ha ilyen fémöntési eljárást kíván alkalmazni projektjéhez, a megfelelő gyártó kiválasztásához elengedhetetlen a folyamat alapos ismerete. Éppen ezért készült ez az útmutató, amely az alábbiakat kínálja Önnek:
- Részletes áttekintés a nyomásos öntési folyamatról.
- Milyen szempontokat érdemes alaposan megvizsgálni a gyártó munkamenetével kapcsolatban.
A nyomásos öntési folyamat alapjai
A nyomásos öntés olyan gyártási eljárás, amelynek során nagy nyomást alkalmaznak az olvadt fém formázására újrafelhasználható acélszerszámokban. Ez lehetővé teszi bonyolult geometriájú, összetett kialakítású és vékony falú alkatrészek előállítását, amelyek más módszerekkel nehezen lennének megvalósíthatók.
Az eljárást kifejezetten színesfémek – például alumínium, cink, magnézium és réz alapú ötvözetek – megmunkálására fejlesztették ki, mivel ezek olvadáspontja alacsonyabb.
Gyártási szempontból a nyomásos öntés legfőbb értéke az ismételhetőségben és a nagy volumenű alkalmazásokra való alkalmasságban rejlik. Mivel az acélöntőformák merevek és tartósak, több ezer ciklus során is megőrzik pontos méreteiket. Ez a stabilitás garantálja, hogy az alkatrészek nagy tételei állandó pontossággal és sima felülettel készüljenek el, így a technológia előnyös választás a tömeggyártásban, ahol az egységesség kritikus fontosságú.
A nyomásos öntési gyártási folyamat lépései
A nyomásos öntési folyamat egyértelmű sorrendet követ, amely szabályozza a fém áramlását, a nyomást és a hűtést. Minden egyes lépés hatással van az alkatrész minőségére, a ciklusidőre, a szerszámköltségre, valamint az átfutási időkre.
Az öntőforma előkészítése és rögzítése
A ciklus az öntőforma előkészítésével kezdődik. A kezelők megtisztítják az öntőformát, eltávolítva az előző öntési műveletből visszamaradt fémmaradványokat és szennyeződéseket.
Ezután vékony rétegben kenőanyagot vagy formaleválasztó szert permeteznek az üreg felületére. Ez a bevonat segít a hőmérséklet szabályozásában, és lehetővé teszi az alkatrész sérülésmentes leválasztását az öntőformáról.
A nyomásos öntőgép tonnában mért záróerővel összezárja az öntőforma két felét, hogy az öntőforma a befecskendezés során zárt állapotban maradjon.
Ebben a szakaszban kulcsfontosságú szerepet játszik az öntőforma pontos tervezése is. A szerszám a következőket tartalmazza:
- Jól meghatározott beömlőrendszer
- Kiegyensúlyozott elosztócsatornák
- Belső hűtőcsatornák
- Hely a kidobócsapok számára
Olvadék befecskendezése
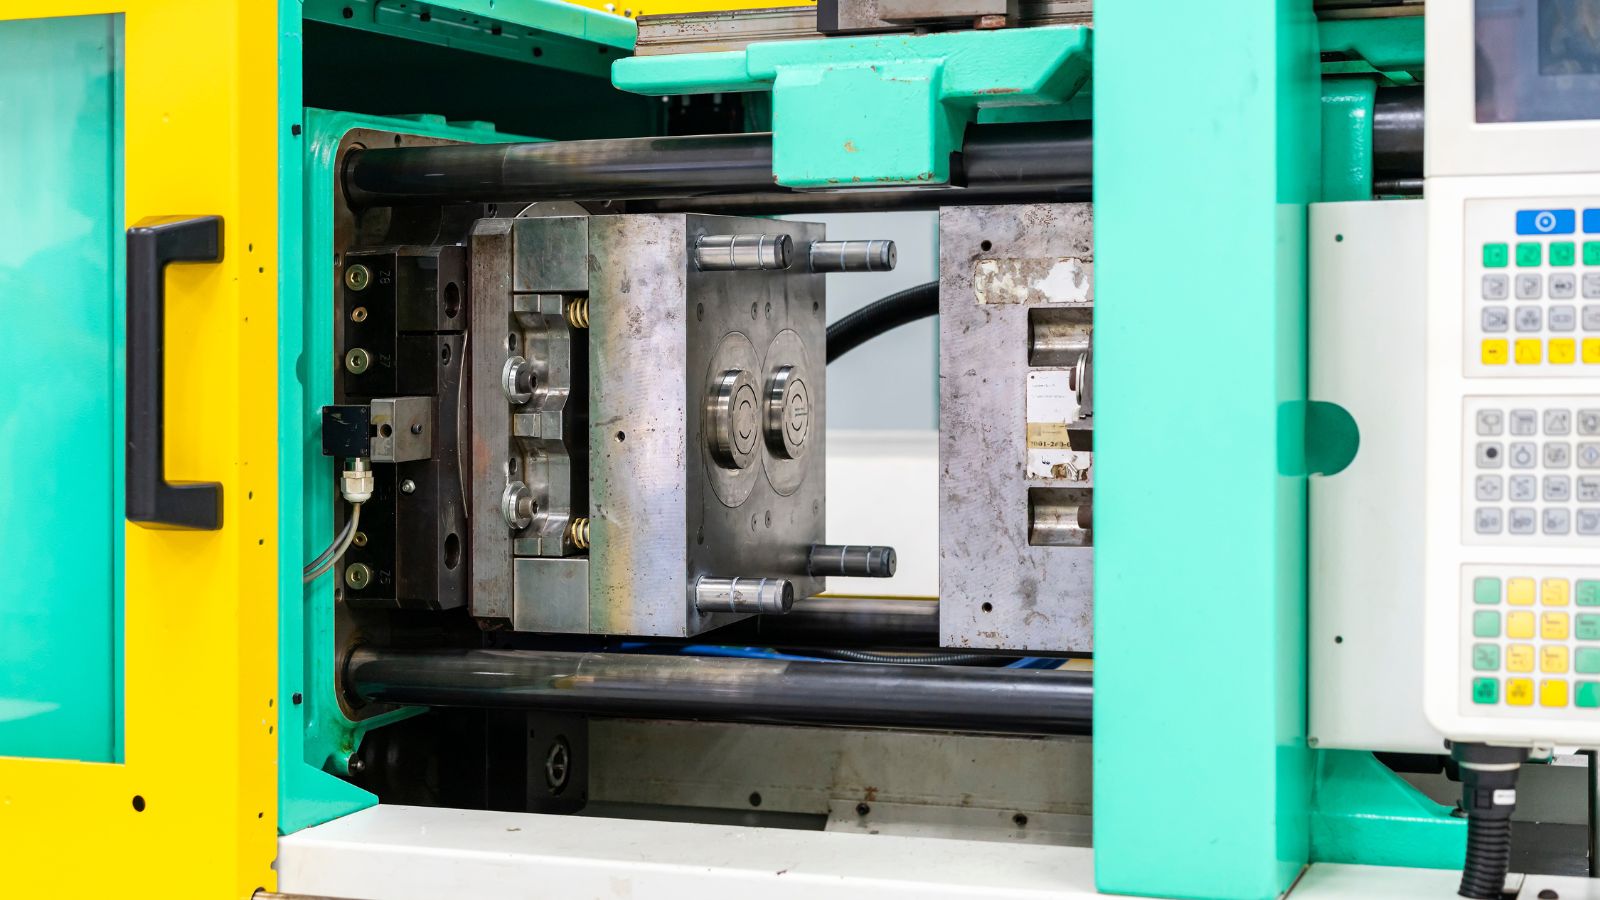
A szerszám összezárása után a gép olvadt fémet fecskendez az üregbe. Megjegyzendő, hogy a különböző nyomásos öntési eljárások befolyásolják a befecskendezés folyamatát is.
Forrókamrás nyomásos öntésnél – ahol az olvasztótégely a gépen belül található – egy merülődugattyú közvetlenül a tégelyből préseli a fémet a szerszámba.
Hidegkamrás nyomásos öntési rendszereknél – ahol a fém olvasztása a gépen kívül történik – az olvadékot egy merőkanállal szállítják át, és öntik be a töltőhüvelybe.
Általánosságban elmondható, hogy a befecskendezés során egy hidraulikus dugattyú préseli át a fémet a hüvelyen a beömlőrendszerbe. A fém az öntőcsatornából az elosztócsatornákba, majd onnan a szerszámüregbe áramlik.
A befecskendezés két fő szakaszból áll:
- Lassú kitöltés a levegő bezáródásának elkerülése érdekében
- Nagy sebességű befecskendezés az üreg teljes kitöltéséhez
A nagy nyomás biztosítja, hogy a fém kitöltse a vékony falakat és a bonyolult részleteket. A gép rövid ideig fenntartja a nyomást (utónyomás), hogy csökkentse a zsugorodást.
Hűtés és dermedés
A kitöltés után az olvadt fém hűlni és dermedni kezd a szerszám belsejében. A szerszámban lévő hűtőcsatornákban víz vagy olaj kering a hőmérséklet szabályozása érdekében.
Az egyenletes hűtés kritikus fontosságú. Az egyenetlen hőmérséklet vetemedést, belső feszültséget vagy repedéseket okozhat.
A szerszám zárt állapotban marad, miközben a fém nyomás alatt megszilárdul. Ez a nyomás segíti a méretpontosság és a felületi részletek megőrzését.
A hűtési idő a következőktől függ:
- Ötvözet típusa (alumínium, cink, magnézium)
- Falvastagság
- Szerszámhőmérséklet
- Az alkatrész geometriája
A mérnökök arra törekednek, hogy a hűtési időt torzulás nélkül csökkentsék. A gyorsabb ciklusok növelik a termelékenységet, de a túl nagy sebesség ronthatja az alkatrész minőségét, vagy károsíthatja a nyomásos öntőformát.
Kivetés és sorjázás
Miután az alkatrész megszilárdult, a szerszám a szerszámnyitási sík mentén kinyílik. A gép működésbe hozza a kidobócsapokat, hogy kinyomja az öntvényt az üregből.
Az eltávolított öntvény még tartalmazza az öntőrendszerből származó felesleges anyagot. Ez az anyag magában foglalhatja a következőket:
- Elosztócsatornák
- Öntőcsap (vagy öntőcsonk)
- Túlfolyó zsebek
- Sorja
A kezelők sorjázással vagy mechanikus vágással távolítják el ezt a felesleget. Nagy sorozatú gyártásnál automatizált sorjázó szerszámok gyakran felgyorsítják ezt a lépést.
Utófeldolgozás és készre munkálás
A legtöbb nyomásos öntvény valamilyen szintű utófeldolgozást igényel. Az érték a tűréstől, a felületkidolgozástól és a rendeltetéstől függ.
A gyakori felületmegmunkálási lépések közé tartoznak:
- Sorjázás az éles szélek eltávolítására
- Polírozás a felület megjelenésének javítására
- Szemcseszórás az egységes textúra érdekében
Egyes alkatrészek szigorú tűréshatárok betartása érdekében utólagos megmunkálást igényelnek. A műhelyek gyakran alkalmaznak CNC-megmunkálást furatok készítéséhez, menetvágáshoz vagy kritikus felületek megmunkálásához.
Ezek a kiegészítő lépések növelik a szerszámozási költségeket és az átfutási időt. Ugyanakkor javítják az illeszkedést, a teljesítményt és az összeszerelés pontosságát. Ideális esetben a jól megtervezett nyomásos öntési folyamat egyensúlyt teremt a sebesség, a költségek és a kész alkatrész minősége között.
A megfelelő gyártó kiválasztása: A technológiai ismeretek alkalmazása
A nyomásos öntés mechanizmusának ismerete a leghatékonyabb módszer a potenciális gyártópartnerek alkalmasságának felmérésére. Miután áttekintettük a műszaki tudnivalókat, itt az ideje, hogy ezt a tudást felhasználva négy kritikus szempont alapján értékeljük a gyártókat.
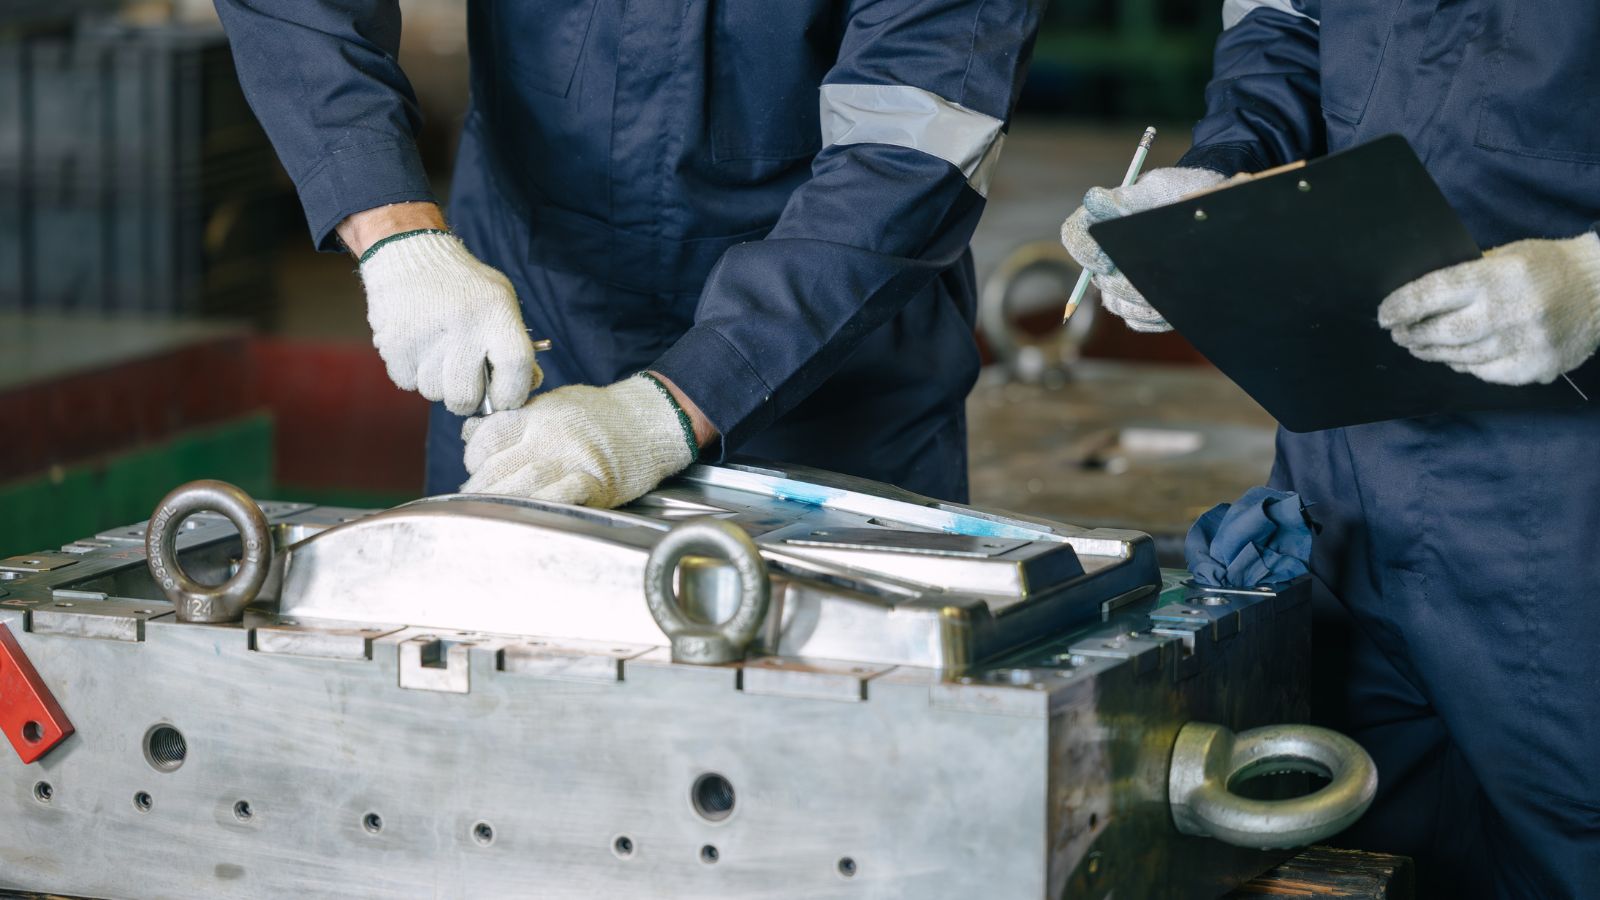
A nyomásos öntési eljárások összehangolása az anyaggal és az igényekkel
Ahogy azt a befecskendezési fázisnál már említettük, alapvető fontosságú a különbségtétel a melegkamrás és a hidegkamrás eljárások között.
Cink és magnézium esetén (melegkamrás eljárás) – Ha a projekt cinkből vagy magnéziumból készült kis méretű, bonyolult kialakítású alkatrészeket igényel, győződjön meg arról, hogy a gyártó melegkamrás gépekre specializálódott. Ezek a gépek gyorsabb ciklusidőt (akár óránként 1000 öntési ciklust) tesznek lehetővé, mivel a fém olvasztása magában a gépben történik.
Alumínium és sárgaréz esetén (hidegkamrás eljárás) – Ha szükség van az alumínium nyújtotta szilárdságra és hőállóságra, elengedhetetlenek a robusztus hidegkamrás rendszerek. Mivel az alumínium nagy affinitást mutat a vashoz, és képes azt „feloldani” vagy „kimosni” az olvadékba, a szennyeződések elkerülése érdekében külső olvasztást kell alkalmazni.
A hatékonyság és az alkatrészminőség maximalizálása érdekében meg kell győződnie arról, hogy a gyártó az adott ötvözethez leginkább illeszkedő géptípust alkalmazza; ezt weboldalaik megtekintésével vagy ajánlatkéréssel ellenőrizheti.
Szerszámtervezés, gyártás és folyamatszabályozás
A „Szerszám-előkészítés” című részben már hangsúlyoztuk a szerszámtervezés fontosságát, hiszen ez képezi a nyomásos öntéssel készülő fémalkatrészek alapját.
Ezért a gyártókkal folytatott egyeztetések során érdemes előzetesen tájékozódnia a potenciális partner szerszámtervezési szakértelméről:
- Dedikált mérnöki csapat – Rendelkeznek saját mérnöki csapattal a szerszámtervezéshez? Képesek önállóan elvégezni a szerszámgyártást?
- Technológiai támogatású tervezés – Használnak szoftvereket (például Magmasoftot vagy Moldflow-t) a befecskendezési fázis áramlási szimulációjához?
- Mélyreható ipari tapasztalat – Rendelkeznek a szerszámtervezési eljárások teljes, bevált rendszerével?
A befecskendezési folyamatra áttérve érdemes megjegyezni, hogy a minőségellenőrzési intézkedések különböztetik meg a hozzáértő gyártókat a kiemelkedőktől. A megbízható partner olyan valós idejű felügyeleti rendszereket alkalmaz, amelyek minden egyes öntési ciklusban nyomon követik a befecskendezési nyomást, a dugattyú sebességét és a fém hőmérsékletét.
Integrált utómegmunkálási megoldások
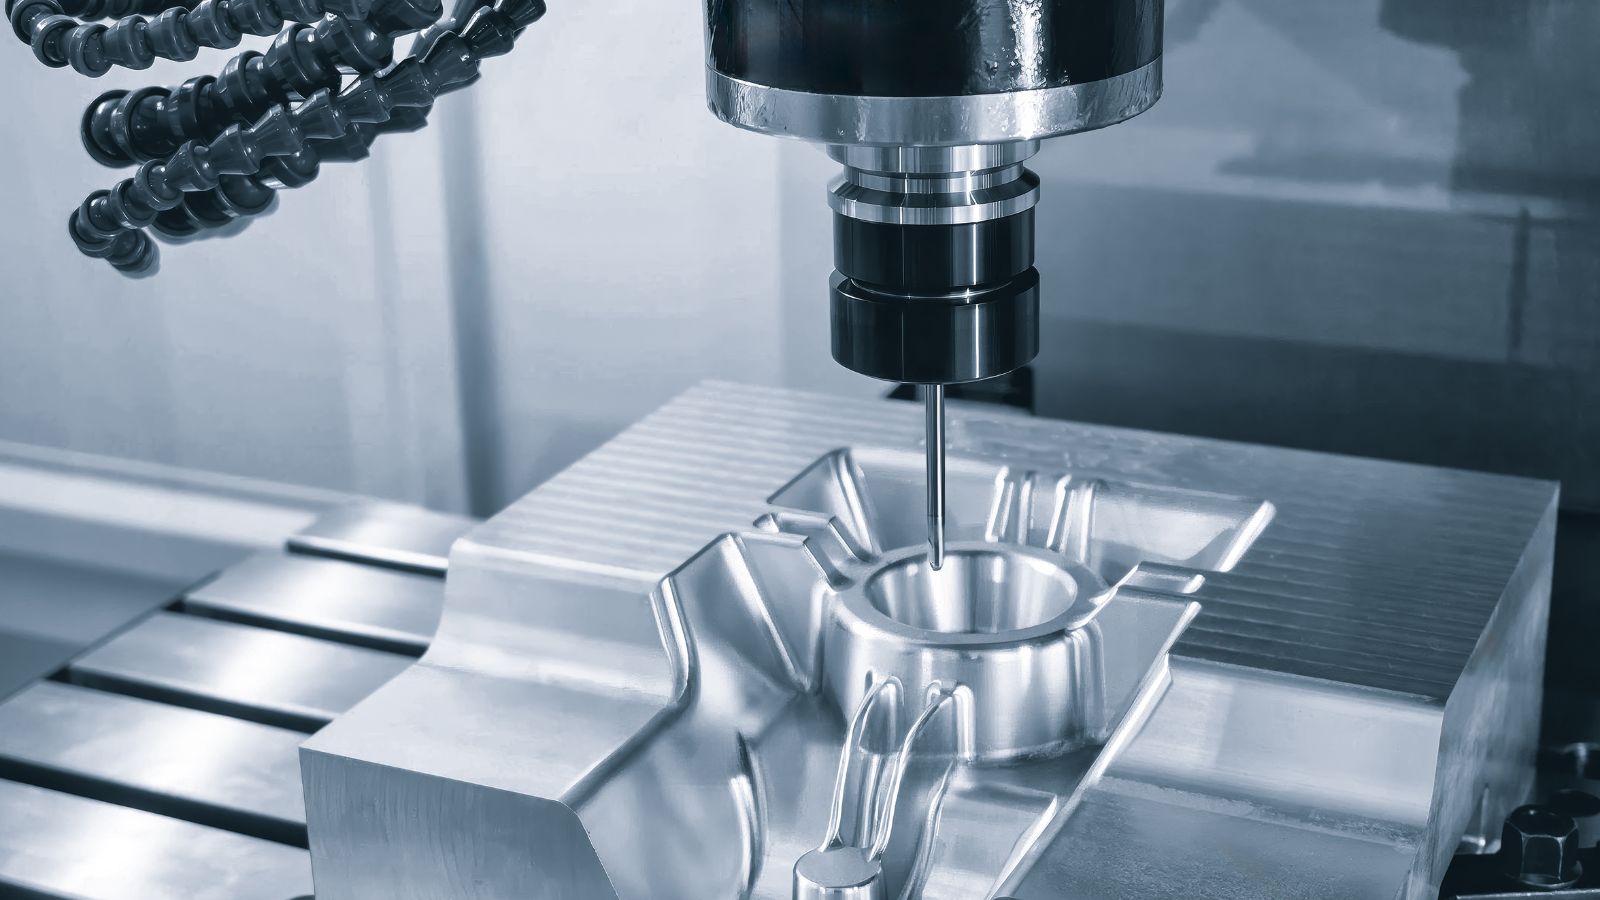
A nyomásos öntéssel készült alkatrészek ritkán tekinthetők késznek közvetlenül a szerszámból való kiemelésük után. A sorja, a beömlőcsatornák és a túlfolyók jelenléte miatt a sorjázás és a felületkészítés elengedhetetlen lépésnek számít.
A logisztikai költségek és az átfutási idők csökkentése érdekében keressen olyan gyártót, amely házon belül végzi az utófeldolgozási folyamatokat:
- Sorjázó szerszámok kontra kézi eltávolítás – Nagy volumenű megrendelések esetén győződjön meg arról, hogy a gyártó automatizált sorjázó szerszámokat alkalmaz, a nem mindig egyenletes minőséget eredményező kézi letörés helyett.
- Megmunkálási képességek – Ha az alkatrész szigorú tűréshatárokat igényel (pl. menetes furatok vagy pontos illeszkedő felületek), a házon belüli CNC-megmunkáló központokkal rendelkező beszállító lehetővé teszi a zökkenőmentes átmenetet az öntéstől a késztermékig, így a teljes körű minőségért való felelősség egyetlen beszállítónál összpontosul.
A megfelelő nyomásos öntési partner kiválasztása napjainkban
A nyomásos öntés precíz szabályozást igényel a befecskendezési nyomás, a hőkezelés és a megmunkálási műveletek terén. Az ideális gyártó olyan mérnöki szakértelemmel rendelkezik, amely a gyárthatóság szempontjából optimalizálja a tervet, miközben csökkenti a költségeket és az átfutási időket.
A Moldie-nál sokéves szakmai tapasztalat révén tökéletesítettük a nyomásos öntési eljárást. A szerszámkészítéstől a CNC-megmunkálásig teljes körű megoldásokat kínálunk mind a forrókamrás cink-, mind a hidegkamrás alumíniumalkatrészek esetében.
Készen áll a projekt elindítására? Vegye fel a kapcsolatot a Moldie-val még ma, és kérjen ingyenes tervfelülvizsgálatot, valamint árajánlatot.







