
Odlewanie ciśnieniowe jest filarem nowoczesnej produkcji, zapewniając powtarzalne wyniki i wyroby wysokiej jakości. Jeśli chcesz wykorzystać tę metodę odlewania metali w swoim projekcie, dobre zrozumienie procesu jest niezbędne do wyboru właściwego producenta. Właśnie dlatego przygotowaliśmy ten przewodnik, który zawiera:
- Szczegółowy opis kolejnych etapów odlewania ciśnieniowego.
- Wskazówki dotyczące oceny przebiegu pracy u producenta.
Podstawy procesu odlewania ciśnieniowego
Odlewanie ciśnieniowe to metoda produkcji, w której wysokie ciśnienie nadaje kształt ciekłemu metalowi wewnątrz wielokrotnie używanej stalowej formy. Umożliwia wytwarzanie części o skomplikowanej geometrii, złożonych detalach i cienkich ściankach, które trudno byłoby uzyskać innymi metodami.
Proces ten opracowano z myślą o metalach nieżelaznych, takich jak aluminium, cynk, magnez i stopy na bazie miedzi, które mają niższą temperaturę topnienia.
Z punktu widzenia produkcji główną zaletą odlewania ciśnieniowego jest powtarzalność i przydatność do produkcji wielkoseryjnej. Sztywne i trwałe stalowe formy zachowują dokładne wymiary przez tysiące cykli. Dzięki tej stabilności duże partie części są wytwarzane z równą dokładnością i gładkim wykończeniem powierzchni, co czyni tę metodę preferowanym wyborem w produkcji masowej, gdzie kluczowa jest jednorodność.
Proces produkcji metodą odlewania ciśnieniowego — krok po kroku
Proces odlewania ciśnieniowego przebiega według jasno określonej sekwencji, która kontroluje przepływ metalu, ciśnienie i chłodzenie. Każdy etap wpływa na jakość części, czas cyklu, koszt oprzyrządowaniaoraz termin realizacji.
Przygotowanie formy i jej zamknięcie
Cykl rozpoczyna przygotowanie formy. Operatorzy czyszczą formę do odlewania ciśnieniowego, usuwając pozostałości metalu i zanieczyszczenia po poprzednim cyklu.
Następnie natryskują na powierzchnię gniazda cienką warstwę środka smarnego lub antyadhezyjnego. Powłoka pomaga kontrolować temperaturę i umożliwia wyjęcie części z formy bez jej uszkodzenia.
Maszyna do odlewania ciśnieniowego zamyka obie połówki formy siłą zwarcia określaną w tonach, aby forma pozostała szczelna podczas wtrysku.
Na tym etapie istotną rolę odgrywa również precyzyjna konstrukcja formy. Forma obejmuje:
- Odpowiednio zaprojektowany układ wlewowy
- Zrównoważone kanały doprowadzające
- Wewnętrzne kanały chłodzące
- Miejsce na wypychacze
Wtrysk ciekłego metalu
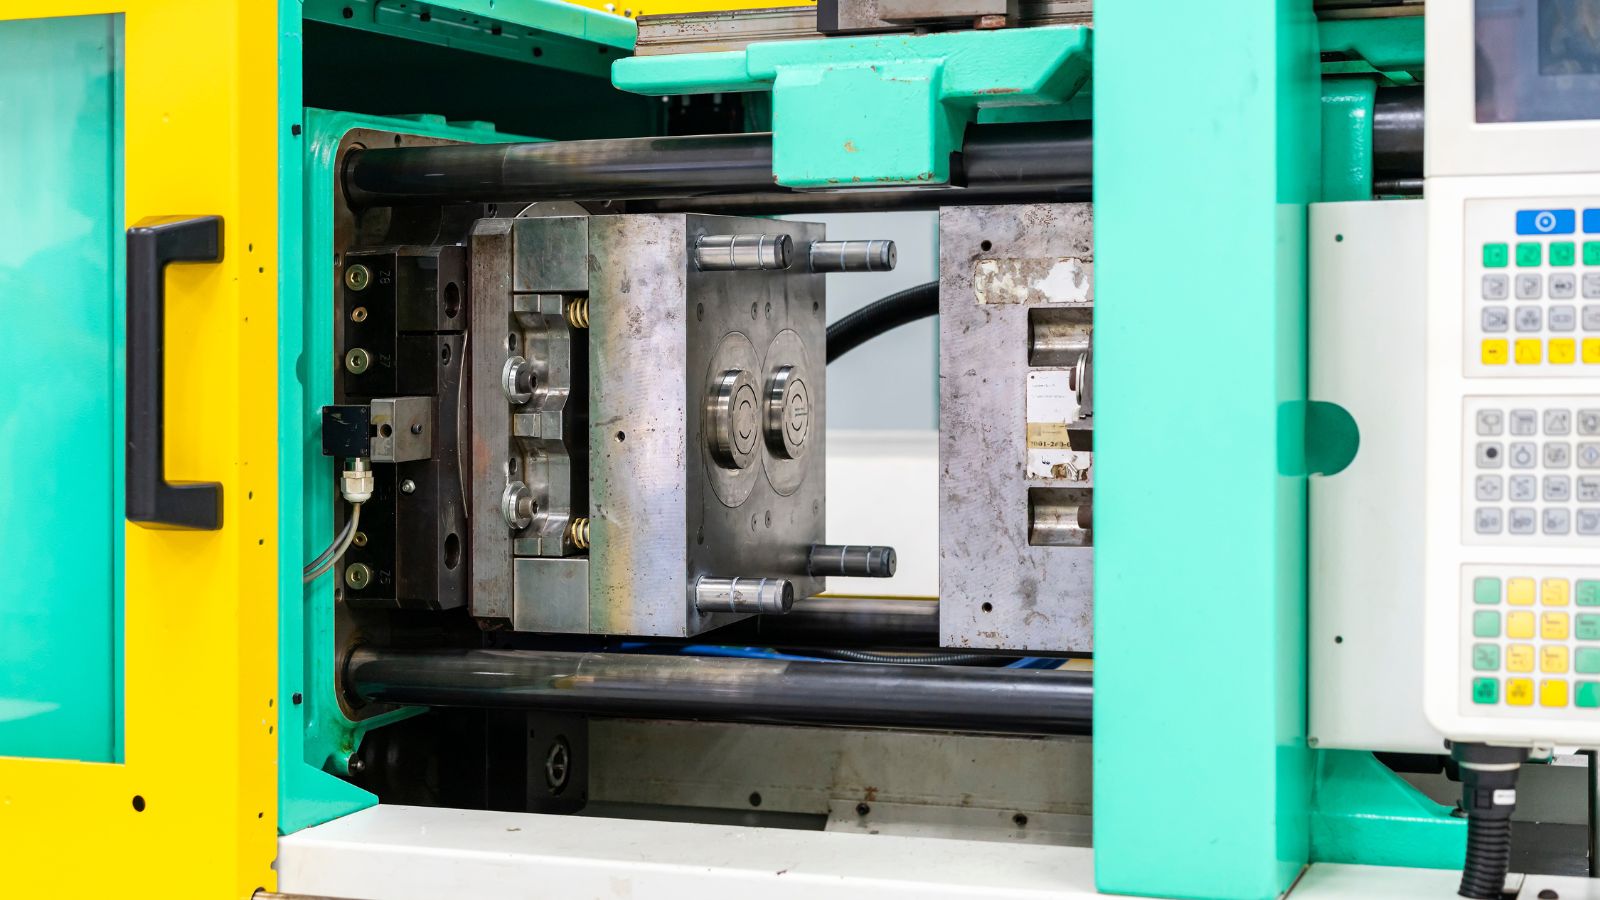
Po zamknięciu formy maszyna wtryskuje ciekły metal do gniazda. Należy pamiętać, że na przebieg wtrysku wpływa również zastosowana technika odlewania ciśnieniowego.
W odlewaniu ciśnieniowym w gorącej komorze, w którym piec znajduje się wewnątrz maszyny, zanurzony tłok wtłacza metal bezpośrednio z pieca do formy.
W systemach odlewania ciśnieniowego w zimnej komorze metal jest topiony poza maszyną, a następnie przenoszony za pomocą łyżki i wlewany do komory wtryskowej.
Ogólnie rzecz biorąc, wtrysk polega na tym, że tłok hydrauliczny przepycha metal przez tuleję do układu wlewowego. Metal przepływa z wlewu głównego do kanałów doprowadzających, a następnie do gniazda formy.
Wtrysk przebiega w dwóch głównych fazach:
- Powolne wypełnianie, aby uniknąć uwięzienia powietrza
- Wtrysk z dużą prędkością, aby całkowicie wypełnić gniazdo
Wysokie ciśnienie zapewnia wypełnienie cienkich ścianek i złożonych detali. Przez krótki czas podtrzymania maszyna utrzymuje ciśnienie, aby ograniczyć skurcz.
Chłodzenie i krzepnięcie
Po wypełnieniu gniazda ciekły metal zaczyna stygnąć i krzepnąć wewnątrz formy. Wewnętrzne kanały chłodzące w formie wymuszają obieg wody lub oleju, aby kontrolować temperaturę.
Równomierne chłodzenie ma kluczowe znaczenie. Nierówna temperatura może powodować odkształcenia, naprężenia wewnętrzne lub pęknięcia.
Forma pozostaje zamknięta, gdy metal krzepnie pod ciśnieniem. Pomaga to zachować dokładność wymiarową i szczegółowość powierzchni.
Czas chłodzenia zależy od:
- Rodzaju stopu (aluminium, cynk, magnez)
- Grubości ścianki
- Temperatury formy
- Geometrii części
Inżynierowie dążą do skrócenia czasu chłodzenia bez powodowania odkształceń. Krótsze cykle zwiększają wydajność, ale nadmierne przyspieszenie może obniżyć jakość części lub uszkodzić formę do odlewania ciśnieniowego.
Wypychanie i obcinanie
Gdy część zakrzepnie, forma otwiera się wzdłuż linii podziału. Maszyna uruchamia wypychacze, które wypychają odlew z gniazda.
Wyjęty odlew nadal zawiera nadmiar materiału z układu wlewowego. Może on obejmować:
- Kanały doprowadzające
- Wlew główny
- Przelewy
- Wypływki
Operatorzy usuwają nadmiar przez obcinanie lub cięcie mechaniczne. W produkcji wielkoseryjnej ten etap często przyspieszają automatyczne wykrojniki do obcinania.
Obróbka końcowa i wykańczanie
Większość odlewów ciśnieniowych wymaga pewnego zakresu obróbki końcowej. Jej zakres zależy od wymaganych tolerancji, wykończenia powierzchnii funkcji części.
Do typowych procesów wykańczania należą:
- Gratowanie w celu usunięcia ostrych krawędzi
- Polerowanie poprawiające wygląd powierzchni
- Obróbka strumieniowo-ścierna zapewniająca jednolitą fakturę
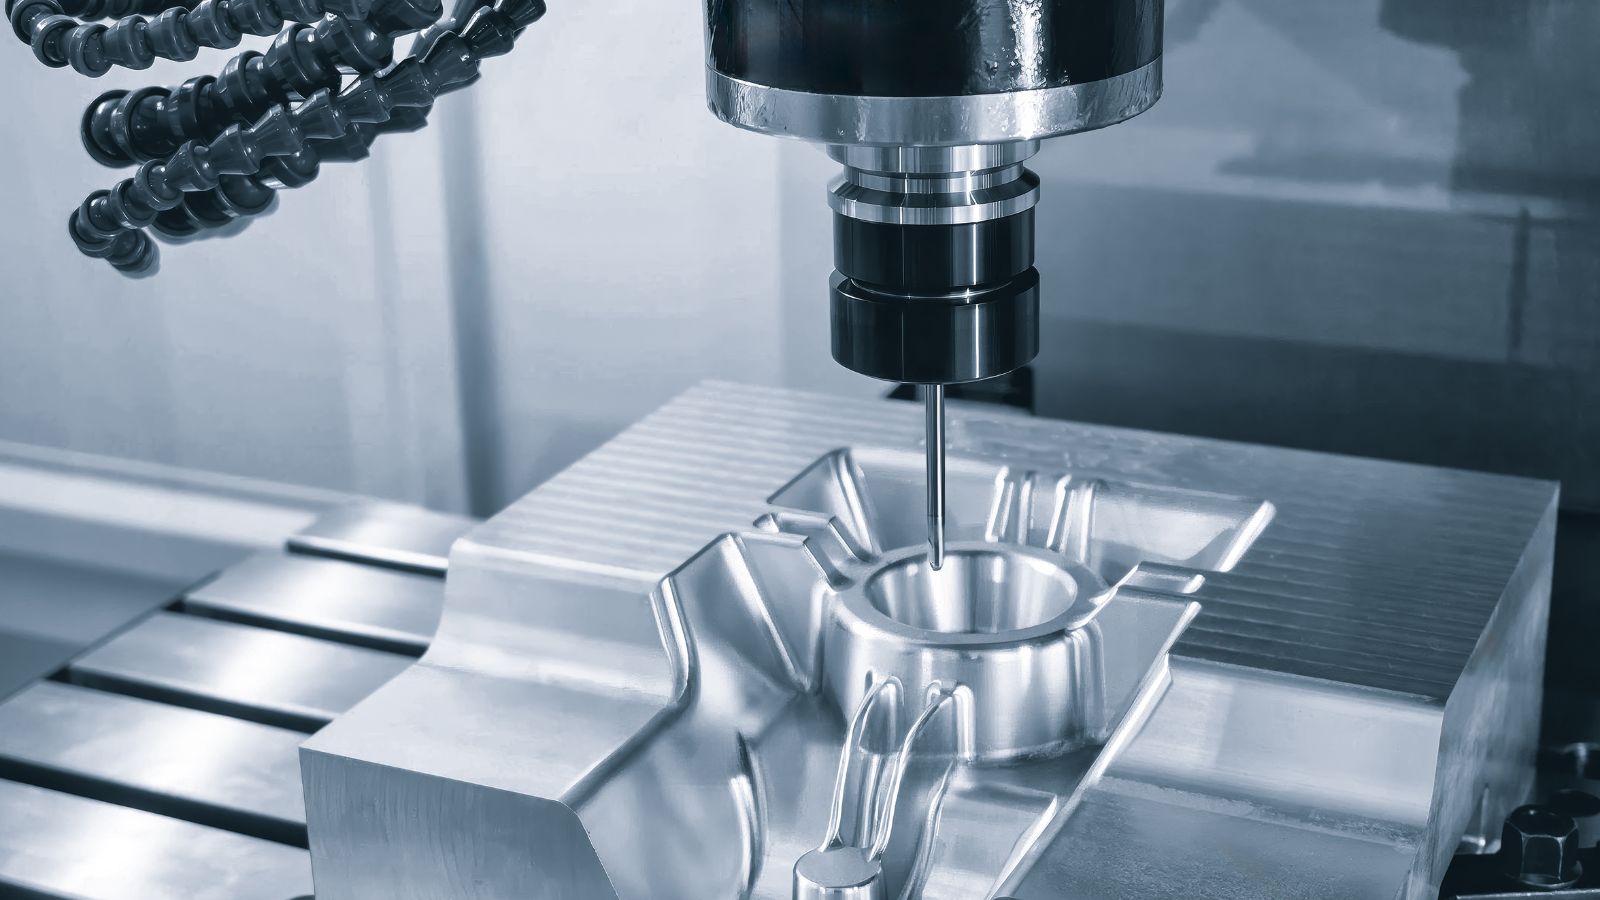
Niektóre części wymagają dodatkowej obróbki skrawaniem, aby spełnić rygorystyczne tolerancje. Zakłady często stosują obróbkę CNC do wiercenia otworów, nacinania gwintów lub obróbki powierzchni krytycznych.
Dodatkowe etapy zwiększają koszt oprzyrządowania i wydłużają czas realizacji. Poprawiają jednak dopasowanie, działanie i dokładność montażu. Dobrze zaprojektowany proces odlewania ciśnieniowego powinien równoważyć szybkość, koszty i końcową jakość części.
Wybór odpowiedniego producenta: wykorzystanie wiedzy o procesie
Zrozumienie zasad działania odlewania ciśnieniowego jest najskuteczniejszym sposobem oceny potencjalnych partnerów produkcyjnych. Po omówieniu zagadnień technicznych możemy wykorzystać tę wiedzę do oceny producentów pod kątem czterech kluczowych aspektów.
Dopasowanie rodzaju odlewania ciśnieniowego do materiału i wymagań
Jak wspomniano przy opisie wtrysku, rozróżnienie procesu z gorącą komorą i procesu z zimną komorą ma podstawowe znaczenie.
Cynk i magnez (gorąca komora) — Jeśli projekt wymaga małych, złożonych części z cynku lub magnezu, sprawdź, czy producent specjalizuje się w maszynach z gorącą komorą. Maszyny te zapewniają krótszy czas cyklu (do 1000 cykli odlewania na godzinę), ponieważ metal jest topiony wewnątrz maszyny.
Aluminium i mosiądz (zimna komora) — Jeśli potrzebujesz wytrzymałości i odporności termicznej aluminium, niezbędne są solidne systemy z zimną komorą. Aluminium ma duże powinowactwo do żelaza i może „rozpuszczać” je lub „wymywać” do ciekłego metalu, dlatego należy je topić na zewnątrz, aby uniknąć zanieczyszczeń.
Aby zmaksymalizować wydajność i integralność części, upewnij się, że producent używa typu maszyny najlepiej dopasowanego do konkretnego stopu. Możesz to zweryfikować, odwiedzając jego stronę internetową lub wysyłając zapytanie ofertowe.
Projektowanie i produkcja form oraz kontrola procesu
W sekcji „Przygotowanie formy” podkreśliliśmy znaczenie jej konstrukcji — to podstawa każdej części metalowej odlewanej ciśnieniowo.
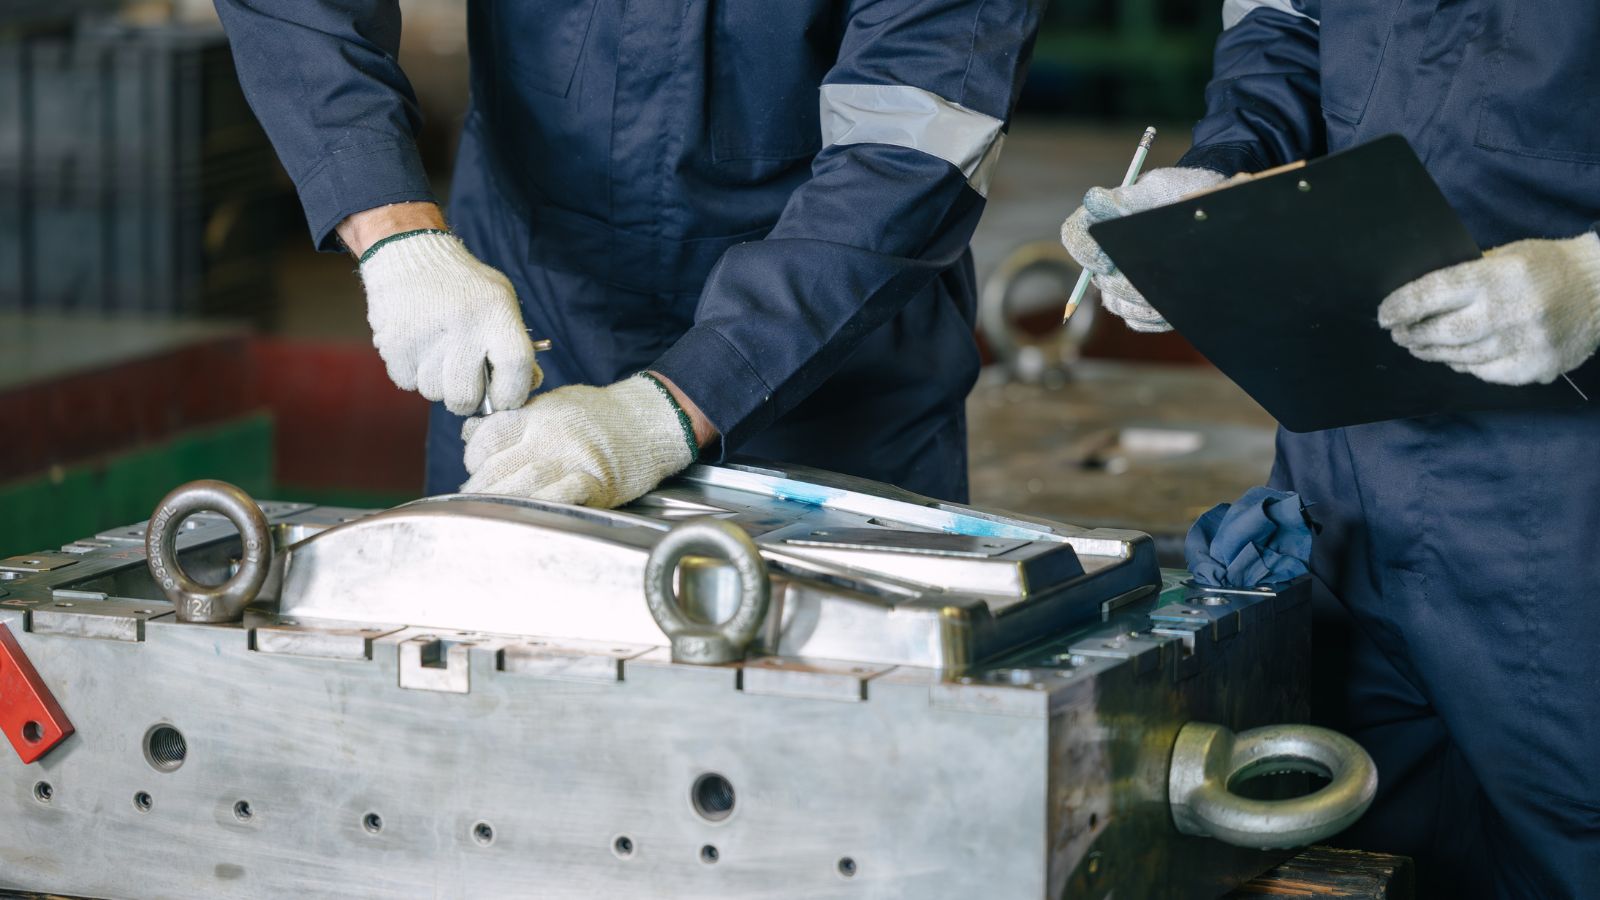
Dlatego przed rozmową z producentami sprawdź kompetencje potencjalnego partnera w zakresie projektowania form:
- Dedykowani inżynierowie — Czy producent ma własny zespół inżynierów projektujących formy? Czy może samodzielnie je wytwarzać?
- Projektowanie wspomagane technologią — Czy stosuje oprogramowanie, takie jak Magmasoft lub Moldflow, do symulacji przepływu w fazie wtrysku?
- Ugruntowane doświadczenie przemysłowe — Czy dysponuje sprawdzonym, kompleksowym systemem procedur projektowania form?
Przechodząc do procesu wtrysku, pamiętaj, że środki kontroli jakości odróżniają kompetentnych producentów od tych wyjątkowych. Rzetelny partner wdraża systemy monitorowania w czasie rzeczywistym, które śledzą ciśnienie wtrysku, prędkość tłoka i temperaturę metalu w każdym cyklu.
Zintegrowane rozwiązania w zakresie obróbki końcowej
Odlewy ciśnieniowe rzadko są gotowe bezpośrednio po wypchnięciu z formy. Wypływki, kanały doprowadzające i przelewy sprawiają, że obcinanie i wykańczanie są niezbędnymi etapami.
Aby ograniczyć koszty logistyki i czas realizacji, szukaj producenta, który wykonuje cały ciąg „obróbki końcowej” we własnym zakładzie:
- Wykrojniki do obcinania a usuwanie ręczne — W przypadku dużych zamówień upewnij się, że producent buduje automatyczne wykrojniki zamiast polegać na ręcznym odłamywaniu, które daje niespójne wyniki.
- Możliwości obróbki skrawaniem — Jeśli część wymaga wąskich tolerancji (np. gwintowanych otworów lub precyzyjnych powierzchni łączenia), dostawca posiadający własne centra obróbcze CNC zapewni płynne przejście od odlewu do gotowego produktu i weźmie odpowiedzialność za jego całościową jakość.
Wybór odpowiedniego partnera w zakresie odlewania ciśnieniowego
Odlewanie ciśnieniowe wymaga precyzyjnej kontroli ciśnienia wtrysku, zarządzania temperaturą i operacji wykańczających. Odpowiedni producent powinien dysponować wiedzą inżynierską, dzięki której zoptymalizuje projekt pod kątem produkcji, ograniczając koszty i czas realizacji.
W Moldie doskonalimy proces odlewania ciśnieniowego dzięki wieloletniemu, specjalistycznemu doświadczeniu. Od wytwarzania form po obróbkę CNC oferujemy kompleksowe rozwiązania zarówno dla cynkowych komponentów z gorącą komorą, jak i aluminiowych części z zimną komorą.
Chcesz rozpocząć projekt? Skontaktuj się dziś z Moldie , aby bezpłatnie omówić projekt i otrzymać wycenę.







