
Le moulage sous pression est un pilier de la fabrication moderne grâce à sa production fiable et à la qualité des produits. Si vous envisagez d’utiliser ce procédé de fonderie des métaux pour votre projet, bien le comprendre est essentiel pour choisir le bon fabricant. Ce guide vous propose :
- Un aperçu détaillé du procédé de moulage sous pression.
- Les points à examiner dans le processus de fabrication d’un fournisseur.
Principes fondamentaux du moulage sous pression
Le moulage sous pression est un procédé de fabrication qui utilise la haute pression pour façonner le métal en fusion dans un outillage réutilisable en acier. Il permet de produire des pièces aux géométries complexes, aux détails élaborés et aux parois minces, difficiles à obtenir par d’autres méthodes. Il est conçu pour les métaux non ferreux, comme l’aluminium, le zinc, le magnésium et les alliages à base de cuivre, qui ont des points de fusion plus bas. En production, sa principale valeur réside dans sa répétabilité et son adéquation aux grandes séries. Grâce à leur rigidité et à leur durabilité, les matrices en acier conservent des dimensions précises sur des milliers de cycles. Cette stabilité garantit des lots importants aux dimensions constantes et aux surfaces lisses ; le procédé est donc privilégié pour la production de masse où l’uniformité est essentielle.
Étapes du procédé de fabrication par moulage sous pression
Le procédé suit une séquence claire qui maîtrise l’écoulement du métal, la pression et le refroidissement. Chaque étape influe sur la qualité des pièces, le temps de cycle, le coût de l’outillageet les délais.
Préparation et serrage de la matrice
Le cycle commence par la préparation de la matrice. Les opérateurs nettoient le moule pour éliminer les résidus métalliques et les débris du tir précédent. Ils pulvérisent ensuite une fine couche de lubrifiant ou d’agent de démoulage sur la surface de l’empreinte. Ce revêtement aide à maîtriser la température et à libérer la pièce sans dommage. La machine ferme les deux moitiés avec une force de serrage exprimée en tonnage afin de maintenir l’étanchéité pendant l’injection. La conception de la matrice joue également un rôle essentiel ; elle comprend :
- Un système de canaux d’alimentation bien défini
- Des canaux équilibrés
- Des canaux de refroidissement internes
- L’espace nécessaire aux broches d’éjection
Injection du métal en fusion
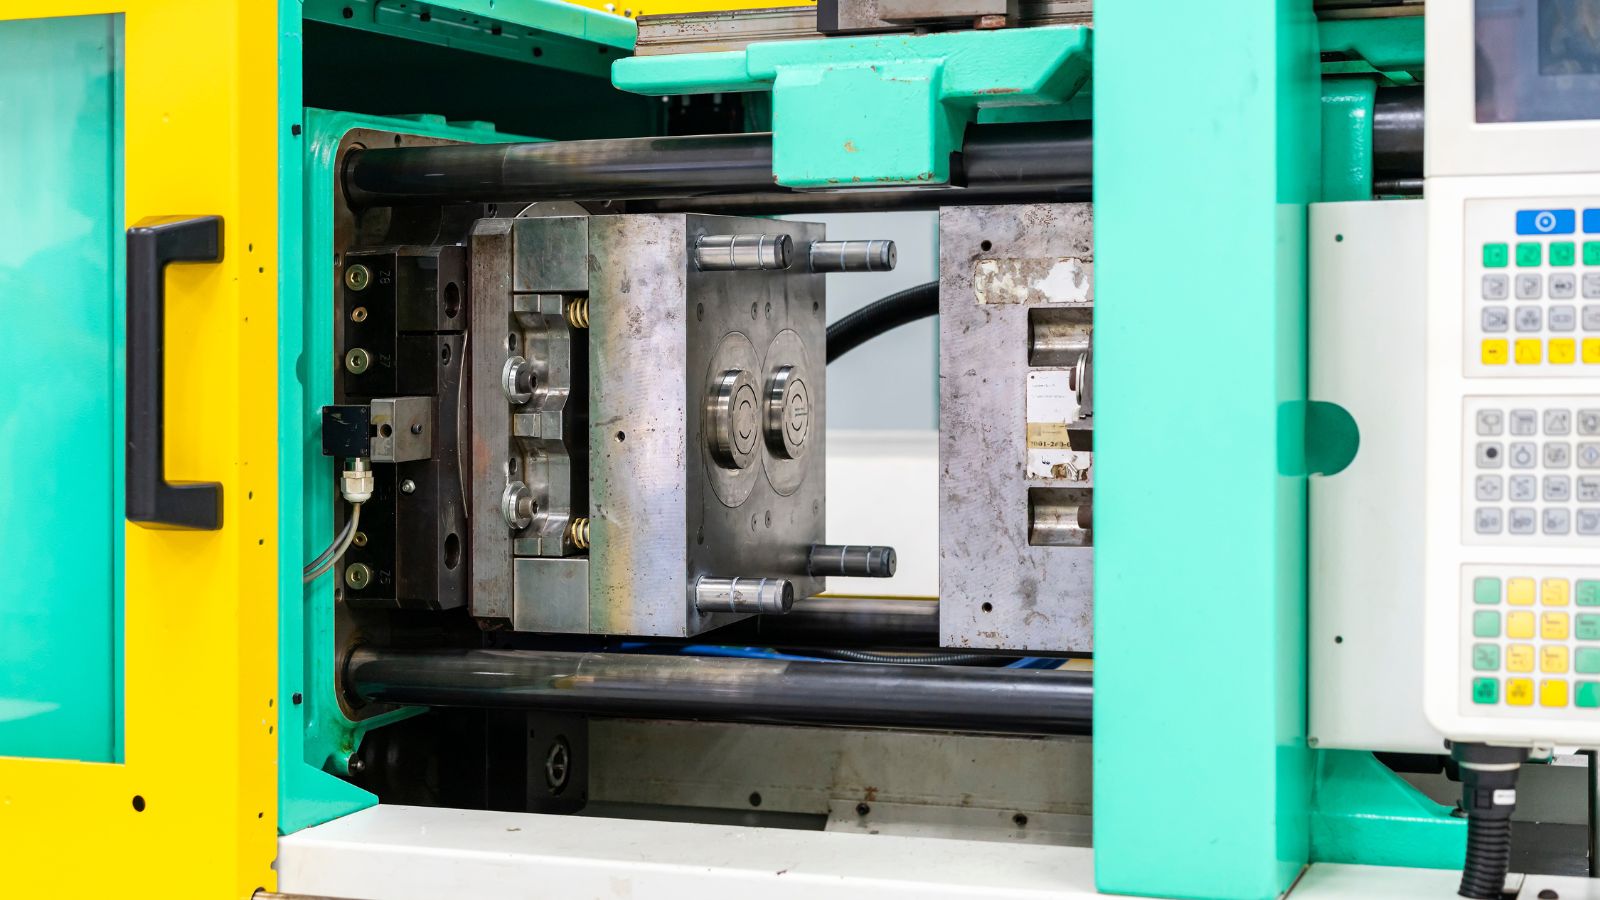
Une fois la matrice serrée, la machine injecte le métal en fusion dans l’empreinte. Les différentes techniques influent sur l’injection. En chambre chaude, le four se trouve dans la machine et un piston immergé pousse directement le métal du four dans la matrice. En chambre froide, le métal est fondu à l’extérieur, prélevé à la louche puis versé dans un fourreau. En général, un piston hydraulique pousse le métal dans le fourreau puis dans le système de canaux. Le métal passe du canal de coulée aux canaux de distribution, puis à l’empreinte. L’injection comporte deux phases principales :
- Remplissage lent pour éviter d’emprisonner de l’air
- Injection à grande vitesse pour remplir complètement l’empreinte
La forte pression permet au métal de remplir les parois minces et les détails complexes. La machine maintient brièvement la pression afin de réduire le retrait.
Refroidissement et solidification
Après le remplissage, le métal commence à refroidir et à se solidifier dans la matrice. Les canaux internes font circuler de l’eau ou de l’huile pour maîtriser la température. Un refroidissement uniforme est essentiel : une température inégale peut entraîner déformations, contraintes internes ou fissures. La matrice reste fermée pendant que le métal se solidifie sous pression, ce qui préserve les dimensions et les détails de surface. Le temps de refroidissement dépend de :
- Type d’alliage (aluminium, zinc, magnésium)
- Épaisseur de paroi
- Température de la matrice
- Géométrie de la pièce
Les ingénieurs cherchent à raccourcir le refroidissement sans déformer la pièce. Des cycles plus rapides améliorent la productivité, mais une vitesse excessive peut dégrader la qualité ou endommager le moule.
Éjection et ébarbage
Une fois la pièce solidifiée, la matrice s’ouvre le long du plan de joint. La machine actionne les broches d’éjection pour pousser la pièce hors de l’empreinte. La pièce moulée comporte encore des excédents provenant du système d’alimentation, notamment :
- Canaux de distribution
- Canal de coulée
- Puits de débordement
- Bavures
Les opérateurs éliminent ces excédents par ébarbage ou découpe mécanique. En grande série, les matrices d’ébarbage automatisées accélèrent souvent cette étape.
Post-traitement et finition
La plupart des pièces moulées sous pression nécessitent un certain post-traitement. Son ampleur dépend des tolérances, de la finition de surfaceet de la fonction. Les opérations courantes comprennent :
- Ébavurage des arêtes vives
- Polissage pour améliorer l’aspect de surface
- Grenaillage pour uniformiser la texture
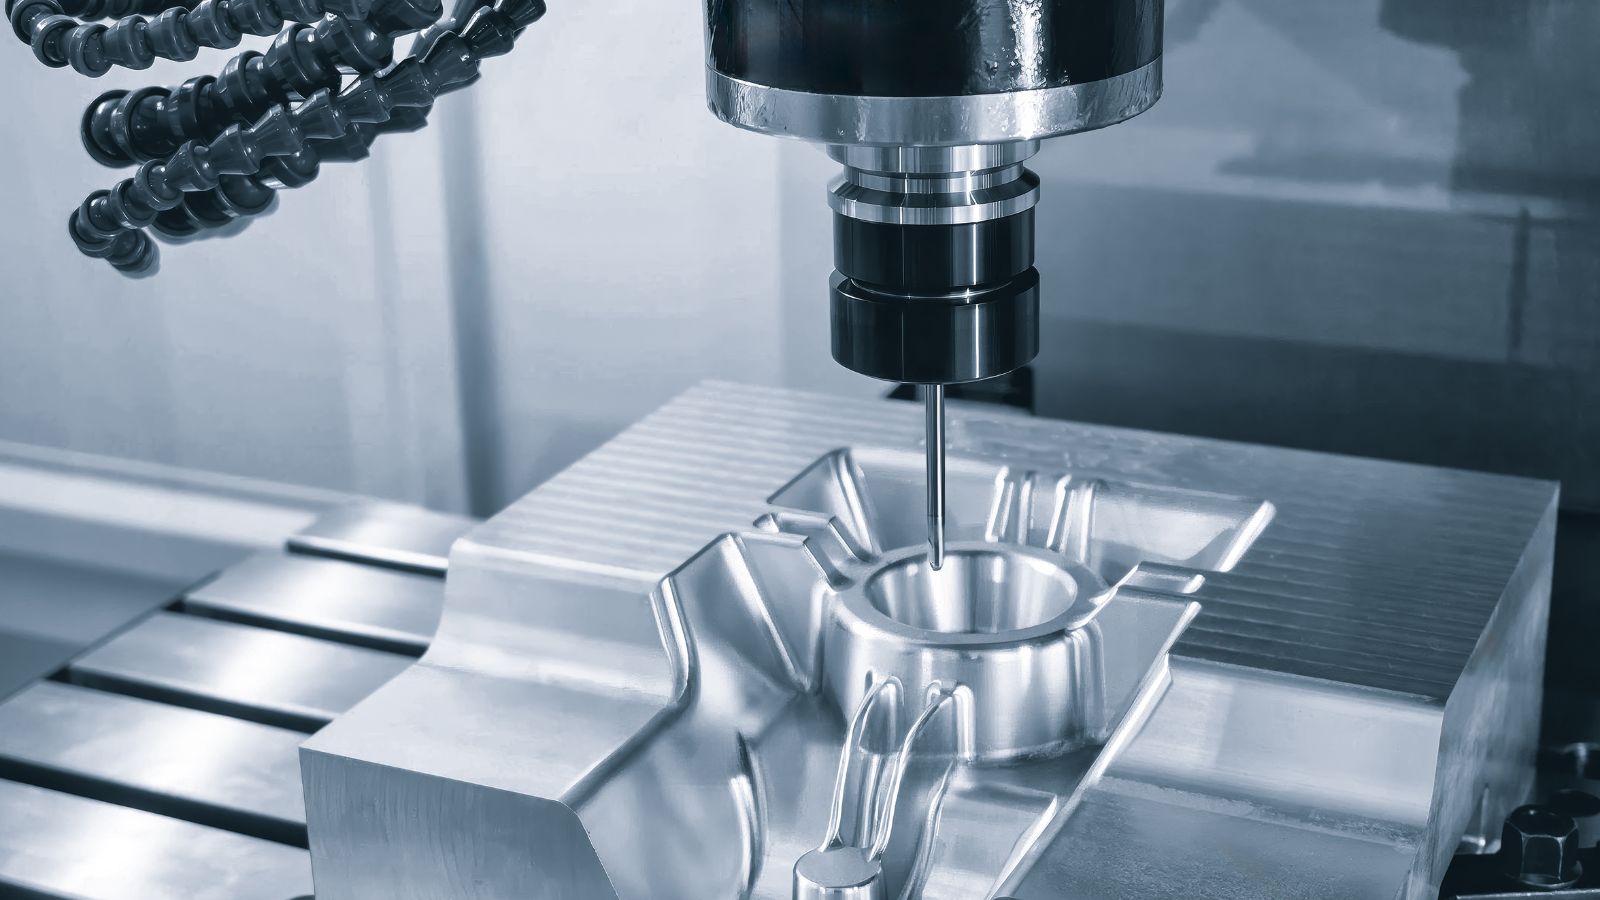
Certaines pièces nécessitent un usinage secondaire pour respecter des tolérances serrées. Les ateliers utilisent souvent des machines CNC pour percer des trous, tarauder ou usiner des surfaces critiques. Ces opérations supplémentaires augmentent les coûts d’outillage et les délais, mais améliorent l’ajustement, les performances et la précision de l’assemblage. Un procédé bien conçu doit équilibrer vitesse, coût et qualité finale de la pièce.
Choisir le bon fabricant : appliquer les connaissances du procédé
Comprendre le fonctionnement du moulage sous pression est la meilleure façon d’évaluer des partenaires potentiels. Après ce rappel technique, examinons quatre aspects essentiels pour comparer les fabricants.
Adapter le procédé de moulage sous pression au matériau et aux besoins
Comme indiqué à propos de l’injection, la distinction entre chambre chaude et chambre froide est fondamentale.
Pour le zinc et le magnésium (chambre chaude) – Pour des pièces petites et complexes en zinc ou en magnésium, vérifiez que le fabricant maîtrise les machines à chambre chaude. Le métal étant fondu dans la machine, ces équipements offrent des cycles rapides, jusqu’à 1000 tirs par heure.
Pour l’aluminium et le laiton (chambre froide) – Si votre projet exige la résistance et la tenue à la chaleur de l’aluminium, des systèmes robustes à chambre froide sont indispensables. L’aluminium ayant une forte affinité pour le fer, il peut le dissoudre ou l’entraîner dans le métal en fusion ; il doit donc être fondu à l’extérieur pour éviter toute contamination. Vérifiez que le fabricant utilise le type de machine adapté à votre alliage afin d’optimiser l’efficacité et l’intégrité des pièces, en consultant son site ou en demandant un devis.
Conception des moules, production et contrôle du procédé
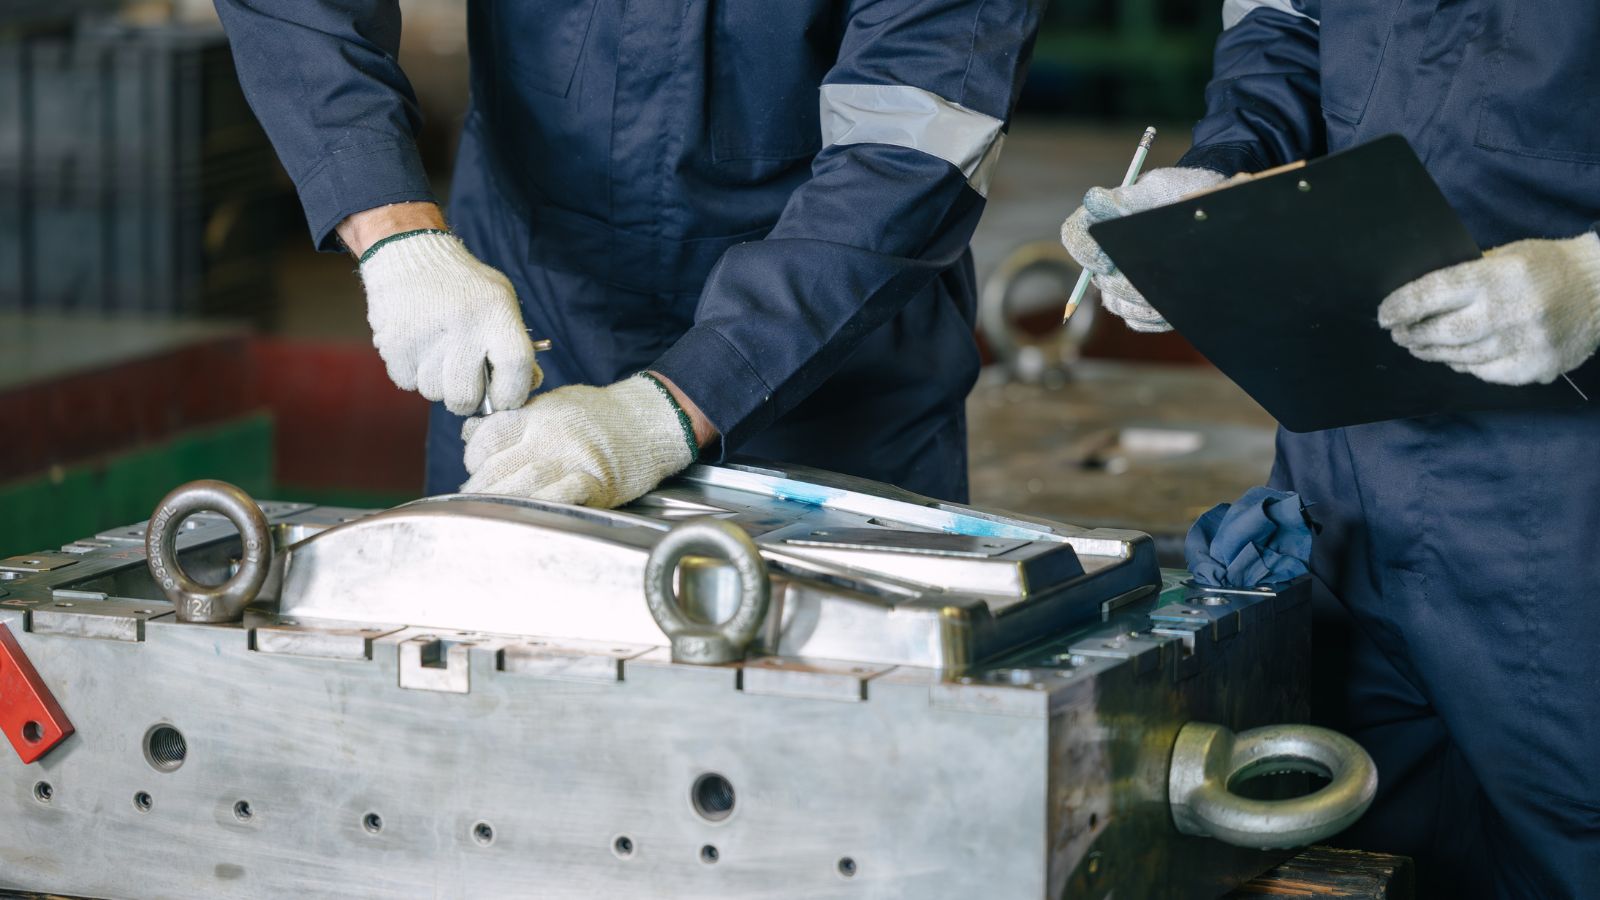
Comme indiqué dans la section « Préparation de la matrice », la conception du moule est le fondement de toute pièce métallique moulée sous pression. Avant de choisir un fabricant, renseignez-vous sur ses compétences en conception de moules :
- Ingénieurs dédiés – Dispose-t-il d’une équipe d’ingénieurs en interne pour la conception et la fabrication des moules ?
- Conception assistée par la technologie – Utilise-t-il des logiciels comme Magmasoft ou Moldflow pour simuler l’écoulement pendant l’injection ?
- Expérience industrielle éprouvée – Dispose-t-il d’un processus de conception des moules éprouvé dans son ensemble ?
Pour l’injection, sachez que le contrôle qualité distingue les fabricants compétents des meilleurs. Un partenaire fiable surveille en temps réel la pression d’injection, la vitesse du piston et la température du métal à chaque cycle.
Solutions intégrées de post-traitement
Les pièces moulées sous pression sont rarement finies dès leur éjection. Les bavures, canaux et débordements rendent l’ébarbage et la finition indispensables. Pour réduire les coûts logistiques et les délais, recherchez un fabricant qui réalise en interne toute la chaîne de post-traitement :
- Matrices d’ébarbage ou retrait manuel – Pour les grandes séries, vérifiez que le fabricant produit des matrices d’ébarbage automatisées plutôt que de casser manuellement les excédents, une méthode irrégulière.
- Capacités d’usinage – Si la pièce exige des tolérances serrées, comme des trous filetés ou des surfaces d’accouplement précises, un fournisseur équipé de centres CNC en interne assure une transition fluide entre le moulage et le produit fini et assume la responsabilité de la qualité globale.
Choisir aujourd’hui le bon partenaire de moulage sous pression
Le moulage sous pression exige une maîtrise précise de la pression d’injection, de la gestion thermique et des opérations de finition. Le fabricant idéal apporte son expertise en ingénierie pour optimiser la fabricabilité tout en réduisant coûts et délais. Chez Moldie, nous avons perfectionné le procédé grâce à des années d’expérience spécialisée. De la fabrication des moules à l’usinage CNC, nous proposons des solutions complètes pour les composants en zinc moulés en chambre chaude comme pour les pièces en aluminium moulées en chambre froide.
Prêt à lancer votre projet ? Contactez Moldie aujourd’hui pour bénéficier d’une revue de conception et d’un devis gratuits.







