
Литейное производство под давлением является основой современного производства благодаря своей надежной работе и продукции высокого качества. Если вы хотите использовать такой процесс литья металлов для вашего проекта, то ясное понимание процесса необходимо для выбора правильного производителя. Именно поэтому было создано это руководство, чтобы предложить вам:
- Подробный пошаговый обзор процесс литья под давлением.
- Что нужно тщательно изучить в рабочем процессе производителя.
Основы процесс литья под давлением
Литейное производство под давлением — это производственная возможность, определяемая использованием высокого давления для формирования расплавленного металла в многоразовом стальном инструменте. Это позволяет производить детали со сложной геометрией, сложными элементами и тонкими стенками, которые было бы трудно получить другими методами..
Процесс специально разработан для цветных металлов, таких как алюминий, цинк, магний и медные сплавы, из-за их более низких температур плавления.
С производственной точки зрения основная ценность литьё под давлением заключается в его повторяемости и пригодности для применения в высокообъемном производстве. Поскольку стальные штампы жесткие и долговечные, они сохраняют точные размеры на протяжении тысяч циклов. Эта стабильность гарантирует производство больших партий деталей с постоянной точностью и гладкими качество поверхности, что делает его предпочтительным выбором для массового производства, где критически важна однородность..
Пошаговый процесс производства литьё под давлением
процесс литья под давлением следует чёткой последовательности, которая контролирует поток металла, давление и охлаждение. Каждый этап влияет качество детали, время цикла, стоимость инструментов, и сроки выполнения.
Подготовка к антисептической обработке и зажимание
Цикл начинается с подготовки штампа. Операторы очищают пресс-форма для литья под давлением, чтобы удалить металлические остатки и мусор от предыдущего выстрела.
Затем они распыляют тонкий слой смазки или разделительного вещества на поверхность оформляющая полость. Это покрытие помогает контролировать температуру и позволяет детали отделяться от пресс-формы без повреждений.
Машина литьё под давлением закрывает две половины штампа с усилием зажима, измеряемым в тоннах, чтобы удерживать штамп закрытым во время впрыска.
Точный проектирование пресс-форм также играет ключевую роль на этом этапе. Плашка включает:
- Хорошо определённая система управления
- Сбалансированные бегуны
- Внутренние охлаждающие каналы
- Место для выталкиватели
Впрыск расплавленного металла
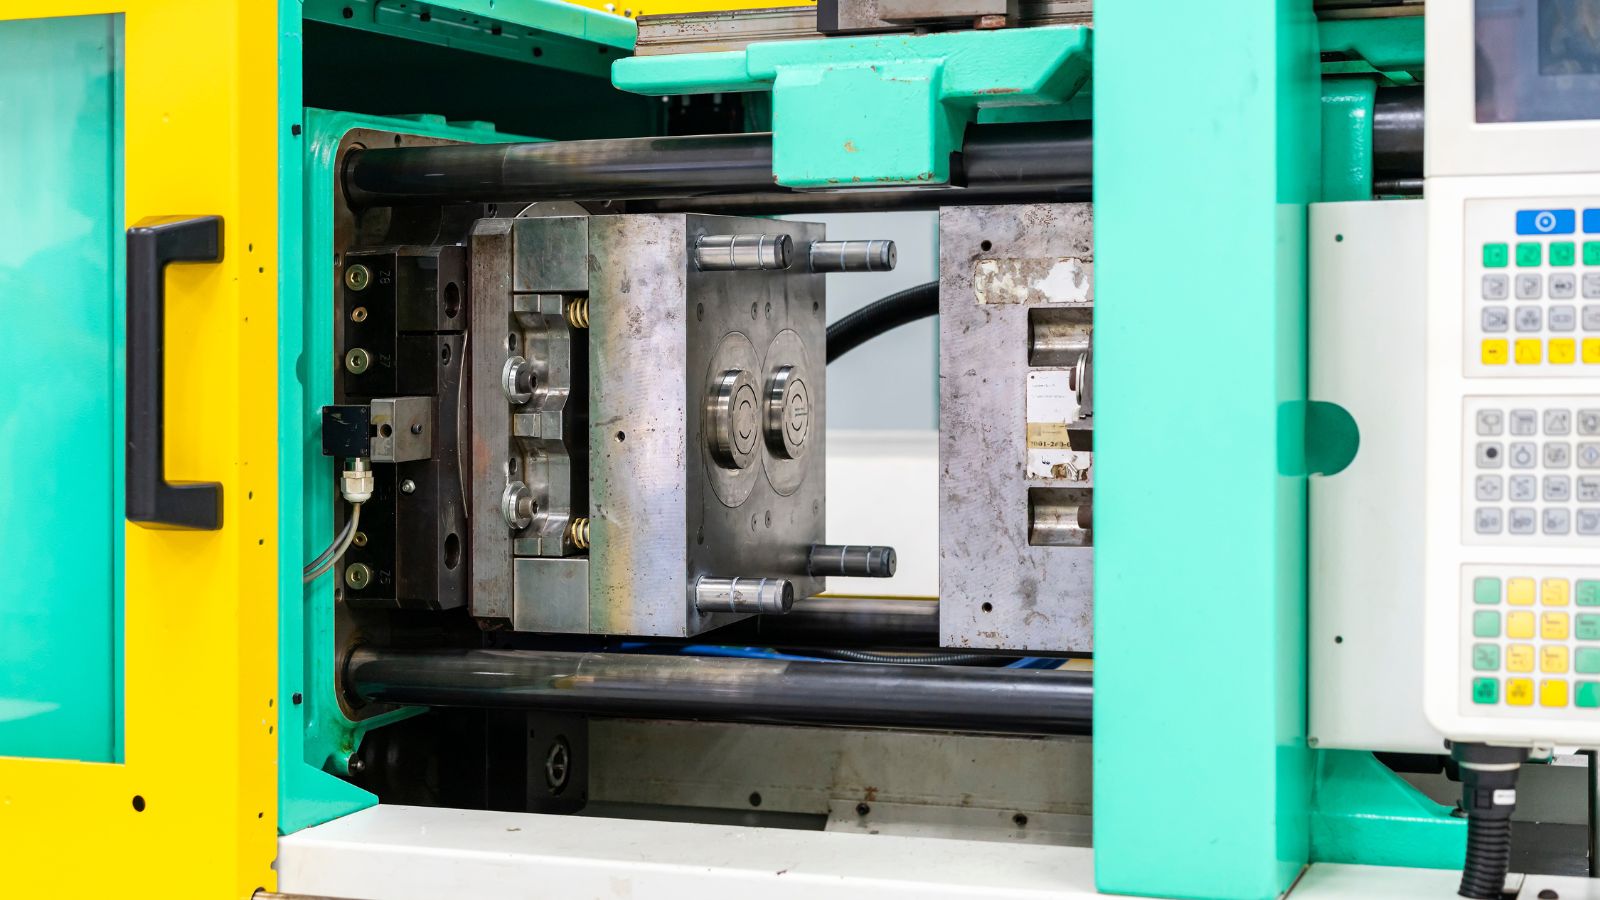
Как только пресс-форма зажата, машина впрыскивает расплавленный металл в оформляющая полость. Следует отметить, что различные техники литьё под давлением также влияют на процесс впрыска.
В литьё под давлением в горячей камере, где печь расположена внутри машины, погружной поршень напрямую подает металл из печи в матрицу.
В системах литьё под давлением в холодной камере, где металл расплавляется вне машины, расплавленный материал транспортируется с помощью ковша и выливается в литниковую втулку..
В общем, процесс литья под давлением включает гидравлический поршень, который проталкивает металл через втулку и в систему литников. Металл течет от заливного канала к коллекторам, а затем в форму оформляющая полость.
Инъекция происходит в две основные фазы:
- Медленное заполнение, чтобы избежать захвата воздуха
- Высокоскоростная инъекция для полной упаковки оформляющая полость
Высокое давление обеспечивает заполнение металлом тонких стенок и сложных элементов. Машина поддерживает давление в течение короткого времени выдержки, чтобы уменьшить усадку.
Охлаждение и затвердевание
После заполнения расплавленный металл начинает остывать и затвердевать внутри формы. Охлаждающие каналы внутри модели циркулируют воду или масло для контроля температуры..
Равномерное охлаждение имеет решающее значение. Неровная температура может вызвать деформацию, внутреннее напряжение или трещины.
Матрица остается зажатой, пока металл затвердевает под давлением. Это давление помогает поддерживать точность размеров и детализацию поверхности..
Время охлаждения зависит от:
- Тип сплава (алюминий, цинк, магний))
- Толщина стены
- Температура формы
- Геометрия детали
Инженеры стремятся сократить время охлаждения, не вызывая деформации. Более быстрые циклы повышают производительность, но чрезмерная скорость может снизить качество деталей или повредить пресс-форма для литья под давлением.
Выталкивание и подрезка
Как только деталь затвердевает, матрица открывается вдоль плоскость разъёма. Машина активирует выталкиватели, чтобы выдавить отливку из оформляющая полость.
Удалённая отливка всё ещё содержит избыточный материал из системы литников. Этот материал может включать:
- Бегуны
- Спру
- Переполненные скважины
- Вспышка
Операторы удаляют этот излишек с помощью обрезки или механической резки. Автоматические штампы для обрезки часто ускоряют этот этап при серийном производстве..
Постобработка и отделка
Большинство деталей, изготовленных методом литья под давлением, требуют определенного уровня постобработка. Сумма зависит от переносимости, качество поверхности, и функция.
Обычные завершающие этапы включают:
- Удаление заусенцев для устранения острых краев
- Полировка для улучшения внешнего вида поверхности
- Пескоструйная обработка для равномерной текстуры
Некоторые детали требуют вторичной обработки, чтобы соответствовать строгим допускам. Мастерские часто используют CNC-обработка для сверления отверстий, нарезания резьбы или обработки критически важных поверхностей.
Эти дополнительные шаги увеличивают стоимость инструментов и сроки изготовления. Однако они улучшают подгонку, характеристики и точность сборки. В идеале хорошо спроектированный процесс литья под давлением должен балансировать скорость, стоимость и качество конечной детали..
Выбор подходящего производителя: применение знаний о процессе
Понимание механики литьё под давлением является наиболее эффективным методом оценки потенциальных производственных партнеров. Теперь, когда мы рассмотрели технические знания, пришло время использовать эти знания для оценки производителей по четырем ключевым аспектам..
Согласование типов литьё под давлением с материалами и потребностями
Как отмечалось на этапе впрыска, различие между процессами горячей камеры и холодной камеры является фундаментальным.
Для цинка и магния (горячая камера)) — Если вашему проекту нужны маленькие, сложные детали из цинка или магния, убедитесь, что производитель специализируется на машинах с горячей камерой. Эти машины обеспечивают более быстрые циклы (до 1000 выстрелов в час), потому что металл плавится прямо в машине.
Для алюминия и латуни (холодная камера)) — Если вам необходима прочность и термостойкость алюминия, важны надежные системы холодной камеры. Поскольку алюминий обладает высокой сродством к железу и может «растворять» или «вымывать» железо в расплав, его необходимо плавить вне установки, чтобы избежать примесей..
Вы должны убедиться, что производитель использует тип машины, наилучшим образом подходящий для вашего конкретного сплава, чтобы максимально повысить эффективность и целостность деталей, и вы можете сделать это, посетив их веб-сайты или отправив запрос на предложение..
проектирование пресс-форм, Производство и Контроль Процессов
Мы подчеркнули важность проектирование пресс-форм в разделе «Подготовка матрицы», так как это является самой основой любых литьевых металлических деталей.
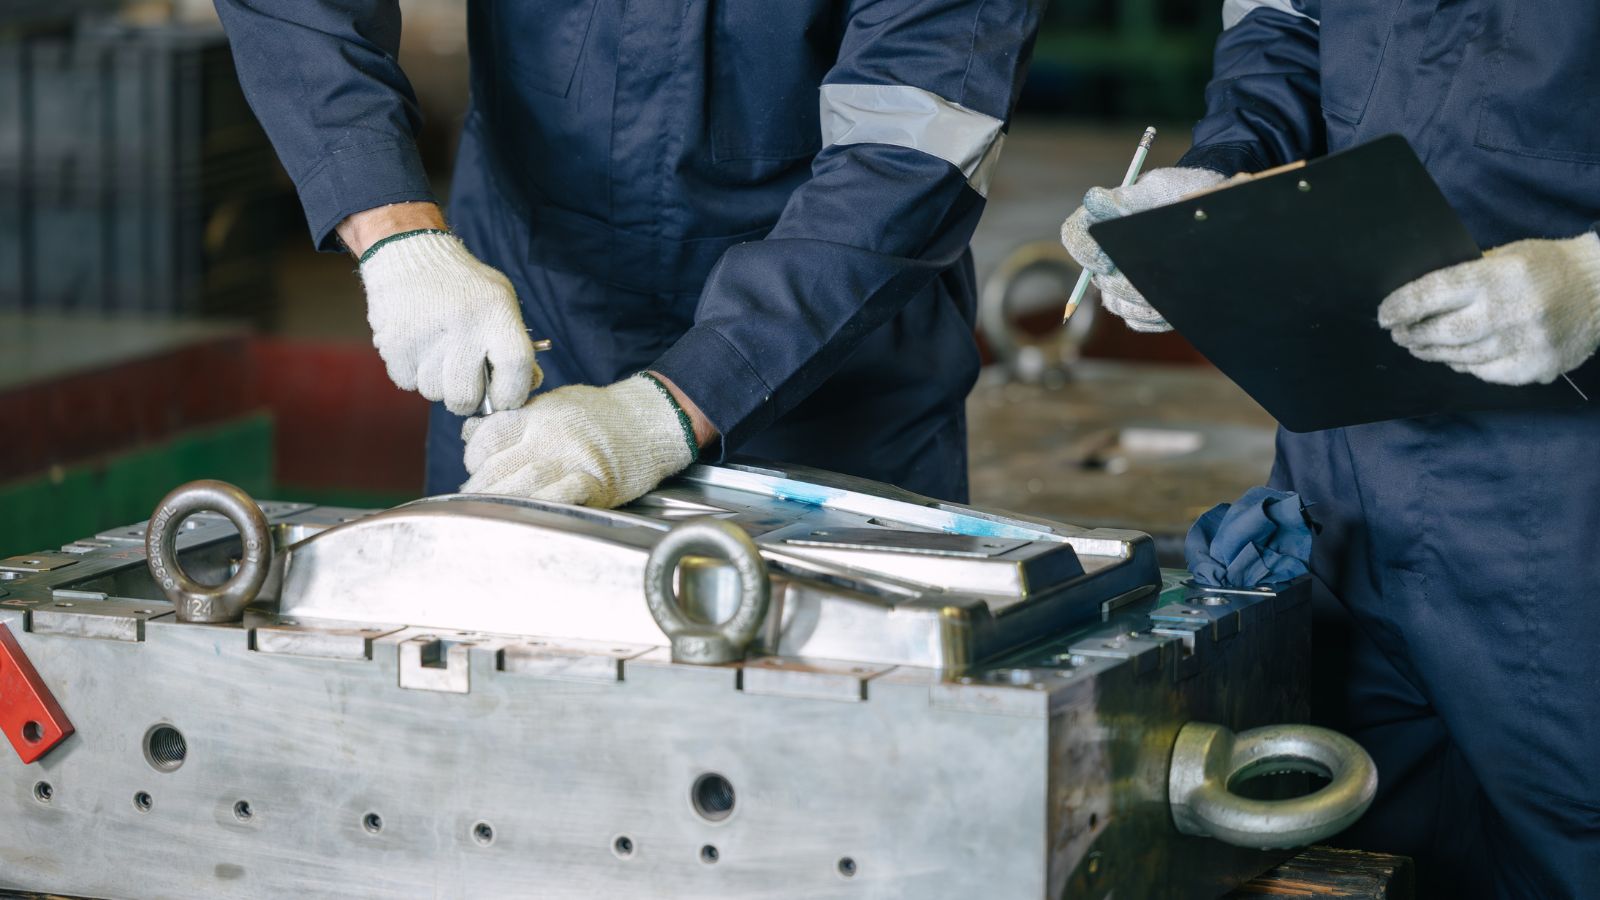
Следовательно, при интервью с производителями вам следует заранее изучить опыт вашего потенциального партнера в области проектирование пресс-форм:
- Преданные инженеры — У них есть собственная команда инженеров для проектирование пресс-форм? Они способны самостоятельно производить формы??
- Дизайн с использованием технологий — Используют ли они программное обеспечение (например, Magmasoft или Moldflow) для моделирования потока на этапе инжекции?
- Отточенный промышленный опыт — У них есть полностью проверенная система процедур проектирование пресс-форм?
Переходя к процессу литья под давлением, следует отметить, что меры контроля качества отделяют компетентных производителей от выдающихся. Надежный партнер внедряет системы мониторинга в реальном времени, которые отслеживают давление впрыска, скорость поршня и температуру металла для каждого цикла литья..
Интегрированные решения для постобработки
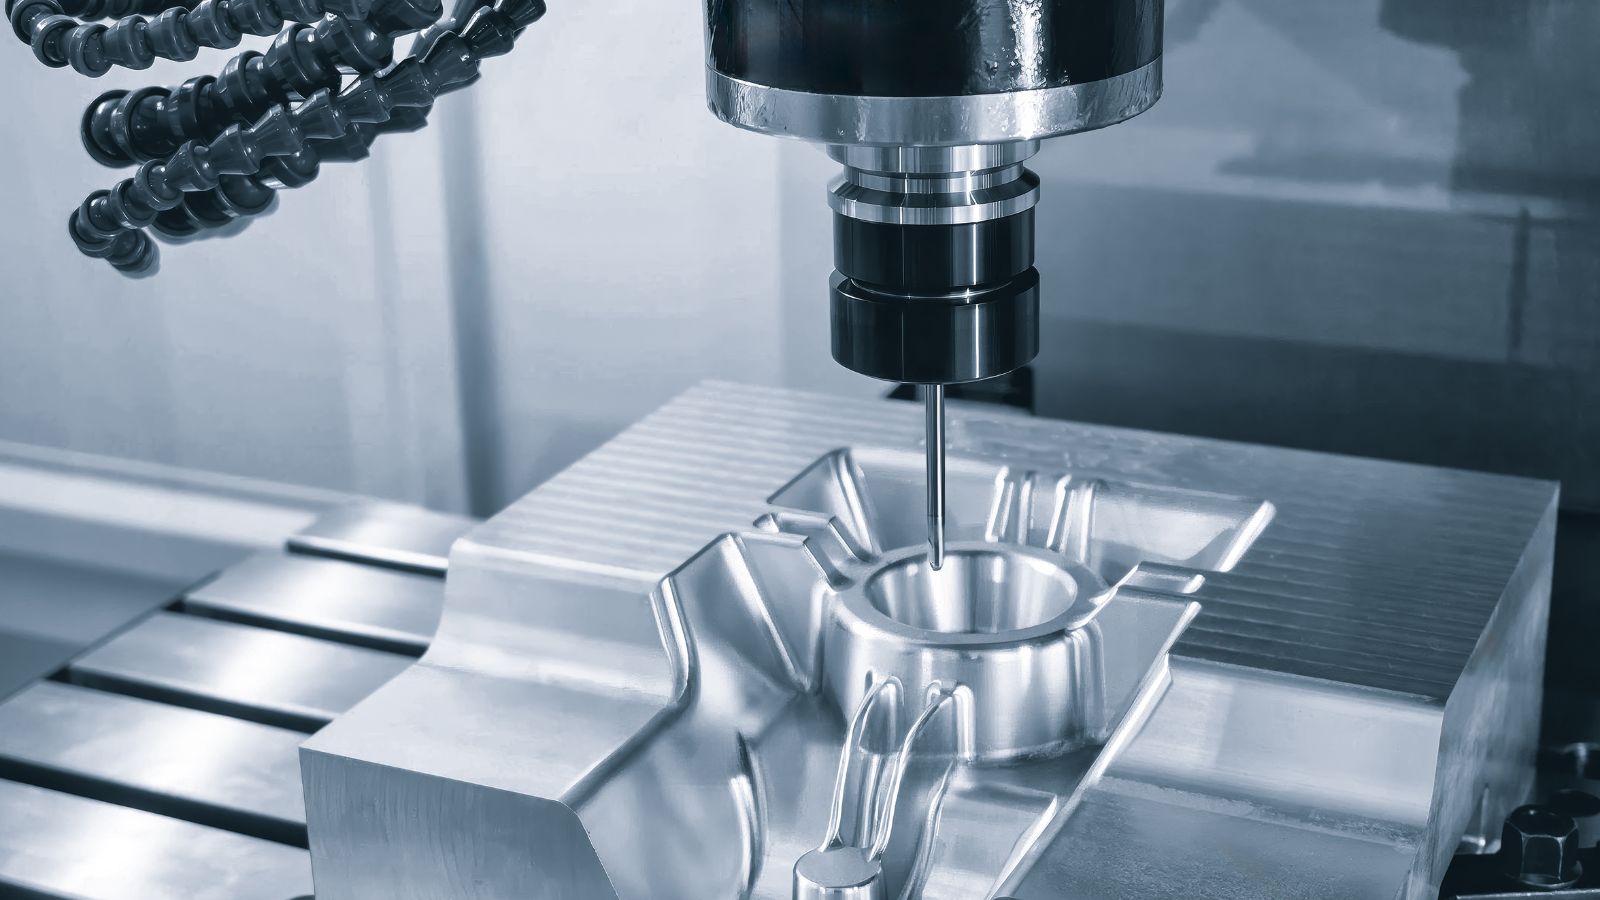
Литые под давлением детали редко бывают закончены в момент их извлечения. Наличие заусенцев, литников и переливов означает, что обрезка и отделка являются обязательными этапами..
Чтобы сократить затраты на логистику и сроки выполнения, ищите производителя, который самостоятельно выполняет цепочку «постобработки»:
- Обрезка штампов против ручного удаления — Для заказов больших объемов убедитесь, что производитель использует автоматические штампы для обрезки, а не полагается на ручное обрывание, которое непостоянно.
- Возможности обработки — Если ваша деталь требует точных допусков (например, резьбовые отверстия или точные сопрягаемые поверхности), поставщик с внутренними центрами CNC-обработка позволяет плавно перейти от литья к готовому изделию, возлагая ответственность за полное качество на одного поставщика.
Выбор правильного партнёра литьё под давлением сегодня
Литьё под давлением требует точного контроля за давлением впрыска, тепловым режимом и отделочными операциями. Ваш идеальный производитель должен обладать инженерной экспертизой, которая оптимизирует ваш дизайн для производственных возможностей, сокращая при этом затраты и сроки выполнения..
В Moldie мы усовершенствовали литьё под давлением благодаря годам специализированного опыта. От изготовления пресс-форм до CNC-обработка мы предоставляем полные решения как для компонентов из цинка с горячей камерой, так и для деталей из алюминия с холодной камерой.
Готовы начать свой проект? Свяжитесь с Moldie сегодня для бесплатного обзора дизайна и сметы.







