
Ротор литьё под давлением является специализированным производственным процессом, который формирует основные компоненты (шинки и торцевые кольца) ротора за один впрыск металлонаполненного материала. Для инженеров и команд по закупкам OEM это рассматривается как метод обеспечения стабильной проводимости, низкой пористости, хорошего баланса и повторяемой точности размеров.
Однако, в отличие от обычных литых деталей, роторы объединяют электрические, механические и размерные требования в одном компоненте, что требует строгого пористость контроль, концентричность и стабильность процесса. В этом блоге мы рассмотрим специальные требования ротора литьё под давлением, как удовлетворить такие требования с помощью правильных техник и, наконец, как найти подходящего поставщика роторoв литьё под давлением.
Что делает производство роторов особенным
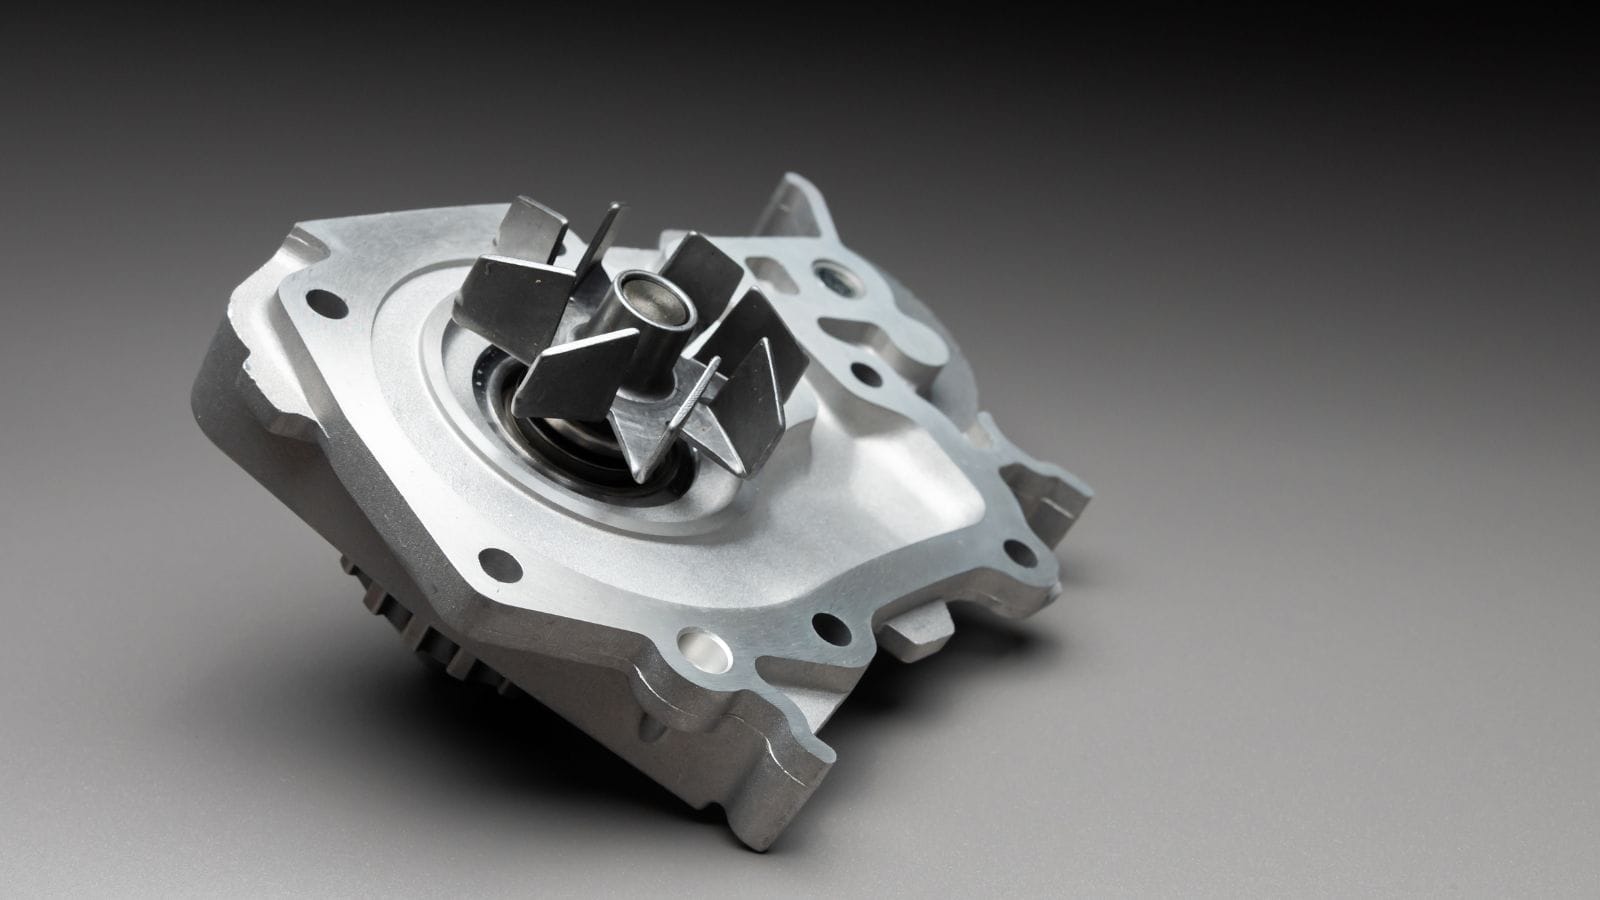
Роторы создаются вокруг набора тонких электротехнических стальных листов с пазами по внешнему периметру. Во время литья расплавленный металл заполняет эти пазы, создавая проводящие шины, и соединяет их через торцевые кольца на обоих концах набора листов. Это образует структуру «беличьей клетки», используемую в большинстве роторных двигателей..
Из-за этой геометрии ротор литьё под давлением требует более строгого контроля, чем многие стандартные программы литьё под давлением. Процесс должен обеспечивать полное заполнение пазов, стабильное формирование конечного кольца, низкую внутреннюю пористость и стабильный баланс ротора.
Обычные материалы для ротора литьё под давлением
Алюминий является самым распространённым материалом для ротора литьё под давлением, поскольку он обеспечивает практичный баланс проводимости, литейности, веса и эффективности производства. Он остаётся стандартным выбором для многих программ асинхронных двигателей..
Медь обеспечивает более высокую проводимость и может поддерживать большую эффективность двигателя, но ее труднее литейно обрабатывать в больших масштабах, поскольку она требует более высоких температур обработки и создает большее напряжение на инструменте.
Цинк более распространен в мелких и низкотемпературных применениях, где важны литьевые свойства и качество поверхности.
Магний используется только в ограниченных конструкциях, где важен вес.
|
Материал
|
Основное преимущество
|
Основное ограничение
|
Типичное использование
|
|---|---|---|---|
|
Хороший баланс проводимости, литьевых свойств, веса и стоимости
|
Ниже проводимость, чем у меди
|
Большинство программ роторных двигателей
|
|
|
Более высокая проводимость
|
Более высокая температура обработки и более сложная задача для оснастки
|
Применение высокоэффективных роторов
|
|
|
Хорошая литейная способность и качество поверхности
|
Менее распространено для использования в роторе при высокой температуре
|
Небольшие или специализированные приложения
|
|
|
Лёгкий
|
Ограниченное использование в программах ротора
|
Конструкции, чувствительные к весу
|
Подводя итог для покупателей, выбор материала ротора является компромиссом между проводимостью, технологичностью, срок службы оснастки и стоимостью. Лучший вариант зависит от целей производительности двигателя и объема производства..
Ключевые факторы процесса при производстве роторов
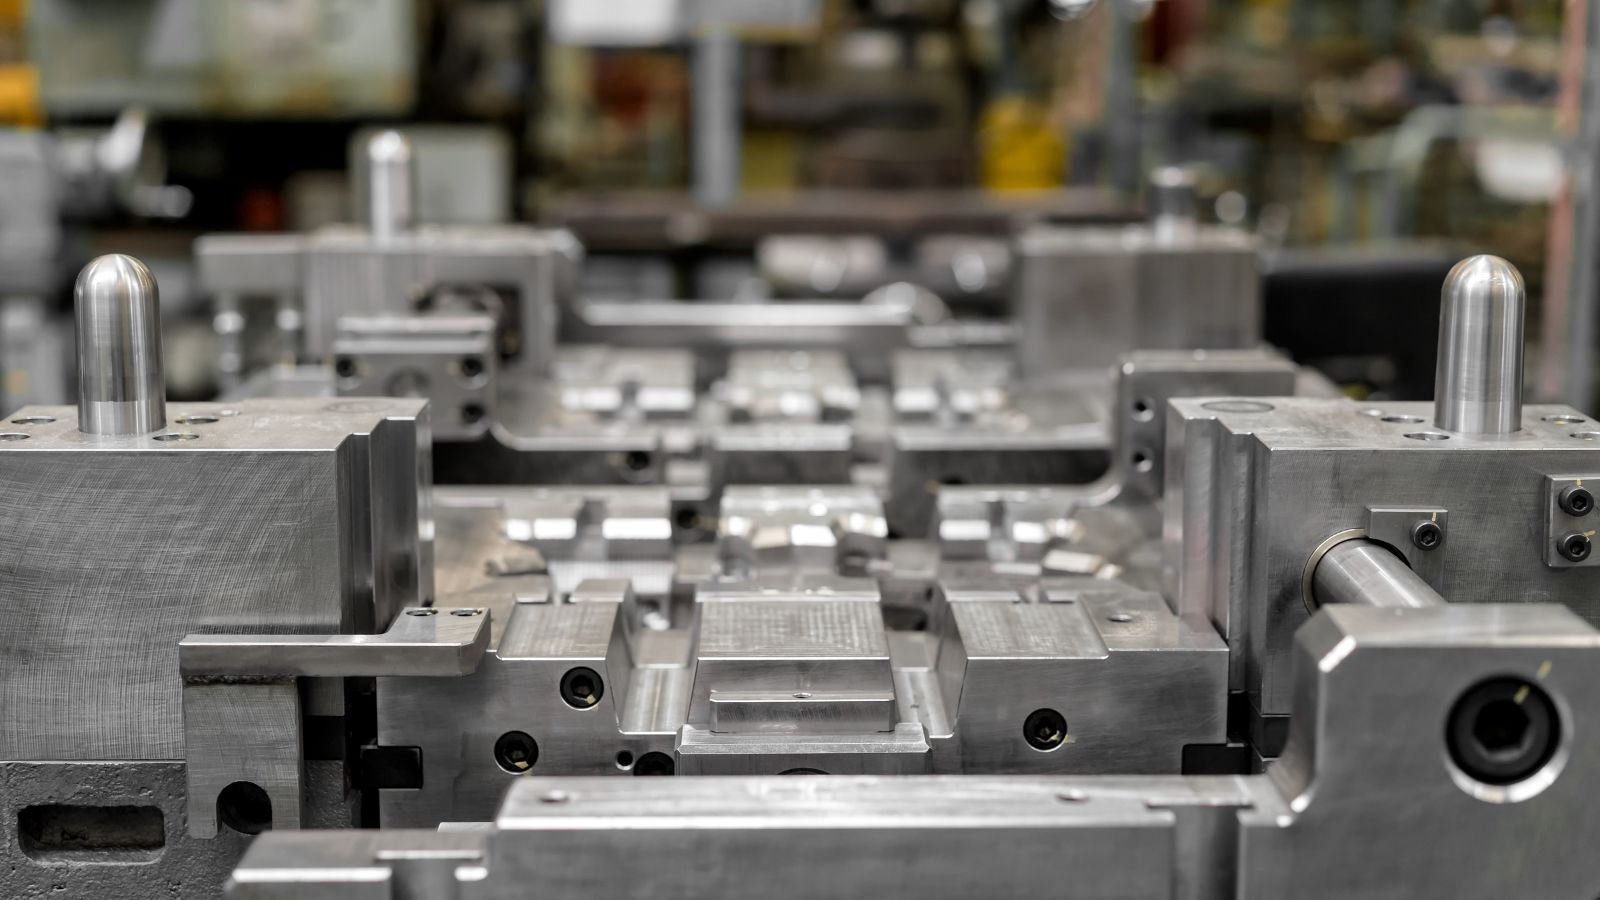
Процесс литья ротора начинается с подготовки формы, обработки вставок и контролируемой установки. Правильная инструменты это важно, потому что штамп должен удерживать пакет ламинации в правильном положении и обеспечивать полное заполнение пазов ротора и полостей торцевого кольца. Поскольку процесс включает загруженный вставкой, а не пустой оформляющая полость, производство ротора более чувствительно к выравниванию и контролю температуры, чем обычный литьё под давлением.
Наиболее важные факторы процесса обычно включают:
- Высококачественный пресс-форма для литья под давлением
- Точное позиционирование слоя ламинации
- Стабильное управление температурой стойла
- Надежное заполнение слотов
- Контролируемое образование конечного кольца
- Плавная и повторяемая эвакуация
- Рано инспекция после отливки
Во многих роторных программах, вертикальные машины предпочитаются, потому что они помогают при укладке и выравнивании стопки ламинаций. Для производственных ячеек с более высокой производительностью используются автоматизированные схемы, такие как многостанционные системы индексирования может улучшить стабильность и производительность. Независимо от расположения оборудования, успех зависит от стабильной температуры штампа, надежного заполнения сегментов и контролируемого выброса. Плохой выброс или нестабильное заполнение могут повлиять на геометрию конечного кольца, концентричность отверстия и баланс ротора в последующих операциях.
После литья проводят обрезку литников и первоначальную инспекцию для выявления видимых дефектов, неполного заполнения или проблем с размерами до того, как будет добавлен дополнительный труд на механическую обработку и отделку.
Вторичная обработка ротора литьё под давлением
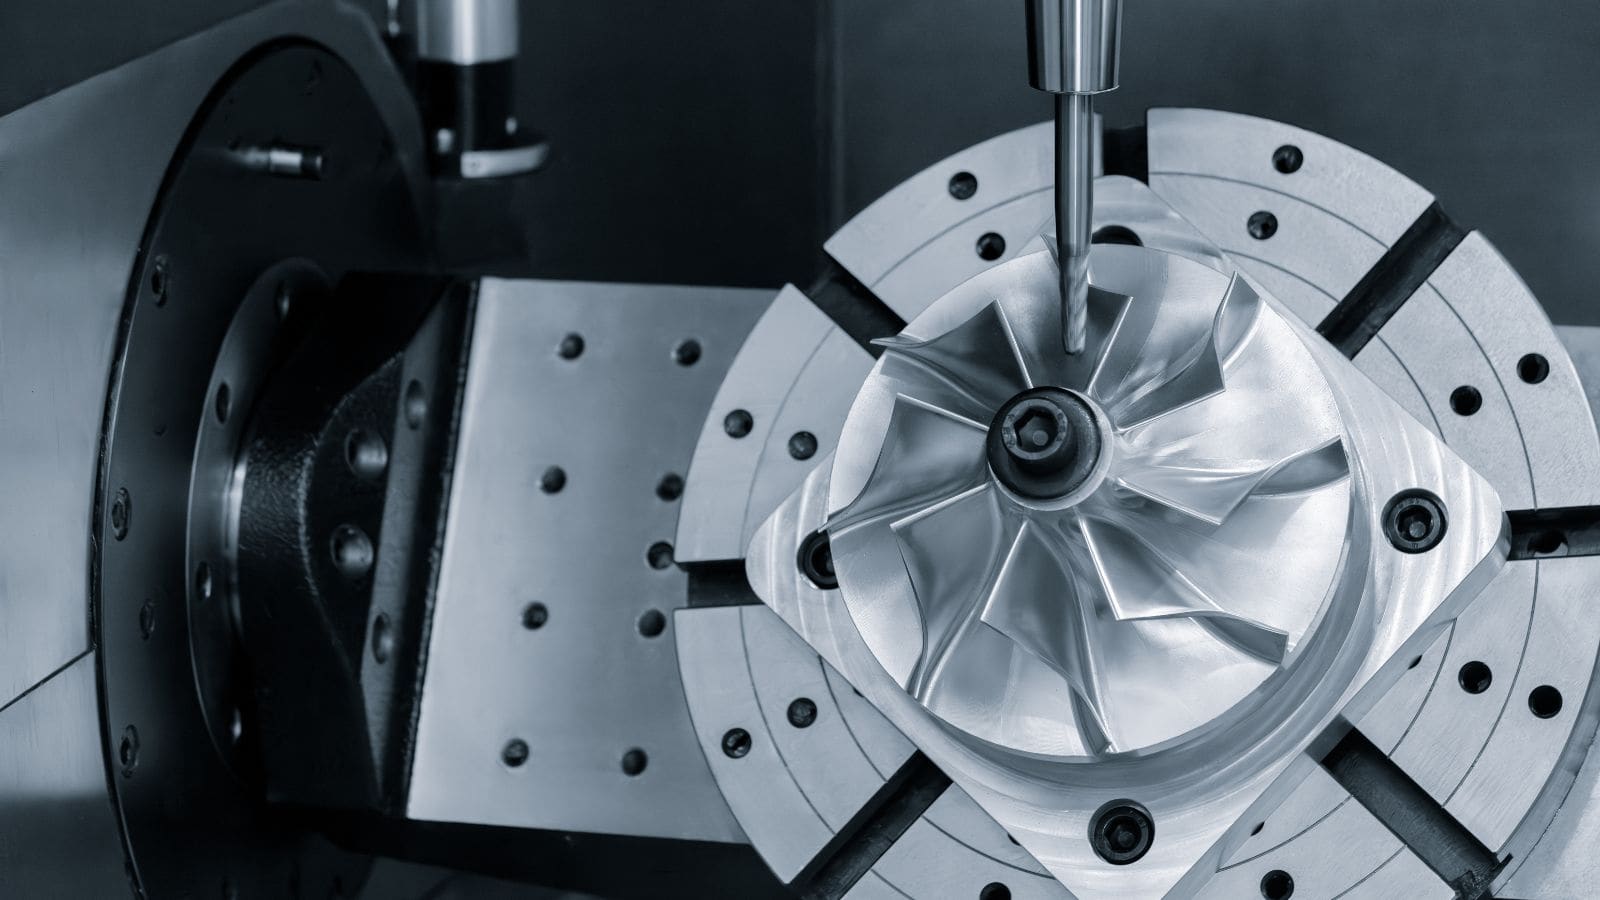
Даже когда само литьё проходит успешно, многие роторы всё равно требуют вторичной обработки перед сборкой двигателя. Внешний диаметр ротора, диаметр отверстия, торцевые поверхности, концентричность и биение часто требуют более строгого контроля, чем может надёжно обеспечить одно лишь литьё. Здесь послеобработочный становится важной частью производственного плана.
Обработка отверстия ротора и наружного диаметра непосредственно влияет на посадку вала, стабильность воздушного зазора, уровень вибрации и выход годной продукции при сборке. В некоторых программах команды могут также проводить сравнение CNC-обработка против литьё под давлением при принятии решения о том, какую часть геометрии необходимо отливать, а какую обрабатывать после этого. Для производителей двигателей самым важным результатом является не сам метод механической обработки, а возможность поставщика поставлять роторы, готовые к стабильной сборке вала, балансировке и окончательной интеграции.
Контроль качества, имеющий значение для работы ротора
Качество ротора литьё под давлением следует оценивать по трем направлениям: внутренняя прочность, контроль размеров и стабильность процессаВнешний вид поверхности сам по себе недостаточен для проверки ротора, потому что многие риски производительности скрыты внутри..
Рентгеновская инспекция является одним из наиболее важных методов для подтверждения уровня пористости в токопроводящих шинах и торцевых кольцах. Внутренние пустоты могут прерывать электрический путь, увеличивать сопротивление и снижать эффективность двигателя. Измерения размеров с использованием координатно-измерительной машины (CMM) помогают проверить размер отверстия, высоту пакета, наружный диаметр и геометрию торцевого кольца.Проверка материала подтверждает состав сплава, в то время как испытание электрическим сопротивлением может использоваться как функциональная проверка целостности проводника.
Для команд по снабжению эти меры контроля имеют значение, потому что дефекты ротора часто не проявляются явно до балансировки, запрессовки вала или финального тестирования двигателя. Поставщик, который может документально подтвердить контроль пористости, проверку размеров и стабильные технологические параметры, находится в гораздо более сильной позиции для поддержки долгосрочных программ роторов.
Как оценить ротор поставщик пресс-форм для литья под давлением
Если вы ищете поставщиков компонентов ротора, лучшие вопросы к поставщику касаются не только цены. Они также должны охватывать оснастку, моделирование, контроль процессов и внутренние возможности компании.
При оценке поставщика покупателям следует обратить внимание на:
- Четкое понимание требований к литью ротора и производственных проблем
- Анализ или моделирование течения пластмассы для поддержки разработки оснастки и процесса
- Строгий контроль пористости, проводимости и размерной согласованности
- Интегрированные возможности в механосборочных работах, литье, обработке и инспекции
- Оперативная инженерная поддержка при исправлениях дизайна и изменениях оснастки
- Задокументированные процессы и надежные системы качества для повторного производства
С точки зрения производства, покупатели также должны искать поставщиков, которые могут управлять оснасткой, литьем, механической обработкой, инспекцией и последующими операциями в одном скоординированном рабочем процессе. Такой уровень интеграции повышает прослеживаемость, снижает риски передачи между этапами и обеспечивает лучшую стабильность от пилотного производства до массового выпуска.Для программ с роторами с более строгими требованиями сертификаты и документация по процессам также являются ключевыми показателями готовности поставщика.
Molлитьё под давлениемing: Ваш специалист по литью роторных деталей и форм
Ротор литьё под давлением является эффективным решением для массового производства роторов асинхронных двигателей, но успешные результаты зависят не только от литья. Необходимо тщательно контролировать проводимость, пористость, балансировку ротора, целостность кольца на торцах и точность механической обработки, чтобы обеспечить надежную работу двигателя.Вот почему OEM и команды по закупкам обычно ищут поставщиков, которые понимают как литьё под давлением, так и конкретные производственные требования компонентов ротора.
С интегрированной поддержкой во всех областях инструментов, литья, механической обработки и контроля качества, Moldie помогает клиентам переводить проекты ротора от стадии разработки к стабильному производству с большей уверенностью. Если вы оцениваете поставщиков для ротора литьё под давлением или других прецизионных отливки литья под давлением, свяжитесь с Moldie обсудить вашу заявку и производственные потребности.







