
Rotor fundición a presión es un proceso de fabricación especializado que forma los componentes principales (rejas de conductor y anillos de extremo) de un rotor en una sola inyección de metal de molen. Para los ingenieros OEMX y equipos de abastecimiento, esto se considera un método de conductividad estable, baja porosidad, buen equilibrio y precisión repetible dimensional.
Sin embargo, a diferencia de las piezas de fundición general, los rotores combinan requisitos eléctricos, mecánicos y dimensionales en un componente, lo que requiere rigor porosidad control, concentricidad y estabilidad del proceso. En este blog, destacaremos los requisitos especiales del rotor fundición a presión, cómo satisfacer tales demandas con técnicas adecuadas, y por último, cómo encontrar un proveedor adecuado para los rotores inyectado a presión.
Lo que hace que la producción de rotor sea diferente
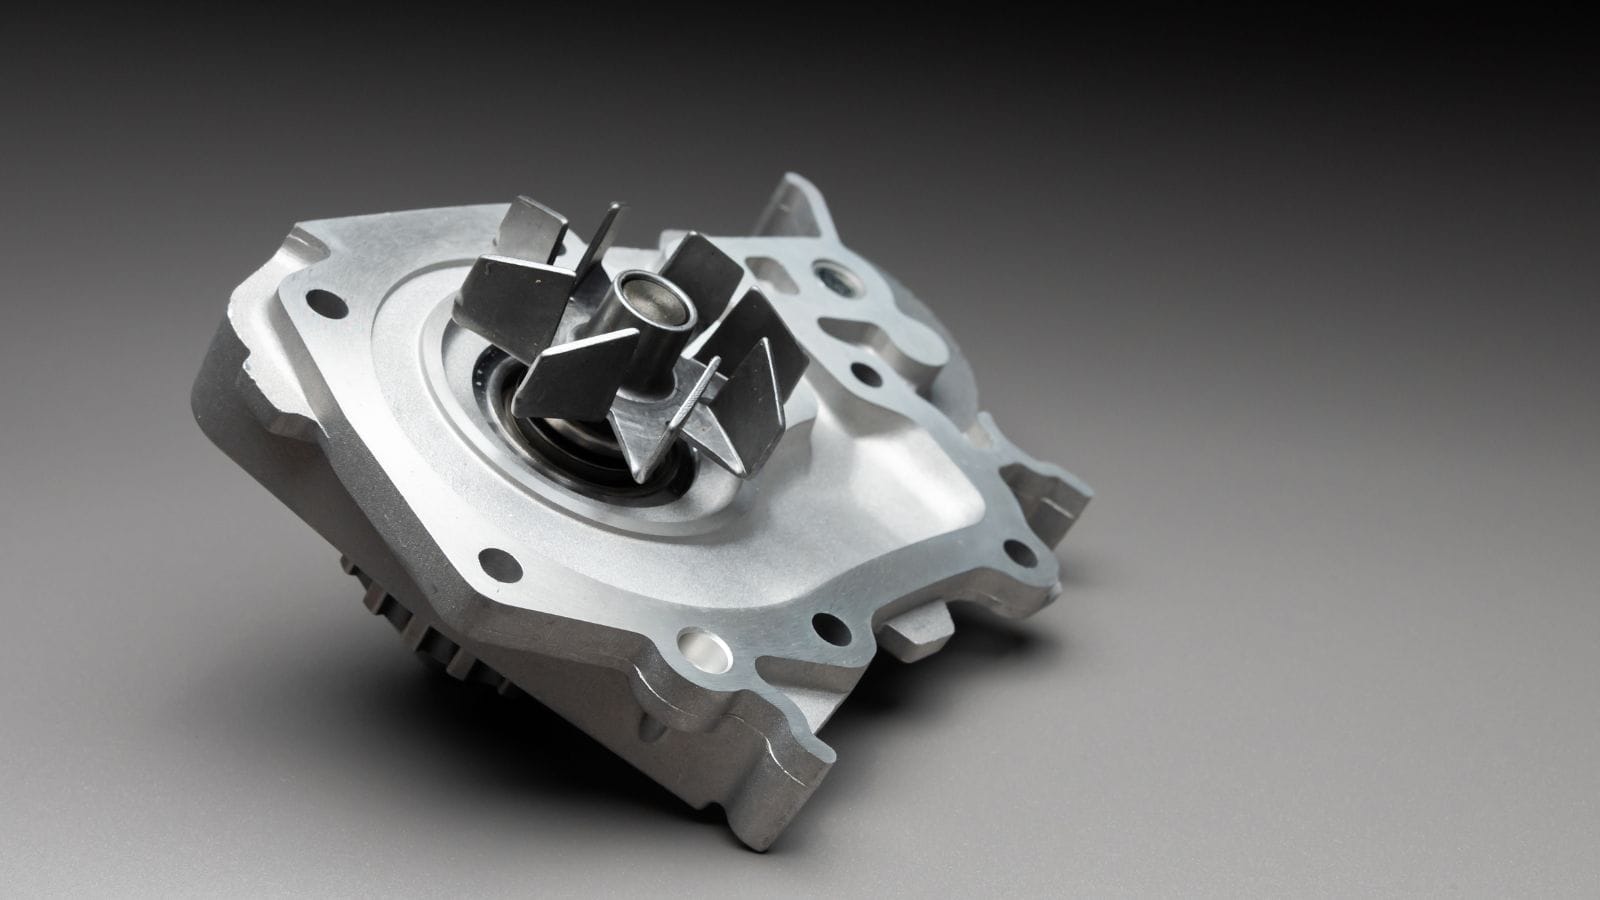
Los rotores se construyen alrededor de una pila de laminaciones de acero eléctrico delgado con ranuras alrededor del perímetro exterior. Durante el casting, el metal fundido llena estas ranuras para crear barras de conductor y los conecta a través de anillos finales en ambos extremos de la pila. Esto produce la estructura de jaula de ardilla utilizada en la mayoría de los rotores de motores de inducción.
Debido a esta geometría, el rotor fundición a presiónX requiere un control más estricto que muchos programas estándar fundición a presión. El proceso debe soportar el llenado completo de ranura, la formación de anillo final estable, la baja porosidad interna y el balance constante del rotor.
Materiales comunes para Rotor Fundición a presión
El aluminio es el material más común para el rotor fundición a presión porque ofrece un equilibrio práctico de conductividad, castabilidad, peso y eficiencia de producción. Sigue siendo la opción estándar para muchos programas de motores de inducción.
El uso de herramientas en la herramienta se utiliza para el manejo de herramientas y herramientas..
Zinc es más común en aplicaciones de menor y menor temperatura donde la castabilidad y la calidad de la superficie son importantes.
El magnesio aparece sólo en diseños limitados sensibles al peso.
|
Material
|
Principales ventajas
|
Limitación principal
|
Uso típico
|
|---|---|---|---|
|
Buen equilibrio de conductividad, castabilidad, peso y coste
|
Conductividad inferior al cobre
|
La mayoría de los programas de rotor motor de inducción
|
|
|
Conductividad superior
|
Temperatura de procesamiento superior y mayor reto de herramientas
|
Aplicaciones de rotor de alta eficiencia
|
|
|
Buena castabilidad y calidad de superficie
|
Menos común para el uso de rotor de alta temperatura
|
Aplicaciones pequeñas o especializadas
|
|
|
Ligero
|
Uso limitado en los programas de rotor
|
Diseños de nicho sensibles al peso
|
De la misma manera, lo que se hace es que, por lo tanto, se despliegue en el momento de la realización de los trabajos. La mejor opción depende de los objetivos de rendimiento del motor y del volumen de producción.
Factores clave del proceso en la fabricación de rotores
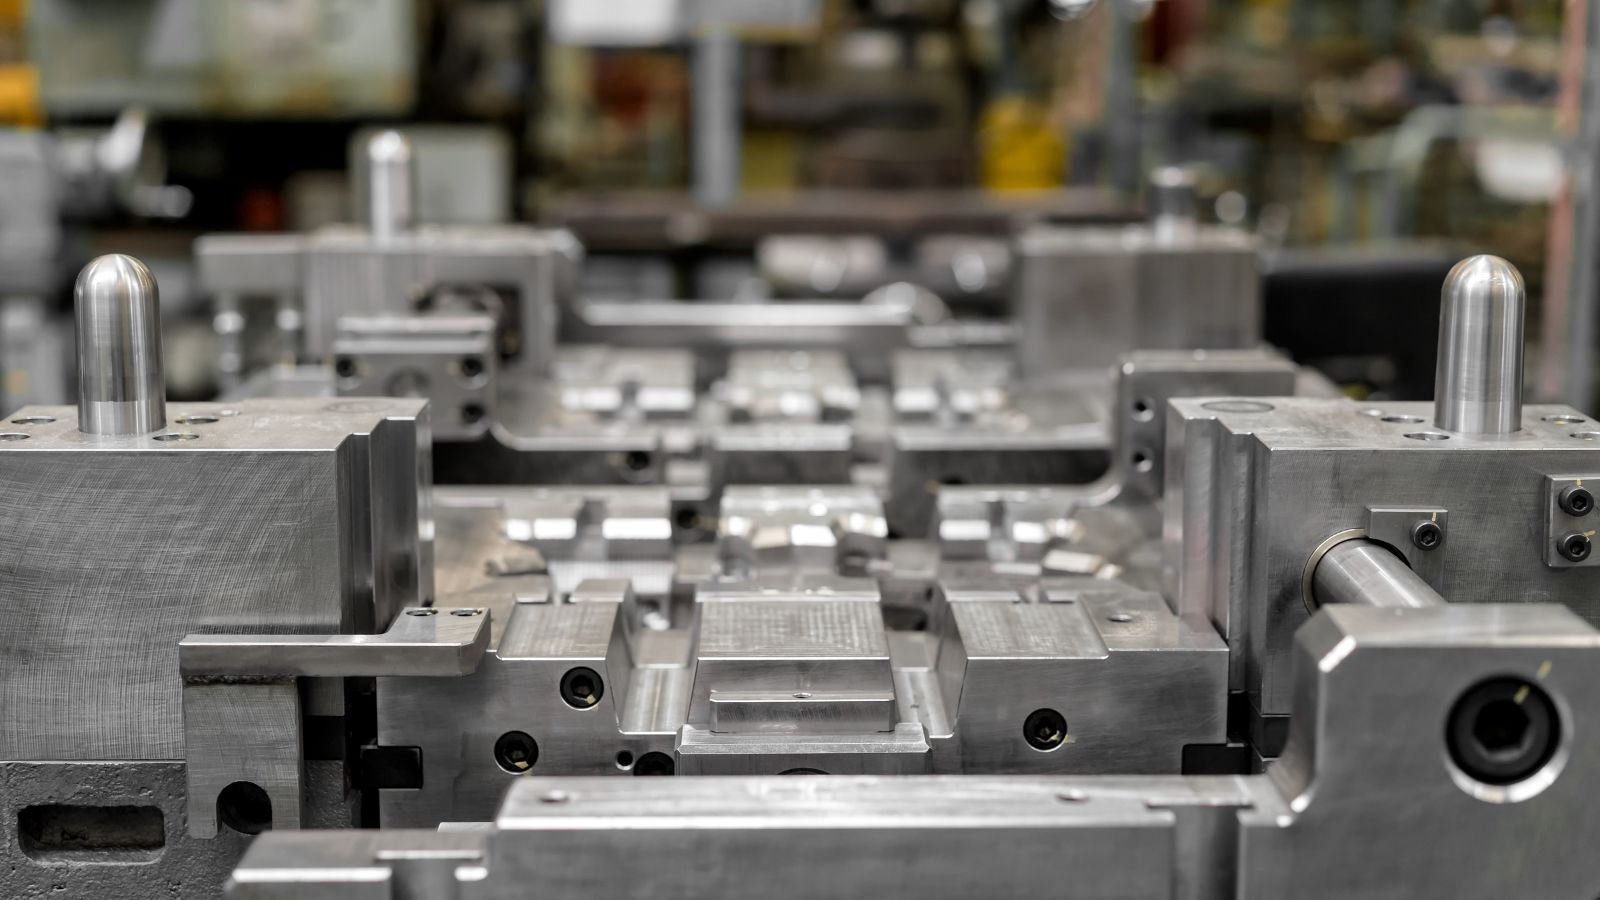
El proceso de fundición del rotor comienza con la preparación del molde, el manejo de inserción y la configuración controlada. Propio herramienta es esencial porque la matriz debe mantener la pila de laminación en la posición correcta y soportar el llenado completo de las ranuras del rotor y cavidades del anillo final. Dado que el proceso implica una inserción cargada en lugar de una cavidad vacía, la producción del rotor es más sensible a la alineación y el control térmico que el general fundición a presión.
Los factores de proceso más importantes suelen incluir:
- Alta calidad molde de fundición a presión
- Posición precisa de pila de laminación
- Control de temperatura de muerte estable
- Relleno de ranura fiable
- Formación de anillo final controlada
- Ejección repetible y suave
- Principios Inspección después de fundición
En muchos programas de rotor, máquinas verticales son preferidos porque ayudan con asientos de laminación y alineación. Para las células de fabricación de mayor rendimiento, diseños automatizados como sistemas de indexación de estaciones múltiples puede mejorar la consistencia y el rendimiento. Independientemente del diseño de la máquina, el éxito depende de la temperatura de muerte estable, el llenado de ranura confiable y la eyección controlada. La mala eyección o el relleno inestable puede afectar a la geometría del anillo final, la concentricidad del agujero y el balance del rotor de corriente inferior.
Después de fundición, recortar puertas e inspección inicial se utilizan para identificar defectos visibles, relleno incompleto, o problemas dimensionales antes de añadir mano de obra adicional en mecanizado y acabado.
Mecanizado secundario de Inyectado a presión Rotor
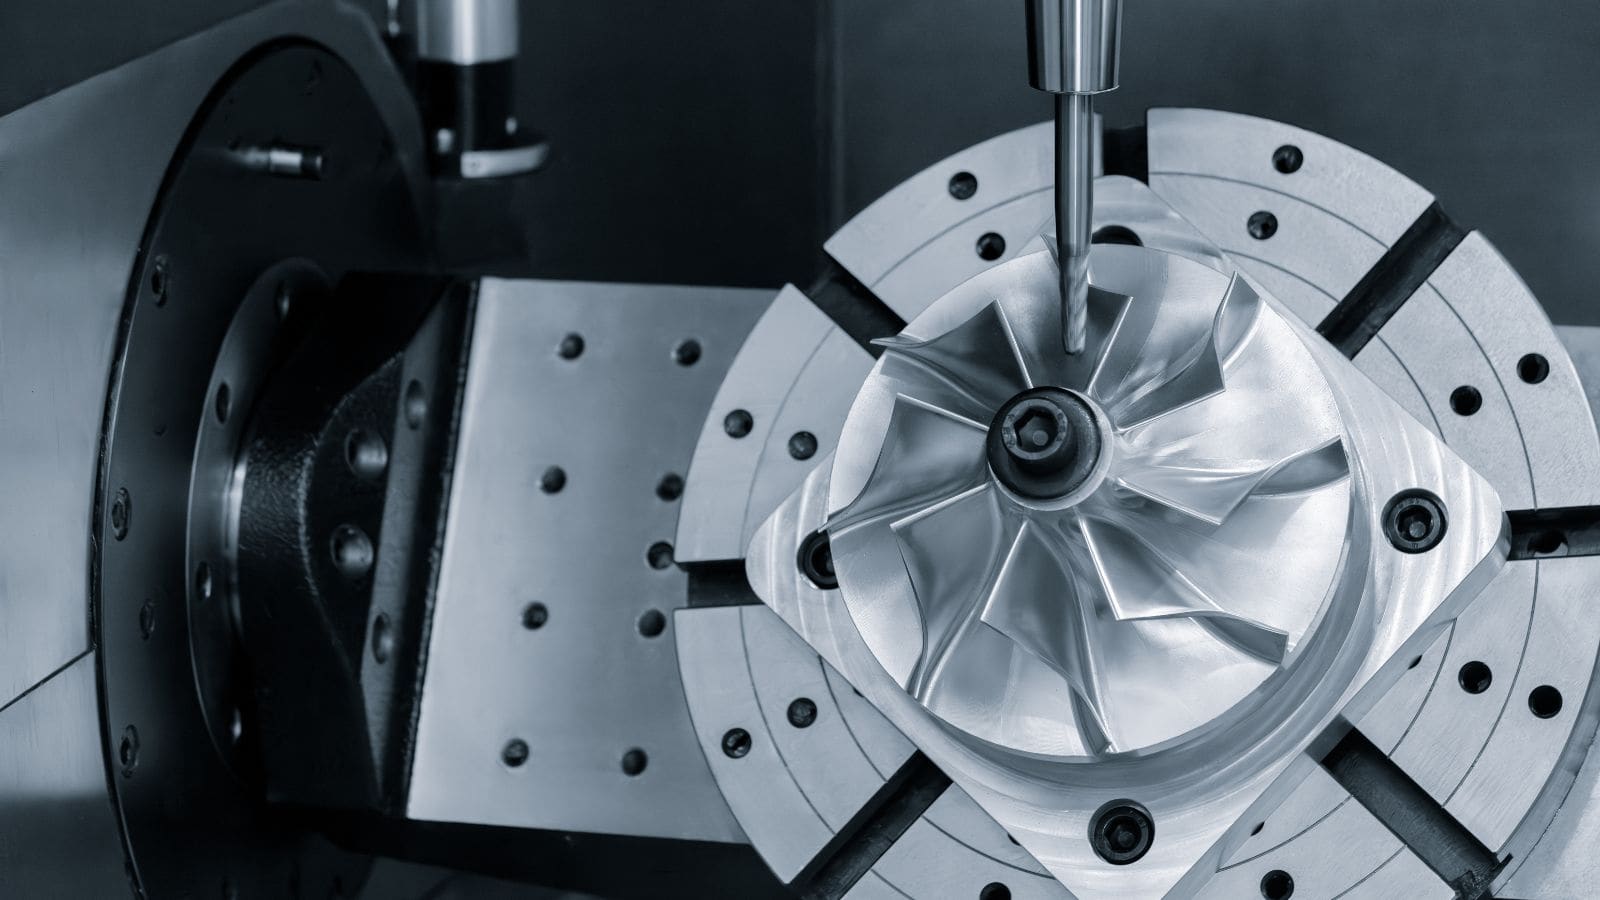
Incluso cuando el casting en sí mismo es exitoso, muchos rotores todavía requieren mecanizado secundario antes del montaje del motor. Rotor OD, diámetro aburrido, caras de extremo, concentricidad y fuga a menudo necesitan un control más estricto que el casting solo puede entregar de forma fiable. Aquí es donde post-machining se convierte en una parte importante del plan de fabricación.
Los acabados de perforación y OD afectan directamente el ajuste del eje, la consistencia de la brecha del aire, el nivel de vibración y el rendimiento del montaje. En algunos programas, los equipos también pueden comparar mecanizado CNC vs fundición a presión al decidir cuánta geometría debe ser echada y cuánto debe terminarse después. Para los fabricantes de motores, el resultado más importante no es el método de mecanizado en sí, pero si el proveedor puede entregar rotores que están listos para el montaje estable del eje, el equilibrio y la integración final.
Controles de calidad Esa materia para el rendimiento de rotor
La calidad Rotor fundición a presión debe evaluarse en tres áreas: sonido interno, control dimensional y consistencia del proceso. La apariencia superficial por sí sola no es suficiente para la validación del rotor porque muchos riesgos de rendimiento son internos.
La inspección de rayos X es uno de los métodos más importantes para confirmar los niveles de porosidad en las barras de conductores y los anillos finales. Los vacíos internos pueden interrumpir la vía eléctrica, aumentar la resistencia y reducir la eficiencia del motor. Las comprobaciones dimensionales con CMM ayudan a verificar el tamaño del bore, la altura de la pila, la OD y la geometría del anillo final.Verificación de materiales confirma la composición de aleación, mientras que las pruebas de resistencia eléctrica se pueden utilizar como un control funcional de la integridad del conductor.
Para los equipos de abastecimiento, estos controles importan porque los defectos del rotor a menudo no aparecen claramente hasta el equilibrio, presión del eje o pruebas finales del motor. Un proveedor que puede documentar el control de la porosidad, verificación dimensional y ventanas de proceso estable está en una posición mucho más fuerte para apoyar programas de rotor a largo plazo.
Cómo valorar un proveedor de Rotor Fundición a presión
Si usted está acumulando componentes del rotor, las mejores preguntas del proveedor no son sólo acerca del precio. También deben cubrir herramientas, simulación, control de procesos y capacidad interna.
Al evaluar a un proveedor, los compradores deben prestar atención a:
- Comprensión clara de los requisitos de fundición de rotor y los retos de producción
- Análisis o simulación de flujo moldeado para apoyar el desarrollo de herramientas y procesos
- Control fuerte sobre la densidad, la conductividad y la consistencia dimensional
- Capacidades integradas en herramientas, fundición, mecanizado e inspección
- Apoyo de ingeniería responsable para revisiones de diseño y cambios de herramientas
- Procesos documentados y sistemas de calidad confiables para la La Producción Repetida
Desde una perspectiva de fabricación, los compradores también deben buscar proveedores que puedan gestionar herramientas, fundición, mecanizado, inspección y operaciones de seguimiento en un flujo de trabajo coordinado. Ese tipo de integración mejora la trazabilidad, reduce el riesgo de desvío y apoya una mejor consistencia de las carreras piloto a la producción de volumen.Para los programas de rotor con requisitos más estrictos, las certificaciones y la documentación de procesos también son indicadores clave de la preparación del proveedor.
Molinyectado a presióning: Tu Especialista en Casting de Rotor para Moldes y Piezas
Rotor fundición a presión es una solución eficiente para producir rotores de motores de inducción en volumen, pero los resultados exitosos dependen de más que el casting solo. La conductividad, el control de la porosidad, el equilibrio del rotor, la integridad del anillo final y la precisión del mecanizado deben gestionarse cuidadosamente para lograr un rendimiento de motor fiable.Es por eso que los equipos OEM y sourcing suelen buscar proveedores que entienden tanto fundición a presión como las demandas específicas de fabricación de componentes rotores.
Con soporte integrado a través de herramientas, fundición, mecanizado e inspección de calidad, Moldie ayuda a los clientes a mover proyectos de rotor de desarrollo a producción estable con mayor confianza. Si está evaluando proveedores para rotor fundición a presión u otras piezas de precisión fundición a presión, contacto Moldie para discutir sus necesidades de aplicación y producción.



