
Turnarea sub presiune a rotorului este un proces specializat de fabricație care formează componentele principale (barele conductoare și inelele de capăt) ale rotorului printr-o singură injecție de metal topit. Pentru inginerii OEM și echipele de aprovizionare, metoda oferă conductivitate stabilă, porozitate redusă, echilibrare bună și precizie dimensională repetabilă.
Totuși, spre deosebire de piesele turnate obișnuite, rotoarele combină cerințe electrice, mecanice și dimensionale într-o singură componentă, ceea ce impune control riguros al porozității , concentricității și stabilității procesului. În acest articol evidențiem cerințele speciale ale turnării sub presiune a rotoarelor, modul de îndeplinire a acestora prin tehnici adecvate și, în final, cum poate fi găsit un furnizor potrivit pentru rotoare turnate sub presiune.
Ce face ca producția rotoarelor să fie diferită
Rotoarele sunt construite în jurul unui pachet de tole subțiri din oțel electric, cu fante pe perimetrul exterior. În timpul turnării, metalul topit umple aceste fante pentru a forma barele conductoare și le conectează prin inele de capăt la ambele extremități ale pachetului. Astfel se obține structura în colivie de veveriță utilizată la majoritatea rotoarelor motoarelor asincrone.
Din cauza acestei geometrii, turnarea sub presiune a rotoarelor necesită un control mai strict decât multe programe standard de turnare. Procesul trebuie să asigure umplerea completă a fantelor, formarea stabilă a inelelor de capăt, porozitate internă redusă și echilibrarea uniformă a rotorului.
Materiale uzuale pentru turnarea sub presiune a rotoarelor
Aluminiul este cel mai comun material pentru turnarea sub presiune a rotoarelor, deoarece oferă un echilibru practic între conductivitate, turnabilitate, greutate și eficiența producției. Rămâne alegerea standard pentru multe programe de motoare asincrone.
Cuprul oferă conductivitate mai ridicată și poate contribui la o eficiență mai mare a motorului, dar este mai dificil de turnat la scară largă, deoarece necesită temperaturi de procesare mai ridicate și solicită mai mult sculele.
Zincul este mai frecvent în aplicații mai mici și la temperaturi mai joase, unde turnabilitatea și calitatea suprafeței sunt importante.
Magneziul apare doar în proiecte limitate, sensibile la greutate.
|
Material
|
Avantaj principal
|
Limitare principală
|
Utilizare tipică
|
|---|---|---|---|
|
Echilibru bun între conductivitate, turnabilitate, greutate și cost
|
Conductivitate mai redusă decât a cuprului
|
Majoritatea programelor de rotoare pentru motoare asincrone
|
|
|
Conductivitate mai ridicată
|
Temperatură de procesare mai mare și provocări sporite pentru scule
|
Aplicații de rotoare cu eficiență ridicată
|
|
|
Turnabilitate și calitate a suprafeței bune
|
Mai puțin uzual pentru rotoare care funcționează la temperaturi ridicate
|
Aplicații mici sau specializate
|
|
|
Greutate redusă
|
Utilizare limitată în programele de rotoare
|
Proiecte de nișă sensibile la greutate
|
Pentru cumpărători, alegerea materialului rotorului presupune un compromis între conductivitate, fabricabilitate, durata de viață a sculelor și cost. Opțiunea optimă depinde de țintele de performanță ale motorului și de volumul producției.
Factori-cheie ai procesului de fabricație a rotoarelor
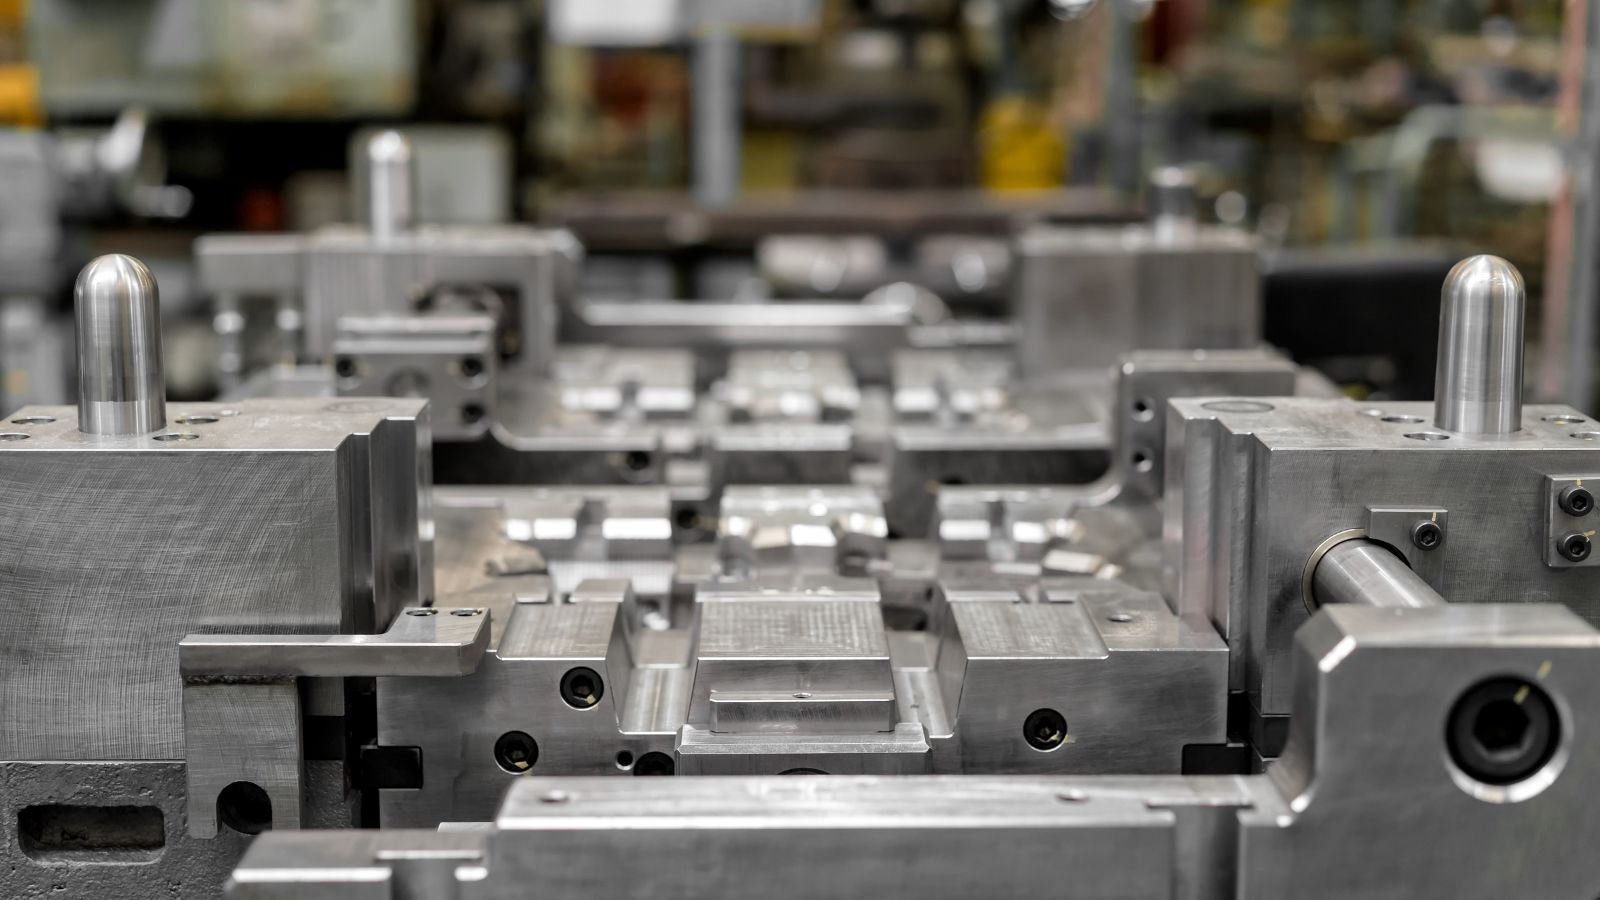
Procesul de turnare a rotorului începe cu pregătirea matriței, manipularea inserțiilor și configurarea controlată. Sculele sunt esențiale, deoarece matrița trebuie să mențină pachetul de tole în poziția corectă și să permită umplerea completă a fantelor rotorului și a cavităților inelelor de capăt. Deoarece procesul utilizează o inserție încărcată, nu o cavitate goală, producția rotoarelor este mai sensibilă la aliniere și control termic decât turnarea sub presiune obișnuită.
Cei mai importanți factori de proces includ de regulă:
- Matriță de turnare sub presiune de înaltă calitate
- Poziționarea precisă a pachetului de tole
- Control stabil al temperaturii matriței
- Umplerea fiabilă a fantelor
- Formarea controlată a inelelor de capăt
- Ejectare lină și repetabilă
- Inspecție timpurie după turnare
În multe programe de rotoare, mașinile verticale sunt preferate deoarece facilitează așezarea și alinierea pachetului de tole. Pentru celulele de producție cu debit mai mare, configurațiile automatizate precum sistemele de indexare cu mai multe stații pot îmbunătăți uniformitatea și productivitatea. Indiferent de configurația mașinii, succesul depinde de temperatura stabilă a matriței, umplerea fiabilă a fantelor și ejectarea controlată. Ejectarea necorespunzătoare sau umplerea instabilă pot afecta geometria inelelor de capăt, concentricitatea alezajului și echilibrarea ulterioară a rotorului.
După turnare, îndepărtarea porților și inspecția inițială ajută la identificarea defectelor vizibile, a umplerii incomplete sau a problemelor dimensionale înainte de a adăuga manoperă suplimentară pentru prelucrare și finisare.
Prelucrarea secundară a rotorului turnat sub presiune
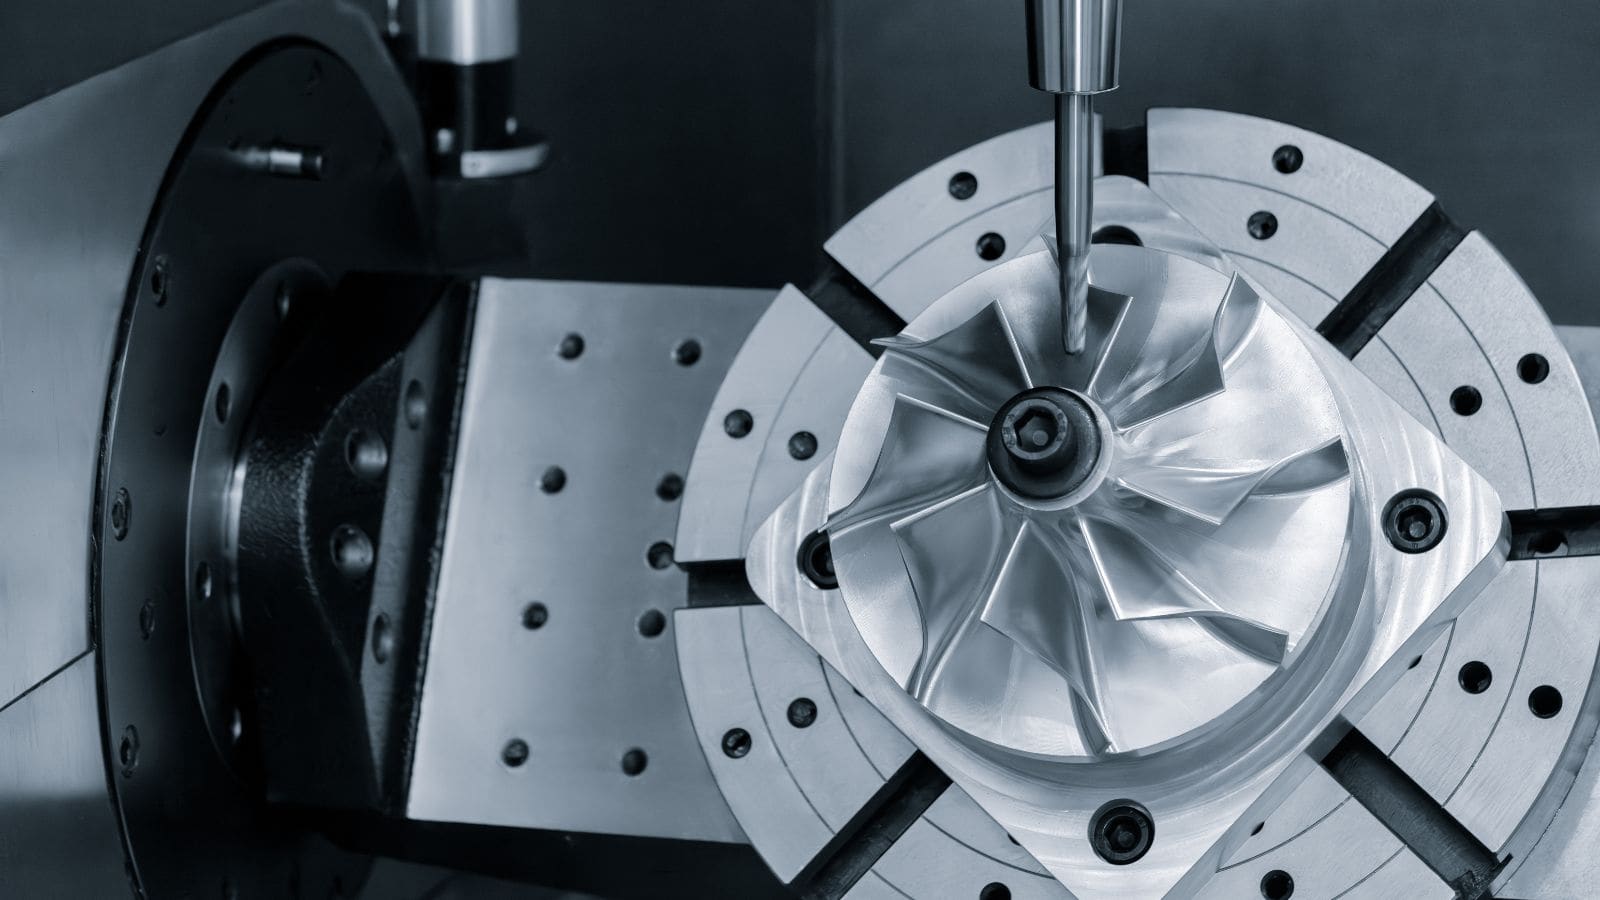
Chiar și atunci când turnarea reușește, multe rotoare necesită prelucrare secundară înainte de asamblarea motorului. Diametrul exterior al rotorului, diametrul alezajului, fețele de capăt, concentricitatea și bătaia necesită adesea un control mai strict decât poate asigura în mod fiabil doar turnarea. Aici prelucrarea ulterioară devine o parte importantă a planului de fabricație.
Finisarea alezajului și a diametrului exterior al rotorului influențează direct ajustajul arborelui, uniformitatea întrefierului, nivelul vibrațiilor și randamentul asamblării. În unele programe, echipele pot compara și prelucrarea CNC cu turnarea sub presiune atunci când decid câtă geometrie trebuie obținută prin turnare și câtă trebuie finisată ulterior. Pentru producătorii de motoare, rezultatul cel mai important nu este metoda de prelucrare în sine, ci capacitatea furnizorului de a livra rotoare pregătite pentru montarea stabilă a arborelui, echilibrare și integrarea finală.
Verificări de calitate esențiale pentru performanța rotorului
Calitatea turnării sub presiune a rotorului trebuie evaluată în trei domenii: integritatea internă, controlul dimensional și uniformitatea procesului. Aspectul suprafeței nu este suficient pentru validarea rotorului, deoarece multe riscuri de performanță sunt interne.
Inspecția cu raze X este una dintre cele mai importante metode de confirmare a nivelului porozității din barele conductoare și inelele de capăt. Golurile interne pot întrerupe traseul electric, pot crește rezistența și reduce eficiența motorului. Verificările dimensionale CMM ajută la confirmarea dimensiunii alezajului, înălțimii pachetului, diametrului exterior și geometriei inelelor de capăt. Verificarea materialului confirmă compoziția aliajului, iar testarea rezistenței electrice poate fi folosită ca verificare funcțională a integrității conductorului.
Pentru echipele de aprovizionare, aceste controale sunt importante deoarece defectele rotorului devin adesea vizibile abia la echilibrare, presarea arborelui sau testarea finală a motorului. Un furnizor capabil să documenteze controlul porozității, verificarea dimensională și ferestrele stabile ale procesului este mult mai bine pregătit să susțină programe de rotoare pe termen lung.
Cum să evaluați un furnizor de rotoare turnate sub presiune
Dacă achiziționați componente pentru rotoare, întrebările adresate furnizorului nu ar trebui să privească doar prețul. Ele trebuie să acopere și sculele, simularea, controlul procesului și capacitățile interne.
La evaluarea unui furnizor, cumpărătorii ar trebui să acorde atenție următoarelor aspecte:
- Înțelegere clară a cerințelor și provocărilor de producție pentru turnarea rotoarelor
- Analiză sau simulare a curgerii în matriță pentru sprijinirea proiectării sculelor și dezvoltării procesului
- Control riguros al porozității, conductivității și uniformității dimensionale
- Capacități integrate de fabricare a sculelor, turnare, prelucrare și inspecție
- Suport tehnic prompt pentru revizuiri de proiectare și modificări ale sculelor
- Procese documentate și sisteme de calitate fiabile pentru producție repetată
Din perspectiva fabricației, cumpărătorii ar trebui să caute și furnizori care pot gestiona sculele, turnarea, prelucrarea, inspecția și operațiile ulterioare într-un flux de lucru coordonat. Acest tip de integrare îmbunătățește trasabilitatea, reduce riscurile transferurilor și susține o uniformitate mai bună de la loturile pilot la producția de volum. Pentru programele de rotoare cu cerințe mai stricte, certificările și documentația procesului sunt, de asemenea, indicatori esențiali ai pregătirii furnizorului.
Moldiecasting: specialistul dumneavoastră în matrițe și piese pentru turnarea rotoarelor
Turnarea sub presiune a rotorului este o soluție eficientă pentru fabricarea în volum a rotoarelor pentru motoare asincrone, însă rezultatele bune depind de mai mult decât turnarea în sine. Conductivitatea, controlul porozității, echilibrarea rotorului, integritatea inelelor de capăt și precizia prelucrării trebuie gestionate cu atenție pentru a obține performanțe fiabile ale motorului. De aceea, producătorii OEM și echipele de aprovizionare caută de obicei furnizori care înțeleg atât turnarea sub presiune, cât și cerințele specifice de fabricație ale componentelor rotorului.
Prin suport integrat pentru scule, turnare, prelucrare și inspecția calității, Moldie îi ajută pe clienți să ducă proiectele de rotoare de la dezvoltare la producție stabilă cu mai multă încredere. Dacă evaluați furnizori pentru turnarea sub presiune a rotoarelor sau alte piese de precizie turnate sub presiune, contactați Moldie pentru a discuta aplicația și necesitățile de producție.







