
Tlakové liatie rotorov je špecializovaný výrobný proces, pri ktorom sa vstreknutím roztaveného kovu naraz vytvoria hlavné komponenty rotora — vodivé tyče a čelné kruhy. Pre inžinierov OEM a nákupné tímy ide o spôsob, ako dosiahnuť stabilnú vodivosť, nízku pórovitosť, dobré vyváženie a opakovateľnú rozmerovú presnosť.
Na rozdiel od bežných odliatkov spájajú rotory elektrické, mechanické a rozmerové požiadavky v jednom komponente, čo si vyžaduje dôslednú kontrolu pórovitosti , súosovosti a stability procesu. V tomto článku zdôrazníme špecifické požiadavky tlakového liatia rotorov, spôsoby ich splnenia správnymi postupmi a napokon aj výber vhodného dodávateľa tlakovo liatych rotorov.
Čím sa výroba rotorov líši
Rotory sa skladajú z vrstveného zväzku tenkých lamiel z elektrotechnickej ocele s drážkami po vonkajšom obvode. Počas odlievania roztavený kov vyplní tieto drážky, vytvorí vodivé tyče a spojí ich čelnými kruhmi na oboch koncoch zväzku. Vznikne tak klietková konštrukcia, ktorá sa používa vo väčšine rotorov indukčných motorov.
Pre túto geometriu si tlakové liatie rotorov vyžaduje dôslednejšie riadenie než mnohé štandardné projekty tlakového liatia. Proces musí zabezpečiť úplné vyplnenie drážok, stabilné vytvorenie čelných kruhov, nízku vnútornú pórovitosť a konzistentné vyváženie rotora.
Bežné materiály na tlakové liatie rotorov
Hliník je najbežnejším materiálom na tlakové liatie rotorov, pretože ponúka praktickú rovnováhu vodivosti, zlievateľnosti, hmotnosti a efektivity výroby. Zostáva štandardnou voľbou pre mnohé projekty indukčných motorov.
Meď má vyššiu vodivosť a môže podporiť vyššiu účinnosť motora, no jej sériové odlievanie je náročnejšie, pretože vyžaduje vyššie teploty spracovania a viac zaťažuje nástroje.
Zinok sa častejšie používa v menších aplikáciách s nižšou teplotou, kde záleží na zlievateľnosti a kvalite povrchu.
Horčík sa objavuje len v obmedzených návrhoch, pri ktorých je prioritou nízka hmotnosť.
|
Materiál
|
Hlavná výhoda
|
Hlavné obmedzenie
|
Typické použitie
|
|---|---|---|---|
|
Dobrá rovnováha vodivosti, zlievateľnosti, hmotnosti a ceny
|
Nižšia vodivosť než pri medi
|
Väčšina projektov rotorov indukčných motorov
|
|
|
Vyššia vodivosť
|
Vyššia teplota spracovania a náročnejšie požiadavky na nástroje
|
Aplikácie rotorov s vysokou účinnosťou
|
|
|
Dobrá zlievateľnosť a kvalita povrchu
|
Menej bežný pri rotoroch pracujúcich pri vysokých teplotách
|
Malé alebo špecializované aplikácie
|
|
|
Nízka hmotnosť
|
Obmedzené použitie v projektoch rotorov
|
Špecializované aplikácie citlivé na hmotnosť
|
Z pohľadu nákupcu je výber materiálu rotora kompromisom medzi vodivosťou, vyrobiteľnosťou, životnosťou nástrojov a nákladmi. Najlepšia voľba závisí od požadovaného výkonu motora a objemu výroby.
Kľúčové faktory procesu výroby rotorov
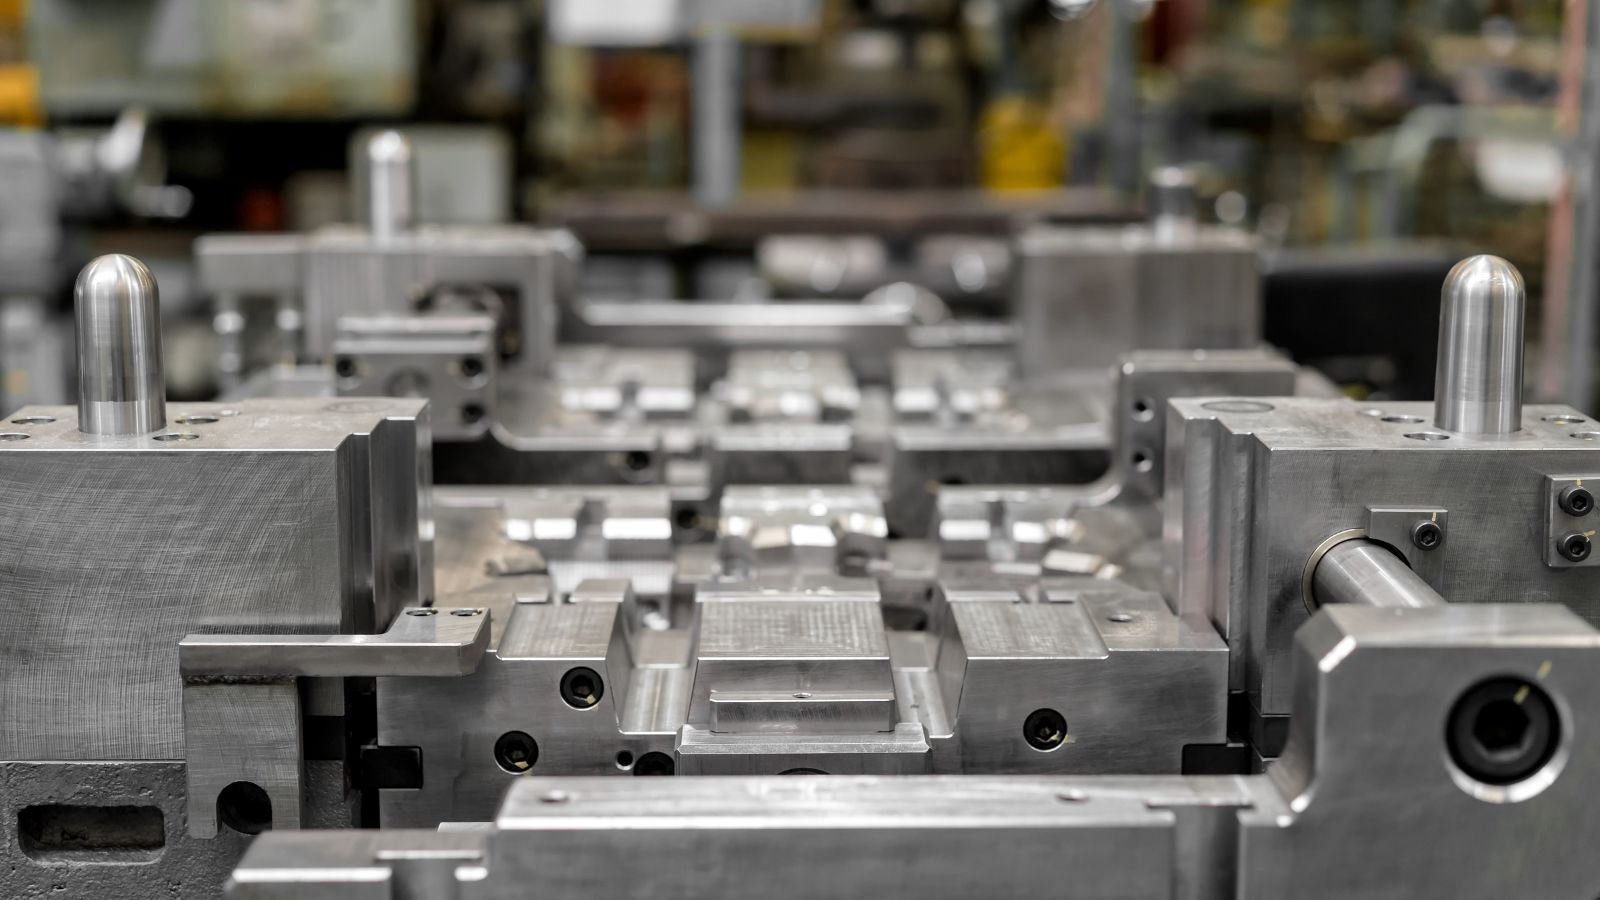
Proces odlievania rotora sa začína prípravou formy, manipuláciou s vložkami a riadeným nastavením. Správne nástroje sú zásadné, pretože forma musí držať zväzok lamiel v správnej polohe a umožniť úplné vyplnenie drážok rotora aj dutín čelných kruhov. Keďže proces pracuje s vloženým zväzkom, nie s prázdnou dutinou, výroba rotorov je citlivejšia na zarovnanie a tepelnú reguláciu než bežné tlakové liatie.
Medzi najdôležitejšie faktory procesu zvyčajne patria:
- Kvalitná forma na tlakové liatie
- Presné umiestnenie zväzku lamiel
- Stabilná regulácia teploty formy
- Spoľahlivé vyplnenie drážok
- Riadené vytvorenie čelných kruhov
- Plynulé a opakovateľné vyhadzovanie
- Včasná kontrola po odliatí
V mnohých projektoch rotorov sa uprednostňujú vertikálne stroje , pretože uľahčujú uloženie a zarovnanie zväzku lamiel. Pri vysokovýkonných výrobných bunkách môžu konzistentnosť a priepustnosť zvýšiť automatizované usporiadania, napríklad viacstanicové indexovacie systémy . Bez ohľadu na usporiadanie stroja závisí úspech od stabilnej teploty formy, spoľahlivého plnenia drážok a riadeného vyhadzovania. Nesprávne vyhadzovanie alebo nestabilné plnenie môže ovplyvniť geometriu čelných kruhov, súososť otvoru a následné vyváženie rotora.
Po odliatí sa odstránia vtoky a vykoná úvodná kontrola na odhalenie viditeľných chýb, neúplného vyplnenia alebo rozmerových problémov ešte pred ďalšou prácou pri obrábaní a dokončovaní.
Sekundárne obrábanie tlakovo liatych rotorov
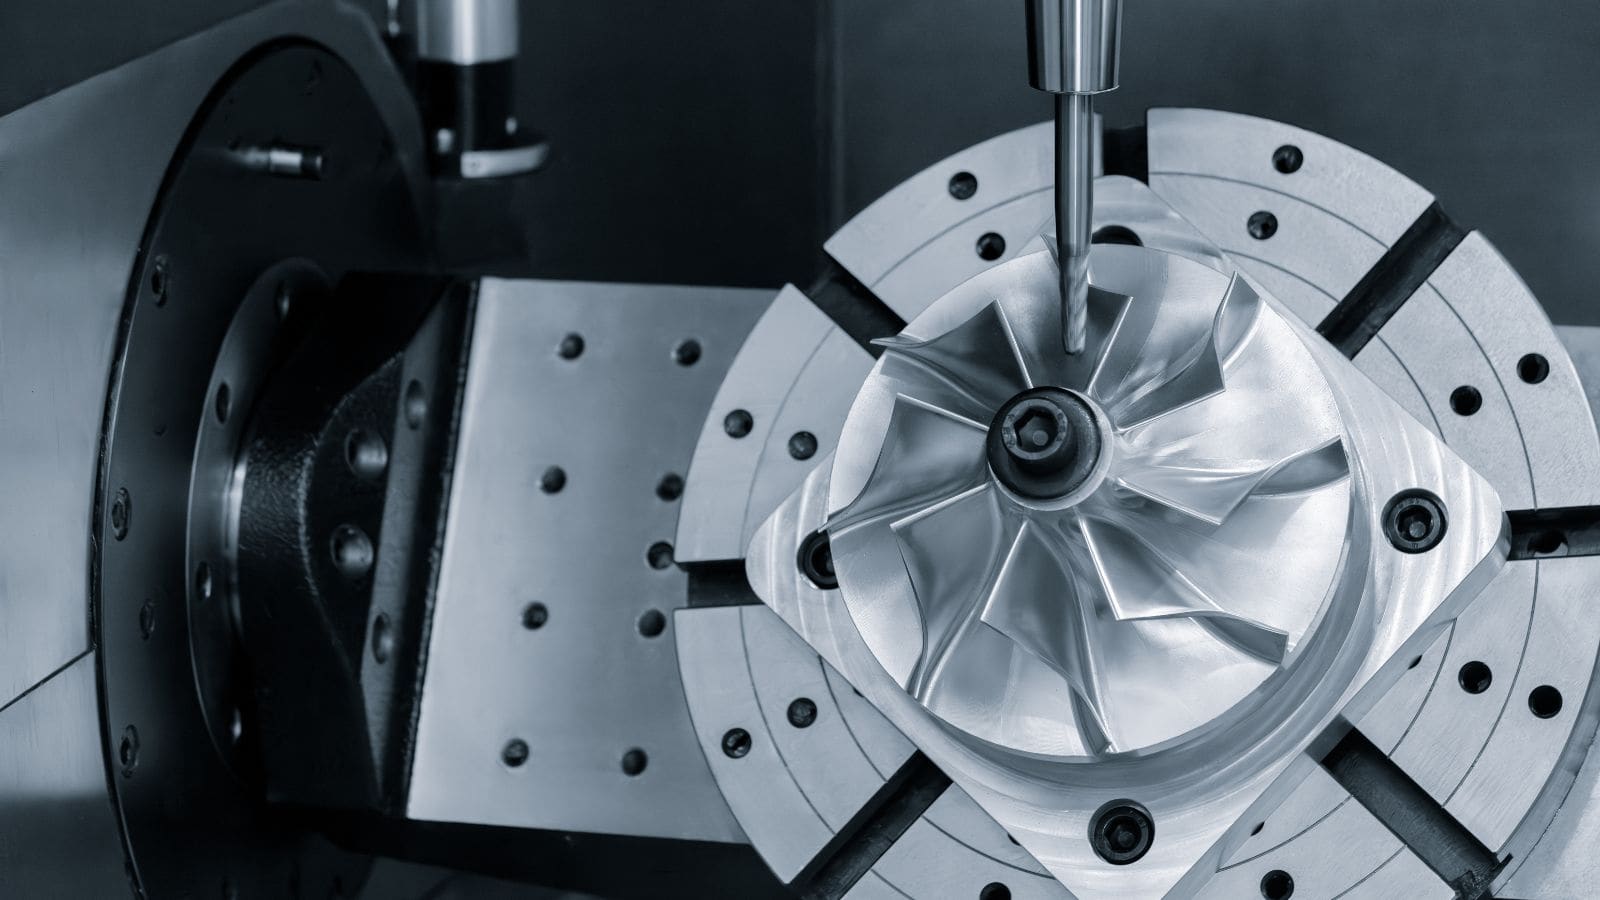
Aj pri úspešnom odliatí mnohé rotory pred montážou motora vyžadujú dodatočné obrábanie. Vonkajší priemer rotora, priemer otvoru, čelné plochy, súososť a hádzanie často potrebujú prísnejšiu kontrolu, než dokáže spoľahlivo zabezpečiť samotné odlievanie. Tu sa dodatočné obrábanie stáva dôležitou súčasťou výrobného plánu.
Dokončenie otvoru a vonkajšieho priemeru rotora priamo ovplyvňuje uloženie hriadeľa, rovnomernosť vzduchovej medzery, úroveň vibrácií a výťažnosť montáže. V niektorých projektoch tímy porovnávajú aj CNC obrábanie a tlakové liatie pri rozhodovaní, akú časť geometrie odliať a čo dokončiť dodatočne. Pre výrobcov motorov nie je najdôležitejšia samotná metóda obrábania, ale to, či dodávateľ dokáže dodať rotory pripravené na stabilnú montáž hriadeľa, vyvažovanie a konečnú integráciu.
Kontroly kvality dôležité pre výkon rotora
Kvalita tlakového liatia rotora sa má hodnotiť v troch oblastiach: vnútorná integrita, rozmerová kontrola a konzistentnosť procesu . Samotný vzhľad povrchu na validáciu rotora nestačí, pretože mnohé riziká pre výkon sú vnútorné.
Röntgenová kontrola je jednou z najdôležitejších metód na overenie úrovne pórovitosti vo vodivých tyčiach a čelných kruhoch. Vnútorné dutiny môžu prerušiť elektrickú vodivú cestu, zvýšiť odpor a znížiť účinnosť motora. Rozmerové meranie CMM overuje veľkosť otvoru, výšku zväzku, vonkajší priemer a geometriu čelných kruhov. Overenie materiálu potvrdzuje zloženie zliatiny; ako funkčná kontrola integrity vodiča sa môže použiť aj meranie elektrického odporu.
Pre nákupné tímy sú tieto kontroly dôležité, pretože chyby rotora sa často jasne neprejavia až do vyvažovania, lisovania hriadeľa alebo záverečnej skúšky motora. Dodávateľ, ktorý dokáže zdokumentovať riadenie pórovitosti, rozmerové overenie a stabilné procesné okná, je v lepšej pozícii podporovať dlhodobé projekty rotorov.
Ako hodnotiť dodávateľa tlakového liatia rotorov
Pri nákupe komponentov rotorov sa najlepšie otázky na dodávateľa netýkajú iba ceny. Mali by zahŕňať aj nástroje, simuláciu, riadenie procesu a vlastné výrobné možnosti.
Pri hodnotení dodávateľa by nákupcovia mali venovať pozornosť týmto oblastiam:
- Jasné pochopenie požiadaviek a výrobných výziev pri odlievaní rotorov
- Analýza alebo simulácia toku kovu na podporu návrhu nástrojov a vývoja procesu
- Dôsledné riadenie pórovitosti, vodivosti a rozmerovej konzistentnosti
- Integrované možnosti výroby nástrojov, odlievania, obrábania a kontroly
- Rýchla inžinierska podpora pri zmenách návrhu a nástrojov
- Zdokumentované procesy a spoľahlivý systém kvality pre opakovanú výrobu
Z výrobného hľadiska by nákupcovia mali hľadať aj dodávateľov, ktorí dokážu koordinovane riadiť nástroje, odlievanie, obrábanie, kontrolu a následné operácie. Takáto integrácia zlepšuje sledovateľnosť, obmedzuje riziká pri odovzdávaní a zabezpečuje lepšiu konzistentnosť od pilotných sérií po veľkoobjemovú výrobu. Pri projektoch rotorov s prísnejšími požiadavkami sú dôležitým ukazovateľom pripravenosti dodávateľa aj certifikácie a dokumentácia procesu.
Moldiecasting: špecialista na formy a diely pre tlakové liatie rotorov
Tlakové liatie rotorov je efektívnym riešením na veľkosériovú výrobu rotorov indukčných motorov, no úspech nezávisí len od samotného odlievania. Na dosiahnutie spoľahlivého výkonu motora treba dôsledne riadiť vodivosť, pórovitosť, vyváženie rotora, integritu čelných kruhov a presnosť obrábania. Preto výrobcovia OEM a nákupné tímy zvyčajne hľadajú dodávateľov, ktorí rozumejú tlakovému liatiu aj špecifickým výrobným požiadavkám rotorov.
Vďaka integrovanej podpore výroby nástrojov, odlievania, obrábania a kontroly kvality pomáha Moldie zákazníkom s väčšou istotou posúvať projekty rotorov od vývoja k stabilnej výrobe. Ak hľadáte dodávateľov pre tlakové liatie rotorov alebo iné presné tlakovo liate diely, kontaktujte Moldie a porozprávajme sa o vašej aplikácii a výrobných požiadavkách.







