
Bloky motorov patria medzi konštrukčne najnáročnejšie komponenty každého spaľovacieho motora. Správne zvládnuť proces odlievania na tejto úrovni je veľká výzva, najmä pri tlakovo liatych blokoch motorov, kde je proces zložitý z hľadiska výberu zliatiny, konštrukcie formy a riadenia procesu.
Tento sprievodca pokrýva hlavné faktory pri nákupe a výrobe komponentov súvisiacich s blokmi motorov vyrábanými tlakovým liatím vrátane:
- Kedy je tlakové liatie správnou voľbou
- Ktoré konštrukčné faktory ovplyvňujú vyrobiteľnosť a zložitosť nástrojov
- Ako výber materiálu vplýva na výkon
- Ktoré opatrenia kontroly kvality podporujú konzistentnú výrobu
- Na akých schopnostiach dodávateľa záleží
Inžinieri a nákupné tímy, ktoré posudzujú projekt bloku motora, tu nájdu podrobnosti o procese, ktoré im pomôžu klásť lepšie otázky a včas identifikovať vhodného výrobného partnera.
Miesto tlakového liatia pri výrobe blokov motorov
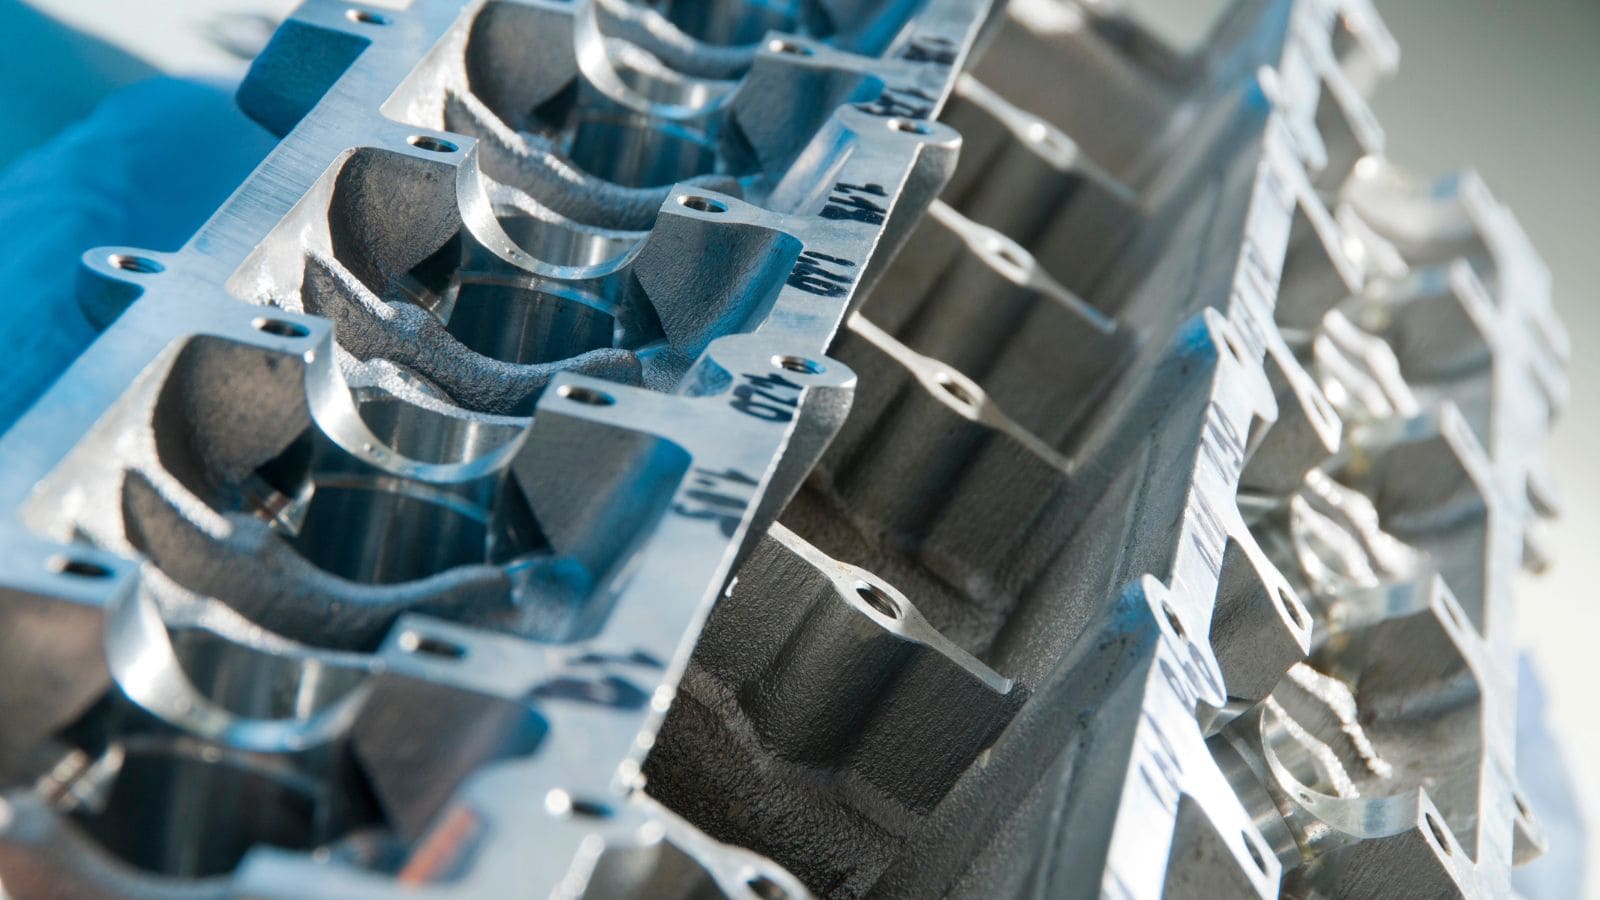
Hliníkové bloky motorov vyžadujú vysokú konštrukčnú integritu, rozmerovú stabilitu a tesné vnútorné kanály. Tieto požiadavky na výkon kladú prísne nároky na návrh odliatku, kvalitu nástrojov a riadenie procesu.
Najvhodnejšia metóda odlievania závisí od viacerých faktorov vrátane objemu výroby, geometrie dielu a požiadaviek na materiál. Spomedzi dostupných možností ponúka vysokotlakové tlakové liatie (HPDC) osobitný procesný prístup a predstavuje praktickú voľbu pre stredne veľké až veľké série, v ktorých sa náklady na nástroje rozložia na väčší počet dielov.
Pri menších objemoch alebo komponentoch s veľmi zložitými vnútornými kanálmi môžu byť ekonomickejšie alternatívne metódy odlievania uvedené v nasledujúcej tabuľke.
HPDC v porovnaní s pieskovým liatím a liatinovými postupmi
|
Proces
|
Najvhodnejšie pre
|
Výhody
|
Obmedzenia
|
|---|---|---|---|
|
HPDC
|
Hliníkové diely pre stredné až veľké série
|
Krátky cyklus, dobrá opakovateľnosť, tvar blízky konečnému
|
Vysoké náklady na nástroje, obmedzenia vnútornej geometrie
|
|
Pieskové liatie
|
Menšie série, zložité vnútorné kanály
|
Flexibilné, nižšie náklady na nástroje
|
Pomalšie, drsnejší povrch, viac obrábania
|
|
Odlievanie liatiny
|
Ťažké bloky motorov z liatiny pre vysoké zaťaženie
|
Vysoká tuhosť a odolnosť proti opotrebovaniu
|
Vyššia hmotnosť, pomalšia výroba
|
Kľúčové konštrukčné hľadiská pre tlakovo liate bloky motorov
Návrh bloku motora priamo ovplyvňuje realizovateľnosť odlievania, zložitosť nástrojov a požiadavky na následné obrábanie. Pri tlakovo liatych dieloch treba včas vyhodnotiť faktory, ako sú rozloženie vnútorných kanálov, rovnomernosť hrúbky stien a správanie toku kovu vo forme. Znižuje sa tým výrobné riziko a zlepšuje celková nákladová efektívnosť.
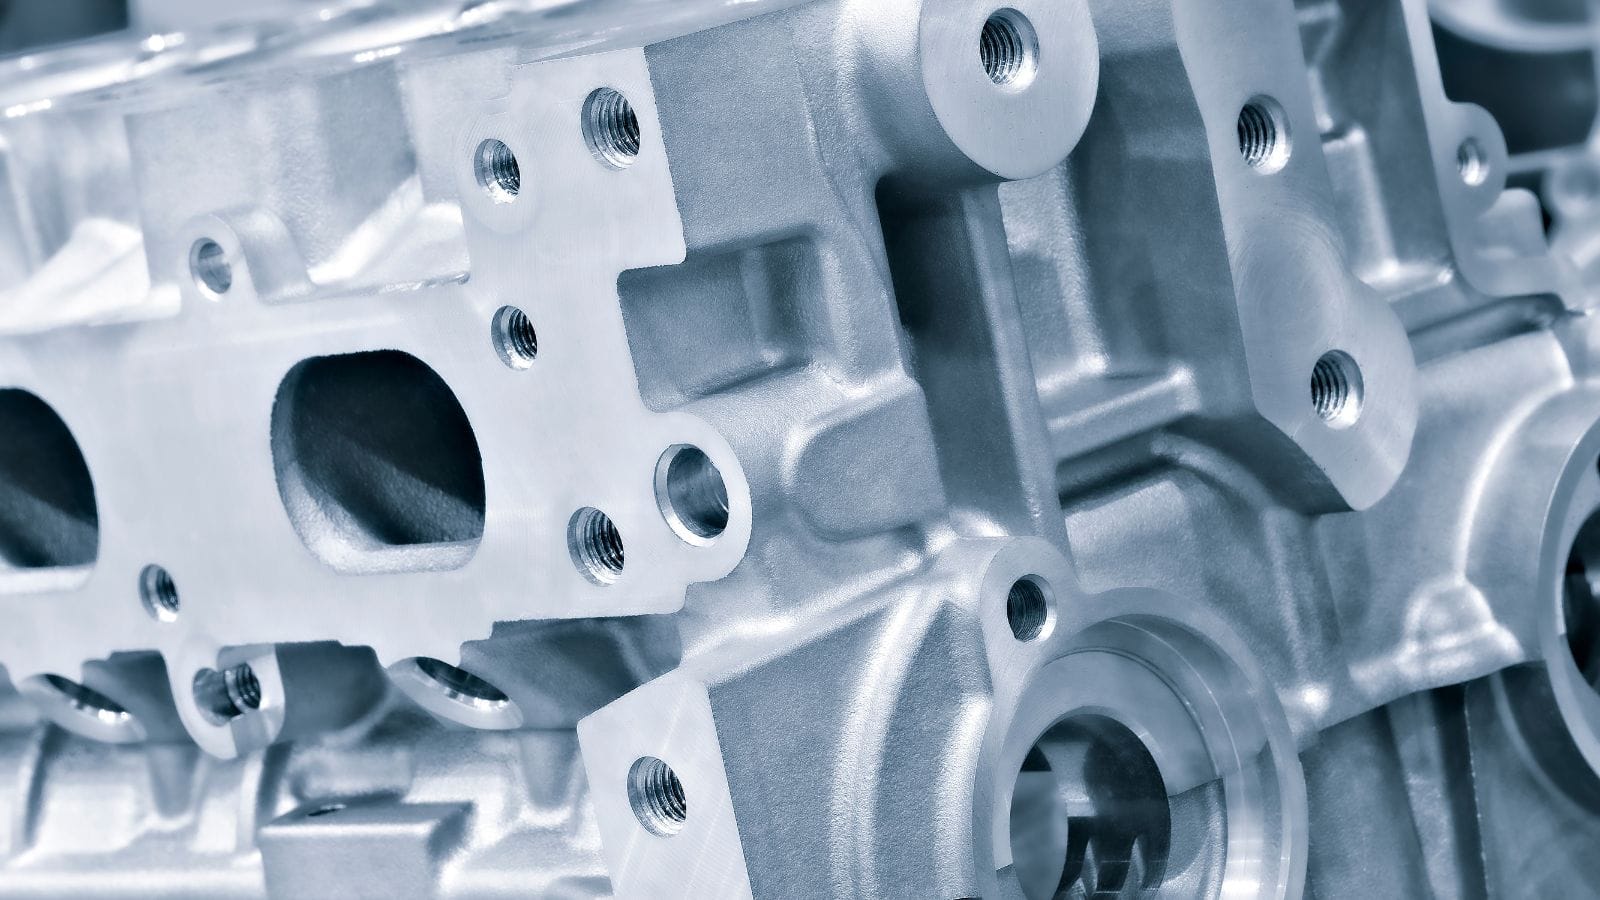
Vnútorné kanály a funkčná geometria
Vnútorné prvky, ako sú vodné plášte pre chladiacu kvapalinu, olejové kanály a rozhrania valcových otvorov, patria medzi najnáročnejšie časti odliatku bloku motora. V obmedzenom priestore odliatku musia spájať konštrukčnú pevnosť, tepelný výkon pri vysokých teplotách a zložitú geometriu.
Pri tlakovo liatych komponentoch môže zložité vnútorné vedenie — niekedy prispôsobené zostave kľukového hriadeľa alebo zalisovaným liatinovým vložkám — zvýšiť náročnosť nástrojov a vyžadovať dodatočné obrábanie na splnenie konečných funkčných požiadaviek. Včasná kontrola DFM a analýza toku kovu pomáhajú potvrdiť, či možno návrh vyrábať konzistentne a ekonomicky.
Hrúbka stien a požiadavky na obrábanie
Rovnomernosť hrúbky stien patrí medzi najdôležitejšie konštrukčné faktory vysokotlakového tlakového liatia. Veľké zmeny prierezu môžu zvýšiť riziko zmršťovania, deformácie a rozmerových odchýlok, najmä pri konštrukčne namáhaných dieloch.
Dobre navrhnutý odliatok má podporovať aj efektívne následné obrábanie. Výroba tvaru blízkeho konečnému znižuje nadbytočný materiál, skracuje čas obrábania a zlepšuje materiálovú efektívnosť, no závisí od stabilných rozmerov odliatku a od praktického plánu obrábania pripraveného od začiatku.
Analýza toku kovu a realizovateľnosť nástrojov
Návrh formy pre zložité odliatky blokov motorov musí zabezpečiť vyvážené plnenie, účinné odvzdušnenie a spoľahlivé uvoľnenie dielu. Ak sa tok kovu správne neriadi, chyby ako pórovitosť, studené spoje alebo neúplné vyplnenie môžu ovplyvniť kvalitu dielu aj výsledky obrábania.
Simulácia toku kovu vo forme je preto dôležitou súčasťou úvodného posúdenia projektu. Pred začiatkom výroby nástroja pomáha odhaliť nevyvážené plnenie, miesta zachytávania vzduchu a ďalšie výrobné riziká, čím skracuje vývoj a obmedzuje náklady na opravy.
Výber zliatiny na tlakové liatie blokov motorov
Výber materiálu ovplyvňuje vlastnosti odlievania, pevnosť dielu, odolnosť proti korózii a efektívnosť obrábania. Pri komponentoch súvisiacich s blokmi motorov sa často uprednostňujú hliníkové zliatiny, pretože ponúkajú dobrú rovnováhu medzi znížením hmotnosti, tepelnými vlastnosťami a efektívnosťou výroby.
Výhody a obmedzenia hliníkových blokov motorov
Hliníkové zliatiny sa široko používajú v automobilových odliatkoch, najmä v osobných a ľahkých úžitkových vozidlách, pretože dobre odolávajú korózii spôsobenej chladiacou kvapalinou motora a zachovávajú konzistentný výkon pri vysokých teplotách.
Niektoré aplikácie skúmajú horčík, no mnohí automobiloví výrobcovia OEM pri moderných spaľovacích motoroch prešli na liaty hliník, aby znížili hmotnosť, zlepšili odvod tepla a zvýšili celkovú efektívnosť vozidla.
Hliník má však nižšiu tuhosť a odolnosť proti opotrebovaniu než železo. Výber materiálu preto treba vždy prispôsobiť konštrukčným a funkčným požiadavkám dielu. Napríklad pri ťažkých naftových motoroch sa stále príležitostne používa liatina.
Bežné hliníkové zliatiny pre HPDC
|
Zliatina
|
Typ
|
Kľúčové vlastnosti
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Vysoká tekutosť, široké použitie pri zložitých tlakovo liatych dieloch
|
|
A360
|
Al-Si-Mg
|
Lepšia odolnosť proti korózii, vhodná pre aplikácie s vyššími nárokmi na prostredie
|
|
A356 / A357
|
Al-Si-Mg
|
Tepelne spracovateľné zliatiny pre požiadavky na vyššie mechanické vlastnosti
|
Spomedzi týchto zliatin sa A380 a ADC12 bežne používajú pri vysokotlakovom tlakovom liatí vďaka dobrým vlastnostiam odlievania a vhodnosti pre zložité geometrie. A356 a A357 možno zvážiť pri požiadavke na vyššiu pevnosť alebo tepelné spracovanie, hoci sa všeobecne spájajú s náročnejšími podmienkami spracovania.
Kontrola kvality a validácia procesu
Pri zložitých tlakovo liatych dieloch, ako sú komponenty súvisiace s blokmi motorov, je kontrola kvality kľúčová na zníženie výrobného rizika a zabezpečenie spoľahlivého následného obrábania a montáže. Medzi bežné problémy patrí pórovitosť, studené spoje a rozmerové odchýlky, ktoré môžu ovplyvniť konštrukčný výkon, tesnosť a celkovú konzistentnosť.
Bežné riziká kvality pri tlakovom liatí
Pórovitosť , neúplné vyplnenie a rozmerová nestabilita patria medzi najčastejšie problémy zložitých hliníkových tlakových odliatkov. Ak sa neriadia už pri vývoji nástroja a procesu, môžu ovplyvniť mechanickú pevnosť, tesnosť a výsledky obrábania.
Na zníženie týchto rizík dodávatelia zvyčajne využívajú analýzu toku kovu vo forme, stabilné procesné parametre a skúšobnú validáciu pred spustením plnej výroby. Cieľom nie je len odhaliť viditeľné chyby, ale zabezpečiť aj opakovateľnú kvalitu dielov počas celej výrobnej série.
Skúška tesnosti a nedeštruktívna kontrola
Pri komponentoch s vnútornými kanálmi pre chladiacu kvapalinu alebo olej je skúška tesnosti dôležitou súčasťou zabezpečenia kvality. Tlaková skúška pomáha potvrdiť, že kritické kanály sú správne vytvorené a utesnené pred montážou alebo expedíciou.
Na vyhodnotenie vnútornej kvality odliatku bez jeho rozrezania možno použiť aj nedeštruktívne metódy, ako je röntgenová kontrola. Pomáhajú odhaliť vnútornú pórovitosť a podporujú validáciu procesu, najmä pri skúškach nástrojov a na začiatku výroby.
Rozmerová kontrola a overenie po odliatí
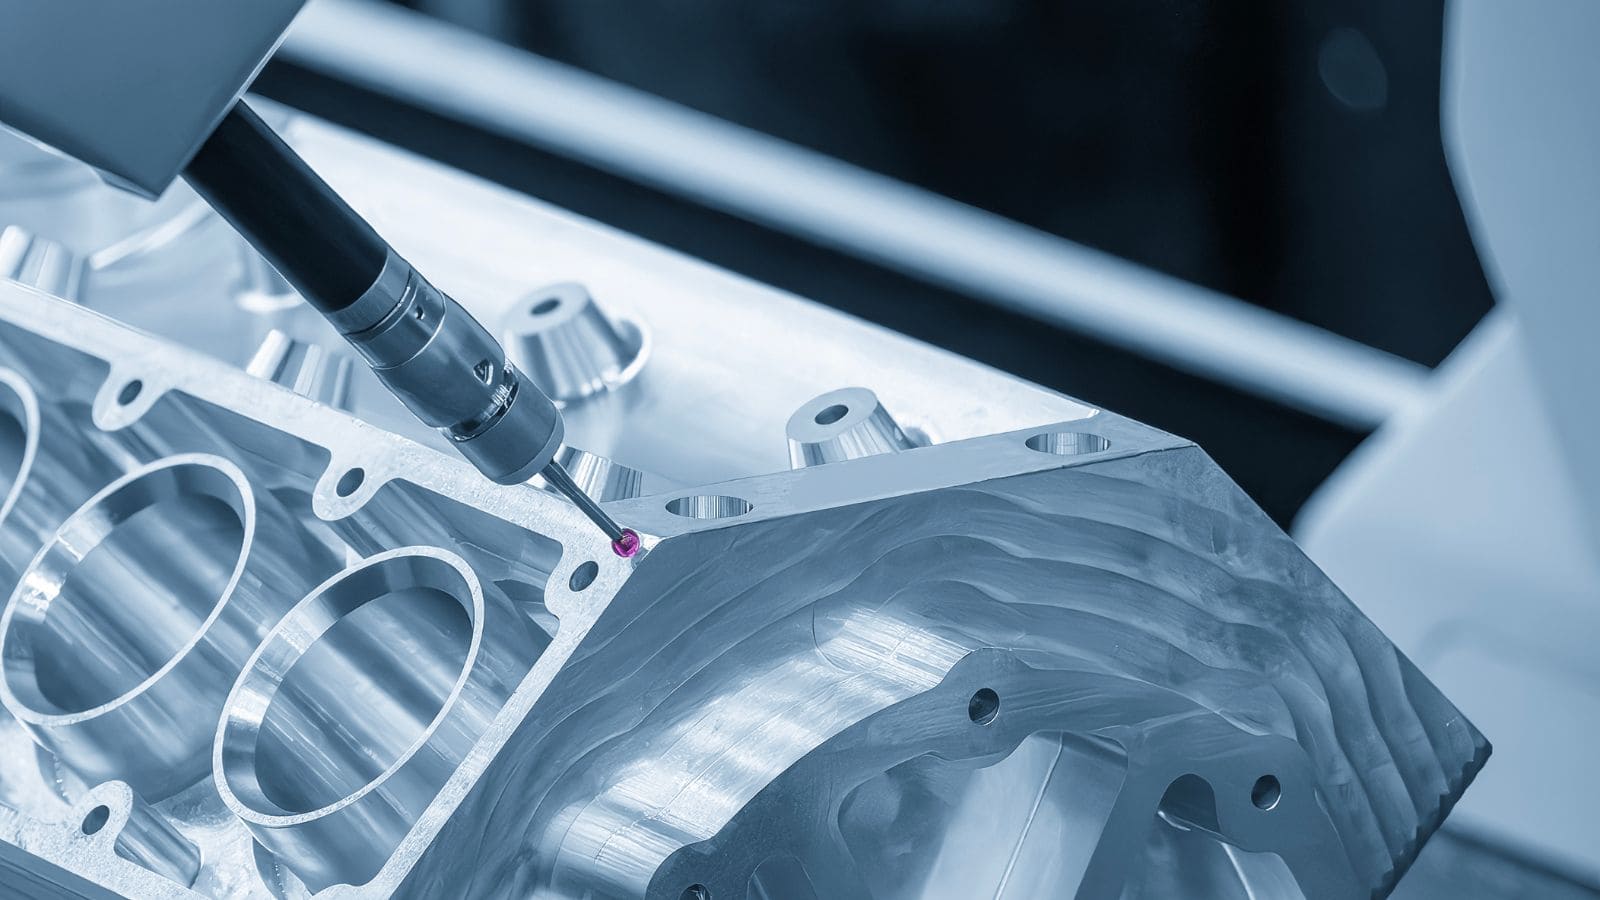
Rozmerová konzistentnosť je zásadná pri dieloch vyžadujúcich následné obrábanie alebo presné montážne tolerancie. Na overenie kritických prvkov a potvrdenie, že odliatok po skúškach nástrojov a úpravách procesu stále spĺňa špecifikáciu, sa bežne používa kontrola CMM.
Pri zložitejších povrchoch alebo tvarovaných prvkoch môže validáciu podporiť 3D skenovanie. V kombinácii s jasnými kontrolnými správami tieto metódy pomáhajú včas odhaliť rozmerové odchýlky a zvýšiť istotu pred spustením sériovej výroby.
Aké schopnosti má mať dodávateľ
Nie každý dodávateľ tlakového liatia dokáže podporovať zložité konštrukčné komponenty. Pri projektoch súvisiacich s blokmi motorov musia schopnosti dodávateľa presahovať samotné odlievanie. Vývoj nástrojov, validácia procesu, podpora obrábania a kontrola kvality musia spolupracovať v rámci koordinovaného výrobného systému.
Inžiniering nástrojov a podpora analýzy toku kovu
Schopný dodávateľ by mal podporovať projekt už od fázy nástrojov vrátane kontroly DFM, návrhu formy a analýzy toku kovu. Včasná simulácia toku kovu vo forme pomáha pred výrobou nástrojov odhaliť možné nevyvážené plnenie, riziko zachytávania vzduchu a ďalšie problémy vyrobiteľnosti, čím obmedzuje vývojové oneskorenia a zbytočné opravy.
Integrované možnosti CAD/CAM/CAE zároveň zlepšujú komunikáciu medzi návrhom dielu, výrobou formy a neskorším obrábaním. Je to obzvlášť dôležité pri zložitých odliatkoch, ktoré vyžadujú úzku koordináciu presnosti nástrojov a následnej rozmerovej kontroly.
Kontrola, obrábanie a podpora výroby
Pri kritických odliatkoch je výhodné spolupracovať s dodávateľom, ktorý v rámci jedného výrobného systému spája odlievanie, kontrolu a následné obrábanie. Znižuje sa tým riziko pri presunoch, zlepšuje sledovateľnosť a skracuje reakčný čas pri potrebe úprav procesu.
Vlastné následné výrobné CNC obrábanie , rozmerová kontrola a správy o kvalite sú obzvlášť cenné pri projektoch s úzkymi toleranciami alebo funkčnými požiadavkami na tesnosť. Ďalšia podpora povrchových úprav či montáže môže zákazníkom zjednodušiť dodávateľský reťazec pri viacstupňových programoch.
Čo pripraviť pred žiadosťou o cenovú ponuku
Pred odoslaním žiadosti o cenovú ponuku na tlakovo liaty blok motora je užitočné vopred pripraviť kľúčové technické a obchodné informácie. Dodávateľ tak presnejšie vyhodnotí realizovateľnosť a pripraví efektívnejšiu ponuku.
Žiadosť o cenovú ponuku zvyčajne obsahuje:
- 2D výkresy a 3D súbory CAD
- Požiadavky na materiál alebo zliatinu
- Odhad ročného objemu
- Požiadavky na obrábanie
- Požiadavky na tesnosť alebo konštrukčný výkon
- Požiadavky na kontrolu a dokumentáciu
- Časový plán projektu a očakávaný termín dodania
V prípade potreby môže Moldiecasting podporiť zákazníkov včasnou kontrolou DFM, analýzou toku kovu, vývojom nástrojov, obrábaním a kontrolou, aby sa projekt efektívnejšie posunul od konceptu k výrobe.
Začnite projekt tlakového liatia so spoločnosťou Moldiecasting
Moldiecasting poskytuje integrované služby tlakového liatia vrátane kontroly DFM, analýzy toku kovu, výroby nástrojov, obrábania a kontroly. Pri zložitých odliatkoch súvisiacich s blokmi motorov a iných konštrukčných hliníkových komponentoch môže včasná inžinierska podpora znížiť vývojové riziko a zvýšiť efektívnosť výroby.
Ak už máte pripravené výkresy, požiadavky na výkon alebo ciele ročného objemu, náš tím vám pomôže posúdiť realizovateľnosť projektu a podrobnosti cenovej ponuky. Navštívte stránku moldiecasting.com a pošlite nám svoj dopyt alebo prediskutujte projekt výroby bloku motora so spoločnosťou Moldie.







