
I blocchi motore sono tra i componenti strutturalmente più impegnativi di qualsiasi motore a combustione interna. Ottenere un processo di colata corretto a questo livello è una sfida importante, soprattutto nella pressofusione dei componenti correlati ai blocchi motore, che richiede un complesso processo di selezione delle leghe, progettazione dello stampo e controllo del processo.
Questa guida illustra i principali fattori da considerare per l’acquisto e la produzione di componenti pressofusi correlati ai blocchi motore, tra cui:
- Quando la pressofusione è la scelta giusta
- Quali fattori progettuali influenzano la producibilità e la complessità delle attrezzature
- In che modo la scelta del materiale influisce sulle prestazioni
- Quali misure di controllo qualità favoriscono una produzione uniforme
- Quali capacità del fornitore sono più importanti
Gli ingegneri e i team acquisti che valutano un programma per blocchi motore troveranno i dettagli di processo necessari per porre domande più pertinenti e individuare prima il partner produttivo giusto.
Dove si inserisce la pressofusione nella produzione dei blocchi motore
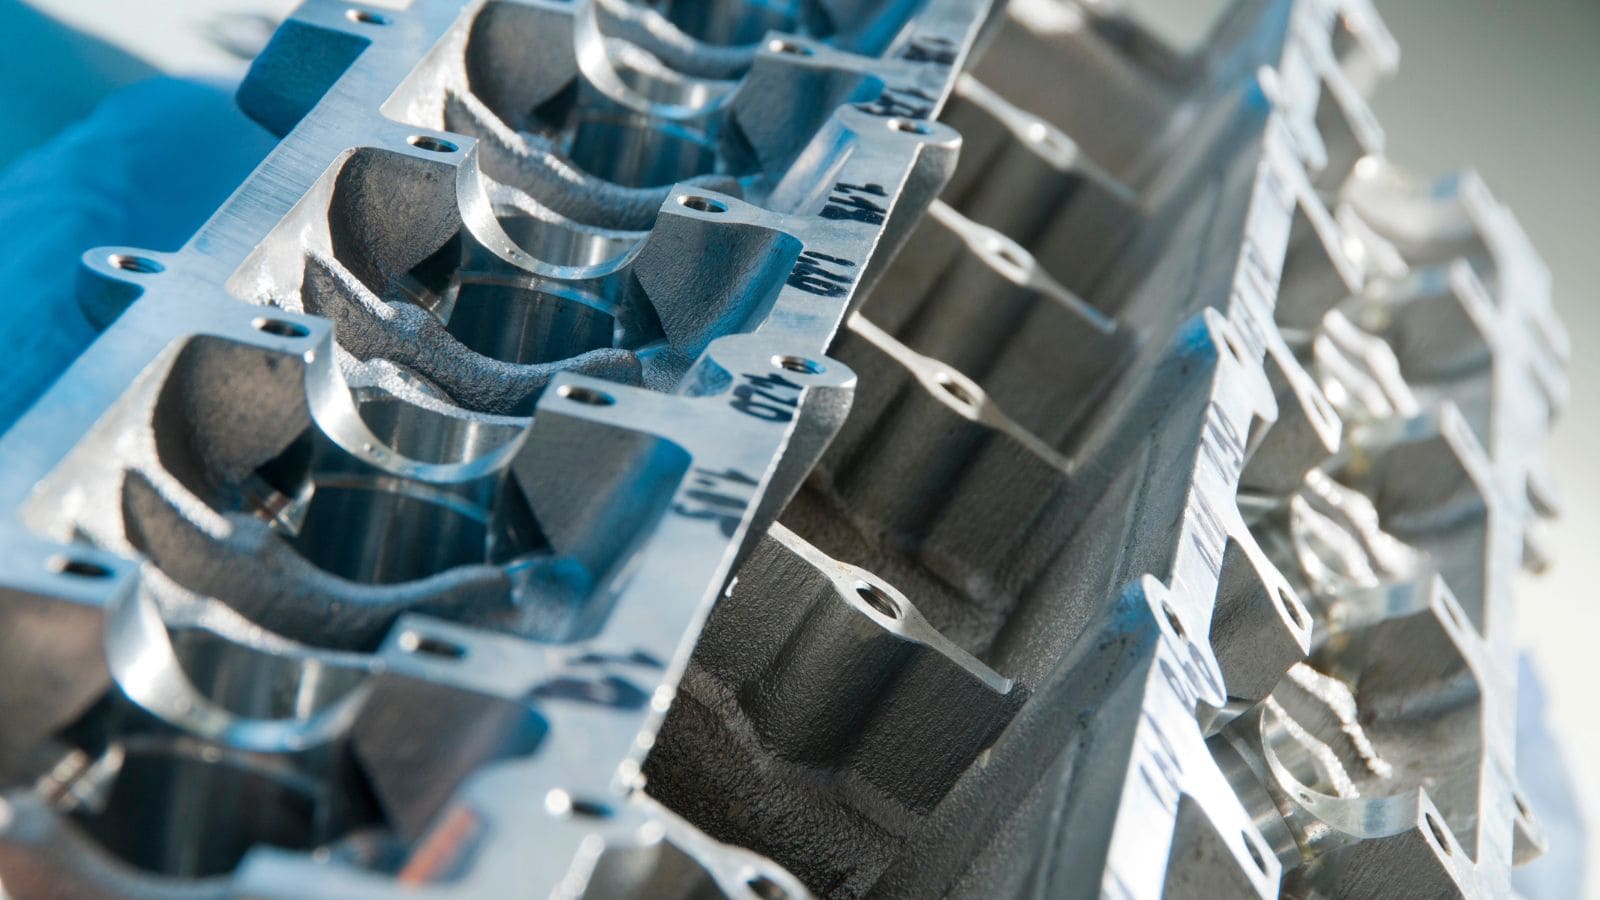
I motori in alluminio pressofuso richiedono elevata integrità strutturale, stabilità dimensionale e passaggi interni a tenuta. Questi requisiti prestazionali impongono standard rigorosi per la progettazione del getto, la qualità dello stampo e il controllo del processo.
Il metodo di colata più adatto dipende da diversi fattori, tra cui volume di produzione, geometria del componente e requisiti dei materiali. Tra le opzioni disponibili, la pressofusione ad alta pressione (HPDC) offre un approccio specifico ed è una scelta pratica per programmi di volume medio-alto, nei quali il costo delle attrezzature può essere ammortizzato su un numero maggiore di componenti.
Per progetti a basso volume o componenti con passaggi interni molto complessi, metodi alternativi di colata, come quelli riportati nella tabella seguente, possono essere più convenienti.
Confronto tra HPDC, colata in sabbia e colata della ghisa
|
Processo
|
Ideale per
|
Vantaggi
|
Limiti
|
|---|---|---|---|
|
HPDC
|
Componenti in alluminio per volumi medi o elevati
|
Cicli rapidi, buona ripetibilità, forma prossima a quella finale
|
Elevato costo delle attrezzature, limiti alla geometria interna
|
|
Colata in sabbia
|
Volumi ridotti, passaggi interni complessi
|
Flessibile, costo delle attrezzature inferiore
|
Più lenta, superficie più ruvida, più lavorazioni meccaniche
|
|
Colata della ghisa
|
Blocchi motore in ghisa per impieghi gravosi o carichi elevati
|
Elevata rigidità e resistenza all’usura
|
Più pesante, produzione più lenta
|
Principali considerazioni progettuali per i blocchi motore pressofusi
La progettazione di un blocco motore influisce direttamente sulla fattibilità della colata, sulla complessità delle attrezzature e sulle lavorazioni successive. Per i componenti pressofusi, fattori come disposizione dei passaggi interni, uniformità dello spessore delle pareti e comportamento del flusso del metallo nello stampo devono essere valutati in anticipo per ridurre i rischi di produzione e migliorare l’efficienza complessiva dei costi.
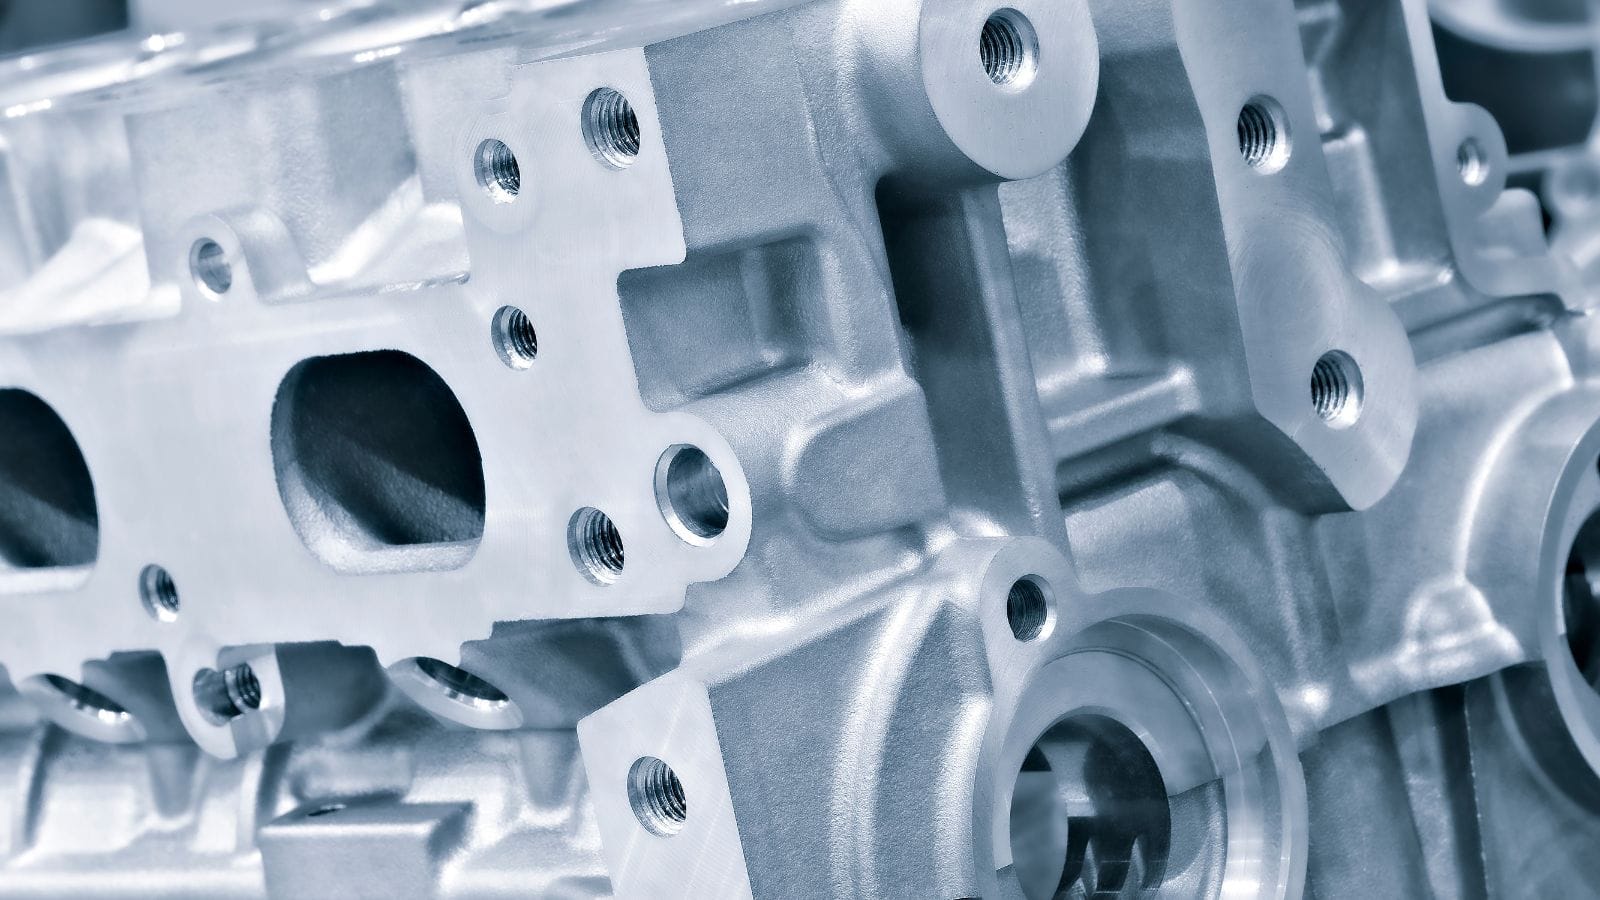
Passaggi interni e geometrie funzionali
Le caratteristiche interne, come le camicie d’acqua che convogliano il refrigerante, i passaggi dell’olio e le interfacce dei cilindri, sono spesso tra gli aspetti più impegnativi di un getto per blocco motore. Queste zone devono combinare resistenza strutturale, prestazioni termiche alle alte temperature e geometrie complesse entro un volume di colata limitato.
Nei componenti pressofusi, percorsi interni complessi, che talvolta devono lasciare spazio al gruppo dell’albero motore o a canne in ghisa inserite nel getto, possono rendere più difficili le attrezzature e richiedere lavorazioni meccaniche secondarie per soddisfare i requisiti funzionali finali. Una revisione DFM tempestiva e l’analisi del flusso del metallo nello stampo aiutano a confermare che il progetto sia producibile in modo uniforme ed economico.
Spessore delle pareti e considerazioni sulle lavorazioni
L’uniformità dello spessore delle pareti è uno dei fattori progettuali più importanti nella pressofusione ad alta pressione. Le grandi variazioni di sezione possono aumentare il rischio di ritiro, deformazione e variazioni dimensionali, soprattutto nei componenti strutturalmente impegnativi.
Un getto ben progettato dovrebbe inoltre favorire lavorazioni successive efficienti. La produzione con geometria prossima a quella finale riduce il sovrametallo, accorcia i tempi di lavorazione e migliora l’efficienza nell’uso dei materiali; ciò richiede però dimensioni di colata stabili e un piano di lavorazione pratico fin dall’inizio.
Fattibilità del flusso del metallo nello stampo e delle attrezzature
La progettazione dello stampo per getti complessi di blocchi motore deve consentire un riempimento equilibrato, uno sfiato efficace e un’estrazione affidabile del componente. Se il flusso non è controllato correttamente, difetti come porosità, giunzioni fredde o riempimenti incompleti possono compromettere la qualità del componente e le lavorazioni successive.
La simulazione del flusso del metallo nello stampo è quindi una parte importante della valutazione iniziale del progetto. Aiuta a individuare squilibri di riempimento, zone di intrappolamento dell’aria e altri rischi produttivi prima di realizzare le attrezzature, riducendo i tempi di sviluppo e limitando i costi di rilavorazione.
Considerazioni sulle leghe per la pressofusione dei blocchi motore
La scelta del materiale influisce sulle prestazioni di colata, sulla resistenza del componente, sulla resistenza alla corrosione e sull’efficienza delle lavorazioni. Per i componenti pressofusi correlati ai blocchi motore, si preferiscono spesso leghe di alluminio, che offrono un buon equilibrio tra riduzione del peso, prestazioni termiche ed efficienza produttiva.
Blocco motore in alluminio: vantaggi e limiti del materiale
Le leghe di alluminio sono ampiamente utilizzate nei getti automobilistici, soprattutto per autovetture e veicoli commerciali leggeri, grazie all’eccellente resistenza alla corrosione causata dal refrigerante del motore e alle prestazioni costanti alle alte temperature.
Sebbene alcune applicazioni prendano in considerazione il magnesio, molti costruttori automobilistici OEM sono passati alla colata dell’alluminio per i moderni motori a combustione, così da ridurre il peso, migliorare la dissipazione del calore e l’efficienza complessiva del veicolo.
Tuttavia, l’alluminio ha rigidità e resistenza all’usura inferiori rispetto alla ghisa. Per questo la scelta del materiale deve sempre corrispondere ai requisiti strutturali e funzionali del componente. Ad esempio, alcuni motori diesel per impieghi gravosi utilizzano ancora la ghisa.
Leghe di alluminio comuni per HPDC
|
Lega
|
Tipo
|
Caratteristiche principali
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Elevata fluidità, ampiamente utilizzata per componenti complessi pressofusi ad alta pressione
|
|
A360
|
Al-Si-Mg
|
Migliore resistenza alla corrosione, adatta ad applicazioni con requisiti ambientali più rigorosi
|
|
A356 / A357
|
Al-Si-Mg
|
Leghe trattabili termicamente, utilizzate quando sono necessarie prestazioni meccaniche superiori
|
Tra queste, A380 e ADC12 sono comunemente utilizzate nella pressofusione ad alta pressione grazie al buon comportamento in colata e all’idoneità per geometrie complesse. A356 e A357 possono essere prese in considerazione quando servono maggiore resistenza o trattamento termico, sebbene siano generalmente associate a condizioni di lavorazione più impegnative.
Controllo qualità e convalida del processo
Per componenti complessi pressofusi come quelli correlati ai blocchi motore, il controllo qualità è fondamentale per ridurre i rischi di produzione e garantire lavorazioni e assemblaggi successivi affidabili. I problemi comuni possono includere porosità, giunzioni fredde e variazioni dimensionali, tutti fattori che possono influire su prestazioni strutturali, tenuta e uniformità complessiva.
Rischi qualitativi comuni nella pressofusione
Porosità, riempimento incompleto e instabilità dimensionale sono tra i problemi più comuni nei getti complessi di alluminio. Se non vengono controllati in anticipo durante lo sviluppo delle attrezzature e del processo, possono compromettere resistenza meccanica, tenuta alle perdite e prestazioni delle lavorazioni.
Per ridurre questi rischi, i fornitori si affidano in genere all’analisi del flusso del metallo, a parametri di processo stabili e alla convalida delle prove prima dell’avvio della produzione completa. L’obiettivo non è soltanto individuare i difetti visibili, ma anche assicurare una qualità ripetibile lungo l’intero ciclo produttivo.
Prova di tenuta e controlli non distruttivi
Per componenti con passaggi interni per refrigerante o olio, la prova di tenuta è una parte importante della garanzia di qualità. La prova in pressione conferma che i passaggi critici siano formati e sigillati correttamente prima che il componente passi all’assemblaggio o alla spedizione.
È possibile utilizzare anche metodi di controllo non distruttivi come i raggi X per valutare la qualità interna del getto senza tagliare il componente. Questi metodi aiutano a individuare la porosità interna e supportano la convalida del processo, soprattutto durante le prove delle attrezzature e le prime fasi di produzione.
Controllo dimensionale e verifica dopo la colata
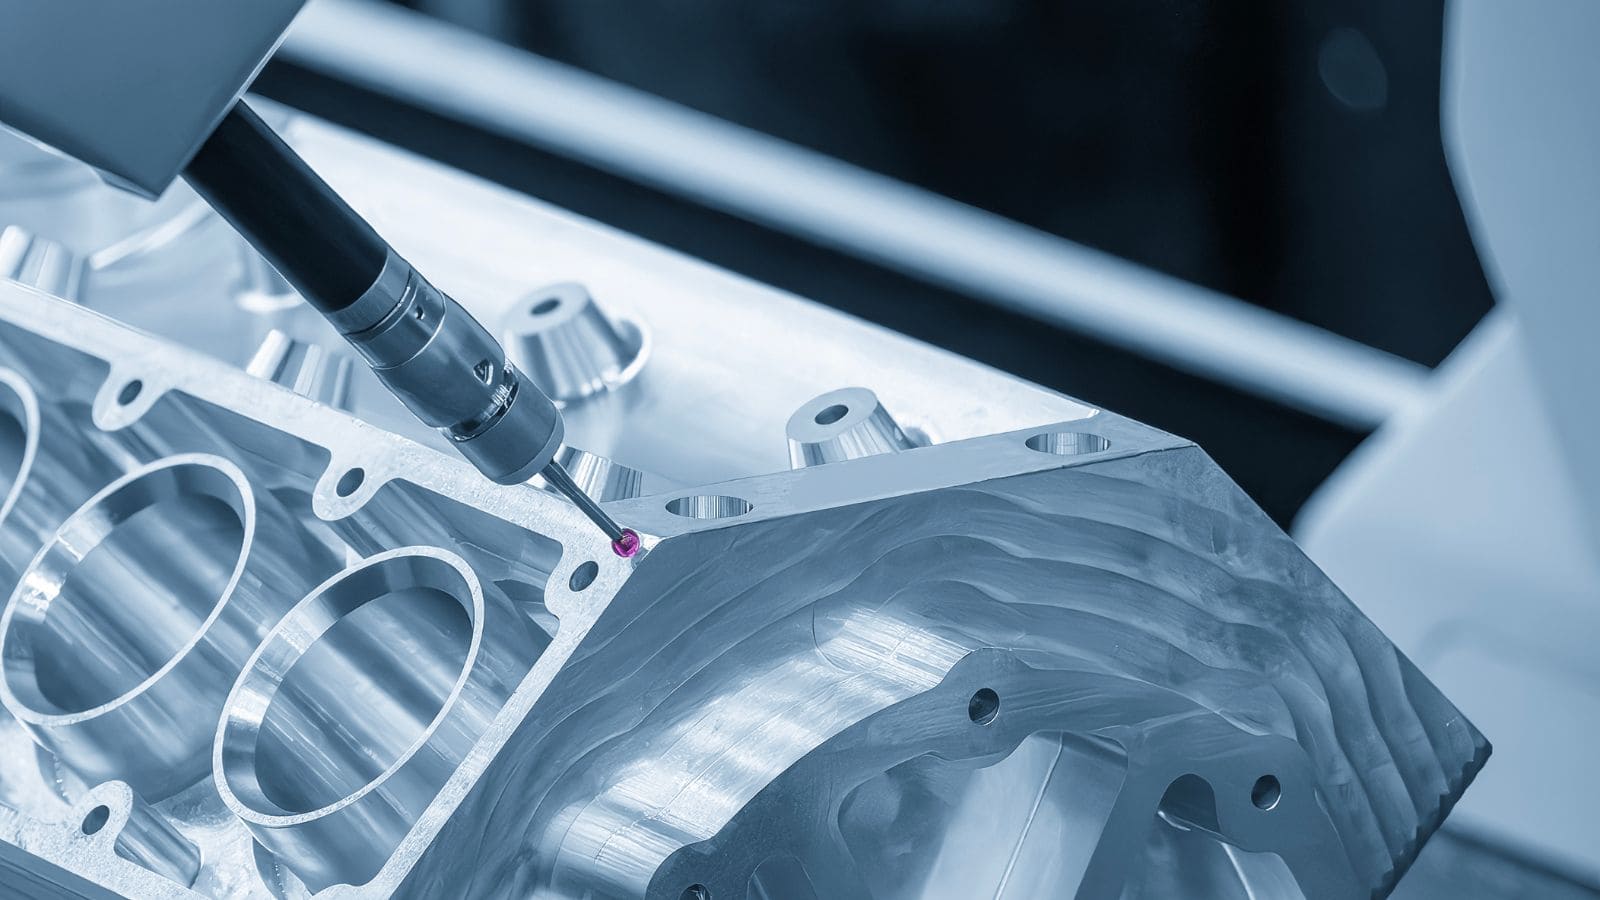
La uniformità dimensionale è essenziale per i componenti che richiedono lavorazioni secondarie o tolleranze di assemblaggio ristrette. L’ispezione CMM viene comunemente utilizzata per verificare le caratteristiche critiche e confermare che il getto rimanga entro le specifiche dopo le prove delle attrezzature e le regolazioni del processo.
Per superfici più complesse o caratteristiche sagomate, la scansione 3D può offrire un ulteriore supporto durante la convalida. Insieme a rapporti di ispezione chiari, questi metodi aiutano a rilevare tempestivamente gli scostamenti dimensionali e aumentano la fiducia prima della produzione di massa.
Capacità necessarie al fornitore
Non tutti i fornitori di pressofusione sono attrezzati per supportare componenti strutturali complessi. Per progetti correlati ai blocchi motore, le capacità del fornitore devono andare oltre la sola colata. Sviluppo delle attrezzature, convalida del processo, supporto alle lavorazioni e ispezione qualità devono integrarsi in un unico sistema produttivo coordinato.
Ingegneria delle attrezzature e supporto Moldflow
Un fornitore competente dovrebbe poter supportare il progetto fin dalla fase delle attrezzature, includendo revisione DFM, progettazione dello stampo e analisi del flusso del metallo. Una simulazione iniziale del flusso del metallo nello stampo aiuta a individuare possibili squilibri di riempimento, rischi di intrappolamento dell’aria e altri problemi di producibilità prima della realizzazione delle attrezzature, riducendo ritardi di sviluppo e rilavorazioni non necessarie.
Anche capacità integrate CAD/CAM/CAE migliorano la comunicazione tra progettazione del componente, fabbricazione dello stampo e successive operazioni di lavorazione. Ciò è particolarmente importante per getti complessi che richiedono uno stretto coordinamento tra precisione delle attrezzature e controllo dimensionale a valle.
Ispezione, lavorazioni e supporto alla produzione
Per i componenti pressofusi critici è utile collaborare con un fornitore capace di integrare colata, ispezione e lavorazioni secondarie nello stesso sistema produttivo. Ciò riduce i rischi di trasferimento, migliora la tracciabilità e accorcia i tempi di risposta quando occorrono regolazioni di processo.
Le lavorazioni CNC successive alla produzione interne, l’ispezione dimensionale e la reportistica qualità sono particolarmente utili per progetti con tolleranze ristrette o requisiti funzionali di tenuta. Ulteriori servizi di finitura o assemblaggio possono inoltre semplificare la catena di fornitura per i clienti che gestiscono programmi articolati in più fasi.
Cosa preparare prima della RFQ
Prima di inviare una richiesta di preventivo per un progetto di blocco motore pressofuso, è utile preparare in anticipo le informazioni tecniche e commerciali principali. Ciò consente al fornitore di valutare la fattibilità con maggiore precisione e formulare un’offerta più efficiente.
Le informazioni tipiche per una RFQ possono includere:
- Disegni 2D e file CAD 3D
- Requisiti relativi al materiale o alla lega
- Stime dei volumi annuali
- Requisiti di lavorazione
- Requisiti di tenuta o prestazioni strutturali
- Requisiti di ispezione e documentazione
- Tempistiche del progetto e date di consegna previste
Se necessario, Moldiecasting può supportare i clienti con revisione DFM preliminare, analisi del flusso del metallo, sviluppo delle attrezzature, lavorazioni e ispezione, per passare dal concept alla produzione con maggiore efficienza.
Avviate il vostro progetto di pressofusione con Moldiecasting
Moldiecasting supporta i clienti con servizi integrati di pressofusione, tra cui revisione DFM, analisi del flusso del metallo, attrezzaggio, lavorazioni e ispezione. Per getti complessi correlati ai blocchi motore e altri componenti strutturali in alluminio, il supporto ingegneristico tempestivo può ridurre i rischi di sviluppo e migliorare l’efficienza produttiva.
Se avete già disegni, requisiti prestazionali o obiettivi di volume annuale, il nostro team può valutare la fattibilità del progetto e i dettagli del preventivo. Visitate moldiecasting.com per inviare la vostra richiesta e discutere il progetto di produzione del blocco motore con Moldie.







