
Pressofusione del rotore è un processo produttivo specializzato che realizza i componenti principali (barre conduttrici e anelli terminali) di un rotore mediante una singola iniezione di metallo fuso. Per gli ingegneri OEM e i team acquisti, è considerato un metodo che assicura conducibilità stabile, bassa porosità, buon bilanciamento e precisione dimensionale ripetibile.
Tuttavia, a differenza dei componenti pressofusi generici, i rotori riuniscono requisiti elettrici, meccanici e dimensionali in un unico componente e richiedono quindi un controllo rigoroso della porosità , della concentricità e della stabilità del processo. In questo articolo evidenziamo i requisiti specifici della pressofusione dei rotori, come soddisfarli con tecniche adeguate e, infine, come individuare un fornitore adatto per i rotori pressofusi.
Cosa rende diversa la produzione dei rotori
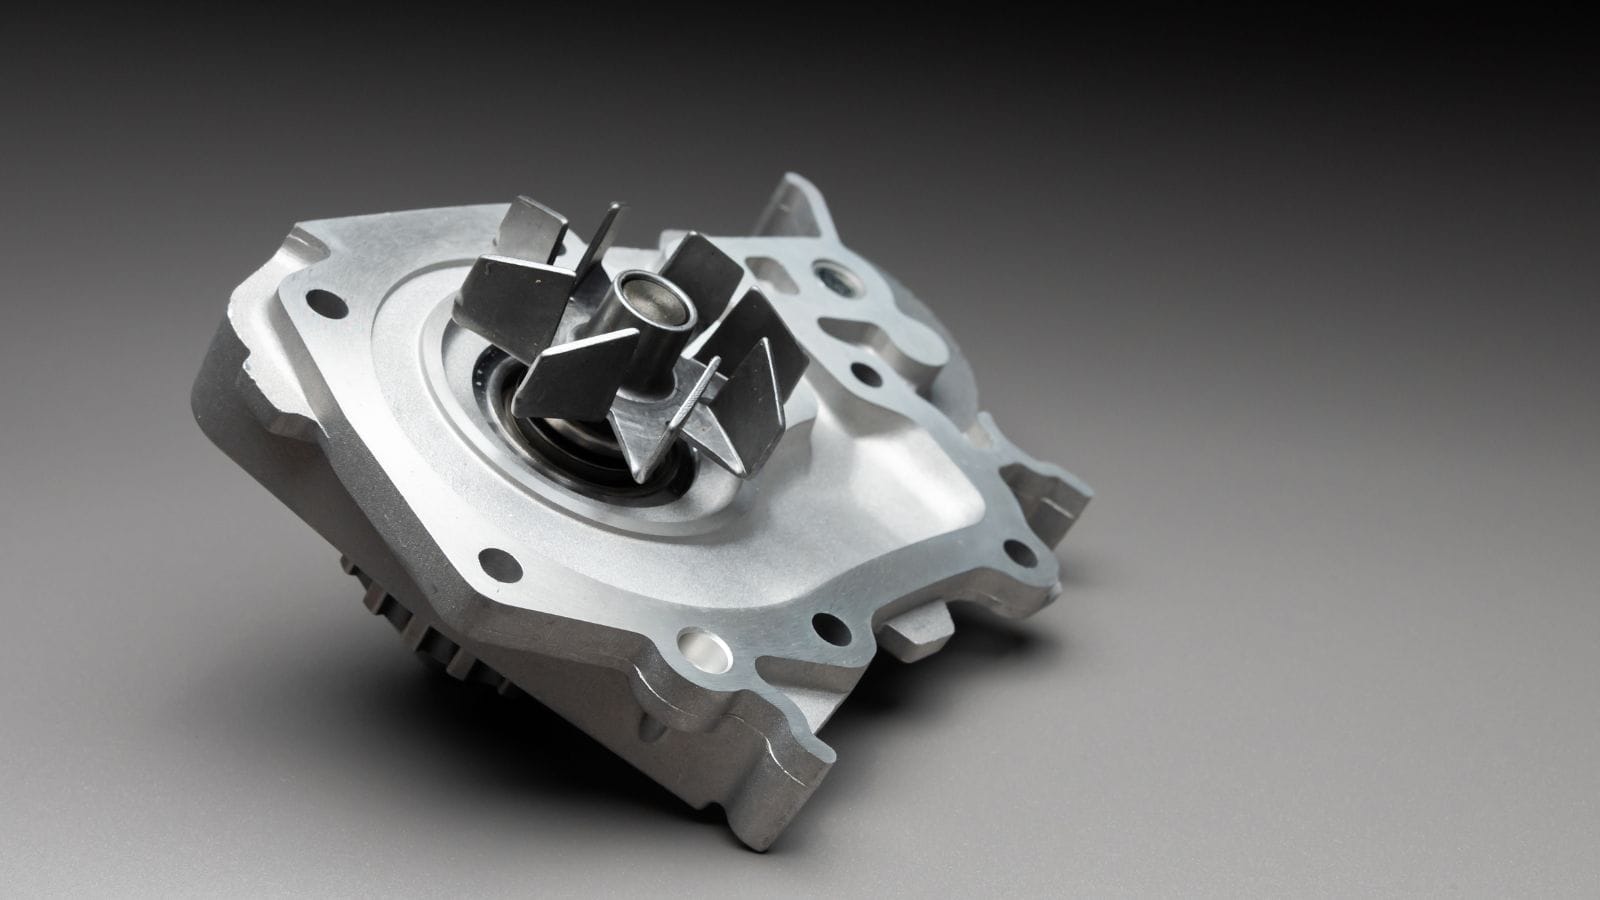
I rotori sono costruiti attorno a un pacco di sottili lamierini magnetici con cave lungo il perimetro esterno. Durante la colata, il metallo fuso riempie queste cave formando le barre conduttrici e le collega tramite anelli terminali alle due estremità del pacco. Si ottiene così la struttura a gabbia di scoiattolo utilizzata nella maggior parte dei rotori dei motori a induzione.
Per via di questa geometria, la pressofusione del rotore richiede un controllo più rigoroso rispetto a molti programmi standard di pressofusione. Il processo deve garantire il completo riempimento delle cave, la formazione stabile degli anelli terminali, bassa porosità interna e bilanciamento costante del rotore.
Materiali comuni per la pressofusione dei rotori
L’alluminio è il materiale più comune per la pressofusione dei rotori, perché offre un equilibrio pratico tra conducibilità, colabilità, peso ed efficienza produttiva. Rimane la scelta standard per molti programmi di motori a induzione.
Il rame offre una conducibilità maggiore e può migliorare l’efficienza del motore, ma è più difficile da colare su larga scala perché richiede temperature di processo superiori e sollecita maggiormente le attrezzature.
Lo zinco è più comune nelle applicazioni di dimensioni ridotte e a temperatura inferiore, nelle quali sono importanti colabilità e qualità superficiale.
Il magnesio compare solo in progetti di nicchia in cui il peso è un fattore prioritario.
|
Materiale
|
Vantaggio principale
|
Limite principale
|
Impiego tipico
|
|---|---|---|---|
|
Buon equilibrio tra conducibilità, colabilità, peso e costo
|
Conducibilità inferiore rispetto al rame
|
La maggior parte dei programmi per rotori di motori a induzione
|
|
|
Conducibilità maggiore
|
Temperatura di processo più elevata e maggiori difficoltà per le attrezzature
|
Applicazioni con rotori ad alta efficienza
|
|
|
Buona colabilità e qualità superficiale
|
Meno comune per rotori destinati ad alte temperature
|
Applicazioni piccole o specialistiche
|
|
|
Leggerezza
|
Uso limitato nei programmi per rotori
|
Progetti di nicchia sensibili al peso
|
In sintesi, per gli acquirenti la scelta del materiale del rotore comporta un compromesso tra conducibilità, producibilità, durata delle attrezzature e costo. L’opzione migliore dipende dagli obiettivi prestazionali del motore e dal volume di produzione.
Fattori chiave del processo di produzione dei rotori
Il processo di colata del rotore inizia dalla preparazione dello stampo, dalla gestione degli inserti e da una configurazione controllata. Una corretta attrezzatura è essenziale, perché lo stampo deve mantenere il pacco di lamierini nella posizione corretta e consentire il completo riempimento delle cave del rotore e delle cavità degli anelli terminali. Poiché il processo prevede un inserto caricato anziché una cavità vuota, la produzione dei rotori è più sensibile all’allineamento e al controllo termico rispetto alla pressofusione generica.
I fattori di processo più importanti includono in genere:
- Stampo per pressofusione di alta qualità
- Posizionamento preciso del pacco di lamierini
- Controllo stabile della temperatura dello stampo
- Riempimento affidabile delle cave
- Formazione controllata degli anelli terminali
- Espulsione regolare e ripetibile
- Iniziale ispezione dopo la colata
In molti programmi per rotori, si preferiscono macchine verticali perché favoriscono il corretto appoggio e allineamento del pacco di lamierini. Nelle celle produttive a maggiore capacità, configurazioni automatizzate come sistemi indicizzati a stazioni multiple possono migliorare uniformità e produttività. Indipendentemente dalla configurazione della macchina, il successo dipende da una temperatura dello stampo stabile, dal riempimento affidabile delle cave e dall’espulsione controllata. Un’espulsione difficile o un riempimento instabile possono influire sulla geometria degli anelli terminali, sulla concentricità del foro e sul successivo bilanciamento del rotore.
Dopo la colata, la rifilatura degli attacchi e l’ispezione iniziale servono a individuare difetti visibili, riempimenti incompleti o problemi dimensionali prima di aggiungere ulteriori fasi di lavorazione e finitura.
Lavorazioni secondarie del rotore pressofuso
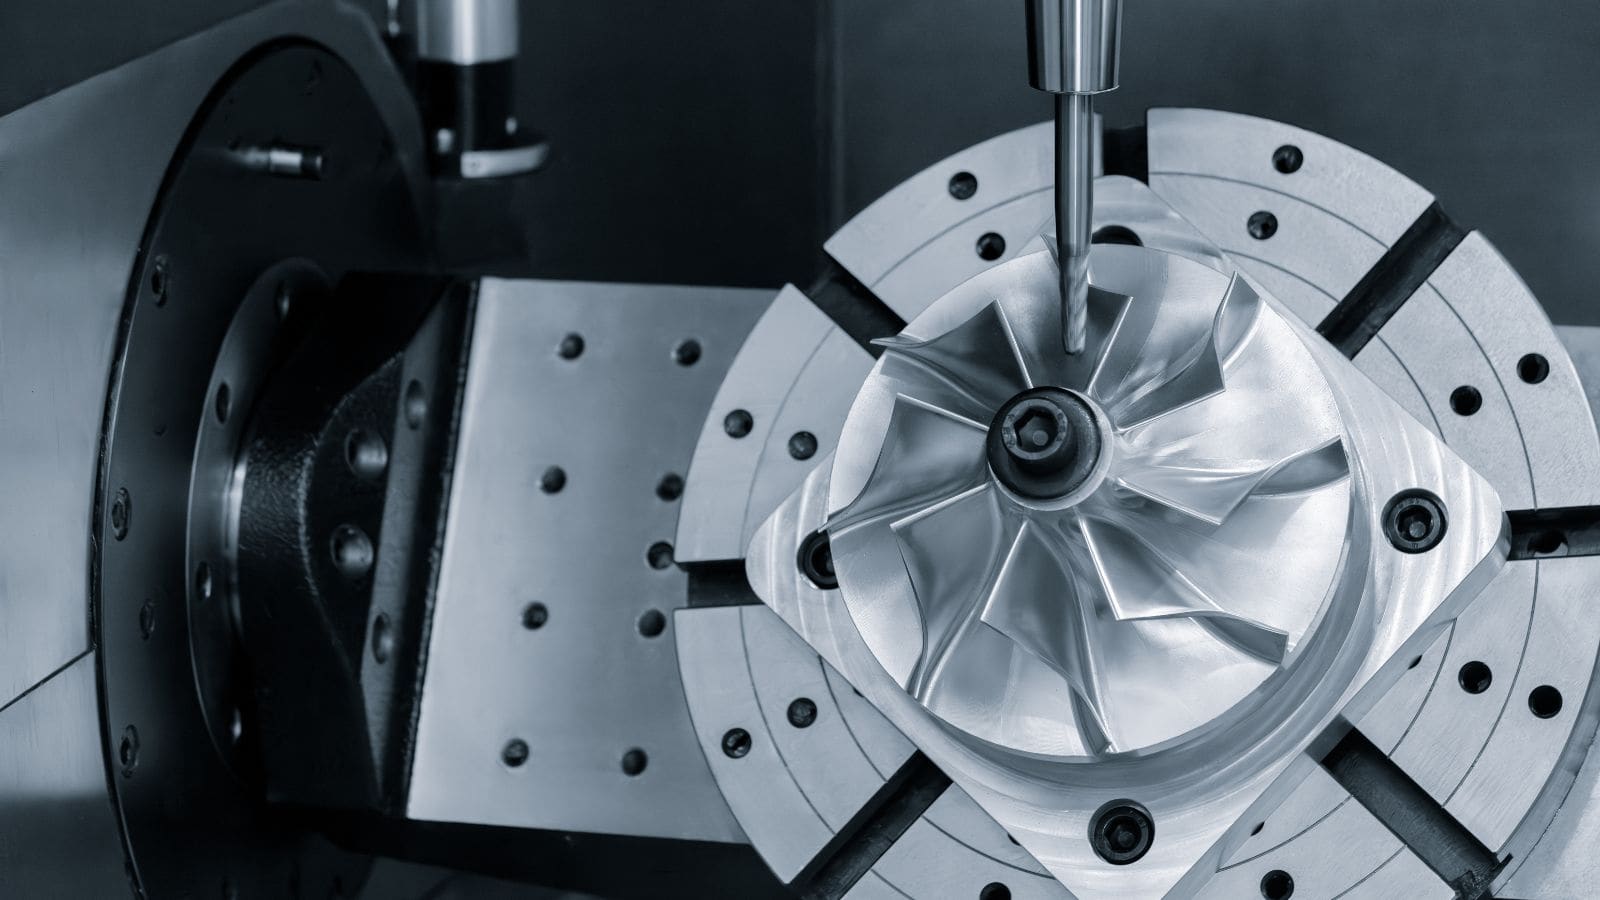
Anche quando la colata è riuscita, molti rotori richiedono lavorazioni secondarie prima dell’assemblaggio del motore. Diametro esterno del rotore, diametro del foro, facce terminali, concentricità e oscillazione richiedono spesso un controllo più rigoroso di quanto la sola colata possa garantire. È qui che le lavorazioni successive diventano una parte importante del piano produttivo.
La finitura del foro e del diametro esterno del rotore influisce direttamente sull’accoppiamento con l’albero, sull’uniformità del traferro, sul livello di vibrazioni e sulla resa di assemblaggio. In alcuni programmi, i team possono anche confrontare lavorazione CNC e pressofusione per decidere quanta geometria ottenere con la colata e quanta rifinire in seguito. Per i produttori di motori, il risultato più importante non è il metodo di lavorazione in sé, ma la capacità del fornitore di consegnare rotori pronti per un montaggio stabile sull’albero, il bilanciamento e l’integrazione finale.
Controlli di qualità importanti per le prestazioni del rotore
La qualità della pressofusione del rotore dovrebbe essere valutata in tre aree: integrità interna, controllo dimensionale e uniformità del processo. Il solo aspetto superficiale non basta per convalidare un rotore, poiché molti rischi prestazionali sono interni.
L’ispezione a raggi X è uno dei metodi più importanti per verificare i livelli di porosità nelle barre conduttrici e negli anelli terminali. I vuoti interni possono interrompere il percorso elettrico, aumentare la resistenza e ridurre l’efficienza del motore. I controlli dimensionali CMM verificano diametro del foro, altezza del pacco, diametro esterno e geometria degli anelli terminali. La verifica del materiale conferma la composizione della lega, mentre le prove di resistenza elettrica possono controllare funzionalmente l’integrità dei conduttori.
Per i team acquisti, questi controlli sono importanti perché i difetti del rotore spesso non risultano evidenti fino al bilanciamento, alla pressatura sull’albero o al collaudo finale del motore. Un fornitore in grado di documentare il controllo della porosità, la verifica dimensionale e finestre di processo stabili è in una posizione molto migliore per supportare programmi di rotori a lungo termine.
Come valutare un fornitore di pressofusione per rotori
Se acquistate componenti per rotori, le domande al fornitore non dovrebbero riguardare solo il prezzo. Dovrebbero includere anche attrezzature, simulazione, controllo del processo e capacità interne.
Durante la valutazione, gli acquirenti dovrebbero prestare attenzione a:
- Una chiara comprensione dei requisiti di colata dei rotori e delle sfide produttive
- Analisi o simulazione del flusso del metallo a supporto dello sviluppo delle attrezzature e del processo
- Controllo rigoroso di porosità, conducibilità e uniformità dimensionale
- Capacità integrate di attrezzaggio, colata, lavorazione e ispezione
- Supporto ingegneristico reattivo per revisioni del progetto e modifiche delle attrezzature
- Processi documentati e sistemi qualità affidabili per produzioni ripetitive
Dal punto di vista produttivo, gli acquirenti dovrebbero inoltre cercare fornitori in grado di gestire attrezzaggio, colata, lavorazione, ispezione e operazioni successive con un flusso di lavoro coordinato. Questa integrazione migliora la tracciabilità, riduce i rischi nei passaggi tra fornitori e assicura maggiore uniformità dal lotto pilota alla produzione in volume. Per i programmi di rotori con requisiti più rigorosi, anche certificazioni e documentazione di processo sono indicatori essenziali della preparazione del fornitore.
Moldiecasting: il vostro specialista in stampi e componenti per rotori pressofusi
La pressofusione del rotore è una soluzione efficiente per produrre rotori per motori a induzione in grandi volumi, ma il successo dipende da molto più della sola colata. Conducibilità, controllo della porosità, bilanciamento del rotore, integrità degli anelli terminali e precisione delle lavorazioni devono essere gestiti con attenzione per ottenere prestazioni affidabili del motore. Per questo OEM e team acquisti cercano solitamente fornitori che conoscano sia la pressofusione sia le specifiche esigenze produttive dei componenti del rotore.
Grazie al supporto integrato per attrezzaggio, colata, lavorazioni e controllo qualità, Moldie aiuta i clienti a passare dallo sviluppo alla produzione stabile con maggiore sicurezza. Se state valutando fornitori per la pressofusione del rotore o per altri componenti di precisione pressofusi, contattate Moldie per discutere l’applicazione e le esigenze produttive.







