
Rotorok nyomásos öntése Egy speciális gyártási eljárás, amely a rotor fő alkotóelemeit (a vezetőrudakat és a zárógyűrűket) egyetlen lépésben, az olvadt fém befecskendezésével alakítja ki. Az OEM-mérnökök és a beszerzési csoportok számára ez az eljárás stabil vezetőképességet, alacsony porozitást, jó kiegyensúlyozottságot és megismételhető méretpontosságot biztosít.
Az általános öntvényektől eltérően azonban a rotorok egyetlen alkatrészben ötvözik az elektromos, mechanikai és méretbeli követelményeket, ami szigorú porozitás- szabályozást, valamint a körfutási pontosság (koncentricitás) és a folyamatstabilitás biztosítását követeli meg. Ebben a blogbejegyzésben bemutatjuk a rotorok nyomásos öntésének speciális követelményeit, a megfelelő technológiák alkalmazásának módját, valamint azt, hogyan találhatunk megfelelő beszállítót a nyomásos öntéssel készülő rotorokhoz.
Miben tér el a rotorok gyártása?
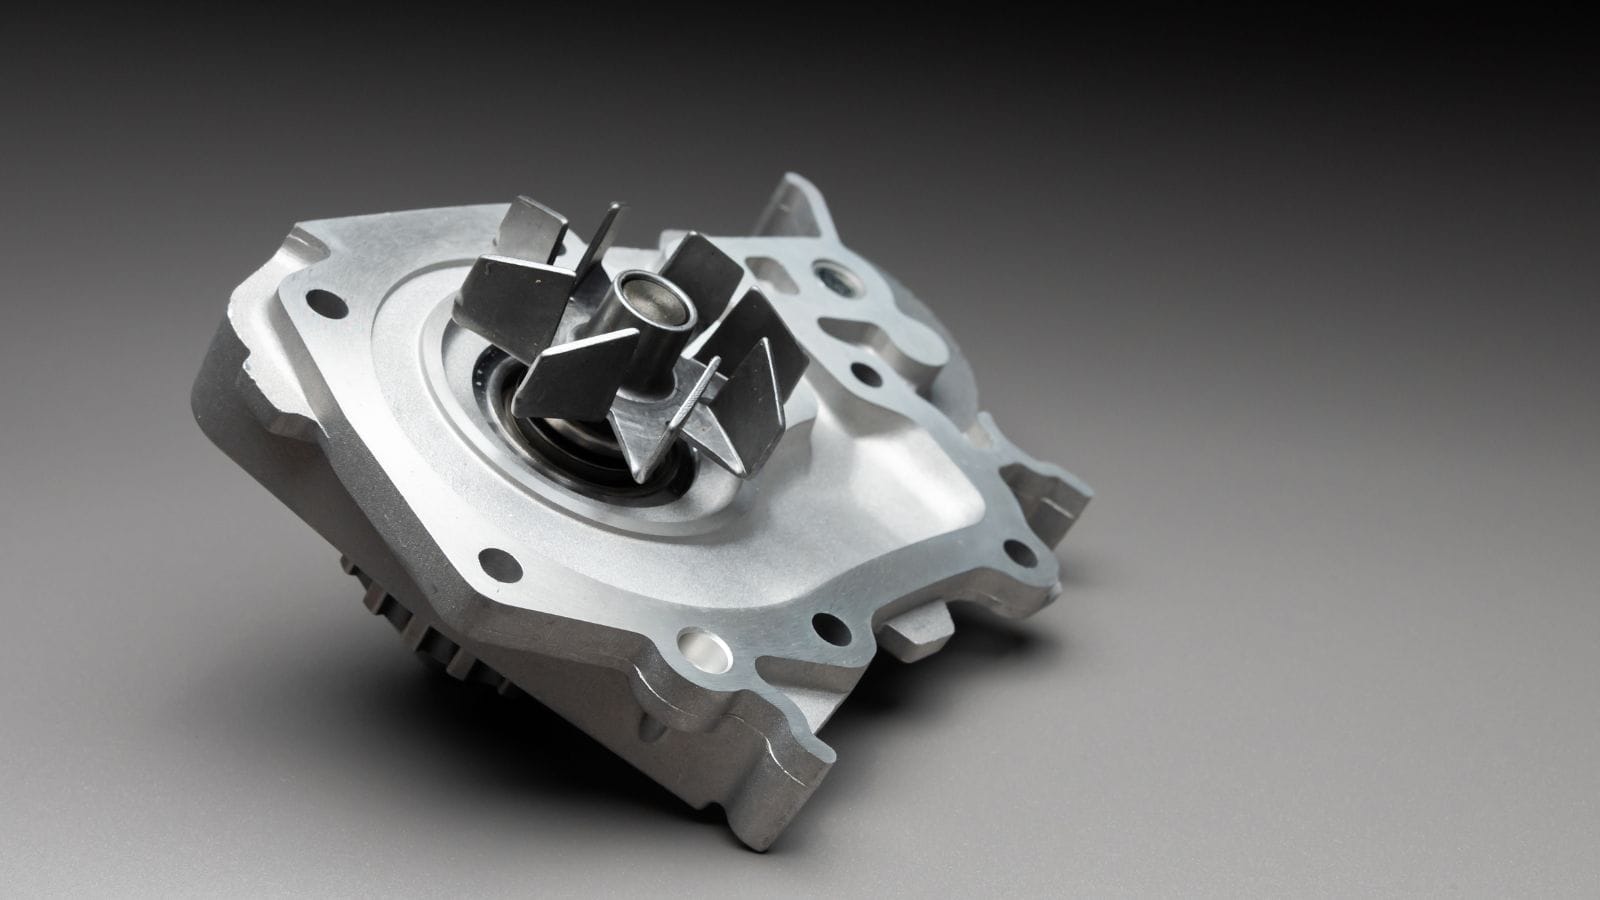
A rotorok vékony, elektromos acéllemezekből álló köteg köré épülnek, amelynek külső kerületén hornyok találhatók. Az öntés során az olvadt fém kitölti ezeket a hornyokat, létrehozva a vezetőrudakat, és a köteg két végén lévő zárógyűrűkkel összeköti azokat. Ez hozza létre azt a mókusketrec-szerkezetet, amelyet a legtöbb indukciós motor forgórészében alkalmaznak.
Az említett geometriai sajátosságok miatt a forgórészek nyomásos öntése szigorúbb ellenőrzést igényel, mint számos szokványos nyomásos öntési eljárás. A folyamatnak biztosítania kell a hornyok teljes kitöltését, a stabil rövidzárgyűrű-képződést, az alacsony belső porozitást és az egyenletes forgórész-kiegyensúlyozottságot.
A forgórészek nyomásos öntéséhez leggyakrabban használt anyagok
Az alumínium a legelterjedtebb anyag a forgórészek nyomásos öntésénél, mivel kedvező egyensúlyt kínál a vezetőképesség, az önthetőség, a tömeg és a gyártási hatékonyság tekintetében. Számos indukciós motor gyártása során továbbra is ez a szabványos választás.
A réz jobb vezetőképességet biztosít és lehetővé teszi a motor hatásfokának növelését, ám nagyüzemi méretekben nehezebb önteni, mivel magasabb feldolgozási hőmérsékletet igényel, és nagyobb igénybevételnek teszi ki a szerszámokat.
A cink gyakrabban fordul elő kisebb méretű és alacsonyabb hőmérsékletű alkalmazásoknál, ahol fontos szempont az önthetőség és a felületi minőség.
A magnézium csak korlátozott számú, tömegérzékeny konstrukció esetében jelenik meg.
|
Anyag
|
Fő előny
|
Fő korlát
|
Tipikus felhasználás
|
|---|---|---|---|
|
Jó egyensúly a vezetőképesség, az önthetőség, a tömeg és a költségek között
|
A réznél alacsonyabb vezetőképesség
|
A legtöbb indukciós motor forgórész-gyártási program
|
|
|
Magasabb vezetőképesség
|
Magasabb feldolgozási hőmérséklet és nagyobb kihívást jelentő szerszámozás
|
Nagy hatásfokú forgórész-alkalmazások
|
|
|
Jó önthetőség és felületi minőség
|
Ritkábban alkalmazzák magas hőmérsékletű forgórészeknél
|
Kis méretű vagy speciális alkalmazások
|
|
|
Kis tömeg
|
Korlátozott felhasználás a forgórész-gyártásban
|
Tömegérzékeny, speciális kialakítások
|
Összességében a beszerzők számára: a forgórész anyagának kiválasztása kompromisszumot jelent a vezetőképesség, a gyárthatóság, a szerszámélettartam és a költségek között. A legjobb megoldás a motor teljesítménycéljaitól és a gyártási volumentől függ.
A forgórész-gyártás kulcsfontosságú folyamattényezői
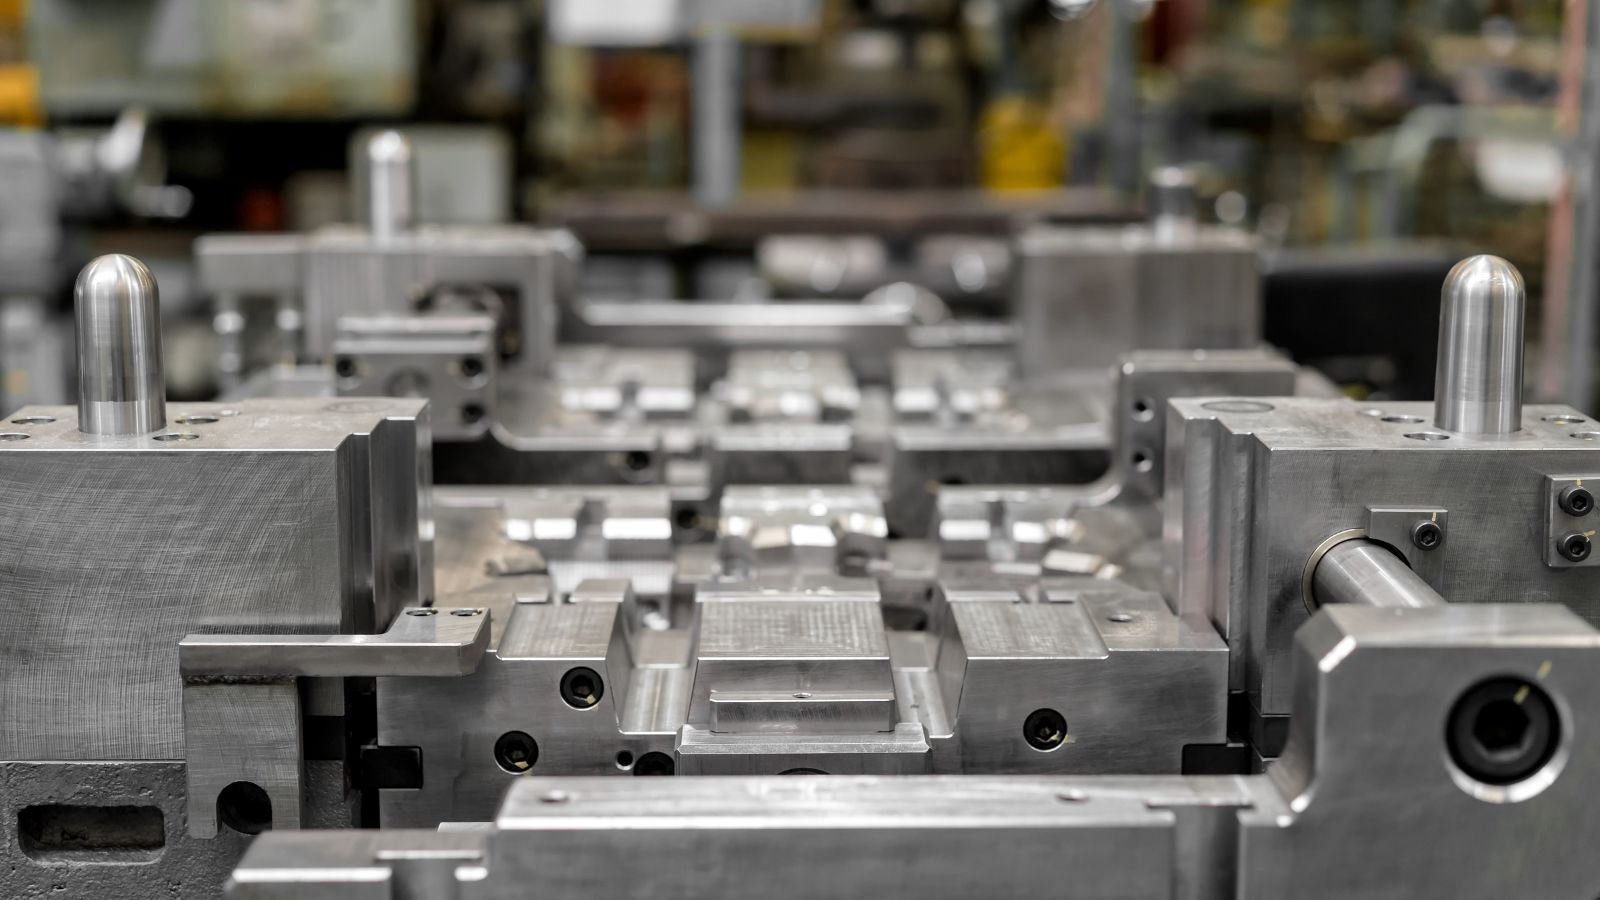
A forgórész öntési folyamata a szerszám előkészítésével, a betétek kezelésével és az ellenőrzött beállítással kezdődik. Megfelelő szerszámozás nélkülözhetetlen, mivel a szerszámnak a megfelelő pozícióban kell tartania a lemezcsomagot, és biztosítania kell a rotorhornyok, valamint a zárógyűrű-üregek teljes kitöltését. Mivel az eljárás során üres üreg helyett egy már behelyezett alkatrészt (betétet) töltenek ki, a rotorgyártás érzékenyebb az illesztésre és a hőmérséklet-szabályozásra, mint az általános nyomásos öntés.
A legfontosabb technológiai tényezők általában a következők:
- Kiváló minőségű nyomásos öntőszerszám
- Pontos lemezcsomag-pozicionálás
- Stabil szerszámhőmérséklet-szabályozás
- Megbízható horonykitöltés
- Szabályozott zárógyűrű-kialakítás
- Egyenletes és reprodukálható kiemelés
- Korai ellenőrzés öntés után
Számos rotorgyártási program esetében függőleges elrendezésű gépeket részesítenek előnyben, mivel ezek megkönnyítik a lemezcsomag elhelyezését és beigazítását. Nagyobb teljesítményű gyártócelláknál az olyan automatizált elrendezések, mint például a többállomásos léptetőrendszerek javíthatják az állandó minőséget és az átbocsátóképességet. A gépelrendezéstől függetlenül a siker a stabil szerszámhőmérséklettől, a megbízható horonykitöltéstől és a szabályozott kiemeléstől függ. A nem megfelelő kiemelés vagy az instabil kitöltés hatással lehet a zárógyűrű geometriájára, a furat körkörösségére és a rotor későbbi kiegyensúlyozottságára.
Az öntést követően a beömlőcsonk levágása és az előzetes ellenőrzés szolgál a látható hibák, a hiányos kitöltés vagy a méretbeli eltérések kiszűrésére, még mielőtt további megmunkálási és készre szerelési műveleteket végeznének a darabon.
Az öntött rotor utólagos megmunkálása
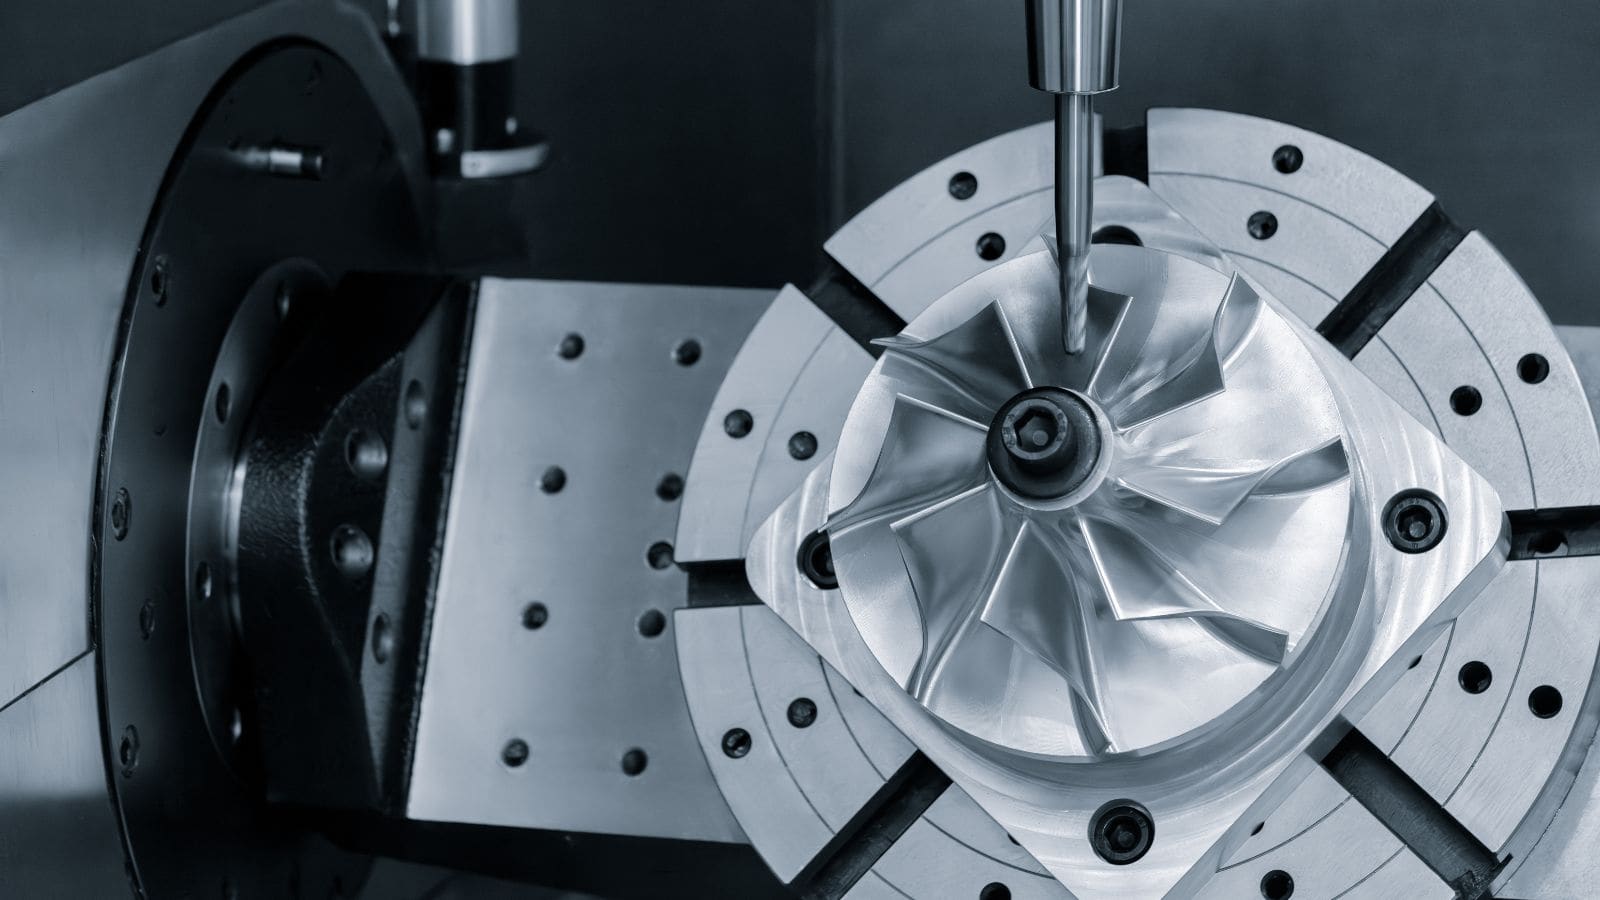
Még sikeres öntés esetén is számos rotornál szükség van utólagos megmunkálásra a motor összeszerelése előtt. A rotor külső átmérője, a furatátmérő, a homlokfelületek, a körkörösség és az ütés gyakran szigorúbb tűréseket igényel, mint amit az öntési folyamat önmagában megbízhatóan biztosítani tud. Ilyenkor válik az utólagos megmunkálás a gyártási folyamat fontos részévé.
A rotor furatának és külső átmérőjének készre munkálása közvetlen hatással van a tengelyillesztésre, a légrés egyenletességére, a rezgésszintre és az összeszerelés hatékonyságára. Egyes projektekben a csapatok összehasonlíthatják a CNC-megmunkálást és a nyomásos öntést, amikor arról döntenek, mekkora részt érdemes öntéssel kialakítani, és mekkorát utólagos megmunkálással. A motorgyártók számára nem maga a megmunkálási módszer a legfontosabb szempont, hanem az, hogy a beszállító képes-e olyan rotorokat szállítani, amelyek készen állnak a stabil tengelyszerelésre, a kiegyensúlyozásra és a végső összeszerelésre.
A rotor teljesítménye szempontjából kritikus minőségellenőrzések
A rotorok nyomásos öntésének minőségét három területen kell értékelni: belső szerkezeti épség, méretellenőrzés és folyamatstabilitás. A felületi megjelenés önmagában nem elegendő a rotor megfelelőségének igazolására, mivel számos teljesítményt befolyásoló kockázati tényező a belső szerkezetben rejlik.
A röntgenvizsgálat az egyik legfontosabb módszer a vezetőrudak és a zárógyűrűk porozitásszintjének ellenőrzésére. A belső üregek megszakíthatják az elektromos áramutat, növelhetik az ellenállást és csökkenthetik a motor hatásfokát. A koordináta-mérőgéppel (CMM) végzett méretellenőrzések segítenek igazolni a furatméretet, a lemezcsomag-magasságot, a külső átmérőt és a zárógyűrű geometriáját. Az anyagvizsgálat megerősíti az ötvözet összetételét, míg az elektromos ellenállás mérése a vezetők épségének funkcionális ellenőrzésére szolgál.
A beszerzési csapatok számára azért fontosak ezek az ellenőrzések, mert a rotorhibák gyakran csak a kiegyensúlyozás, a tengelysajtolás vagy a motor végső tesztelése során válnak nyilvánvalóvá. Az a beszállító, aki dokumentálni tudja a porozitásellenőrzést, a méretellenőrzést és a stabil folyamatparamétereket, sokkal kedvezőbb helyzetben van a hosszú távú rotorgyártási projektek támogatása terén.
Hogyan értékeljük a rotorok nyomásos öntését végző beszállítót?
Rotoralkatrészek beszerzésekor a beszállítónak feltett legfontosabb kérdések nem kizárólag az árra vonatkoznak. Ki kell terjedniük a szerszámozásra, a szimulációra, a folyamatszabályozásra és a házon belüli gyártási képességekre is.
Beszállító értékelésekor a beszerzőknek az alábbiakra érdemes figyelniük:
- A rotoröntési követelmények és a gyártási kihívások pontos ismerete
- Öntési folyamatszimuláció (mold flow analysis) a szerszám- és folyamatfejlesztés támogatására
- Hatékony ellenőrzés a porozitás, a vezetőképesség és a méretpontosság tekintetében
- Integrált képességek a szerszámkészítés, öntés, megmunkálás és ellenőrzés terén
- Gyors mérnöki támogatás a tervmódosítások és szerszámváltoztatások során
- Dokumentált folyamatok és megbízható minőségirányítási rendszerek az ismétlődő gyártáshoz
Gyártási szempontból érdemes olyan beszállítót választani, amely képes egyetlen összehangolt munkafolyamat keretében kezelni a szerszámkészítést, az öntést, a megmunkálást, az ellenőrzést és az utóműveleteket. Ez a fajta integráció javítja a nyomon követhetőséget, csökkenti a folyamatok közötti átadásból eredő kockázatokat, és biztosítja az állandó minőséget a kísérleti gyártástól egészen a sorozatgyártásig. A szigorúbb követelményekkel járó rotorgyártási projektek esetében a tanúsítványok és a folyamatdokumentáció szintén kulcsfontosságú mutatói a beszállító felkészültségének.
Moldiecasting: Rotoröntésre szakosodott partner szerszámok és alkatrészek terén
A rotorok nyomásos öntése hatékony megoldás az indukciós motorok rotorjainak tömegtermelésére, ám a siker nem kizárólag az öntési folyamaton múlik. A megbízható motorteljesítmény elérése érdekében gondosan kezelni kell a vezetőképességet, a porozitás szabályozását, a rotor kiegyensúlyozottságát, a zárógyűrűk épségét és a megmunkálási pontosságot. Éppen ezért az eredetiberendezés-gyártók (OEM-ek) és a beszerzési csapatok jellemzően olyan beszállítókat keresnek, akik egyszerre értenek a nyomásos öntéshez és a rotoralkatrészek gyártásával kapcsolatos speciális követelményekhez.
A szerszámkészítés, az öntés, a megmunkálás és a minőségellenőrzés terén nyújtott integrált támogatás révén a Moldie segít ügyfeleinek abban, hogy nagyobb magabiztossággal vigyék át rotorprojektjeiket a fejlesztési szakaszból a stabil sorozatgyártásba. Amennyiben beszállítót keres rotorok vagy egyéb precíziós alkatrészek nyomásos öntéséhez, vegye fel a kapcsolatot a Moldie-val, hogy egyeztessenek az alkalmazási és gyártási igényekről.







