
A mérnökök és beszerzési vezetők számára a precíziós nyomásos öntés jelenti a legmegbízhatóbb gyártási eljárást a prototípustól egészen a nagy sorozatú gyártásig. Azonban az ismételhető pontosság elérése többet igényel az alapvető öntödei munkánál: optimalizált alkatrésztervezést, kiváló minőségű, házon belül készített szerszámokat és szigorú folyamatszabályozást követel meg.
Ez az útmutató bemutatja, mi a valóban fontos a következő projektje szempontjából: hogyan optimalizálható az alkatrészgeometria a gyárthatóság érdekében, hogyan szabályozható a minőség a hibák – például a porozitás – megelőzése céljából, és hogyan csökkenthetők a teljes költségek a kulcsrakész utómegmunkálási műveletek révén.
Hogyan biztosítja a folyamatstabilitás a pontosságot és az ismételhetőséget?
A precíziós nyomásos öntés stabil folyamatparamétereken, jól megtervezett szerszámokon és olyan gépeken alapul, amelyek képesek cikusról ciklusra állandó nyomást biztosítani.
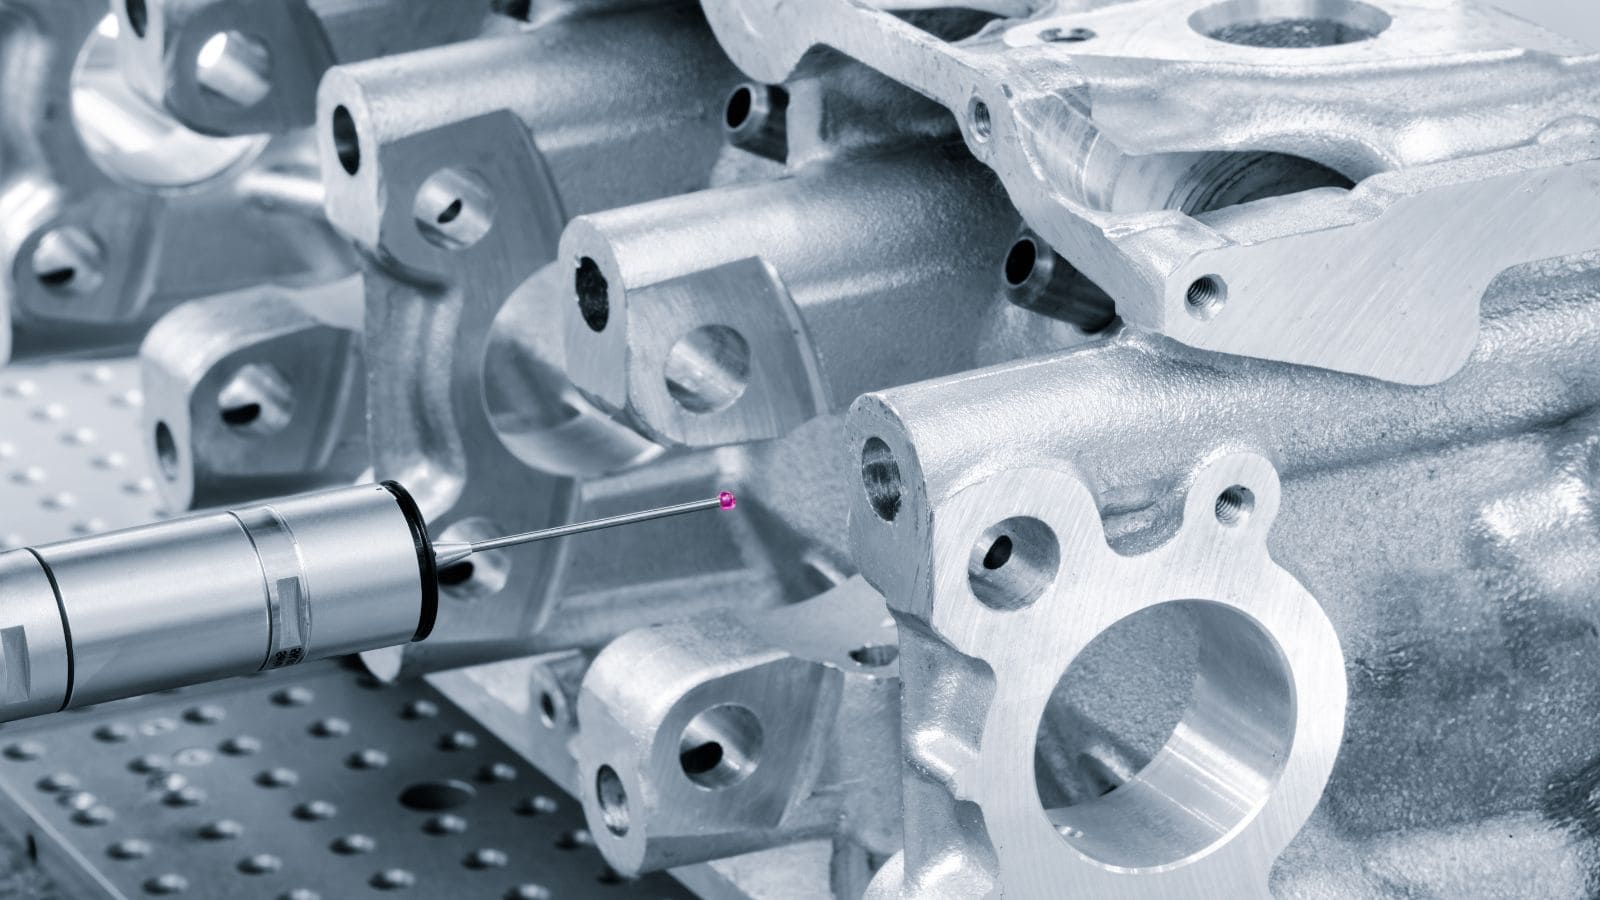
Miért függ a szigorú tűréshatárok betartása a folyamatszabályozástól?
Az inch-enkénti ±0,002 hüvelykes tűréshatárok elérése számos változó szabályozását igényli:
- Fémhőmérséklet befecskendezéskor
- Szerszámhőmérséklet a löket előtt és alatt
- Befecskendezési sebesség és nyomás profilok
- Hűtési idő kidobás előtt
Ezen paraméterek bármelyikének kismértékű változása méretbeli eltéréseket okoz. A modern nyomásos öntőgépek valós idejű felügyeletet és zárt hurkú szabályozást alkalmaznak annak érdekében, hogy minden egyes löket a szűk folyamattartományon belül maradjon.
A stabil körülmények között gyártott nyomásos öntvényeknél kisebb a zsugorodás ingadozása, kevesebb a felületi hiba, és egyenletesebb a falvastagság. Ez az ismételhetőség különbözteti meg a precíziós nyomásos öntést az általános öntészeti eljárásoktól.
Mikor érdemes a nagynyomású eljárást választani a gyártáshoz?
A nagynyomású öntés akkor a legköltséghatékonyabb, ha a gyártási mennyiség meghaladja a több ezer darabot. A szerszámozás kezdeti költsége jelentős, ám nagy sorozatszámnál az egy darabra jutó költségek gyorsan csökkennek.
Ez az eljárás ideális olyan alkatrészekhez, amelyek sima felületet, vékony falakat (cink esetén akár 0,5 mm-t), valamint összetett belső vagy külső geometriai jellemzőket igényelnek. 10 000 darabos vagy annál nagyobb szériák esetén a nagynyomású öntés biztosítja a legjobb egyensúlyt a sebesség, a költségek és a méretpontosság tekintetében.
Anyagok és alkatrészgeometria optimalizálása (DFM)
Az anyagválasztás és az alkatrészgeometria közvetlen hatással van a gyárthatóságra, a költségekre és a teljesítményre. A tervezés során figyelembe kell venni az eljárás korlátait a hibák és a felesleges utómunkálatok elkerülése érdekében.
Miért az alumínium a leggyakoribb választás?
Alumínium nyomásos öntés jelentős részét teszi ki a nagynyomású öntési eljárással történő gyártásnak. Az olyan ötvözetek, mint az A380, az A383 és az A360, a szilárdság, a korrózióállóság és a hővezető képesség kedvező kombinációját kínálják. A fő előnyök közé tartoznak:
- Kis sűrűség acélhoz vagy vashoz képest
- Jó felületi minőség közvetlenül a szerszámból kivéve
- Erős szerkezeti integritás teherhordó alkatrészeknél
- Hő- és elektromos vezetőképesség hűtőbordák és házak esetében
Gyárthatóságot javító tervezési jellemzők
A jó nyomásos öntvényterv olyan jellemzőkkel kezdődik, amelyek elősegítik a tiszta fémáramlást, az egyenletes hűlést és a könnyű kiemelést:
- Egyenletes falvastagság megakadályozza a forró pontok és az egyenetlen zsugorodás kialakulását.
- Kioldási szögek a szerszámnyitás irányával párhuzamos falakon alkalmazott 1–3 fokos szögek lehetővé teszik a tiszta kiemelést.
- Bőséges lekerekítési sugarak a belső sarkoknál csökkentik a feszültségkoncentrációt és javítják a fémáramlást.
- Bordák vastag falrészek helyett merevséget biztosítanak az anyagfelhasználás vagy a ciklusidő növelése nélkül.
- Megfelelő talpvastagságú rögzítőoszlopok megfelelő alapot biztosítanak a rögzítőelemeknek anélkül, hogy szívódási nyomokat okoznának.
A korlátok kezelése: vékony falak és alámetszések
A nyomásos öntés számos összetett geometriát lehetővé tesz, ám bizonyos jellemzők kihívásokat jelentenek. Az alámetszések oldalsó magok vagy csúszkák alkalmazását igénylik a szerszámban, ami növeli a szerszámköltségeket és a karbantartási igényt. A szűk belső üregekkel rendelkező alkatrészeknél szinténfennáll a levegőrekedés veszélye, amiporozitást okozhat a kritikus területeken.
A tervezési szakaszban az öntöde mérnöki csapatával való együttműködés segít ezen problémák korai felismerésében. A geometrián végzett kisebb módosítások gyakran feleslegessé teszik a költséges szerszámmegoldásokat vagy az utólagos megmunkálást.
Szerszámok és gépek: A minőség alapja
A szerszámok minősége és a gép kiválasztása határozza meg minden egyes legyártott alkatrész alapjait. Az előkészítés során hozott döntések hatással vannak a ciklusidőre, az alkatrész pontosságára, a szerszám élettartamára és a teljes gyártási költségre.
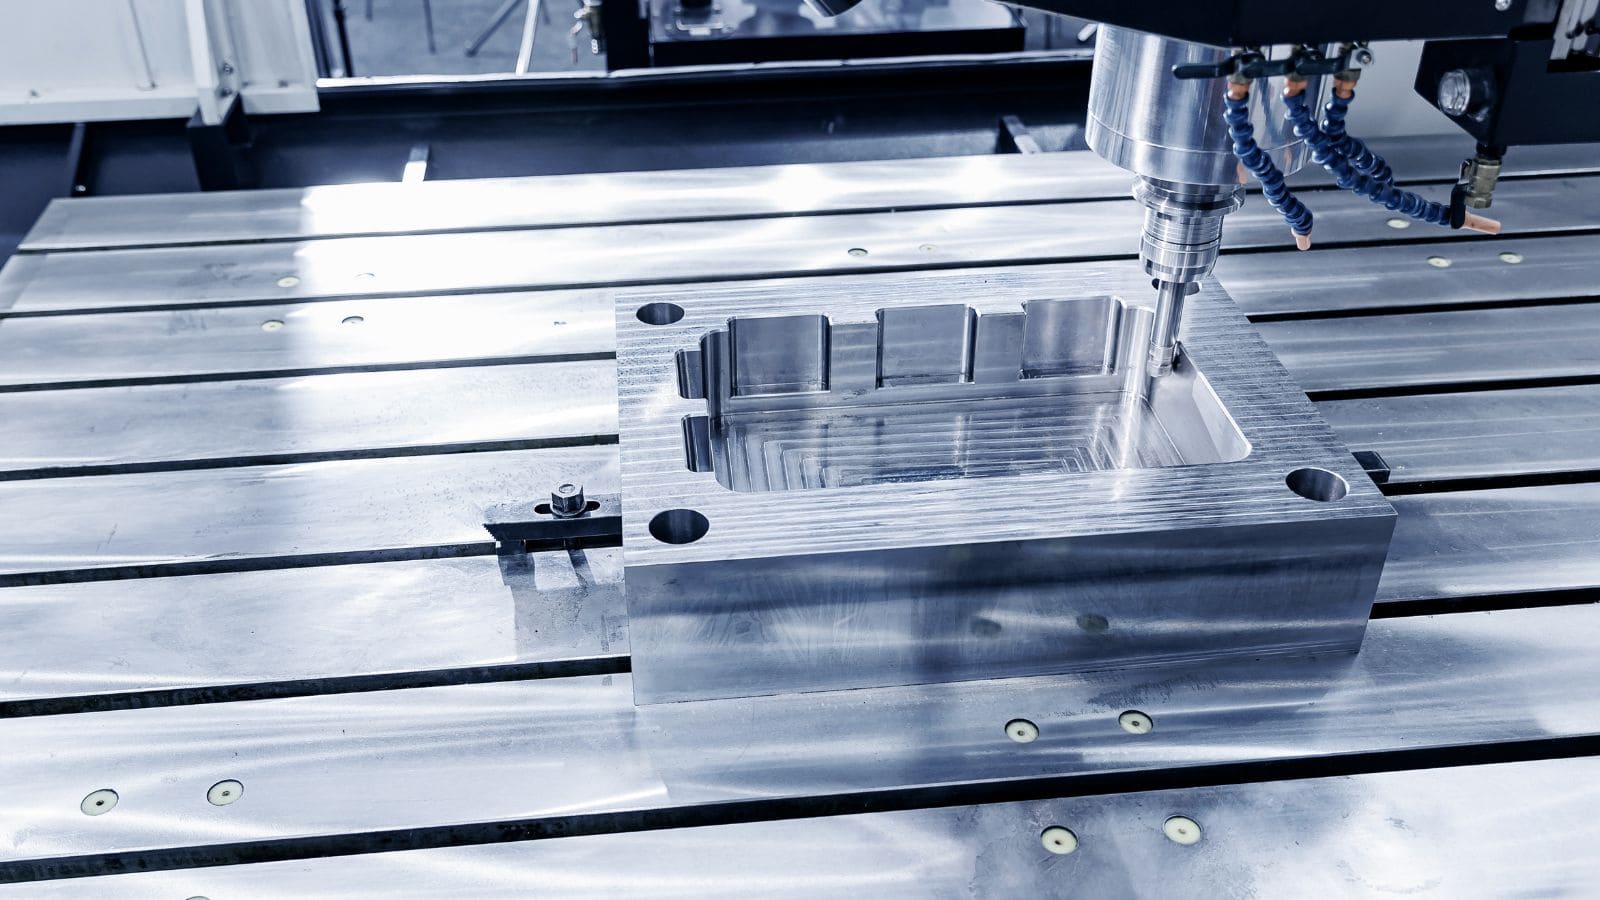
Amit a megfelelő szerszámkialakítás már a kezdetektől szabályoz
A nyomásos öntőszerszámok jellemzően az alábbi anyagból készülnek: H13-as szerszámacél, amelyet hőkezeléssel tesznek keménnyé és hőfáradással szemben ellenállóvá. A jól megtervezett szerszám számos kritikus tényezőt szabályoz:
| Szerszámjellemző | Amit szabályoz |
|---|---|
| Beömlőnyílás helye és mérete | Kitöltési minta, légzárványok, felületi minőség |
| Hűtőcsatornák | Ciklusidő, méretpontosság, szerszám élettartama |
| Kidobócsapok elrendezése | Alkatrész-kiadás alakváltozás vagy nyomok nélkül |
| Szellőztetés | Gázrekedés csökkentése, porozitás megelőzése |
| Magok és csúszkák kialakítása | Alámetszések kezelése, karbantartás gyakorisága |
Befektetés minőségi szerszámokba már a kezdetektől csökkenti a nem tervezett állásidőt és az alkatrészenkénti költséget.
A megfelelő gépméret (záróerő) kiválasztása
Gépméret (záróerő) A gép záróerejének elegendőnek kell lennie ahhoz, hogy a szerszámfeleket zárva tartsa a befecskendezett fém nyomásával szemben. Az alulméretezett gépek sorját és méretbeli pontatlanságot okoznak, míg a túlméretezett gépek energiát és alapterületet pazarolnak. Egyéb gépjellemzőknek – például a löketméret-kapacitásnak és az oszlopköznek – szigorúan illeszkedniük kell az adott alkatrész szerszámméreteihez.
Áttérés a prototípusról a nagy sorozatú gyártásra
A prototípus-szerszámok („puha” szerszámok) segítenek az alkatrészterv ellenőrzésében a sorozatgyártó szerszám elkészítése előtt. A sorozatgyártó szerszámokat úgy tervezik, hogy kibírják a teljes gyártási volument, és cserélhető betétekkel rendelkeznek a kopásnak kitett felületeken. Az átállásnak mindig tartalmaznia kell egy első darabos ellenőrzési (FAI) folyamatot annak igazolására, hogy a végleges szerszám megfelel minden méretbeli követelménynek.
Minőségirányítási rendszerek: Hiba-megelőzés és ellenőrzés
Az állandó minőség szisztematikus folyamatszabályozást, célzott ellenőrzési módszereket és olyan minőségirányítási keretrendszert igényel, amely még azelőtt kiszűri a problémákat, mielőtt azok elérnék a vevőt.
A porozitás szabályozása a szilárdság és a tömítettség érdekében
Porozitás A nyomásos öntvények leggyakoribb hibája, amely rontja a szerkezeti integritást és szivárgást okoz. A porozitás csökkentése a megfelelő légtelenítéssel, az optimális kapuelhelyezéssel és a beszorult levegő eltávolítását szolgáló vákuumrásegítéses kitöltéssel kezdődik.
Fejlett ellenőrzési módszerek: CMM és röntgenvizsgálat
A gyártási folyamat során többféle ellenőrzési módszert alkalmaznak:
- Koordináta-mérőgépek (CMM): Pontos méretadatokat szolgáltatnak a kritikus jellemzőkről.
- Röntgen- és CT-vizsgálat: Feltárja a belső porozitást, a zárványokat és az üregeket az alkatrész roncsolása nélkül.
- Vizuális és felületi ellenőrzés: Kiszűri az öntési sorját, a hidegfolyást és a felületi hibákat.
- Folyamat közbeni ellenőrzések: A gyártás során rendszeres időközönként vett minták révén korán észlelhetők az eltérések.
Az IATF és az ISO 9001:2015 tanúsítvány értéke
A megbízható gyártási partnert a magas kockázatú beszállítótól egy robusztus minőségirányítási rendszer (QMS) különbözteti meg. Alapszinten az ISO 9001:2015 tanúsítvány garantálja, hogy a beszállító vezet visszakövethető nyilvántartásokat, kalibrált berendezéseket használ, és strukturált helyesbítő intézkedési folyamatot alkalmaz a folyamatos fejlesztés érdekében.
A szigorúan szabályozott ágazatokban azonban az IATF 16949 tanúsítvány a legmagasabb szintre emeli a minőségbiztosítást. Az autóipar számára kidolgozott szigorú szabvány a hangsúlyt a hibák puszta észleléséről a hibák aktív megelőzésére helyezi át. Megköveteli az olyan alapvető minőségügyi eszközök alkalmazását, mint a fejlett termékminőség-tervezés (APQP), a hibamód- és hatáselemzés (FMEA) és a sorozatgyártású alkatrészek jóváhagyási folyamata (PPAP).
Az ISO és az IATF szabványok betartásával a nyomásos öntéssel foglalkozó beszállító bizonyítja, hogy rendelkezik azzal a szigorú keretrendszerrel, amely a nagy kockázattal járó, nagy volumenű gyártáshoz szükséges. A vásárlók számára ez csökkentett ellátásilánc-kockázatot, a tételek közötti eltérések minimalizálását és a nullahibás gyártás melletti dokumentált elkötelezettséget jelent.
Az utolsó lépés a legszigorúbb tűréshatárok eléréséhez: a másodlagos megmunkálási műveletek szerepe
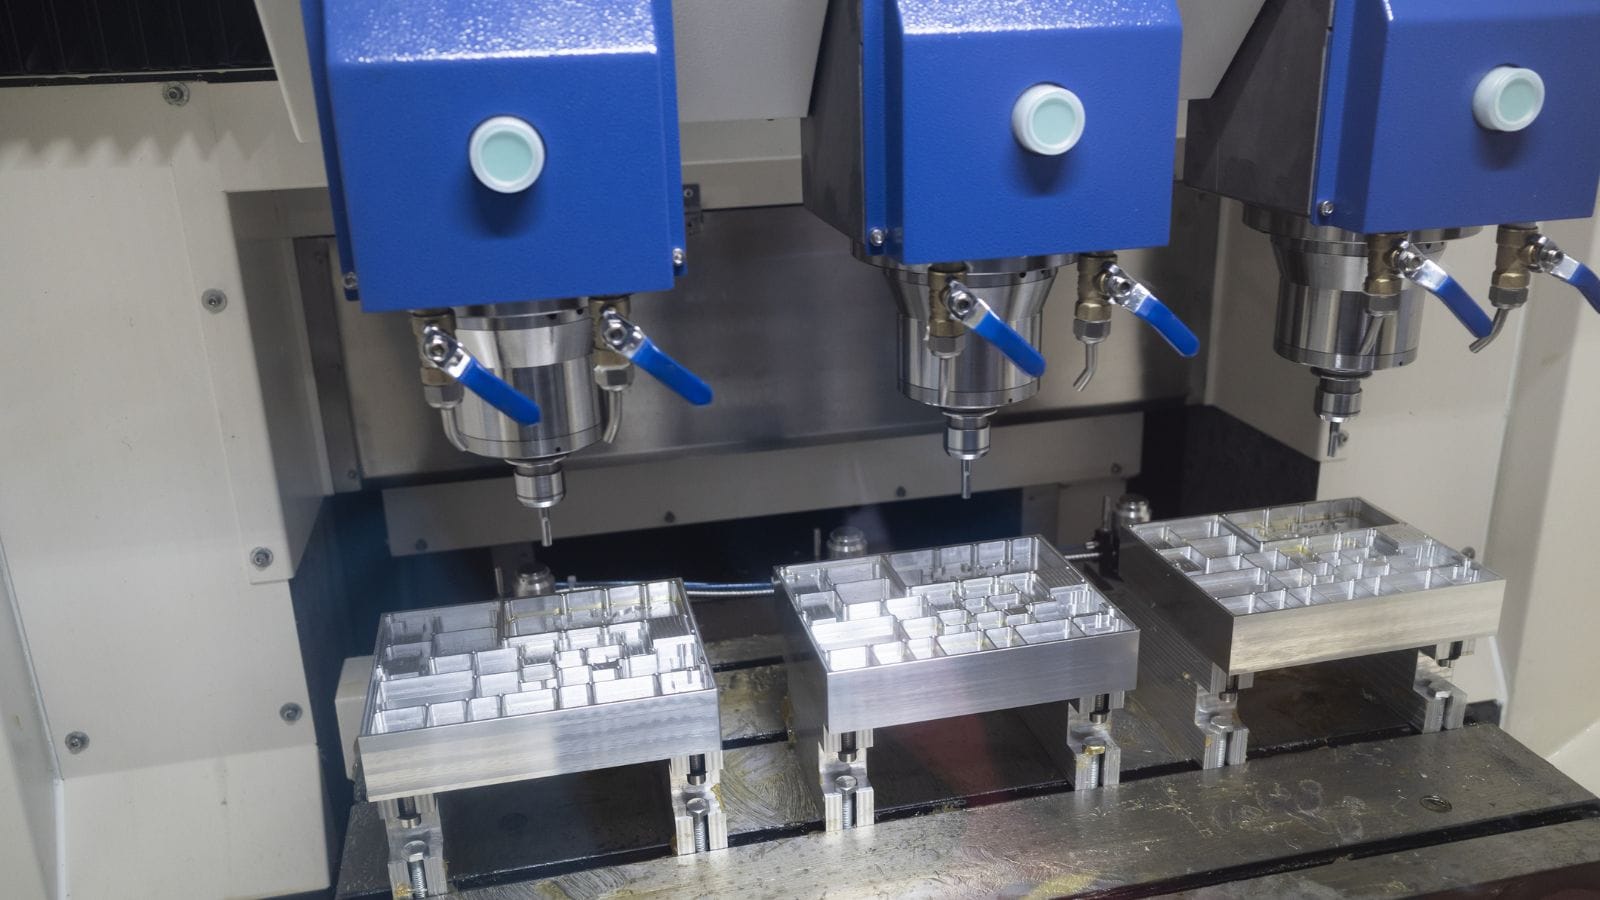
Bár a precíziós nyomásos öntés kiváló, a végleges méretekhez közeli (ún. „near-net shape”) formákat eredményez, a legkritikusabb tűrések – például a menetes furatok és a rendkívül sík illeszkedő felületek – eléréséhez gyakran szükség van utólagos CNC-megmunkálásra a végösszeszerelési előírások teljesítése érdekében.
CNC-megmunkálás és sorjázás
Az utólagos CNC-megmunkálás gyakori eljárás az olyan jellemzők esetében, amelyek meghaladják az öntési folyamat tűréshatárait; ilyenek például a menetes furatok, a precíziós furatok, az O-gyűrű hornyok és a síkosság szempontjából kritikus rögzítőfelületek.
Felületkezelés funkcionális és esztétikai célból
Az alumínium nyomásos öntvények gyakori felületkezelési eljárásai:
| Felületkezelés típusa | Cél |
|---|---|
| Eloxálás | Korrózióállóság, szín, keménység |
| Porszórás | Esztétikus megjelenés, időjárásállóság |
| Kromátozás | Korrózióvédelem, festék tapadása |
| Galvanikus bevonat (nikkel, króm) | Kopásállóság, vezetőképesség, megjelenés |
| Szemcseszórás / Dobos csiszolás | Egységes matt felület, sorjázás |
Hogyan csökkentik a házon belüli műveletek az átfutási időt és a költségeket?
Minden utólagos művelet növeli a ciklusidőt és a költségeket. Az alkatrészek olyan tervezése, amely minimalizálja az utólagos megmunkálást (szigorúbb öntési tűrések és beépített kiemelési ferdeség alkalmazásával), csökkenti a költségeket. Emellett, ha olyan beszállítót választ, amely házon belül végzi a megmunkálást és a felületkezelést, az általában rövidebb átfutási időt és jobb minőségellenőrzést eredményez.
Miért válassza a Moldie-t precíziós nyomásos öntési projektjeihez?
A megfelelő beszállító kiválasztása a kockázat minimalizálásáról és az érték maximalizálásáról szól a program teljes életciklusa során. Nem csupán gépi kapacitásra van szüksége, hanem mérnöki szakértelemre, megbízható kapacitásra és szigorú minőségellenőrzésre is.
A Moldie Castingnál nem csupán árajánlatot adunk az alkatrészekre, hanem megoldásokat tervezünk. Minden kritikus feltételnek megfelelünk a hosszú távú gyártási siker érdekében:
- Bizonyított tapasztalat az igényes iparágakban: Sebességváltó-házakat, motortartó konzolokat és elektromos járművekhez (EV) szánt burkolatokat gyártunk, szigorú tűréshatárokat biztosítva az illeszkedő felületeken a zökkenőmentes összeszerelés érdekében.
- Házon belüli tervezés és szerszámkészítés: Átfogó DFM (gyárthatósági szempontú tervezési) visszajelzést és öntési folyamatszimulációt biztosítunk, szerszámainkat pedig házon belül tervezzük az optimális kitöltés és a szerszám hosszú élettartamának garantálása érdekében.
- Valódi kulcsrakész gyártás: Az alumínium nyersanyagtól a végső összeszerelésig. A nagynyomású öntést, a precíziós CNC-megmunkálást és a felületkezelést teljes egészében egy helyen végezzük, jelentősen csökkentve ezzel az átfutási időt és a szállítási költségeket.
- Skálázható, tanúsított minőség: Mint ISO 9001:2015 és IATF tanúsítvánnyal rendelkező gyártó, átlátható kapacitástervezést, szigorú gyártásközi ellenőrzéseket (beleértve a CMM- és röntgenvizsgálatot) és proaktív szerszámkarbantartást kínálunk, hogy még nagy volumenű gyártás esetén is minimálisra csökkentsük a méretbeli eltéréseket.
Készen áll arra, hogy projektjét a tervezési fázisból a hibátlan gyártás szakaszába léptesse? Ne aggódjon többé az ellátási lánc szűk keresztmetszetei, a csúszó határidők vagy a minőségi hibák miatt. Látogasson el ide: moldiecasting.com és kérje mérnöki csapatunkat, hogy még ma felülvizsgálják alkatrészét a gyárthatóság szempontjából.







