
Mühendisler ve tedarik yöneticileri için hassas basınçlı döküm, prototipten yüksek hacimli üretime kadar en güvenilir üretim sürecidir. Ancak, tekrarlanabilir bir hassasiyet elde etmek, temel dökümhane çalışmalarından çok daha fazlasını gerektirir; optimize edilmiş parça tasarımı, yüksek kaliteli şirket içi kalıp üretimi ve sıkı süreç kontrolleri şarttır.
Bu rehber, bir sonraki projeniz için gerçekten önemli olan konuları ele alıyor: üretilebilirlik için parça geometrisinin optimize edilmesi, gözeneklilik gibi kusurları önlemek amacıyla kalitenin kontrol edilmesi ve anahtar teslim ikincil işlemlerle toplam maliyetlerin düşürülmesi.
Süreç İstikrarı Hassasiyet ve Tekrarlanabilirliği Nasıl Sağlar?
Hassas basınçlı döküm; kararlı süreç parametrelerine, iyi tasarlanmış kalıplara ve her döngüde tutarlı basınç sağlayabilen makinelere dayanır.
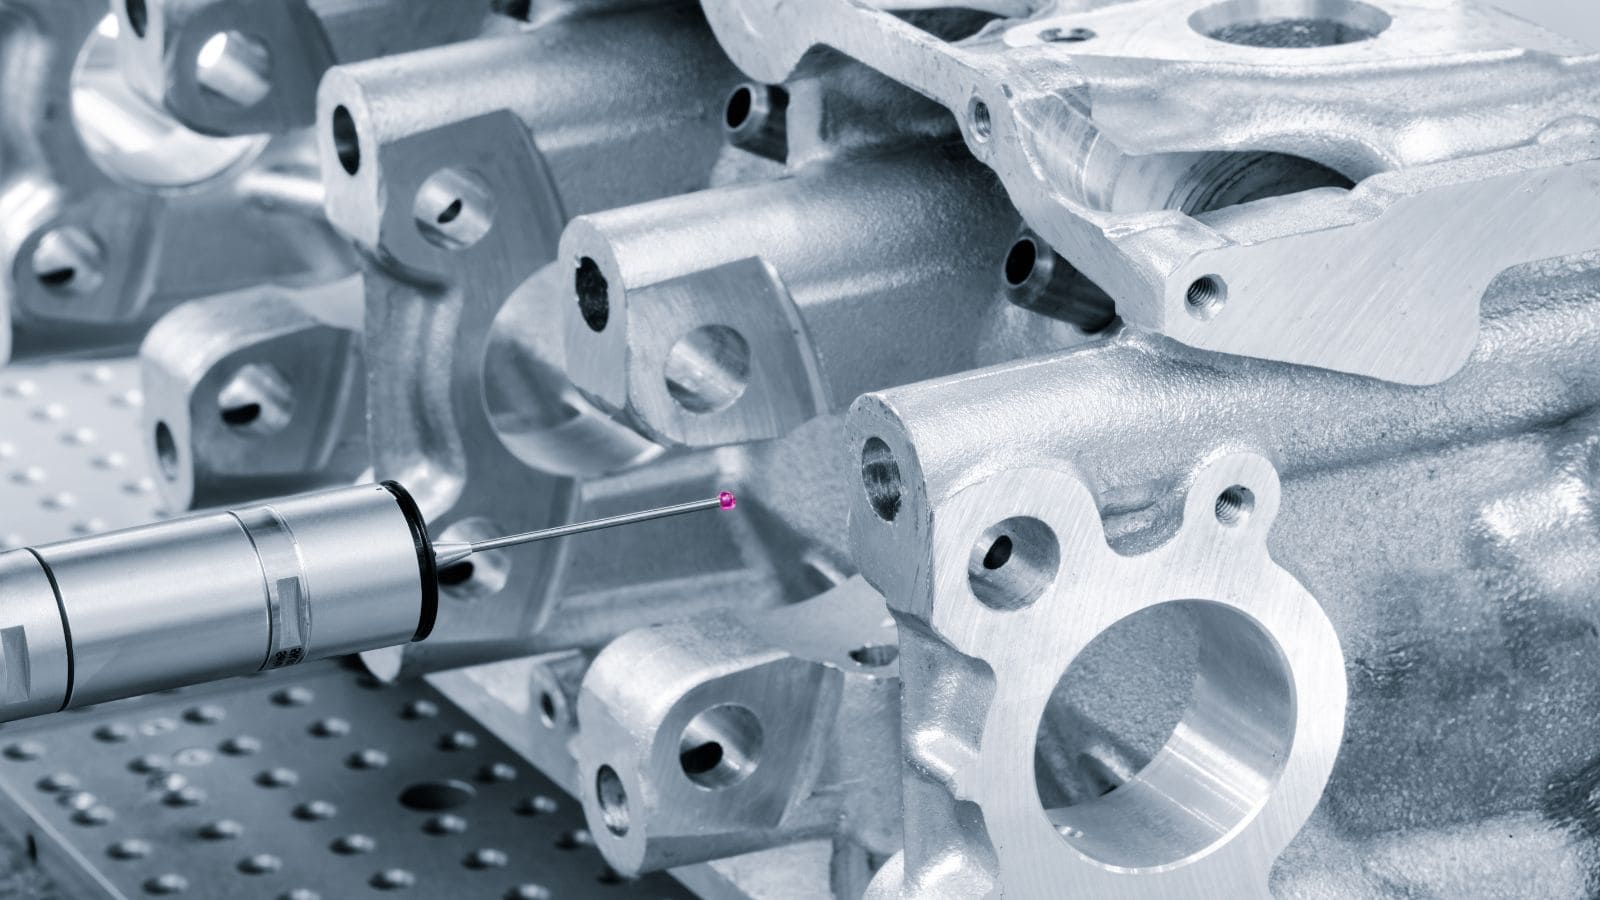
Sıkı Toleranslar Neden Süreç Kontrolüne Bağlıdır?
İnç başına ±0,002 inçlik toleransları yakalamak, çeşitli değişkenlerin kontrol edilmesini gerektirir:
- Metal sıcaklığı enjeksiyon anındaki
- Kalıp sıcaklığı enjeksiyon öncesinde ve sırasında
- Enjeksiyon hızı ve basıncı profilleri
- Soğuma süresi parça çıkarılmadan önceki
Bu parametrelerin herhangi birindeki küçük sapmalar, boyutsal değişimlere yol açar. Modern basınçlı döküm makineleri gerçek zamanlı izleme ve her bir döküm işlemini dar bir süreç aralığında tutmak için kapalı döngü kontrolleri kullanır.
Kararlı koşullar altında üretilen basınçlı döküm parçalar; daha az büzülme değişimi, daha az yüzey kusuru ve daha tutarlı et kalınlığı sergiler. Bu tekrarlanabilirlik, hassas basınçlı dökümü genel dökümhane işlerinden ayıran özelliktir.
Üretimde Yüksek Basınçlı Yöntemler Ne Zaman Mantıklıdır?
Yüksek basınçlı döküm, üretim hacmi birkaç bin parçayı aştığında en uygun maliyetli yöntemdir. Kalıp için yapılan ilk yatırım yüksektir, ancak üretim ölçeği büyüdükçe parça başına maliyet hızla düşer.
Bu yöntem; pürüzsüz yüzeyler, ince cidarlar (çinko için 0,5 mm’ye kadar düşük) ve karmaşık iç veya dış özellikler gerektiren parçalar için uygundur. 10.000 adet ve üzeri üretimlerde, yüksek basınçlı döküm yöntemi genellikle hız, maliyet ve boyutsal hassasiyet açısından en iyi dengeyi sağlar.
Malzeme ve Parça Geometrisinin Optimize Edilmesi (DFM)
Malzeme seçimi ve parça geometrisi; üretilebilirliği, maliyeti ve performansı doğrudan etkiler. Hataları ve gereksiz ikincil işlemleri önlemek için tasarımda sürecin sınırları dikkate alınmalıdır.
Neden Alüminyum İlk Tercihtir?
Alüminyum döküm yüksek basınçlı üretimde büyük bir paya sahiptir. A380, A383 ve A360 gibi alaşımlar; mukavemet, korozyon direnci ve ısıl iletkenlik özelliklerinin bir kombinasyonunu sunar. Başlıca avantajları şunlardır:
- Düşük yoğunluk çelik veya demire kıyasla
- İyi yüzey kalitesi kalıptan çıktığı haliyle
- Güçlü yapısal bütünlük yük taşıyan parçalar için
- Isıl ve elektriksel iletkenlik ısı alıcılar ve muhafazalar için
Üretilebilirliği Artıran Tasarım Özellikleri
İyi bir döküm tasarımı; temiz metal akışını, homojen soğumayı ve kalıptan kolay çıkarmayı destekleyen özelliklerle başlar:
- Homojen et kalınlığı sıcak noktaları ve düzensiz büzülmeyi önler.
- Kalıptan çıkarma açıları Kalıp çekme yönüne paralel duvarlardaki 1 ila 3 derecelik açılar, parçanın kalıptan temiz bir şekilde çıkmasını sağlar.
- Geniş kavis yarıçapları iç köşelerde gerilim yığılmalarını azaltır ve metal akışını iyileştirir.
- Kalın kesitler yerine takviye kaburgaları malzeme kullanımını veya çevrim süresini artırmadan rijitlik kazandırır.
- Uygun taban kalınlığına sahip montaj çıkıntıları (boss’lar) çökme izleri oluşturmadan bağlantı elemanlarını destekler.
Sınırları Yönetmek: İnce Duvarlar ve Ters Açılar (Undercuts)
Basınçlı döküm yöntemi birçok karmaşık geometriye olanak tanır ancak bazı özellikler zorluklar yaratır. Ters açılar, kalıpta yan maça veya kızak kullanılmasını gerektirir; bu da kalıp maliyetini ve bakım ihtiyacını artırır. Dar iç boşluklara sahip parçalar ayrıcahava hapsolmasına yol açarak kritik bölgelerdegözenekliliğe neden olabilir.
Tasarım aşamasında döküm firmasının mühendislik ekibiyle çalışmak, bu sorunların erkenden tespit edilmesine yardımcı olur. Geometride yapılacak küçük ayarlamalar, genellikle pahalı kalıp özellikleri veya ikincil talaşlı imalat ihtiyacını ortadan kaldırır.
Kalıp ve Makineler: Kalitenin Temeli
Kalıp kalitesi ve makine seçimi, üretilen her parça için temeli oluşturur. Kurulum aşamasında alınan kararlar; çevrim süresini, parça hassasiyetini, kalıp ömrünü ve toplam üretim maliyetini etkiler.
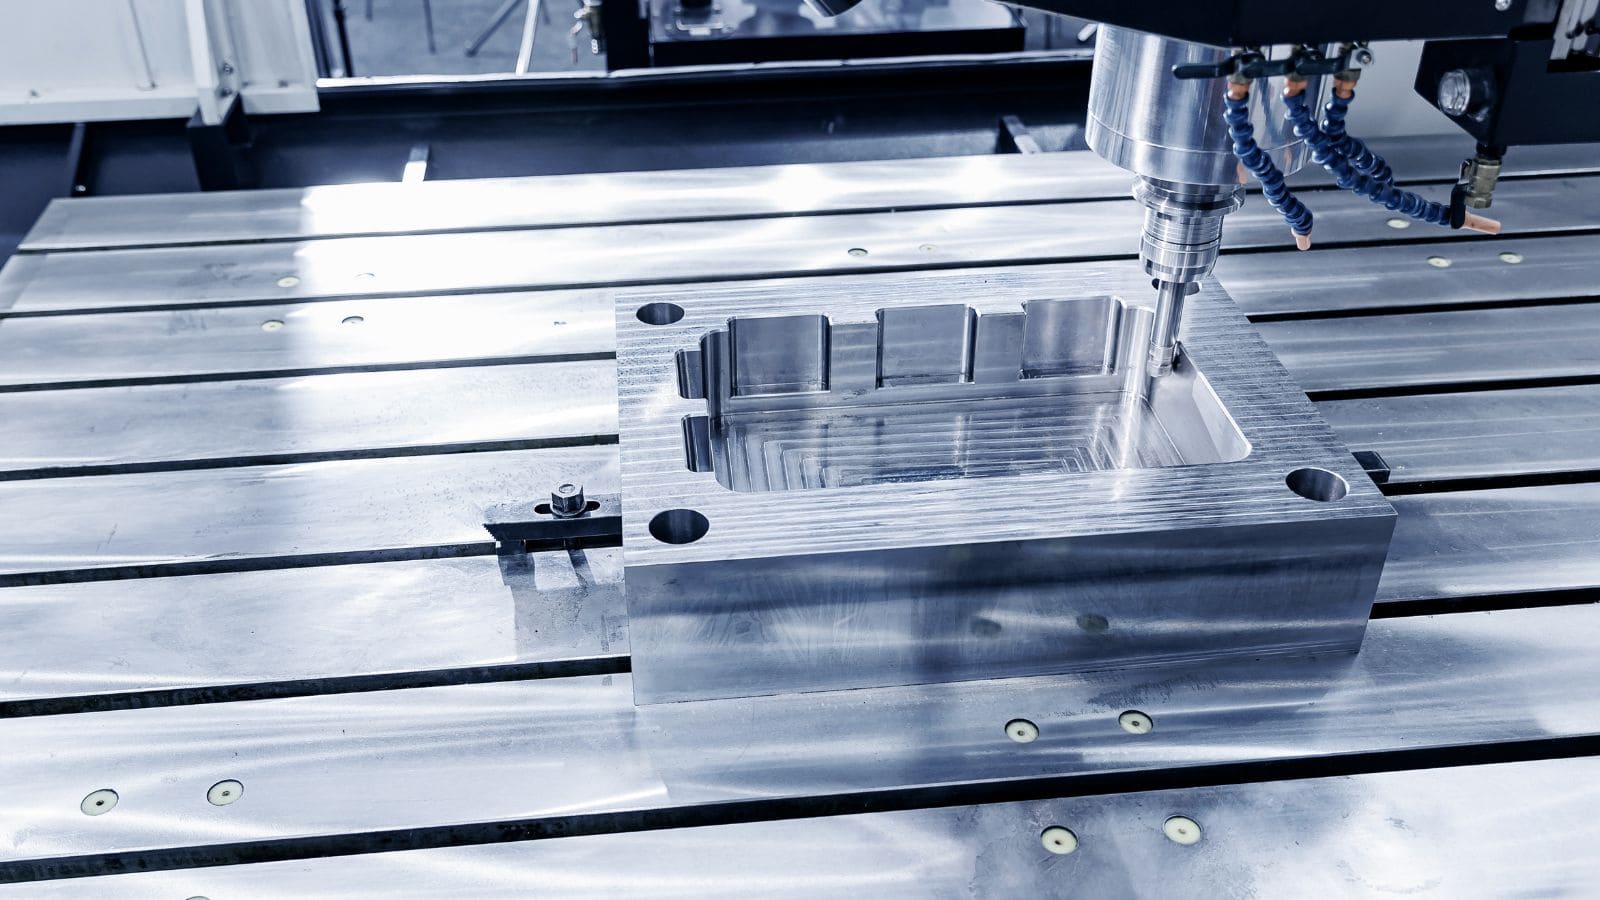
İyi Bir Kalıp Tasarımının Başlangıçtan İtibaren Kontrol Ettikleri
Basınçlı döküm kalıpları genellikle şunlardan üretilir: H13 takım çeliği, sertlik ve termal yorulma direnci için ısıl işlem görmüş. İyi tasarlanmış bir kalıp, çeşitli kritik faktörleri kontrol eder:
| Kalıp Özelliği | Kontrol Ettiği Husus |
|---|---|
| Yolluk konumu ve boyutu | Dolum deseni, hava sıkışması, yüzey kalitesi |
| Soğutma kanalları | Çevrim süresi, boyutsal tutarlılık, kalıp ömrü |
| İtici pim yerleşimi | Parçanın deformasyon veya iz olmadan çıkarılması |
| Hava tahliyesi (venting) | Sıkışan gazın azaltılması, gözeneklilik oluşumunun önlenmesi |
| Maça ve kızak tasarımı | Alttan kesim (undercut) kabiliyeti, bakım sıklığı |
Yatırım yapmak kaliteli kalıplamaya başlangıçtan itibaren, plansız duruş sürelerini ve parça başına maliyeti azaltır.
Doğru Makine Tonajının Seçilmesi
Makine tonajı enjekte edilen metalin kuvvetine karşı kalıp yarılarını kapalı tutacak düzeyde yeterli olmalıdır. Kapasitesi düşük makineler çapak oluşumuna ve boyutsal tutarsızlığa yol açarken, kapasitesi gereğinden yüksek makineler enerji ve zemin alanı israfına neden olur. Enjeksiyon hacmi kapasitesi ve kolon aralığı gibi diğer makine faktörleri de her bir parça için kalıp boyutlarıyla tam olarak uyumlu olmalıdır.
Prototipten Yüksek Hacimli Üretime Geçiş
Prototip kalıplama (yumuşak kalıplama), seri üretim kalıbına geçmeden önce parça tasarımının doğrulanmasına yardımcı olur. Seri üretim kalıpları, tüm üretim programı boyunca dayanacak şekilde inşa edilir ve aşınmaya maruz kalan yüzeyler için değiştirilebilir parçalar (insertler) içerir. Bu geçiş süreci, nihai kalıbın tüm boyutsal gereklilikleri karşıladığını teyit etmek amacıyla her zaman bir ilk numune kontrolü (FAI) aşamasını kapsamalıdır.
Kalite Sistemleri: Hata Önleme ve Muayene
İstikrarlı kalite; sistematik süreç kontrolü, hedefe yönelik muayene yöntemleri ve sorunları müşteriye ulaşmadan önce tespit eden bir kalite yönetim çerçevesi gerektirir.
Mukavemet ve Sızdırmazlık İçin Gözenekliliğin Kontrolü
Gözeneklilik Basınçlı döküm parçalarda en sık karşılaşılan hatadır; yapısal bütünlüğü zayıflatır ve sızıntılara neden olur. Gözenekliliği azaltmak; uygun hava tahliyesi, optimize edilmiş giriş (yolluk) konumu ve hapsolmuş havayı uzaklaştırmak için vakum destekli dolum işlemleriyle başlar.
İleri Düzey Muayene: CMM ve X-Işını ile Doğrulama
Üretim süreci boyunca çeşitli muayene yöntemleri kullanılır:
- Koordinat ölçüm makineleri (CMM): Kritik özellikler için hassas boyutsal veriler sağlar.
- X-ışını ve BT (Bilgisayarlı Tomografi) taraması: Parçaya zarar vermeden iç gözenekliliği, yabancı madde kalıntılarını ve boşlukları ortaya çıkarır.
- Görsel ve yüzey muayenesi: Çapak, soğuk birleşme izleri ve yüzeysel (kozmetik) kusurları tespit eder.
- Saha/hat içi (devriye) kontrolleri: Sapmaları erkenden tespit etmek amacıyla üretim sırasında düzenli aralıklarla numune parçaların kontrol edilmesini sağlar.
IATF ve ISO 9001:2015 Sertifikasyonunun Değeri
Güçlü bir Kalite Yönetim Sistemi (KYS), güvenilir bir üretim ortağını yüksek riskli bir tedarikçiden ayıran temel unsurdur. Temel düzeyde, ISO 9001:2015 sertifikası; bir tedarikçinin izlenebilir kayıtlar, kalibre edilmiş ekipmanlar ve sürekli iyileştirmeyi sağlayan yapılandırılmış bir düzeltici faaliyet süreci sürdürmesini garanti eder.
Ancak, sıkı düzenlemelere tabi sektörler için IATF 16949 sertifikası, kalite güvencesini en üst seviyeye taşır. Otomotiv endüstrisi için geliştirilen bu katı standart, odağı yalnızca tespit etmekten kusurları aktif bir şekilde önlemeye kaydırır. Bu standart; İleri Ürün Kalite Planlaması (APQP), Hata Türü ve Etkileri Analizi (FMEA) ve Üretim Parçası Onay Süreci (PPAP) gibi temel kalite araçlarına hakimiyet gerektirir.
Hem ISO hem de IATF standartlarına uyarak, bir basınçlı döküm tedarikçisi; yüksek riskli ve yüksek hacimli üretim süreçlerini yönetmek için gereken titiz çerçeveye sahip olduğunu kanıtlar. Alıcılar için bu durum; tedarik zinciri riskinin azalması, partiler arası değişkenliğin en aza indirilmesi ve sıfır hata hedefine yönelik belgelenmiş bir taahhüt anlamına gelir.
En Sıkı Toleranslar İçin Son Adım: İkincil İşlemlerin Rolü
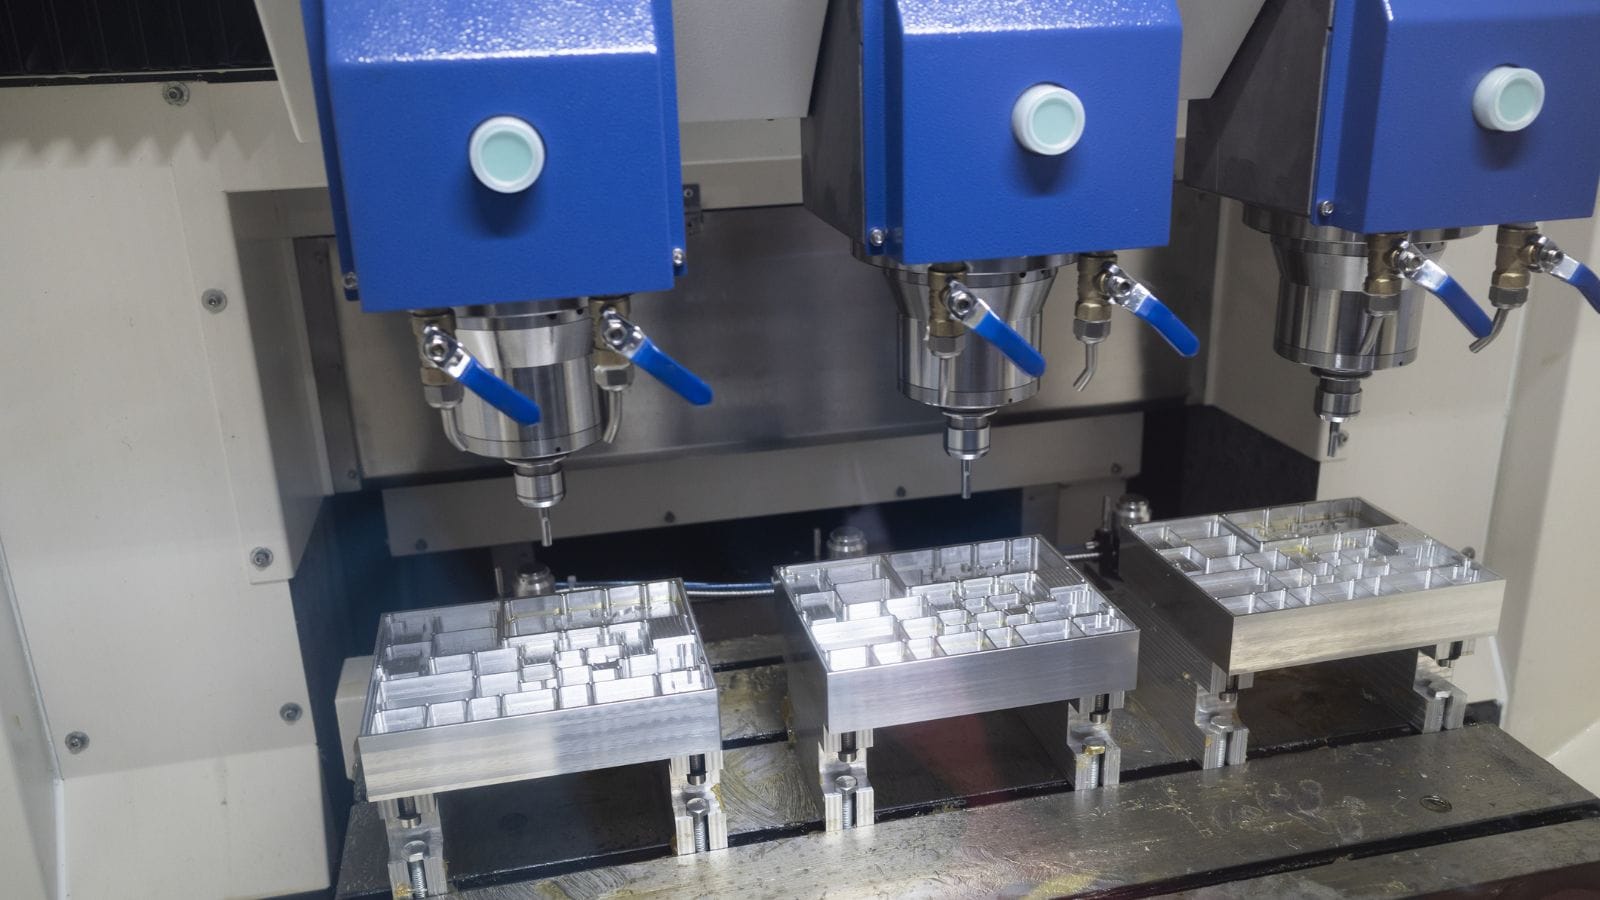
Hassas basınçlı döküm mükemmel “nihai şekle yakın” (near-net shape) formlar elde etse de, dişli delikler ve ultra düz birleşme yüzeyleri gibi en kritik toleranslar, nihai montaj spesifikasyonlarına ulaşmak için genellikle ikincil CNC işleme gerektirir.
CNC İşleme ve Çapak Alma
Dişli delikler, hassas delik işleme, O-ring kanalları ve düzlük açısından kritik montaj yüzeyleri gibi, döküm aşamasındaki tolerans kapasitelerini aşan özellikler için ikincil CNC işleme yaygın olarak kullanılır.
İşlevsellik ve Estetik İçin Yüzey İşlemleri
Alüminyum basınçlı döküm parçalar için yaygın yüzey bitirme seçenekleri şunlardır:
| Yüzey İşlem Türü | Amaç |
|---|---|
| Eloksal (Anodizasyon) | Korozyon direnci, renk, sertlik |
| Toz boya kaplama | Estetik görünüm, hava koşullarına dayanıklılık |
| Kromat kaplama (dönüşüm kaplaması) | Korozyon koruması, boya tutunması |
| Kaplama (nikel, krom) | Aşınma direnci, iletkenlik, görünüm |
| Kumlama / Tamburlama | Homojen mat doku, çapak alma |
Şirket İçi İşlemler Teslim Süresini ve Maliyeti Nasıl Azaltır?
Her bir ikincil işlem, çevrim süresini ve maliyeti artırır. Parçaların ikincil işlemleri en aza indirecek şekilde tasarlanması (daha sıkı döküm toleransları ve entegre kalıp açısı/draft kullanımıyla), maliyeti düşürür. Ayrıca, şirket içi talaşlı imalat ve yüzey bitirme yeteneklerine sahip bir tedarikçiyle çalışmak, genellikle daha kısa teslim süreleri ve daha iyi kalite kontrolü sağlar.
Hassas Basınçlı Döküm Projeleriniz İçin Neden Moldie’yi Seçmelisiniz?
Doğru tedarikçiyi seçmek, programınızın ömrü boyunca riski en aza indirmek ve değeri en üst düzeye çıkarmak anlamına gelir. Sadece makine süresine değil; mühendislik derinliğine, güvenilir kapasiteye ve sıkı kalite kontrolüne ihtiyacınız vardır.
Moldie Casting olarak, sadece parça fiyatı vermiyoruz; çözümler tasarlıyoruz. Uzun vadeli üretim başarısı için gereken tüm kritik kriterleri karşılıyoruz:
- Zorlu Endüstrilerde Kanıtlanmış Deneyim: Şanzıman muhafazaları, motor bağlantı braketleri ve elektrikli araç (EV) muhafazaları üretiyoruz; montaj hattında sorunsuz uyum için eşleşen yüzeylerde dar toleranslar sağlıyoruz.
- Şirket İçi Mühendislik ve Takımlama: Kapsamlı DFM geri bildirimi ve kalıp akışı simülasyonu sunuyor, optimum dolum ve uzun kalıp ömrü için takımlarımızı kendi bünyemizde tasarlıyoruz.
- Gerçek Anahtar Teslim Üretim: Ham alüminyumdan nihai montaja kadar yüksek basınçlı döküm, hassas CNC işleme ve yüzey bitirme işlemlerini tek çatı altında gerçekleştirerek teslim sürelerini ve nakliye maliyetlerini önemli ölçüde azaltıyoruz.
- Ölçeklenebilir ve Sertifikalı Kalite: Bir ISO 9001:2015 ve IATF sertifikalı üretici olarak şeffaf kapasite planlaması, CMM ve X-ray dahil sıkı süreç içi kontroller ve proaktif kalıp bakımı sunuyor; yüksek hacimli üretimde bile boyutsal sapmayı en aza indirmeyi garanti ediyoruz.
Projenizi tasarımdan kusursuz üretime taşımaya hazır mısınız? Tedarik zinciri darboğazları, kaçırılan teslim tarihleri veya kalite sorunları konusunda endişelenmeyi bırakın. Ziyaret edin: moldiecasting.com ve mühendislik ekibimizin parçanızı bugün üretilebilirlik açısından değerlendirmesini sağlayın.







