
“Çelik basınçlı döküm” ifadesini ararken çeliğin basınçlı döküm için güçlü bir seçenek olduğunu düşünüyor olabilirsiniz. Bu konuda Moldie uzmanları size açık bir yanıt veriyor:
Niş ve deneysel girişimler dışında çelik, yüksek erime noktası ve zayıf akış özellikleri nedeniyle genellikle basınçlı dökümde kullanılmaz.
Ancak bu yanıt dayanıklı ve yüksek kaliteli parça ihtiyacınızı karşılamaz. Bu nedenle bu blog yazısında metal basınçlı dökümdeki diğer seçenekleri ve alternatif çelik döküm yöntemlerini ele alacağız.
Basınçlı Dökümde Çelik Neden Kullanılmaz?
Çelik, aşırı ısı gerektirdiği, iyi akmadığı ve kalıplara ağır yük bindirdiği için basınçlı dökümde iyi performans göstermez. Bu sınırlar takım maliyetini ve üretim süresini artırır, döküm kusurları riskini yükseltir.
Çeliğin Yüksek Erime Noktası ve Kalıplardaki Isıl Gerilim
Çeliğin erime noktası yaklaşık 1 370°C olup basınçlı dökümde kullanılan metallerinkinden çok daha yüksektir. Alüminyum yaklaşık 660°C‘de, çinko ise yaklaşık 420°C‘de erir. Aradaki bu büyük fark proseste önemli kısıtlar yaratır.
Çeliğin yüksek döküm sıcaklığı kalıplarda ciddi ısıl gerilime yol açar. Her enjeksiyonda kalıp hızla ısınır ve ardından aynı hızla soğur. Yüksek ısıl etkinin bu çevrimi çatlama, eğilme ve erken arızaya neden olur.
Basınçlı döküm kalıpları genellikle sertleştirilmiş takım çeliğinden yapılır. Bu malzemeler bile çelik dökümündeki sıcaklıklarda hasar görebilir. Sonuçta ciddi kalıp aşınması görülür ve sık onarım gerekir.
Kısa kalıp ömrü duruş süresini ve maliyeti artırır. Seri üretimde bu hasar çeliği düşük sıcaklıklı metallere kıyasla zayıf bir seçenek hâline getirir.
Zayıf Akış ve Hızlı Katılaşma
Alüminyum veya çinko alaşımlarıyla karşılaştırıldığında erimiş çeliğin viskozitesi daha yüksektir ve yoğun biçimde soğutulan bir kalıba enjekte edildiğinde aşırı ısısını hızla kaybeder. Kalıp duvarlarında hızla katı bir kabuk oluşur; bu nedenle kalan sıvı metal, yüksek basınçlı dökümdeki çok kısa tipik dolum sürelerinde ince kesitleri ve karmaşık ayrıntıları doldurmakta zorlanır.
Bu eksiklik gazı hapseder ve iç boşluklar oluşturarak soğuk birleşme, eksik dolum ve eşit olmayan yüzeyler gibi döküm kusurlarına neden olur. Bu sorunlar hurda oranını artırır ve parça kalitesini düşürür. Hızlı basınçlı döküm prosesinde çeliğin kontrolü çok daha zordur. Bu durum basınçlı dökümün temel avantajı olan hızı ortadan kaldırır ve takım maliyetlerini daha da yükseltir.
Aynı Derecede Dayanıklı Parçalar İçin Basınçlı Döküm Malzemesi Seçimi
Çelik basınçlı döküm için iyi bir aday olmasa da bu metal döküm prosesi, çelik döküme benzer karmaşık tasarımlı ve çok dayanıklı parçalar üretme açısından hâlâ büyük potansiyel taşır.
Bu bölümde dayanım ve esnekliklerini anlamanız için alüminyum, çinko, magnezyum ve bakır alaşımları gibi yaygın basınçlı döküm metallerini tanıtacağız.
Alüminyum ve Alüminyum Alaşımları
Alüminyum basınçlı döküm sektöre öncülük eder; çünkü alüminyum alaşımları görece düşük sıcaklıklarda erir. Bu da hızlı çevrim süreleri ve uzun kalıp ömrü sağlar. Erimiş metal basınç altında iyi akar ve ince duvarları ayrıntılarıyla doldurur.
Metal ayrıca dayanım ile ağırlık arasında güçlü bir denge sunar. Kütlenin performansı etkilediği otomotiv ve elektronik parçalarda bu önemlidir. Alüminyum korozyona direnir ve kaplamaları kolayca kabul eder.
Çinko ve Çinko Alaşımları
Çinko basınçlı dökümde çinko alaşımları kullanılır; bunların erime noktası çoğunlukla 420°C civarındadır. Bu özellik hızlı çevrimlere, düşük enerji kullanımına ve mükemmel yüzey kalitesine olanak tanır. Çinko yüksek akışkanlığı sayesinde ince özellikleri alüminyumdan daha iyi doldurarak dar toleransları destekler.
Üreticiler çoğu zaman küçük ve orta boyutlu parçalar için çinko alaşımlarını seçer. Konektörler, muhafazalar ve hırdavat ürünleri yaygın kullanım örnekleridir. Çinko takım aşınmasını da azaltarak uzun vadeli maliyeti düşürür.
Magnezyum ve Bakır Alaşımları
Magnezyum alaşımları düşük sıcaklıklarda erir ve alüminyumdan daha hafiftir. Magnezyum basınçlı döküm ince duvarları, karmaşık şekilleri ve üstün işlenebilirliği destekler. Ağırlığın önemli olduğu havacılık ve otomotiv parçaları için uygundur.
Pirinç ve bronz dâhil bakır alaşımları basınçlı dökümde daha seyrek kullanılır. Alüminyum veya çinkodan daha yüksek sıcaklıklarda erirler, ancak yine de kullanılabilirler. Bu alaşımlar yüksek elektrik ve ısı iletkenliği sağlar.
Alternatif Çelik Döküm Yöntemleri
Kanıtlanmış çeşitli prosesler, çeliğin yüksek erime noktası ve sınırlı akış özelliklerini basınçlı dökümden daha iyi yönetir. Bu yöntemler dökme demir içeren dökümlere uygun olarak hızdan ödün verir; bunun karşılığında ısı toleransı, kalıp esnekliği ve katılaşma kontrolü sağlar.
Çelik İçin Kum Döküm
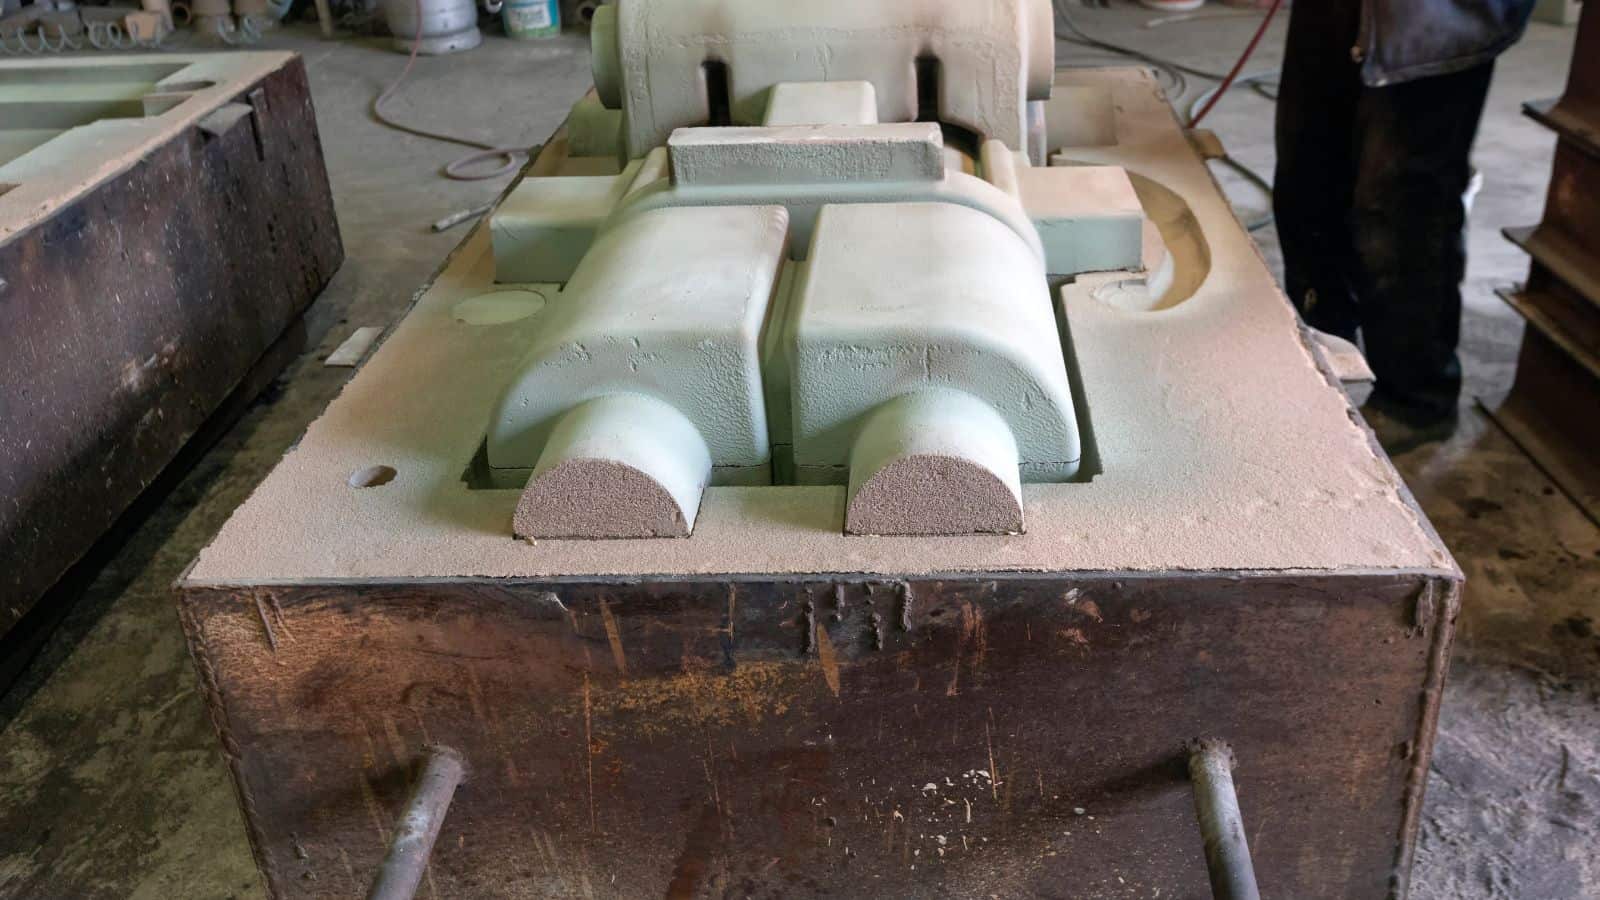
Kum döküm, çelik dökümde en yaygın üretim proseslerinden biri olmaya devam eder. Hasar görmeden çok yüksek sıcaklıklara dayanabilen sıkıştırılmış kum kalıplar kullanır. Dökümhaneler bu yöntemi çoğu zaman büyük parçalar veya düşük ve orta hacimler için seçer.
Proses çelik ve demir dökümünde iyi sonuç verir. Kum kalıplar daha kalın kesitlere ve basit yolluk tasarımlarına olanak tanıyarak çeliğin soğumadan önce boşluğu doldurmasına yardımcı olur.
Yüzey kalitesi ve doğruluk basınçlı döküme göre daha düşük kalır, ancak maliyet de makul düzeydedir. Tasarımcılar kalıcı kalıplarla elde edilemeyen karmaşık geometriler oluşturma özgürlüğüne de sahip olur.
Kum dökümün temel özellikleri
- Demir içeren metallerin yüksek ısısına dayanır
- Büyük ve ağır parçalarda kullanılabilir
- Çelik ve gri dökme demir alaşımlarını destekler
Çelik İçin Hassas Döküm
Kayıp mum yöntemi olarak da bilinen hassas döküm, dar toleranslı ve ayrıntılı çelik parçalar üretir. Şekli bir mum model belirler ve model seramik kabukla kaplanır. Isıtmayla mum uzaklaştırıldıktan sonra erimiş çelik boşluğu doldurur.
Bu yöntem ince duvarlı, küçük ayrıntılı ve düzgün yüzeyli parçalar için uygundur. İşlenerek üretilmesi çok pahalı olacak karmaşık geometrilerde iyi sonuç verir.
Hassas döküm parça başına kum dökümden daha pahalıdır. Hız veya parça boyutundan çok hassasiyetin önemli olduğu durumlara en uygunudur.
Yaygın kullanımlar
- Valfler ve bağlantı parçaları
- Havacılık ve endüstriyel bileşenler
- Hassas demir esaslı döküm parçaları
Savurma Döküm
Savurma döküm, erimiş çeliği kalıp duvarına doğru itmek için dönme hareketinden yararlanır. Bu hareket hava ceplerini ortadan kaldırır ve safsızlıkları merkeze iter. Sonuç, sağlam tane yapısına sahip yoğun metaldir.
Üreticiler bu prosesi çoğu zaman borular, halkalar ve burçlar için kullanır. Yüksek dayanım gerektiren çelik ve diğer demir esaslı döküm malzemelerinde iyi çalışır.
Yöntem şekil seçeneklerini sınırlar. İç ayrıntıları veya keskin köşeleri bulunan parçalar için uygun değildir.
Tipik ürünler
- Çelik borular ve tüpler
- Yataklar ve kovanlar
- Kalın duvarlı silindirik parçalar
Diğer Net Ölçüye Yakın Üretim Prosesleri
Standart dökümün yetersiz kaldığı durumlarda net ölçüye yakın çeşitli yöntemler çelik üretimini destekler. Sürekli döküm, tutarlı kalitede çelik kütükler ve slablar oluşturur. Bu şekiller daha sonra haddeleme veya dövme işleminden geçer.
Metal enjeksiyon kalıplama, küçük ve ayrıntılı çelik parçaları üretir. Metal tozunu bir bağlayıcıyla karıştırır ve ardından parçayı tam dayanımına ulaşana kadar sinterler.
Bu prosesler israfı ve işlemeyi azaltır. Yüksek hacimli çelik dökümünde tekrarlanabilir sonuçları da destekler.
| Proses | En Uygun Ürün | Temel Avantaj |
|---|---|---|
| Sürekli döküm | Kütükler ve slablar | Eşit yapı |
| Metal enjeksiyon kalıplama | Küçük çelik parçalar | Yüksek ayrıntı düzeyi |
| Hassas dövme | Yoğun çelik parçalar | Dayanım ve doğruluk |
Gelecekte Çelik Basınçlı Dökümün Potansiyeli
Büyük engeller devam etse de araştırma ekipleri çelik basınçlı döküm için sınırlı olanakları incelemeyi sürdürüyor. İlerleme kalıp dayanıklılığına, proses kontrolüne ve diğer yöntemlerin yeterli olmadığı dar kullanım alanlarına odaklanıyor.
Kalıpların Kullanım Ömrünü Uzatma
En büyük sorun kalıp ömrüdür. Çelik çok yüksek sıcaklıklarda eridiği için standart kalıplara hızla zarar verir. Araştırmacılar üç temel çözümü test ediyor:
- Daha dayanıklı takım çelikleri – Daha fazla ısıya dayanabilir, ancak maliyetleri yüksektir
- Seramik insertler – Aşırı ısıya dirençlidir, ancak kolayca kırılır
- Koruyucu kaplamalar – Kalıp ömrünü uzatmaya yardımcı olur, ancak yine de hızla aşınır
Bazı ekipler, yalnızca en sıcak bölgelerde aşınma durumunda değiştirilebilen özel ısıya dayanıklı insertler kullanan kalıplar geliştiriyor.
Şimdiye kadar bu yaklaşımlar yalnızca laboratuvar denemelerinde ve çok sınırlı niş üretimde umut vadetti. Maliyet, hız veya dayanıklılık açısından geleneksel demir dışı basınçlı dökümle rekabet edebilecek düzeye gelmediler.
Daha İyi Proses Kontrolü
İlerlemenin çoğu döküm prosesinin daha dikkatli kontrol edilmesine dayanıyor. Mühendisler şunları deniyor:
- Şoku azaltmak için metalin daha yavaş enjekte edilmesi
- Daha iyi soğutma sistemleri
- Hava kabarcıklarını gidermek için vakum teknolojisi
- Sıcaklık ve basıncı gerçek zamanlı izleyen sensörler
Bu izleme, kalıplar bozulmadan önce sorunları fark etmeye yardımcı olur. Bu çalışmaların çoğu hâlâ deneysel olup prosesi hızlı veya ucuz kılmaktan ziyade güvenilirliğini artırmak amacıyla laboratuvarlarda yürütülüyor.
Sonuç
Çelik basınçlı döküm araştırmaları, özellikle diğer metallerin dayanım veya aşınma gereksinimlerini karşılayamadığı küçük, karmaşık ve yüksek yüklü parçalar gibi dar nişlerde sürmektedir.
Gerçek projelerin çoğunda, demir dışı basınçlı döküm alaşımlarını yüksek hacimli ve uygun maliyetli üretimle eşleştirip çeliği zorlu davranışına göre optimize edilmiş proseslerde kullanarak daha iyi performans, güvenilirlik ve toplam maliyet kontrolü elde edersiniz.
Sık Sorulan Sorular
Çelik kadar dayanıklı parçalara ihtiyacım varsa önce hangi basınçlı döküm metallerini değerlendirmeliyim?
Birçok çelik uygulamasına benzer performans hedefliyorsanız yüksek dayanımlı alüminyum basınçlı döküm alaşımlarını ve belirli bakır bazlı alaşımları değerlendirmeye başlayın.
Alüminyum mükemmel dayanım/ağırlık oranı, iyi korozyon direnci ve daha fazla dayanıklılık için yüzey işlemleriyle uyumluluk sağlayabilir.
Bakır alaşımları üstün ısı ve elektrik iletkenliğiyle birlikte iyi mekanik özellikler sunabilir; bu da onları hem yapısal yükleri hem de ısıyı veya akımı taşıması gereken parçalar için ideal kılar.
Mutlak dayanımları en yüksek dayanımlı çeliklere ulaşmasa da ağırlık ve üretilebilirlik açısından önemli avantajlar sunarak çoğu zaman yeterli mekanik performans sağlarlar.
“Net ölçüye yakın” prosesler nedir ve çelik bileşenlere nasıl yardımcı olur?
Net ölçüye yakın prosesler, son geometrisine çok yakın parçalar üreterek işlemeyi ve malzeme israfını azaltan yöntemlerdir.
Çelikte bu yöntemler arasında sürekli döküm (haddeleme veya dövme işleminden geçecek kütükler ve slablar için), metal enjeksiyon kalıplama (küçük ve karmaşık parçalar için) ve yüksek dayanım ile boyutsal doğruluk gerektiren, ağır yüklü bileşenler için hassas dövme bulunur.
Bu yaklaşımlar çubuk veya levhadan tamamen işlenmiş parçalara kıyasla toplam üretim maliyetini düşürebilir ve tutarlılığı artırabilir.







