
Szukając informacji o „odlewaniu stali ciśnieniowo”, prawdopodobnie zakładasz, że stal jest dobrym materiałem do tej metody. W tej kwestii eksperci z firmy Moldie udzielą Ci jednoznacznej odpowiedzi:
Stal zasadniczo nie jest wykorzystywana w odlewaniu ciśnieniowym – z wyjątkiem niszowych zastosowań czy prób eksperymentalnych – ze względu na wysoką temperaturę topnienia i słabą płynność.
Odpowiedź ta nie zaspokaja jednak potrzeby uzyskania trwałego elementu wysokiej jakości, dlatego w tym wpisie przedstawimy inne opcje w zakresie odlewania metali ciśnieniowo, a także bardziej alternatywne metody odlewania stali.
Dlaczego stal nie jest stosowana w odlewaniu ciśnieniowym
Stal nie sprawdza się w odlewaniu ciśnieniowym, ponieważ wymaga ekstremalnie wysokich temperatur, nie płynie wystarczająco dobrze i mocno obciąża formy. Ograniczenia te podnoszą koszty oprzyrządowania, spowalniają produkcję i zwiększają ryzyko wad odlewniczych.
Wysoka temperatura topnienia stali a obciążenie termiczne form
Temperatura topnienia stali wynosi około 1 370°C, co jest wartością znacznie wyższą niż w przypadku metali powszechnie stosowanych w odlewaniu ciśnieniowym. Aluminium topi się w temperaturze około 660°C, a cynk topi się w pobliżu 420°C. Ta znaczna różnica powoduje istotne ograniczenia technologiczne.
Wysoka temperatura zalewania stali powoduje znaczne naprężenia termiczne na formach. Każdy cykl wtrysku powoduje szybkie nagrzanie formy, a następnie jej równie szybkie schłodzenie. Ten cykl silnego oddziaływania termicznego prowadzi do pękania, odkształceń i przedwczesnego zużycia.
Formy do odlewania ciśnieniowego są często wykonywane z hartowanej stali narzędziowej. Nawet te materiały mogą ulec uszkodzeniu pod wpływem wysokiej temperatury stali. Skutkuje to znacznym zużyciem formy i koniecznością częstych napraw.
Krótka żywotność formy zwiększa przestoje i koszty. W przypadku produkcji masowej uszkodzenia te sprawiają, że stal jest gorszym wyborem w porównaniu z metalami o niższej temperaturze topnienia.
Słaba płynność i szybkie krzepnięcie
W porównaniu ze stopami aluminium czy cynku, płynna stal charakteryzuje się większą lepkością i szybko traci ciepło (przegrzew) po wtryśnięciu do mocno chłodzonej formy. Przy ściankach formy szybko tworzy się warstwa stała, przez co pozostały ciekły metal ma trudności z wypełnieniem cienkich sekcji i skomplikowanych detali w bardzo krótkim czasie wypełniania, typowym dla wysokociśnieniowego odlewania ciśnieniowego.
Ta niedogodność sprzyja również zamykaniu gazów i powstawaniu pustek wewnętrznych, co skutkuje wadami odlewniczymi, takimi jak niedolania, zimne szwy czy nierówności powierzchni. Problemy te zwiększają ilość odpadów i obniżają jakość części. W procesie szybkiego odlewania ciśnieniowego stal jest znacznie trudniejsza do opanowania. Niweluje to przewagę szybkości, która jest kluczową cechą odlewania ciśnieniowego, oraz dodatkowo podnosi koszty oprzyrządowania.
Wybór materiału do odlewania ciśnieniowego w celu uzyskania części o wysokiej trwałości
Choć stal nie jest dobrym materiałem do odlewania ciśnieniowego, proces ten nadal oferuje ogromny potencjał w zakresie wytwarzania bardzo trwałych części o skomplikowanych kształtach, podobnych do tych uzyskiwanych w odlewnictwie stali.
Niniejszy rozdział stanowi wprowadzenie do metali powszechnie stosowanych w odlewaniu ciśnieniowym, takich jak stopy aluminium, cynku, magnezu i miedzi, co pozwoli zrozumieć ich wytrzymałość i właściwości użytkowe.
Aluminium i stopy aluminium
Odlewanie ciśnieniowe aluminium Technologia ta jest wiodąca w branży, ponieważ stopy aluminium topią się w stosunkowo niskich temperaturach, co pozwala na uzyskanie krótkich czasów cyklu i długiej żywotności formy. Stopiony metal dobrze płynie pod ciśnieniem i precyzyjnie wypełnia cienkie ścianki, odwzorowując drobne detale.
Metal ten oferuje również korzystny stosunek wytrzymałości do masy. Ma to istotne znaczenie w przypadku części samochodowych i elektronicznych, gdzie masa wpływa na osiągi. Aluminium jest odporne na korozję i łatwo poddaje się nakładaniu powłok.
Cynk i stopy cynku
W procesie odlewania ciśnieniowego cynku wykorzystuje się stopy cynku o bardzo niskich temperaturach topnienia, często w granicach 420°C. Pozwala to na szybkie cykle produkcyjne, niskie zużycie energii i uzyskanie doskonałej jakości powierzchni. Dzięki dużej płynności cynk lepiej niż aluminium wypełnia drobne detale, co sprzyja zachowaniu ścisłych tolerancji wymiarowych.
Producenci często wybierają stopy cynku do wytwarzania małych i średnich elementów. Do typowych zastosowań należą złącza, obudowy i elementy okuć. Cynk ogranicza również zużycie narzędzi, co obniża koszty w dłuższej perspektywie.
Stopy magnezu i miedzi
Stopy magnezu topią się w niskich temperaturach i są lżejsze od aluminium. Odlewanie ciśnieniowe magnezu umożliwia uzyskanie cienkich ścianek i złożonych kształtów, a materiał ten charakteryzuje się również doskonałą obrabialnością. Jest to korzystne w przypadku części lotniczych i samochodowych, gdzie kluczowa jest niska masa.
Stopy miedzi, w tym mosiądz i brąz, są rzadziej stosowane w odlewaniu ciśnieniowym. Topią się one w temperaturach stosunkowo wyższych niż aluminium czy cynk, lecz nadal nadają się do tego procesu. Stopy te zapewniają wysoką przewodność elektryczną i cieplną.
Alternatywne metody odlewania stali
Istnieje kilka sprawdzonych procesów, które lepiej radzą sobie z wysoką temperaturą topnienia i ograniczoną płynnością stali niż odlewanie ciśnieniowe. Metody te kosztem szybkości procesu zapewniają odporność na wysokie temperatury, elastyczność w zakresie kształtowania form oraz kontrolę nad procesem krzepnięcia, co odpowiada wymogom odlewania stopów żelaza.
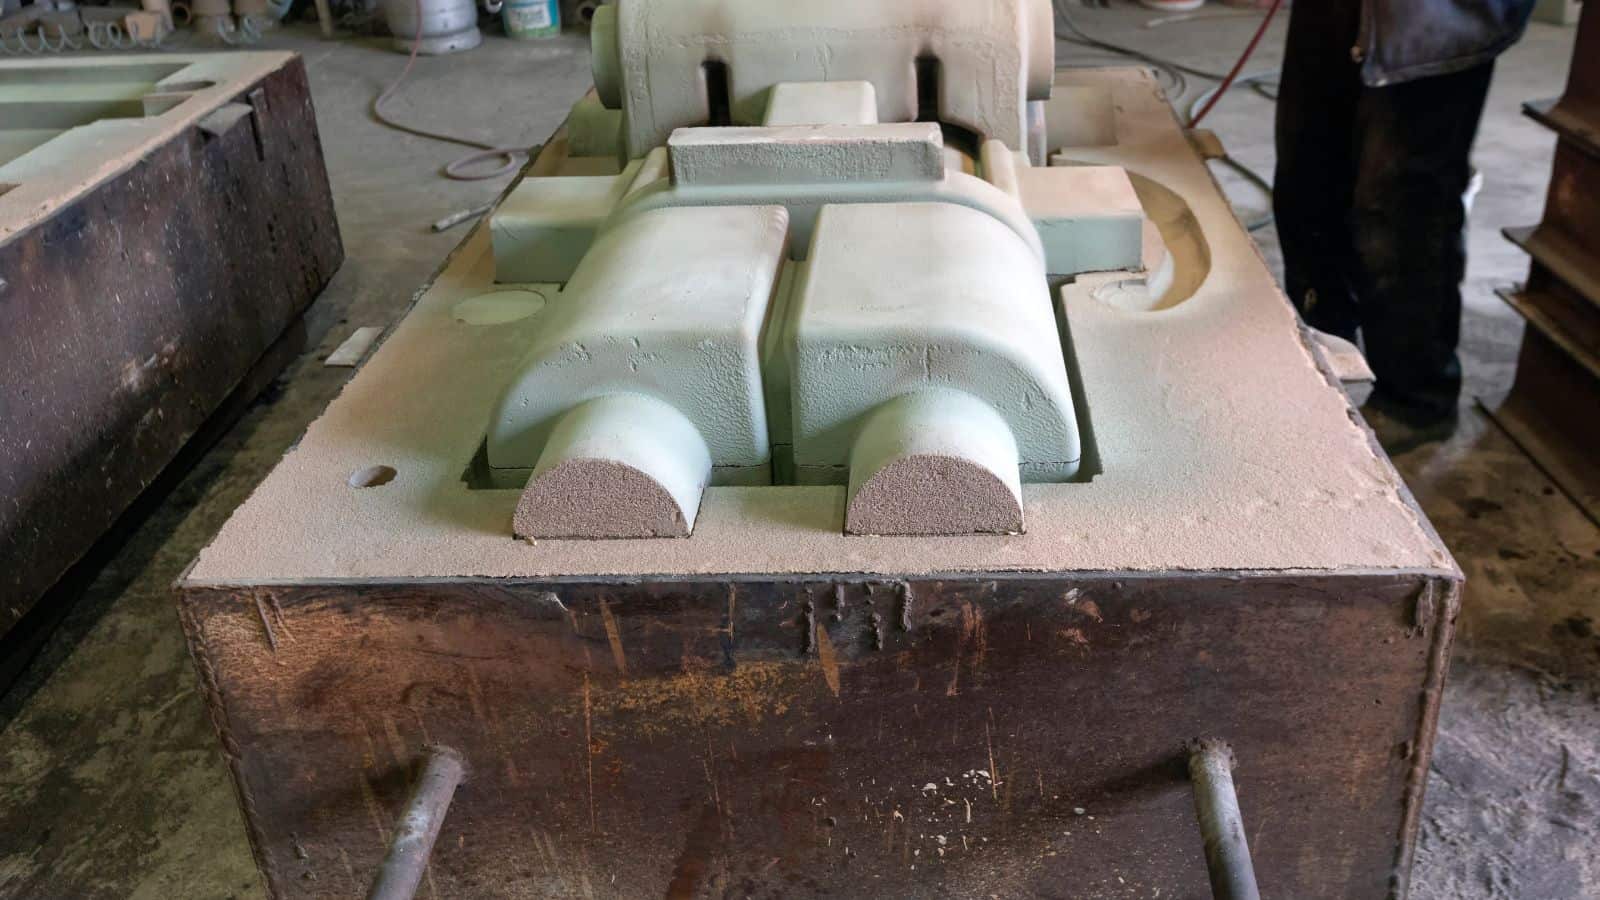
Odlewanie stali w formach piaskowych
Odlewanie w formach piaskowych pozostaje jedną z najpopularniejszych metod wytwarzania odlewów stalowych. Wykorzystuje się w niej formy z zagęszczonego piasku, które wytrzymują bardzo wysokie temperatury bez uszkodzeń. Odlewnie często wybierają tę metodę w przypadku dużych elementów lub produkcji małoseryjnej i średnioseryjnej.
Proces ten sprawdza się w przypadku odlewów ze stali i żeliwa. Formy piaskowe umożliwiają wykonywanie elementów o grubszych ściankach i stosowanie prostych układów wlewowych, co ułatwia wypełnienie wnęki formy płynną stalą, zanim ta ostygnie.
Jakość powierzchni i dokładność wymiarowa są niższe niż w przypadku odlewania ciśnieniowego, ale koszty pozostają na rozsądnym poziomie. Projektanci zyskują również swobodę tworzenia skomplikowanych kształtów , których nie da się uzyskać przy użyciu form trwałych.
Kluczowe cechy odlewania w formach piaskowych
- Odporność na wysokie temperatury metali żelaznych
- Możliwość wykonywania dużych i ciężkich elementów
- Obsługa stopów stali i żeliwa szarego
Odlewanie metodą traconego wosku (precyzyjne) dla stali
Odlewanie metodą traconego wosku, zwane również metodą wytapianego modelu, pozwala na uzyskanie precyzyjnych odlewów stalowych o skomplikowanych kształtach i wąskich tolerancjach wymiarowych. Kształt elementu odwzorowuje się za pomocą modelu woskowego, który następnie pokrywa się ceramiczną skorupą. Po usunięciu wosku (poprzez wytopienie w wysokiej temperaturze) powstałą pustą przestrzeń wypełnia się płynną stalą.
Metoda ta jest odpowiednia dla elementów o cienkich ściankach, drobnych detalach i gładkich powierzchniach. Sprawdza się w przypadku skomplikowanych kształtów , których wytworzenie metodą obróbki skrawaniem byłoby zbyt kosztowne.
Koszt jednostkowy odlewu wykonanego tą metodą jest wyższy niż w przypadku odlewania w formach piaskowych. Metoda ta jest szczególnie korzystna, gdy kluczowa jest precyzja, a nie szybkość produkcji czy wielkość elementu.
Typowe zastosowania
- Zawory i armatura
- Podzespoły dla przemysłu lotniczego i ogólnego
- Precyzyjne odlewy z metali żelaznych
Odlewanie odśrodkowe
Odlewanie odśrodkowe Wykorzystuje się w nim siłę odśrodkową (wynikającą z ruchu obrotowego) do dociskania płynnej stali do ścianek formy. Ruch ten eliminuje pęcherze powietrza i przemieszcza zanieczyszczenia do środka odlewu. W rezultacie uzyskuje się gęsty metal o wytrzymałej strukturze ziarnistej.
Producenci często stosują tę metodę do wytwarzania rur, pierścieni i tulei. Sprawdza się ona doskonale w przypadku stali oraz innych odlewanych materiałów żelaznych, od których wymaga się wysokiej wytrzymałości.
Metoda ta ogranicza jednak możliwości kształtowania wyrobów. Nie nadaje się do produkcji elementów o skomplikowanych szczegółach wewnętrznych czy ostrych narożnikach.
Typowe wyroby
- Rury stalowe
- Łożyska i tuleje
- Grubościenne elementy cylindryczne
Inne procesy kształtowania bliskiego kształtowi docelowemu (Near Net Shape)
Istnieje szereg metod kształtowania bliskiego kształtowi docelowemu (tzw. *near-net-shape*), stosowanych w obróbce stali, gdy tradycyjne odlewanie okazuje się niewystarczające. Odlewanie ciągłe pozwala na uzyskanie kęsów i płyt stalowych o powtarzalnej jakości; elementy te są następnie poddawane walcowaniu lub kuciu.
Formowanie wtryskowe metali (MIM) umożliwia wytwarzanie niewielkich elementów stalowych o skomplikowanych kształtach i drobnych detalach. Proces ten polega na połączeniu proszku metalu ze spoiwem, a następnie spiekaniu elementu w celu uzyskania pełnej wytrzymałości.
Metody te ograniczają ilość odpadów i zakres obróbki mechanicznej. Zapewniają również powtarzalność wyników przy wielkoseryjnej produkcji odlewów stalowych.
| Proces | Najlepsze zastosowanie | Kluczowa korzyść |
|---|---|---|
| Odlewanie ciągłe | Kęsiska i wlewki płaskie (slaby) | Jednorodna struktura |
| Formowanie wtryskowe metali (MIM) | Małe elementy stalowe | Wysoka szczegółowość |
| Kucie precyzyjne | Elementy stalowe o dużej gęstości | Wytrzymałość i dokładność |
Perspektywy rozwoju odlewania ciśnieniowego stali
Zespoły badawcze kontynuują prace nad niszowymi rozwiązaniami w zakresie odlewania ciśnieniowego stali, mimo utrzymujących się istotnych barier. Postęp koncentruje się na trwałości form, kontroli procesuoraz na specyficznych zastosowaniach, w których inne metody okazują się niewystarczające.
Zwiększanie trwałości form
Największym wyzwaniem jest trwałość form. Stal topi się w bardzo wysokich temperaturach, które szybko niszczą standardowe formy. Naukowcy testują trzy główne rozwiązania:
- Wytrzymalsze stale narzędziowe – Wytrzymują wyższe temperatury, ale są kosztowne
- Wkładki ceramiczne – Odporne na ekstremalne temperatury, ale podatne na pękanie
- Powłoki ochronne – Wydłużają żywotność form, lecz nadal szybko ulegają zużyciu
Niektóre zespoły opracowują formy, w których jedynie najbardziej nagrzewające się elementy wyposażone są w specjalne, żaroodporne wkładki, możliwe do wymiany po zużyciu.
Jak dotąd podejścia te okazały się obiecujące jedynie w warunkach laboratoryjnych oraz w bardzo ograniczonej produkcji niszowej. Są one dalekie od konkurencyjności względem konwencjonalnego odlewania ciśnieniowego metali nieżelaznych pod względem kosztów, szybkości czy trwałości.
Lepsza kontrola procesu
Największy postęp wynika z dokładniejszej kontroli procesu odlewania. Inżynierowie podejmują próby zastosowania:
- Wolniejszego wtrysku metalu w celu ograniczenia wstrząsów
- Lepszych układów chłodzenia
- Technologii próżniowej do usuwania pęcherzyków powietrza
- Czujników monitorujących temperaturę i ciśnienie w czasie rzeczywistym
Monitorowanie to pozwala wykryć problemy, zanim dojdzie do awarii formy. Większość tych prac ma charakter eksperymentalny i jest prowadzona w laboratoriach, koncentrując się raczej na niezawodności procesu niż na jego szybkości czy niskich kosztach.
Podsumowanie
Badania nad ciśnieniowym odlewaniem stali prowadzone są w wąskich niszach, obejmujących głównie niewielkie, złożone i silnie obciążone elementy, w przypadku których inne metale nie są w stanie sprostać wymogom wytrzymałościowym lub odporności na zużycie.
W większości praktycznych zastosowań lepsze wyniki, wyższą niezawodność i skuteczniejszą kontrolę kosztów uzyskuje się, łącząc wykorzystanie stopów metali nieżelaznych (odlewanych ciśnieniowo) z wydajną i ekonomiczną produkcją masową, a stal rezerwując dla procesów dostosowanych do jej specyficznych, wymagających właściwości.
Często zadawane pytania
Jeśli potrzebuję części o wytrzymałości stali, które metale do odlewania ciśnieniowego powinienem rozważyć w pierwszej kolejności?
Jeśli dążysz do uzyskania parametrów użytkowych porównywalnych z wieloma zastosowaniami stali, rozważ w pierwszej kolejności wysokowytrzymałe stopy aluminium do odlewania ciśnieniowego oraz wybrane stopy na bazie miedzi.
Aluminium zapewnia doskonały stosunek wytrzymałości do masy, dobrą odporność na korozję oraz możliwość poddania obróbce powierzchniowej w celu zwiększenia trwałości.
Stopy miedzi oferują znakomitą przewodność cieplną i elektryczną oraz dobre właściwości mechaniczne, dzięki czemu idealnie nadają się do elementów przenoszących zarówno obciążenia konstrukcyjne, jak i ciepło czy prąd elektryczny.
Choć pod względem bezwzględnej wytrzymałości mogą ustępować stalom o najwyższych parametrach, często zapewniają wystarczające właściwości mechaniczne, oferując jednocześnie istotne korzyści w zakresie masy i łatwości wytwarzania.
Czym są procesy wytwarzania elementów o kształcie zbliżonym do docelowego (tzw. *near-net-shape*) i jakie korzyści przynoszą w przypadku komponentów stalowych?
Procesy typu *near-net-shape* to metody wytwarzania elementów o kształcie bardzo zbliżonym do docelowego, co pozwala ograniczyć zakres obróbki mechanicznej i ilość odpadów materiałowych.
W przypadku stali metody te obejmują: odlewanie ciągłe (wytwarzanie kęsisk i płyt przeznaczonych do walcowania lub kucia), formowanie wtryskowe metali (dla małych, skomplikowanych elementów) oraz kucie precyzyjne (dla mocno obciążonych komponentów wymagających doskonałej wytrzymałości i dokładności wymiarowej).
Podejścia te pozwalają obniżyć całkowite koszty produkcji i poprawić powtarzalność wyrobów w porównaniu do elementów w całości obrabianych mechanicznie z prętów lub płyt.







