
Cuando buscas «steel fundición a presión», probablemente pienses que el acero es una opción fuerte para fundición a presión. Sobre este tema, expertos en Moldie le dará una respuesta recta:
El acero generalmente no se utiliza para fundición a presión debido a su alto punto de fusión y el flujo deficiente, aparte de los intentos de nicho y experimentales.
Sin embargo, esta respuesta no cumple su necesidad de una parte duradera y de alta calidad, por lo que en este blog, vamos a demostrar otras opciones con metal fundición a presión, así como más métodos de fundición de acero alternativo.
Por qué el acero no se utiliza en Fundición a presión
El acero no funciona bien en fundición a presión porque necesita calor extremo, no fluye bien, y pone el estrés pesado en los moldes. Estos límites aumentan el costo de la herramienta, la producción lenta y aumentan el riesgo de defectos de casting.
Intensidad en el uso de la información y el uso de la
El acero tiene un punto de fusión 1.370°C, que es mucho más alto que los metales utilizados en fundición a presión. Aluminio se derrite alrededor 660°C, y el zinc se funde cerca 420°C. Esta gran brecha crea importantes límites de proceso.
La alta temperatura de vertido de acero crea severa estrés térmico sobre moldes. Cada disparo calienta el molde rápido, luego lo enfría tan rápido. Este ciclo de alto impacto térmico causa cracking, warping y falla temprana.
Los moldes de fundición mueren a menudo son hechos de acero para herramientas endurecido. Incluso estos materiales pueden ser dañados bajo el calor de fundición de acero. El resultado es pesado molde de desgaste y reparaciones frecuentes.
El corto vida útil del moldeX aumenta el tiempo de inactividad y el costo. Para la producción masiva, este daño hace que el acero sea una mala opción en comparación con los metales de baja temperatura.
Pobre Flow y Rapid Solidification
Comparado con aleaciones de aluminio o zinc, el acero fundido tiene mayor viscosidad y pierde su sobrecalentamiento rápidamente cuando se inyecta en una masa enfriada. Una piel sólida se forma rápidamente en las paredes del molde, por lo que el metal líquido restante tiene dificultad para llenar secciones delgadas y detalles intrincados dentro de los tiempos de llenado muy cortos típicos de alta presión fundición a presión.
Esta deficiencia también atrapa el gas y crea vacíos internos, que causan defectos de fundición tales como cerraduras frías, mal funcionamientos y superficies desiguales. Estos problemas aumentan las tasas de chatarra y reducen la calidad parcial. En el rápido proceso de fundición a presión, el acero se vuelve mucho más difícil de controlar. Esto elimina la ventaja de velocidad que define fundición a presión y aumenta los costos de herramienta.
Fundición a presión Selección de materiales para piezas igualmente duraderas
Aunque el acero no es un buen candidato para fundición a presión, este proceso de fundición de metal todavía tiene gran potencial para producir piezas altamente duraderas con diseños intrincados similares a la fundición de acero.
Este capítulo será una introducción a los metales comunes fundición a presión como aluminio, zinc, magnesio y aleaciones de cobre, para que pueda entender su fuerza y flexibilidad.
Aleaciones de aluminio y aluminio
aluminio fundición a presión lidera la industria porque las aleaciones de aluminio se derriten a temperaturas relativamente bajas, lo que permite tiempos de ciclo rápido y larga vida de muerte. El metal fundido fluye bien bajo presión y llena paredes delgadas con buen detalle.
El metal también ofrece un fuerte equilibrio de fuerza y peso. Esto importa en partes automotrices y electrónicas, donde la masa afecta el rendimiento. Aluminio resiste la corrosión y acepta revestimientos fácilmente.
Aleaciones de zinc y zinc
Usos Zinc fundición a presión aleaciones de zinc con puntos de fusión muy bajos, a menudo cerca 420°C. Esto permite ciclos rápidos, bajo uso de energía y excelente acabado superficial. Zinc llena las características finas mejor que el aluminio debido a su gran fluidez, que soporta tolerancias ajustadas.
Los fabricantes suelen elegir aleaciones de zinc para piezas pequeñas y medianas. Los usos comunes incluyen conectores, viviendas y hardware. Zinc también reduce el desgaste de la herramienta, que reduce el costo a largo plazo.
Aleaciones de magnesio y cobre
Aleaciones de magnesio fundirse a bajas temperaturas y pesar menos que el aluminio. El magnesio de fundición die soporta paredes finas y formas complejas, y también tiene maquinabilidad superior. Esto se adapta a partes aeroespaciales y automotrices donde el peso importa.
Aleaciones de cobre, incluyendo bronce y bronce, aparecen menos a menudo en fundición a presión. Se derriten a temperaturas relativamente altas que el aluminio o el zinc, pero siguen siendo utilizables. Estas aleaciones proporcionan alta conductividad eléctrica y térmica.
Métodos de fundición de acero alternativo
Varios procesos probados manejan el alto punto de fusión de acero y flujo limitado mejor que fundición a presión. Estos métodos intercambian velocidad para la tolerancia al calor, la flexibilidad del molde y el control sobre la solidificación, que se adapta a las necesidades ferrosas de fundición.
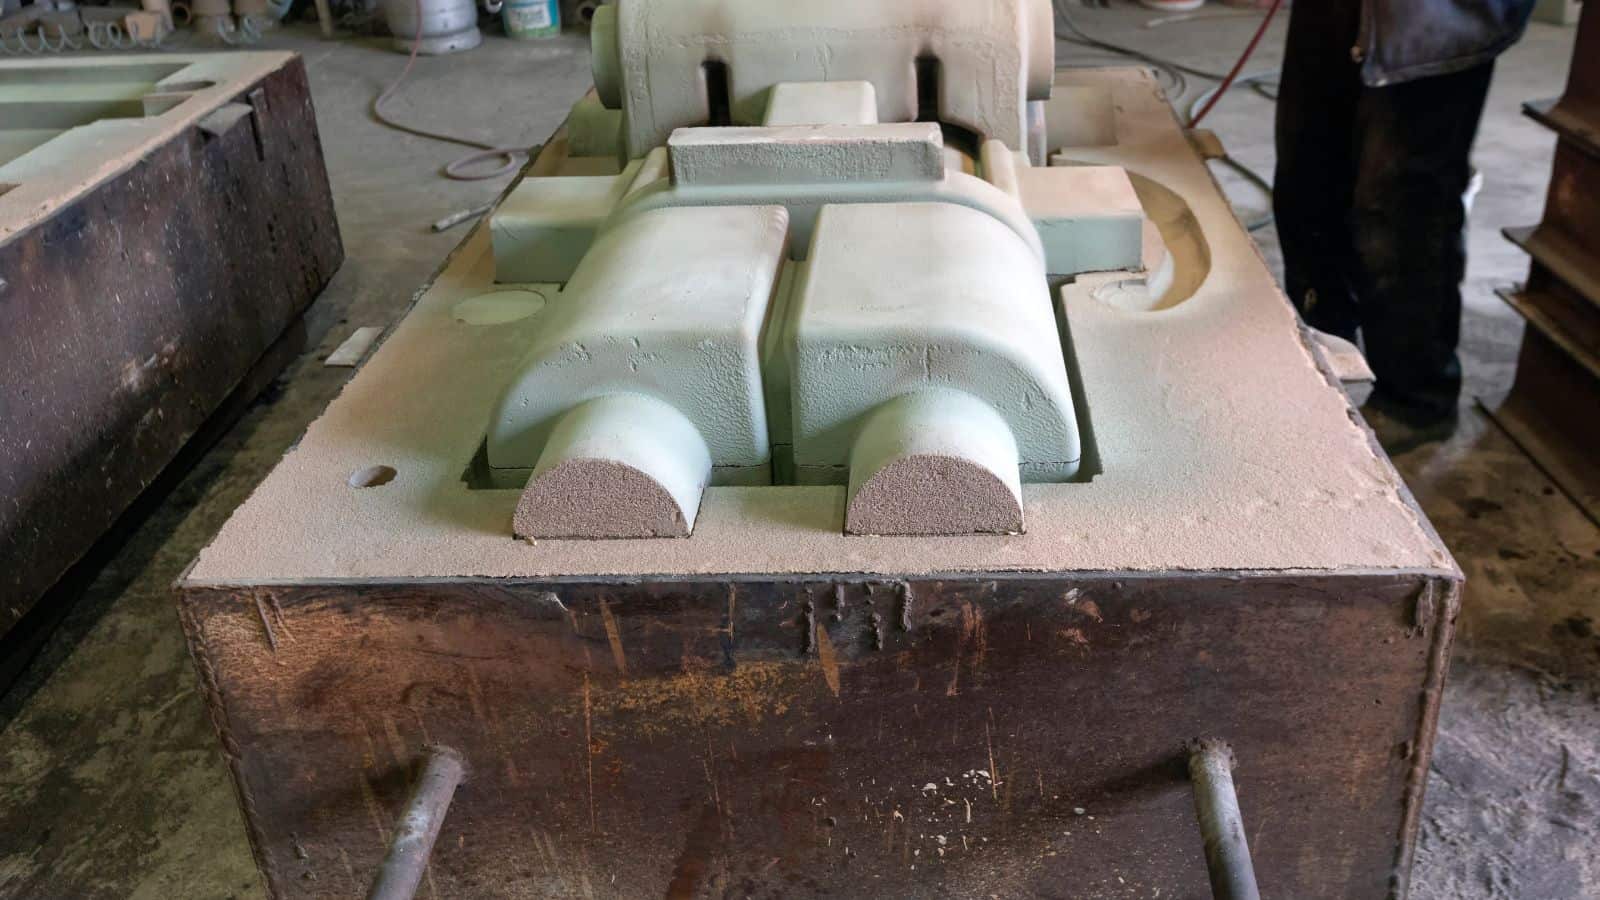
Fundición de arena para acero
Rueda de arena sigue siendo uno de los procesos de fabricación más comunes para la fundición de acero. Utiliza moldes de arena compactados que toleran temperaturas muy altas sin daños. Los fundadores suelen elegir este método para grandes partes o volúmenes bajos a medianos.
El proceso funciona bien para fundición de acero y fundición de hierro. Los moldes de arena permiten secciones más gruesas y la fijación simple, lo que ayuda al acero a llenar la cavidad antes de enfriar.
El acabado superficial y la precisión se mantienen inferiores a fundición a presión, pero los costos también se mantienen razonables. Los diseñadores también ganan libertad para crear geometrías complejas que los moldes permanentes no pueden manejar.
Características clave de fundición en arena
- Maniveles de alto calor de metales ferrosos
- Obras para piezas grandes y pesadas
- Aleaciones de acero y hierro gris
Fundición de inversión para acero
Fundamentos de inversión, también llamado fundición de cera perdida, produce piezas de acero detalladas con tolerancias estrechas. Un patrón de cera forma la forma, que una cáscara de cerámica entonces rodea. Después de la calefacción elimina la cera, el acero fundido llena la cavidad.
Este método trata partes con paredes delgadas, detalles y superficies lisas. Funciona bien para geometrías complejas que el mecanizado costaría demasiado para producir.
Costos de inversión más por parte de fundición en arena. Se adapta mejor cuando la precisión importa más que la velocidad o el tamaño de parte.
Usos comunes
- Válvulas y accesorios
- Componentes aeroespaciales e industriales
- Piezas de fundición ferrosa de precisión
Fundición centrífuga
Casting centrífugo usa rotación para forzar acero fundido contra una pared de molde. Este movimiento elimina los bolsillos de aire y empuja impurezas hacia el centro. El resultado es un metal denso con una estructura de grano fuerte.
Los fabricantes utilizan a menudo este proceso para tuberías, anillos y casquillos. Funciona bien para el acero y otros materiales de fundición ferrosos que necesitan alta resistencia.
El método limita las opciones de forma. No se adapta a partes con detalles internos o esquinas afiladas.
Productos típicos
- Tubos y tubos de acero
- Rodamientos y mangas
- Piezas cilíndricas de paredes gruesas
Otros procesos de forma casi neta
Varios métodos de forma de redes cercanas soportan el acero cuando el casting estándar cae corto. La fundición continua forma las valijas y losas de acero con calidad consistente. Estas formas más tarde se someten a rodaje o forja.
El moldeo por inyección de metal maneja pequeñas piezas de acero con detalles finos. Mezcla polvo de metal con una carpeta, y luego sintetiza la parte a la fuerza total.
Estos procesos reducen el desperdicio y el mecanizado. También soportan resultados repetibles en fundición de acero de gran volumen.
| Proceso | Mejor | Prestación clave |
|---|---|---|
| Casting continuo | Billetes y losas | Estructura uniforme |
| Moldeo de inyección de metal | Piezas de acero pequeñas | Alto detalle |
| Forja de precisión | Piezas de acero densa | Fuerza y precisión |
Potenciales en Acero Futuro Fundición a presión
Los equipos de investigación siguen explorando caminos limitados para el acero fundición a presión, a pesar de que siguen existiendo barreras importantes. El progreso se centra en la durabilidad del molde, control de procesos, y casos de uso estrecho donde otros métodos no bastan.
Hacer moldes último más largo
El mayor problema es vida útil del molde. El acero se derrite a temperaturas muy altas que rápidamente dañan moldes regulares. Los investigadores están probando tres soluciones principales:
- Más fuerte acero para herramientas – Puede manejar más calor pero cuesta mucho
- Inserciones de cerámica – Resistir el calor extremo pero romper fácilmente
- Recubrimientos protectores – Los moldes de ayuda duran más, pero todavía se agotan rápidamente
Algunos equipos están construyendo moldes donde sólo las partes más calientes utilizan insertos especiales resistentes al calor que pueden ser reemplazados cuando se usan.
Hasta la fecha, estos enfoques sólo han demostrado promesas en ensayos de laboratorio y producción de nicho muy limitada. Están lejos de ser competitivos con convencionales no ferroso fundición a presiónX en términos de costo, velocidad o robustez.
Mejor control de procesos
La mayoría de los progresos provienen de controlar el proceso de fundición con más cuidado. Los ingenieros están tratando:
- Inyección de metal más lenta para reducir el shock
- Mejores sistemas de refrigeración
- Tecnología de vacío para eliminar burbujas de aire
- Sensores que monitorizan la temperatura y la presión en tiempo real
Este monitoreo ayuda a detectar problemas antes de que los moldes fallen. La mayor parte de este trabajo sigue siendo experimental y realizado en laboratorios, centrándose en hacer el proceso confiable en lugar de rápido o barato.
Conclusión
La investigación en acero fundición a presión continúa en nichos estrechos, principalmente pequeñas, complejas, partes altamente cargadas donde otros metales no pueden satisfacer las exigencias de fuerza o desgaste.
En la mayoría de los proyectos del mundo real, obtendrá un mejor rendimiento, fiabilidad y control de costes en general combinando aleaciones no ferrosas fundición a presión con producción y acero de alto volumen y rentable para procesos optimizados en su comportamiento exigente.
Preguntas frecuentes
Si necesito partes tan fuertes como el acero, que los metales fundición a presión debería considerar primero?
Si usted está apuntando a un rendimiento comparable a muchas aplicaciones de acero, comience por considerar aleaciones de alta resistencia fundición a presión de aluminio y aleaciones de cobre seleccionadas.
Aluminio puede proporcionar una excelente relación entre fuerza y peso, buena resistencia a la corrosión y compatibilidad con tratamientos superficiales para mayor durabilidad.
Las aleaciones de cobre pueden ofrecer una excelente conductividad térmica y eléctrica junto con buenas propiedades mecánicas, haciéndolos ideales para piezas que deben manejar tanto la carga estructural como el calor o la corriente.
Aunque su fuerza absoluta puede no coincidir con los aceros de mayor resistencia, a menudo proporcionan un rendimiento mecánico suficiente con mayores beneficios en la fabricación de peso y.
Qué son los procesos de “cerca de forma neta” y cómo ayudan con componentes de acero?
Los procesos de forma neta cercanos son métodos que producen partes muy cercanas a su geometría final, reduciendo el mecanizado y los desechos materiales.
Para el acero, esto incluye la fundición continua (para las maquetas y losas que serán enrolladas o forjadas), moldeo por inyección de metal (MIM) (para las piezas de fundición continuas, para las piezas de moldeo y forjados, y para los componentes de carga que requieren una excelente resistencia y precisión dimensional).
Estos enfoques pueden reducir el costo total de producción y mejorar la consistencia en comparación con las piezas completamente mecanizadas de la barra o la placa.



