
Quando si cerca “pressofusione dell’acciaio”, si potrebbe pensare che l’acciaio sia una scelta resistente per questo processo. A questo proposito, gli esperti di Moldie rispondono con chiarezza:
In genere, l’acciaio non viene utilizzato nella pressofusione a causa dell’elevato punto di fusione e della scarsa fluidità, salvo tentativi sperimentali e applicazioni di nicchia.
Tuttavia, questa risposta non risolve l’esigenza di ottenere un pezzo durevole e di alta qualità. In questo articolo presentiamo altri metalli adatti alla pressofusione, oltre a metodi alternativi per la fusione dell’acciaio.
Perché l’acciaio non si usa nella pressofusione
L’acciaio non è adatto alla pressofusione perché richiede temperature estreme, ha scarsa fluidità e sottopone gli stampi a forti sollecitazioni. Questi limiti aumentano il costo delle attrezzature, rallentano la produzione e accrescono il rischio di difetti di fusione.
Elevato punto di fusione dell’acciaio e sollecitazioni termiche sugli stampi
L’acciaio ha un punto di fusione di circa 1.370°C, molto superiore a quello dei metalli usati nella pressofusione. L’alluminio fonde a circa 660°C, mentre lo zinco fonde a circa 420°C. Questa grande differenza impone notevoli limiti al processo.
L’elevata temperatura di colata dell’acciaio genera forti sollecitazioni termiche sugli stampi. A ogni colpo, lo stampo si riscalda rapidamente e si raffredda altrettanto velocemente. Questi cicli termici intensi provocano cricche, deformazioni e guasti precoci.
Gli stampi per pressofusione sono spesso realizzati in acciaio per utensili temprato. Anche questi materiali possono danneggiarsi a causa del calore della colata dell’acciaio. Ne derivano una forte usura dello stampo e riparazioni frequenti.
Una vita utile più breve dello stampo aumenta i tempi di fermo e i costi. Nella produzione di massa, questi danni rendono l’acciaio una scelta poco adatta rispetto ai metalli che fondono a temperature inferiori.
Scarsa fluidità e rapida solidificazione
Rispetto alle leghe di alluminio o zinco, l’acciaio fuso è più viscoso e perde rapidamente il proprio surriscaldamento quando viene iniettato in uno stampo fortemente raffreddato. Sulle pareti dello stampo si forma velocemente una crosta solida, per cui il metallo liquido residuo fatica a riempire sezioni sottili e dettagli intricati nei tempi di riempimento molto brevi tipici della pressofusione ad alta pressione.
Questa limitazione intrappola anche gas e crea vuoti interni, causando difetti come giunzioni fredde, mancati riempimenti e superfici irregolari. Aumentano così gli scarti e peggiora la qualità dei pezzi. Nel processo rapido di pressofusione, l’acciaio è molto più difficile da controllare: viene meno il vantaggio di velocità che caratterizza il processo e aumentano ulteriormente i costi delle attrezzature.
Scelta dei materiali per pressofusione per ottenere pezzi altrettanto durevoli
Sebbene l’acciaio non sia un materiale adatto alla pressofusione, questo processo di fusione dei metalli conserva un grande potenziale per produrre pezzi molto resistenti e con geometrie intricate, simili a quelli ottenuti mediante fusione dell’acciaio.
In questa sezione presentiamo i metalli comunemente utilizzati nella pressofusione, come alluminio, zinco, magnesio e leghe di rame, per illustrarne resistenza e versatilità.
Alluminio e leghe di alluminio
La pressofusione dell’alluminio è il processo leader del settore perché le leghe di alluminio fondono a temperature relativamente basse, consentendo cicli rapidi e una lunga vita utile dello stampo. Il metallo fuso scorre bene sotto pressione e riempie le pareti sottili con dettagli nitidi.
L’alluminio offre anche un buon equilibrio tra resistenza e peso, caratteristica importante per componenti automobilistici ed elettronici, nei quali la massa influisce sulle prestazioni. Resiste alla corrosione e si presta facilmente ai rivestimenti.
Zinco e leghe di zinco
La pressofusione dello zinco utilizza leghe di zinco con punti di fusione molto bassi, spesso prossimi a 420°C. Ciò consente cicli rapidi, consumi energetici ridotti ed eccellente finitura superficiale. Grazie alla sua elevata fluidità, lo zinco riempie i dettagli fini meglio dell’alluminio e permette di ottenere tolleranze ristrette.
I produttori scelgono spesso le leghe di zinco per pezzi piccoli e medi, ad esempio connettori, alloggiamenti e componenti di ferramenta. Lo zinco riduce anche l’usura degli stampi e quindi i costi a lungo termine.
Magnesio e leghe di rame
Le leghe di magnesio fondono a basse temperature e pesano meno dell’alluminio. La pressofusione del magnesio consente di realizzare pareti sottili e forme complesse e offre un’eccellente lavorabilità meccanica. È adatta a componenti aerospaziali e automobilistici nei quali il peso è determinante.
Le leghe di rame, tra cui ottone e bronzo, sono meno comuni nella pressofusione. Fondono a temperature relativamente più alte rispetto all’alluminio o allo zinco, ma restano utilizzabili. Offrono elevata conducibilità elettrica e termica.
Metodi alternativi per la fusione dell’acciaio
Diversi processi collaudati gestiscono il punto di fusione elevato e la scarsa fluidità dell’acciaio meglio della pressofusione. Questi metodi sacrificano la velocità in favore della resistenza al calore, della flessibilità dello stampo e del controllo della solidificazione, risultando adatti alla fusione dei metalli ferrosi.
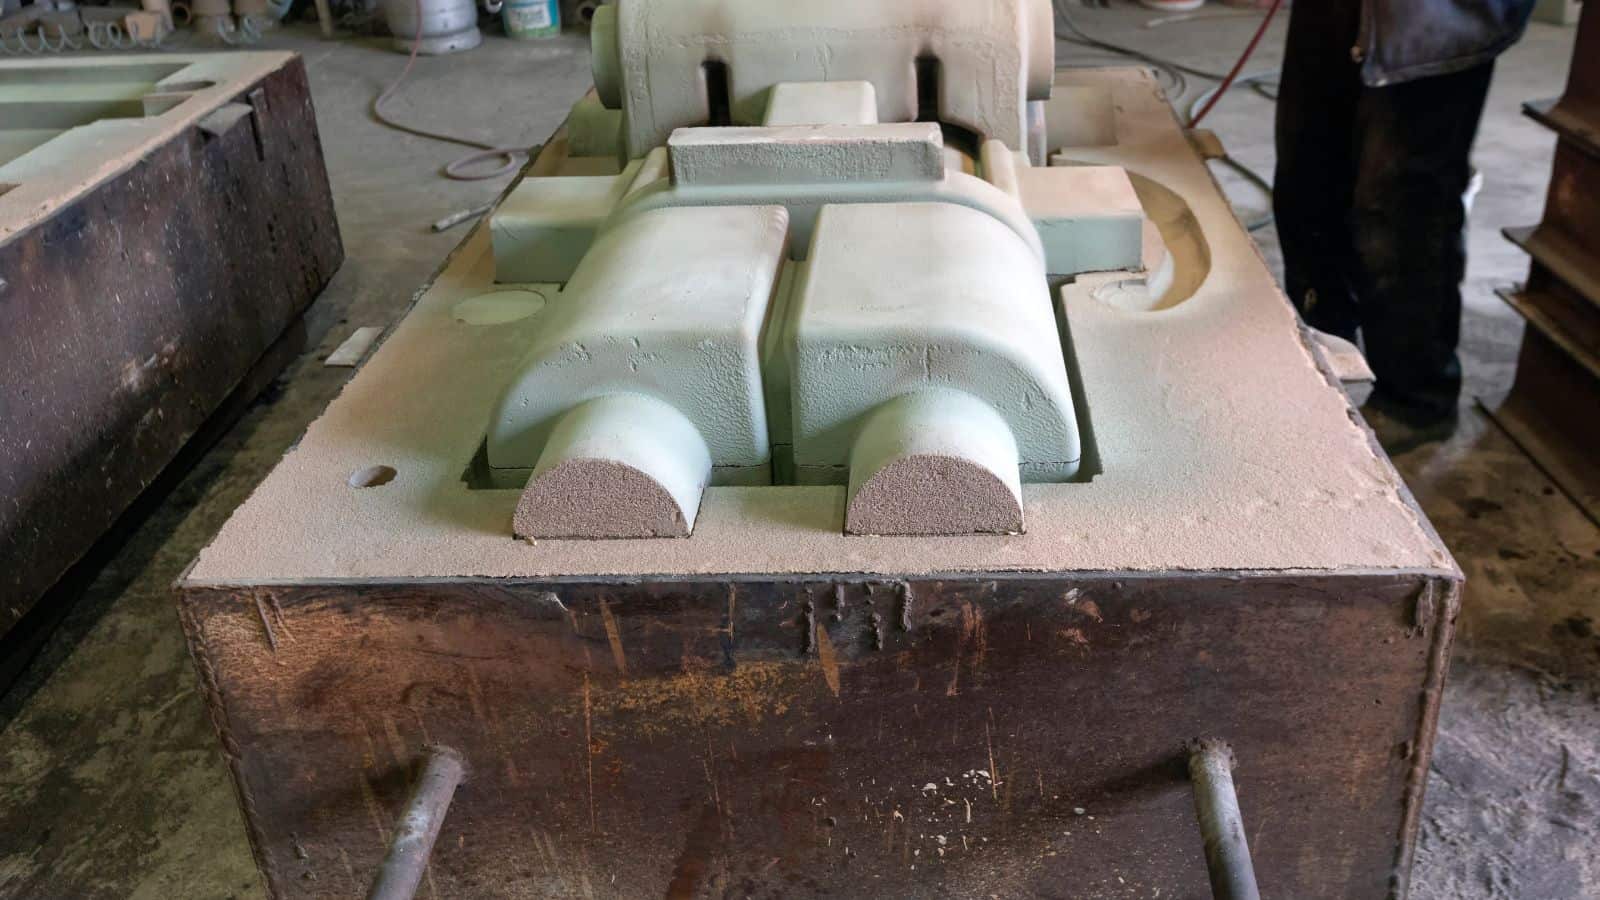
Fusione in sabbia dell’acciaio
La fusione in sabbia è uno dei processi più comuni per la produzione di getti in acciaio. Utilizza stampi in sabbia compattata, capaci di sopportare temperature molto elevate senza danneggiarsi. Le fonderie la scelgono spesso per pezzi grandi o per volumi di produzione bassi o medi.
Il processo è adatto alla fusione dell’acciaio e della ghisa. Gli stampi in sabbia consentono sezioni più spesse e sistemi di colata semplici, che aiutano l’acciaio a riempire la cavità prima di raffreddarsi.
La finitura superficiale e la precisione sono inferiori a quelle della pressofusione, ma i costi restano contenuti. I progettisti possono inoltre ottenere geometrie complesse impossibili da realizzare con stampi permanenti.
Caratteristiche principali della fusione in sabbia
- Resiste alle alte temperature dei metalli ferrosi
- Adatta a pezzi grandi e pesanti
- Compatibile con acciai e ghise grigie
Microfusione dell’acciaio
La microfusione, detta anche fusione a cera persa, produce pezzi in acciaio dettagliati e con tolleranze ristrette. Un modello in cera definisce la forma ed è rivestito da un guscio ceramico. Dopo che il riscaldamento ha rimosso la cera, l’acciaio fuso riempie la cavità.
Questo metodo è adatto a pezzi con pareti sottili, dettagli fini e superfici lisce. È indicato per geometrie complesse che sarebbe troppo costoso realizzare mediante lavorazione meccanica.
Il costo per pezzo della microfusione è superiore a quello della fusione in sabbia. È preferibile quando la precisione conta più della velocità o delle dimensioni del pezzo.
Impieghi comuni
- Valvole e raccordi
- Componenti aerospaziali e industriali
- Getti ferrosi di precisione
Colata centrifuga
La colata centrifuga utilizza la rotazione per spingere l’acciaio fuso contro la parete dello stampo. Il movimento elimina sacche d’aria e spinge le impurità verso il centro. Si ottiene così un metallo denso con una struttura granulare resistente.
I produttori utilizzano spesso questo processo per tubi, anelli e boccole. È adatto all’acciaio e ad altri materiali ferrosi che richiedono un’elevata resistenza.
Il metodo limita le opzioni di forma e non è adatto a pezzi con dettagli interni o spigoli vivi.
Prodotti tipici
- Tubi in acciaio
- Cuscinetti e manicotti
- Pezzi cilindrici a parete spessa
Altri processi per forme quasi finite
Diversi processi per forme quasi finite sono adatti all’acciaio quando i metodi di fusione standard non bastano. La colata continua produce billette e bramme di qualità uniforme, che vengono poi laminate o forgiate.
Lo stampaggio a iniezione di metalli consente di realizzare piccoli pezzi in acciaio con dettagli fini. Mescola polvere metallica e legante, quindi sinterizza il pezzo fino a raggiungere la piena resistenza.
Questi processi riducono sprechi e lavorazioni meccaniche e favoriscono risultati ripetibili nella produzione di getti in acciaio ad alto volume.
| Processo | Ideale per | Vantaggio principale |
|---|---|---|
| Colata continua | Billette e bramme | Struttura uniforme |
| Stampaggio a iniezione di metalli | Piccoli pezzi in acciaio | Elevato livello di dettaglio |
| Forgiatura di precisione | Pezzi densi in acciaio | Resistenza e precisione |
Prospettive future della pressofusione dell’acciaio
I gruppi di ricerca continuano a esplorare possibilità limitate per la pressofusione dell’acciaio, nonostante persistano ostacoli importanti. I progressi si concentrano sulla durata degli stampi, sul controllo del processo, e su applicazioni di nicchia nelle quali gli altri metodi non sono sufficienti.
Prolungare la vita utile degli stampi
Il problema principale è la durata dello stampo. L’acciaio fonde a temperature molto elevate, che danneggiano rapidamente gli stampi convenzionali. I ricercatori stanno sperimentando tre soluzioni principali:
- Acciai per utensili più resistenti – Sopportano più calore, ma costano molto
- Inserti ceramici – Resistono al calore estremo, ma si rompono facilmente
- Rivestimenti protettivi – Prolungano la durata degli stampi, ma si usurano comunque rapidamente
Alcuni gruppi stanno costruendo stampi in cui solo le zone più calde utilizzano inserti speciali resistenti al calore, sostituibili quando si usurano.
Finora questi approcci hanno dato risultati promettenti solo in prove di laboratorio e in produzioni di nicchia molto limitate. Sono ben lontani dall’essere competitivi rispetto alla pressofusione convenzionale di metalli non ferrosi per costi, velocità o robustezza.
Migliore controllo del processo
La maggior parte dei progressi deriva da un controllo più accurato del processo di fusione. Gli ingegneri stanno sperimentando:
- Iniezione più lenta del metallo per ridurre lo shock
- Sistemi di raffreddamento migliori
- Tecnologia del vuoto per rimuovere le bolle d’aria
- Sensori che monitorano in tempo reale temperatura e pressione
Questo monitoraggio aiuta a individuare i problemi prima che gli stampi si guastino. La maggior parte di queste attività è ancora sperimentale e si svolge in laboratorio; l’obiettivo è rendere il processo affidabile, non rapido o economico.
Conclusione
La ricerca sulla pressofusione dell’acciaio continua in ambiti di nicchia, soprattutto per pezzi piccoli, complessi e fortemente caricati, per i quali altri metalli non soddisfano i requisiti di resistenza o resistenza all’usura.
Nella maggior parte dei progetti reali, si ottengono prestazioni, affidabilità e controllo dei costi migliori combinando leghe non ferrose per pressofusione e produzione ad alto volume e conveniente, riservando l’acciaio ai processi progettati per gestirne il comportamento impegnativo.
Domande frequenti
Se mi servono pezzi resistenti quanto l’acciaio, quali metalli per pressofusione dovrei valutare per primi?
Se cercate prestazioni paragonabili a quelle di molti componenti in acciaio, prendete in considerazione innanzitutto leghe di alluminio ad alta resistenza per pressofusione e alcune leghe a base di rame.
L’alluminio offre un eccellente rapporto resistenza/peso, buona resistenza alla corrosione e compatibilità con trattamenti superficiali che ne aumentano la durata.
Le leghe di rame possono garantire conducibilità termica ed elettrica eccezionale, oltre a buone proprietà meccaniche: sono ideali per pezzi che devono sopportare carichi strutturali e calore o corrente.
La loro resistenza assoluta potrebbe non raggiungere quella degli acciai più resistenti, ma spesso offrono prestazioni meccaniche sufficienti, con importanti vantaggi in termini di peso e producibilità.
Che cosa sono i processi per forme quasi finite e come aiutano a produrre componenti in acciaio?
I processi per forme quasi finite realizzano pezzi molto vicini alla geometria finale, riducendo lavorazioni meccaniche e sprechi di materiale.
Per l’acciaio comprendono la colata continua (per billette e bramme destinate alla laminazione o alla forgiatura), lo stampaggio a iniezione di metalli (per pezzi piccoli e intricati) e la forgiatura di precisione (per componenti fortemente caricati che richiedono elevata resistenza e precisione dimensionale).
Rispetto alla lavorazione completa di barre o piastre, questi metodi possono ridurre i costi totali di produzione e migliorare l’uniformità.







