
Wenn man nach „Stahl Druckguss“ sucht, denkt man wahrscheinlich, dass Stahl eine starke Wahl für Druckguss ist. Zu diesem Thema sagen Experten bei Moldie wird dir eine klare Antwort geben:
Stahl wird im Allgemeinen nicht für Druckguss verwendet, wegen seines hohen Schmelzpunktes und schlechten Fließverhaltens, abgesehen von Nischen- und experimentellen Versuchen.
Diese Antwort erfüllt jedoch nicht Ihr Bedürfnis nach einem langlebigen und hochwertigen Teil, daher werden wir in diesem Blog demonstrieren andere Optionen mit Metall Druckguss, sowie mehr alternative Stahlgussmethoden.
Warum Stahl in Druckguss nicht verwendet wird
Stahl funktioniert in Druckguss nicht gut, weil er extreme Hitze benötigt, nicht gut fließt und starke Belastungen auf Formen ausübt. Diese Einschränkungen erhöhen die Werkzeugkosten, verlangsamen die Produktion und erhöhen das Risiko von Gießfehler.
Hoher Schmelzpunkt von Stahl und thermische Belastung auf Formen
Stahl hat einen Schmelzpunkt von etwa 1,370°C, was weit höher ist als Metalle, die in Druckguss verwendet werden. Aluminium schmilzt bei etwa 660°C, und Zink schmilzt nahe 420°C. Diese große Lücke führt zu erheblichen Prozessgrenzen.
Die hohe Gießtemperatur von Stahl verursacht starke thermische Belastung auf Formen. Jeder Schuss erhitzt die Form schnell und kühlt sie dann ebenso schnell ab. Dieser Zyklus hoher thermischer Belastung verursacht Risse, Verformungen und vorzeitiges Versagen.
Druckgussformen werden oft aus gehärtetem Werkzeugstahl hergestellt. Selbst diese Materialien können unter der Hitze des Stahlgusses beschädigt werden. Das Ergebnis ist schwer Formverschleiß und häufige Reparaturen.
Kurzes Werkzeuglebensdauer erhöht Ausfallzeiten und Kosten. Für die Massenproduktion macht dieser Schaden Stahl im Vergleich zu Metallen mit niedrigerer Temperatur zu einer schlechten Wahl..
Schlechter Fluss und schnelle Erstarrung
Im Vergleich zu Aluminium- oder Zinklegierungen hat geschmolzener Stahl eine höhere Viskosität und verliert seine Überhitzung schnell, wenn er in eine stark gekühlte Form eingespritzt wird. An den Formwänden bildet sich schnell eine feste Haut, sodass das verbleibende flüssige Metall Schwierigkeiten hat, dünne Bereiche und komplizierte Details in den sehr kurzen Füllzeiten zu füllen, die für hoch‑Druckguss typisch sind..
Dieses Manko führt auch dazu, dass Gas eingeschlossen wird und innere Hohlräume entstehen, die Gussfehler wie Kaltverschlüsse, Fehlläufe und unebene Oberflächen verursachen. Diese Probleme erhöhen die Ausschussraten und verringern die Teilequalität. Bei der schnellen Druckgussverfahren wird Stahl wesentlich schwerer zu kontrollieren. Dies nimmt den Geschwindigkeitsvorteil, der Druckguss ausmacht, und erhöht zusätzlich die Werkzeugkosten..
Druckguss Materialauswahl für gleich langlebige Teile
Obwohl Stahl kein guter Kandidat für Druckguss ist, bietet dieses Metallgießverfahren dennoch großes Potenzial für die Herstellung von besonders langlebigen Teilen mit komplexen Designs ähnlich wie beim Stahlgießen..
Dieses Kapitel wird eine Einführung in die gängigen Druckguss-Metalle wie Aluminium, Zink, Magnesium und Kupferlegierungen sein, damit Sie ihre Festigkeit und Flexibilität verstehen können.
Aluminium und Aluminiumlegierungen
Aluminium Druckguss führt die Branche, weil Aluminiumlegierungen bei relativ niedrigen Temperaturen schmelzen, was schnelle Zykluszeiten und lange Werkzeuglebensdauer ermöglicht. Das geschmolzene Metall fließt unter Druck gut und füllt dünne Wände mit guten Details.
Das Metall bietet auch eine starke Balance zwischen Festigkeit und Gewicht. Dies ist wichtig bei Automobil- und Elektronikteilen, wo die Masse die Leistung beeinflusst. Aluminium ist korrosionsbeständig und nimmt Beschichtungen leicht auf..
Zink und Zinklegierungen
Zinc Druckguss verwendet Zinklegierungen mit sehr niedrigen Schmelzpunkten, oft in der Nähe von 420°C. Dies ermöglicht schnelle Zyklen, geringen Energieverbrauch und hervorragende Oberflächenfinish. Zink füllt feine Details besser als Aluminium, aufgrund seiner hohen Flüssigkeit, die enge Toleranzen unterstützt.
Hersteller wählen häufig Zinklegierungen für kleine und mittlere Teile. Übliche Verwendungszwecke sind Anschlüsse, Gehäuse und Beschläge. Zink reduziert auch den Werkzeugverschleiß, was die langfristigen Kosten senkt..
Magnesium- und Kupferlegierungen
Magnesiumlegierungen Schmilzt bei niedrigen Temperaturen und wiegt weniger als Aluminium. Magnesium-Druckguss unterstützt dünne Wände und komplexe Formen und hat außerdem eine überlegene Bearbeitbarkeit. Dies eignet sich für Luft- und Raumfahrt- sowie Automobilteile, bei denen das Gewicht eine Rolle spielt..
Kupferlegierungen, einschließlich Messing und Bronze, treten in Druckguss seltener auf. Sie schmelzen bei relativ höheren Temperaturen als Aluminium oder Zink, bleiben aber dennoch nutzbar. Diese Legierungen bieten eine hohe elektrische und thermische Leitfähigkeit.
Alternative Stahlgussmethoden
Mehrere bewährte Verfahren bewältigen den hohen Schmelzpunkt und die begrenzte Fließfähigkeit von Stahl besser als Druckguss. Diese Methoden tauschen Geschwindigkeit gegen Hitzebeständigkeit, Formflexibilität und Kontrolle über die Erstarrung, was den Anforderungen beim Gießen von Eisenmetallen entspricht..
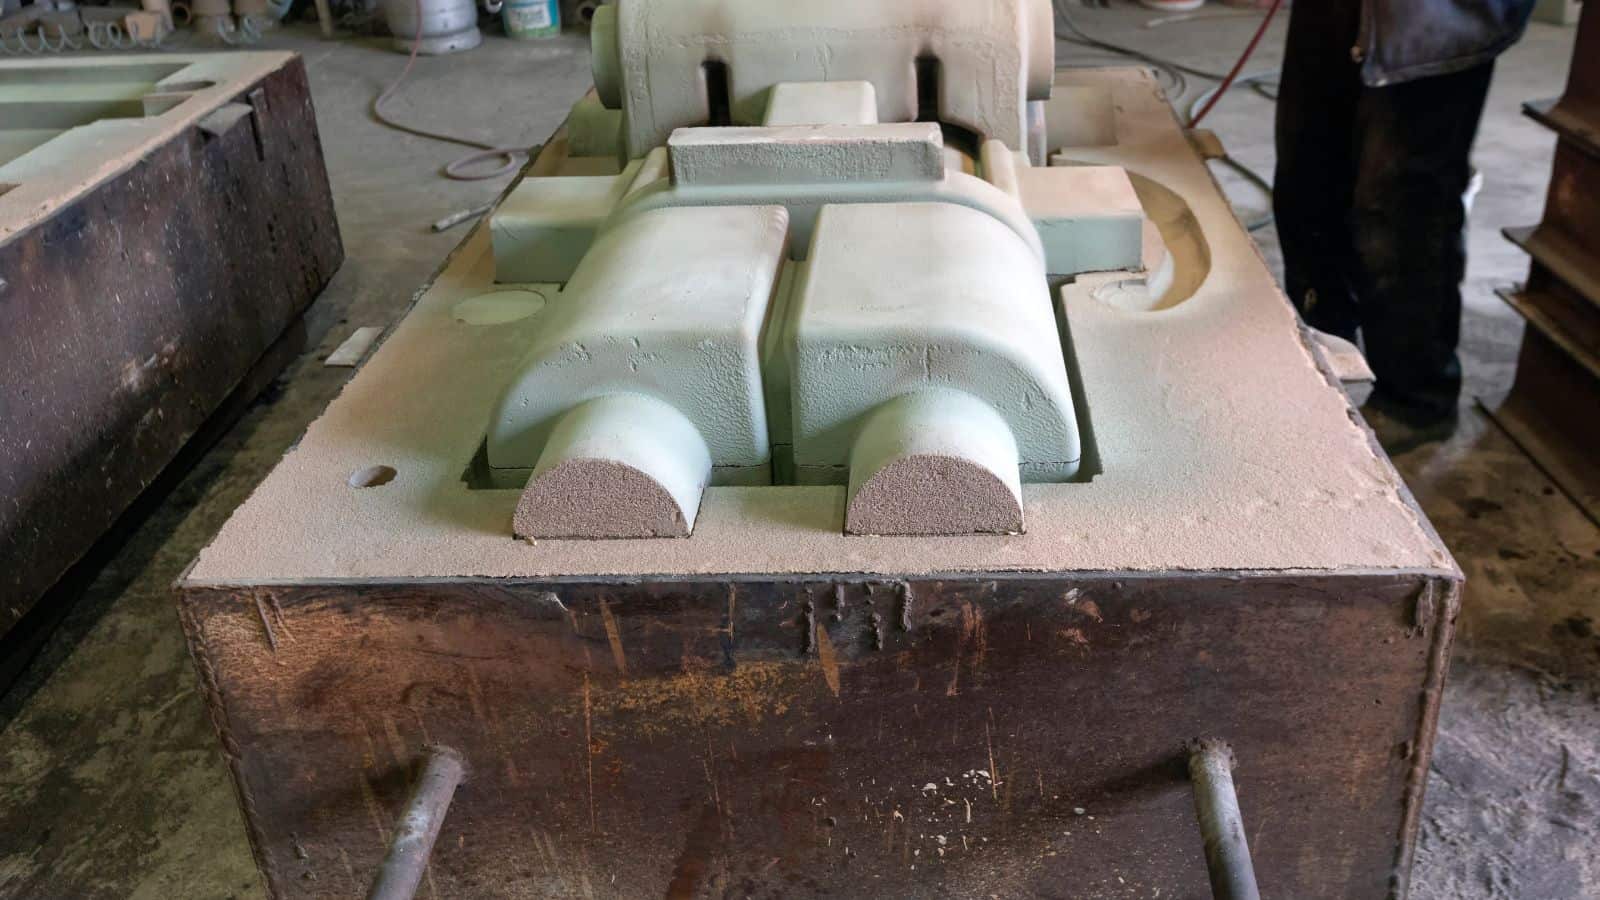
Sandguss für Stahl
Sandguss bleibt eines der gebräuchlichsten Herstellungsverfahren für Stahlguss. Es verwendet verdichtete Sandformen, die sehr hohe Temperaturen ohne Schaden vertragen. Gießereien wählen diese Methode oft für große Teile oder geringe bis mittlere Stückzahlen..
Der Prozess funktioniert gut für Stahlguss und Eisen Guss. Sandformen ermöglichen dickere Abschnitte und einfache Angüsse, was dem Stahl hilft, die Kavität zu füllen, bevor er abkühlt.
Oberflächenfinish und Genauigkeit bleiben unter Druckguss, aber die Kosten bleiben ebenfalls vernünftig. Designer gewinnen auch Freiheit bei der Gestaltung komplexe Geometrien diese Dauerformen nicht bewältigen können.
Hauptmerkmale von Sandguss
- Bewältigt hohe Hitze von Eisenmetallen
- Eignet sich für große und schwere Teile
- Unterstützt Stahl- und Graugusslegierungen
Feinguss für Stahl
Feinguss, auch Wachsausschmelzverfahren genannt, erzeugt detaillierte Stahlteile mit engen Toleranzen. Ein Wachsmodell bildet die Form, die anschließend von einer keramischen Hülle umgeben wird. Nach dem Erhitzen, durch das das Wachs entfernt wird, fließt geschmolzener Stahl in die Kavität.
Diese Methode eignet sich für Teile mit dünnen Wänden, feinen Details und glatten Oberflächen. Sie funktioniert gut für komplexe Geometrien Diese Bearbeitung würde zu viel kosten, um sie herzustellen.
Feinguss kostet pro Teil mehr als Sandguss. Es eignet sich am besten, wenn Präzision wichtiger ist als Geschwindigkeit oder Teilegröße..
Häufige Verwendungen
- Ventile und Armaturen
- Luft- und Raumfahrt- sowie Industriekomponenten
- Präzisions-Eisenguss Teile
Schleuderguss
Zentrifugalguss verwendet Rotation, um geschmolzenen Stahl gegen eine Formwand zu drücken. Diese Bewegung entfernt Lufttaschen und drückt Verunreinigungen zur Mitte. Das Ergebnis ist dichter Stahl mit einer starken Kornstruktur.
Hersteller verwenden diesen Prozess oft für Rohre, Ringe und Buchsen. Er funktioniert gut für Stahl und andere ferrolegierte Gussmaterialien, die eine hohe Festigkeit benötigen..
Die Methode begrenzt die Formmöglichkeiten. Sie eignet sich nicht für Teile mit inneren Details oder scharfen Ecken.
Typische Produkte
- Stahlrohre und -röhren
- Lager und Hülsen
- Dickwandige zylindrische Teile
Andere Near-Netzform-Verfahren
Mehrere Near-Net-Shape-Verfahren unterstützen Stahl, wenn das Standardgießen nicht ausreicht. Das Stranggießen bildet Stahlblöcke und -platten mit gleichbleibender Qualität. Diese Formen werden später gewalzt oder geschmiedet..
Metallspritzguss verarbeitet kleine Stahlteile mit feinen Details. Es mischt Metallpulver mit einem Bindemittel und sintert dann das Teil zu voller Festigkeit..
Diese Prozesse reduzieren Abfall und Bearbeitung. Sie unterstützen auch wiederholbare Ergebnisse bei der Gussfertigung von Stahl in großen Mengen..
| Prozess | Am besten für | Hauptvorteil |
|---|---|---|
| Kontinuierliches Stranggießen | Barren und Platten | Einheitliche Struktur |
| Metall-Spritzgießen | Kleine Stahlteile | Hohe Detailgenauigkeit |
| Präzisionsschmieden | Dichte Stahlteile | Stärke und Genauigkeit |
Potenziale in zukünftigem Stahl Druckguss
Forschungsteams untersuchen weiterhin begrenzte Wege für Stahl Druckguss, obwohl erhebliche Hindernisse bestehen. Der Fortschritt konzentriert sich auf die Haltbarkeit von Formen., Prozesssteuerung, und enge Anwendungsfälle, in denen andere Methoden nicht ausreichen.
Formen länger haltbar machen
Das größte Problem ist Werkzeuglebensdauer. Stahl schmilzt bei sehr hohen Temperaturen, die normale Formen schnell beschädigen. Forscher testen drei Hauptlösungen:
- Widerstandsfähigere Werkzeugstähle – Kann mehr Hitze aushalten, kostet aber viel
- Keramikeinsätze – Widersteht extremer Hitze, bricht aber leicht
- Schutzbeschichtungen – Hilft Formen länger zu halten, verschleißt aber trotzdem schnell
Einige Teams bauen Formen, bei denen nur die heißesten Teile spezielle hitzebeständige Einsätze verwenden, die bei Abnutzung ausgetauscht werden können.
Bis jetzt haben diese Ansätze nur in Laborversuchen und sehr begrenzter Nischenproduktion vielversprechende Ergebnisse gezeigt. Sie sind bei weitem nicht wettbewerbsfähig mit herkömmlichen NE-Metallen Druckguss in Bezug auf Kosten, Geschwindigkeit oder Robustheit..
Bessere Prozesskontrolle
Die meisten Fortschritte kommen durch eine sorgfältigere Kontrolle des Gießprozesses. Ingenieure versuchen:
- Langsamere Metalleinspritzung zur Reduzierung von Stoß
- Bessere Kühlsysteme
- Vakuumtechnik zur Entfernung von Luftblasen
- Sensoren, die Temperatur und Druck in Echtzeit überwachen
Diese Überwachung hilft, Probleme zu erkennen, bevor Formen versagen. Ein Großteil dieser Arbeit ist noch experimentell und wird in Laboren durchgeführt, wobei der Schwerpunkt darauf liegt, den Prozess zuverlässig zu machen und nicht schnell oder billig..
Fazit
Die Forschung an Stahl Druckguss wird in engen Nischen fortgesetzt, hauptsächlich bei kleinen, komplexen, stark belasteten Teilen, bei denen andere Metalle die Anforderungen an Festigkeit oder Verschleiß nicht erfüllen können..
In den meisten realen Projekten erzielen Sie bessere Leistung, Zuverlässigkeit und allgemeine Kostenkontrolle, wenn Sie nichtmetallische Druckguss‑Legierungen mit einer volumenstarken und kosteneffizienten Produktion kombinieren und Stahl für Prozesse reservieren, die auf sein anspruchsvolles Verhalten optimiert sind.
Häufig gestellte Fragen
Wenn ich Teile brauche, die so stark wie Stahl sind, welche Druckguss Metalle sollte ich zuerst in Betracht ziehen?
Wenn Sie eine Leistung anstreben, die mit vielen Stahlanwendungen vergleichbar ist, beginnen Sie damit, hochfeste Aluminium-Druckguss‑Legierungen und ausgewählte kupferbasierte Legierungen in Betracht zu ziehen..
Aluminium kann ein hervorragendes Verhältnis von Festigkeit zu Gewicht, gute Korrosionsbeständigkeit und Kompatibilität mit Oberflächenbehandlungen für zusätzliche Haltbarkeit bieten.
Kupferlegierungen können hervorragende thermische und elektrische Leitfähigkeit zusammen mit guten mechanischen Eigenschaften bieten, was sie ideal für Teile macht, die sowohl strukturelle Last als auch Wärme oder Strom bewältigen müssen..
Auch wenn ihre absolute Festigkeit möglicherweise nicht mit den hochfestesten Stählen übereinstimmt, bieten sie oft ausreichende mechanische Leistung bei großen Vorteilen in Bezug auf Gewicht und Herstellbarkeit.
Was sind „Nahe-Netzform“-Prozesse und wie helfen sie bei Stahlkomponenten?
Near-Net-Shape-Verfahren sind Methoden, die Teile erzeugen, die ihrer endgültigen Geometrie sehr nahekommen, wodurch die Bearbeitung und Materialverschwendung reduziert werden..
Für Stahl umfasst dies das Stranggießen (für Knüppel und Platten, die gewalzt oder geschmiedet werden), Metallpulverspritzguss (MIM) (für kleine, komplizierte Teile) und Präzisionsschmieden (für stark beanspruchte Komponenten, die hervorragende Festigkeit und Maßgenauigkeit erfordern).).
Diese Ansätze können die Gesamtherstellungskosten senken und die Konsistenz im Vergleich zu vollständig bearbeiteten Teilen aus Stangen- oder Plattenmaterial verbessern..


