
Pri hľadaní výrazu „steel die casting“ si možno myslíte, že oceľ je vhodný materiál na tlakové liatie. Odborníci zo spoločnosti Moldie vám na to dajú priamu odpoveď:
Oceľ sa pri tlakovom liatí vo všeobecnosti nepoužíva pre svoju vysokú teplotu tavenia a slabú tekutosť, s výnimkou ojedinelých a experimentálnych pokusov.
Táto odpoveď však nerieši vašu potrebu odolného a kvalitného dielu. V článku preto predstavíme ďalšie možnosti tlakového liatia kovov aj alternatívne metódy odlievania ocele.
Prečo sa oceľ nepoužíva na tlakové liatie
Oceľ nie je vhodná na tlakové liatie, pretože vyžaduje extrémne teploty, zle tečie a výrazne namáha formy. Tieto obmedzenia zvyšujú náklady na nástroje, spomaľujú výrobu a zvyšujú riziko chýb odliatkov.
Vysoká teplota tavenia ocele a tepelné namáhanie foriem
Teplota tavenia ocele je približne 1 370°C, čo je oveľa viac než pri kovoch používaných na tlakové liatie. Hliník sa taví približne pri 660°C a zinok pri 420°C. Tento výrazný rozdiel výrazne obmedzuje možnosti procesu.
Vysoká teplota nalievania ocele spôsobuje silné tepelné namáhanie foriem. Každý vstrek formu rýchlo zohreje a následne ju rovnako rýchlo ochladí. Opakované tepelné šoky vedú k praskaniu, deformácii a predčasnému zlyhaniu.
Formy na tlakové liatie sa často vyrábajú z kalenej nástrojovej ocele. Aj tieto materiály môže poškodiť teplo pri odlievaní ocele. Výsledkom je výrazné opotrebovanie formy a časté opravy.
Krátka životnosť foriem zvyšuje prestoje a náklady. Pri hromadnej výrobe je preto oceľ v porovnaní s kovmi s nižšou teplotou tavenia nevhodná.
Slabý tok a rýchle tuhnutie
V porovnaní s hliníkovými alebo zinkovými zliatinami má roztavená oceľ vyššiu viskozitu a pri vstreknutí do intenzívne chladenej formy rýchlo stráca prehriatie. Na stenách formy sa rýchlo vytvorí stuhnutá vrstva, takže zvyšný tekutý kov nedokáže v krátkom čase typickom pre vysokotlakové tlakové liatie dobre vyplniť tenké prierezy a zložité detaily.
Tento nedostatok zachytáva plyn a vytvára vnútorné dutiny, ktoré spôsobujú chyby odliatku, napríklad studené spoje, neúplné vyplnenie a nerovnomerný povrch. Rastie tým podiel zmetkov a klesá kvalita dielov. Pri rýchlom procese tlakového liatia sa oceľ riadi ešte ťažšie. Stráca sa tak rýchlostná výhoda tlakového liatia a ďalej rastú náklady na nástroje.
Výber materiálov na tlakové liatie pre rovnako odolné diely
Hoci oceľ nie je vhodná na tlakové liatie, tento proces odlievania kovov má stále veľký potenciál na výrobu veľmi odolných dielov so zložitým návrhom podobným oceľovým odliatkom.
Táto kapitola predstavuje bežné kovy na tlakové liatie, ako sú hliník, zinok, horčík a medené zliatiny, aby ste lepšie porozumeli ich pevnosti a všestrannosti.
Hliník a hliníkové zliatiny
Tlakové liatie hliníka je v odvetví dominantné, pretože hliníkové zliatiny sa taví pri pomerne nízkych teplotách, čo umožňuje rýchle cykly a dlhú životnosť foriem. Roztavený kov dobre tečie pod tlakom a presne vypĺňa tenké steny.
Hliník zároveň ponúka dobrý pomer pevnosti k hmotnosti. To je dôležité pri automobilových a elektronických dieloch, kde hmotnosť ovplyvňuje výkon. Hliník odoláva korózii a ľahko sa povrchovo upravuje.
Zinok a zinkové zliatiny
Pri tlakovom liatí zinku sa používajú zinkové zliatiny s veľmi nízkou teplotou tavenia, často približne 420°C. To umožňuje rýchle cykly, nízku spotrebu energie a výbornú kvalitu povrchu. Vďaka vysokej tekutosti zinok vypĺňa jemné detaily lepšie než hliník a umožňuje dosahovať úzke tolerancie.
Výrobcovia si zinkové zliatiny často vyberajú na malé a stredne veľké diely, napríklad konektory, kryty a kovanie. Zinok tiež znižuje opotrebovanie nástrojov, a tým aj dlhodobé náklady.
Horčík a medené zliatiny
Horčíkové zliatiny sa taví pri nízkych teplotách a majú menšiu hmotnosť než hliník. Tlakové liatie horčíka umožňuje vyrábať tenké steny a zložité tvary a zároveň poskytuje výbornú obrobiteľnosť. Hodí sa preto na letecké a automobilové diely, pri ktorých záleží na nízkej hmotnosti.
Medené zliatiny, napríklad mosadz a bronz, sa pri tlakovom liatí používajú menej často. Taví sa pri vyšších teplotách než hliník alebo zinok, no stále sa dajú spracovať. Tieto zliatiny poskytujú vysokú elektrickú a tepelnú vodivosť.
Alternatívne metódy odlievania ocele
Niekoľko overených procesov zvláda vysokú teplotu tavenia a obmedzenú tekutosť ocele lepšie než tlakové liatie. Vymieňajú rýchlosť za tepelnú odolnosť, flexibilitu formy a kontrolu tuhnutia, čo vyhovuje odlievaniu železných kovov.
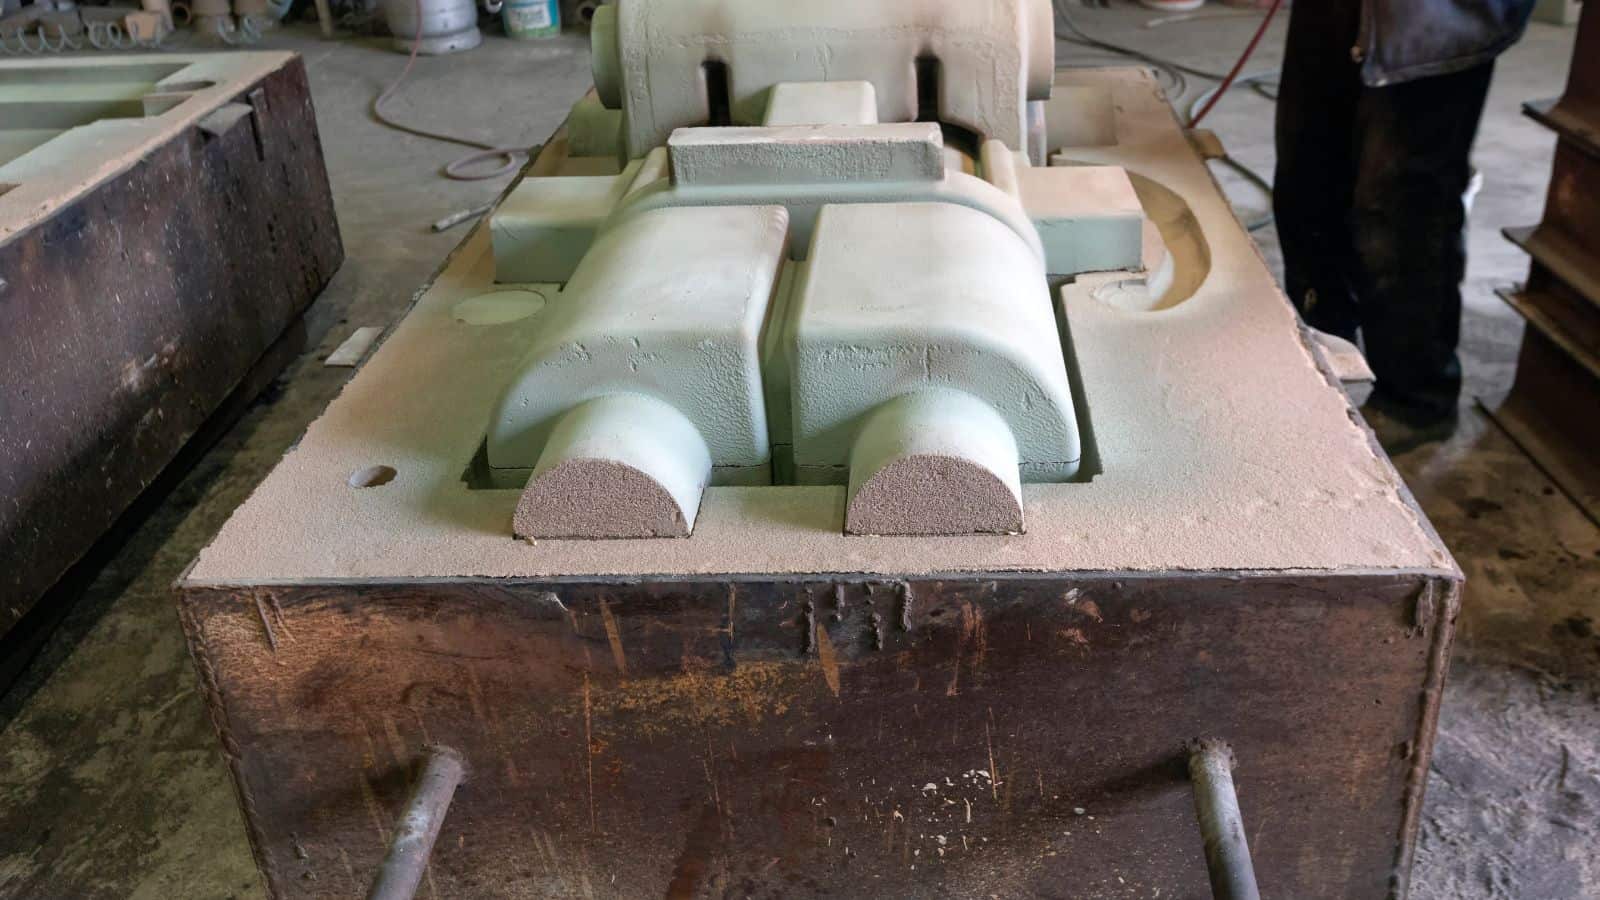
Odlievanie ocele do pieskových foriem
Odlievanie do pieskových foriem zostáva jedným z najbežnejších procesov výroby oceľových odliatkov. Používa zhutnené pieskové formy, ktoré odolávajú veľmi vysokým teplotám bez poškodenia. Zlievarne túto metódu často volia pre veľké diely alebo malé až stredné objemy výroby.
Proces je vhodný na odlievanie ocele a železa. Pieskové formy umožňujú hrubšie prierezy a jednoduchú vtokovú sústavu, takže oceľ stihne vyplniť dutinu pred ochladením.
Kvalita povrchu a presnosť sú nižšie než pri tlakovom liatí, no náklady zostávajú primerané. Konštruktéri môžu vytvárať aj zložité geometrie, ktoré v trvalých formách nemožno dosiahnuť.
Hlavné vlastnosti odlievania do pieskových foriem
- Zvláda vysoké teploty železných kovov
- Vhodné pre veľké a ťažké diely
- Podporuje oceľové a sivé liatiny
Presné odlievanie ocele do keramických foriem
Presné odlievanie do keramických foriem, nazývané aj odlievanie na vytaviteľný model, vyrába detailné oceľové diely s úzkymi toleranciami. Tvar sa vytvorí z voskového modelu a obalí keramickou škrupinou. Po zahriatí a odstránení vosku sa dutina vyplní roztavenou oceľou.
Táto metóda sa hodí na diely s tenkými stenami, jemnými detailmi a hladkým povrchom. Je vhodná pre zložité geometrie vyrábané obrábaním, ktoré by bolo príliš nákladné.
Náklady na jeden diel sú vyššie než pri pieskovom odlievaní. Metóda je najvhodnejšia vtedy, keď je presnosť dôležitejšia než rýchlosť alebo veľkosť dielu.
Bežné použitie
- Ventily a armatúry
- Letecké a priemyselné komponenty
- Presné odliatky zo železných kovov
Odstredivé liatie
Odstredivé liatie využíva rotáciu na pritlačenie roztavenej ocele k stene formy. Pohyb odstraňuje vzduchové bubliny a vytláča nečistoty do stredu. Výsledkom je hustý kov s pevnou štruktúrou zŕn.
Výrobcovia tento proces často používajú na rúry, krúžky a puzdrá. Hodí sa na oceľ a ďalšie železné kovy, pri ktorých sa vyžaduje vysoká pevnosť.
Možnosti tvarov sú obmedzené. Proces nie je vhodný pre diely s vnútornými detailmi alebo ostrými rohmi.
Typické výrobky
- Oceľové rúry a rúrky
- Ložiská a puzdrá
- Valcové diely s hrubými stenami
Ďalšie procesy s tvarom blízkym konečnému
Ak bežné odlievanie nestačí, pri oceli možno využiť viacero procesov s tvarom blízkym konečnému. Kontinuálne liatie vytvára oceľové predvalky a bramy s konzistentnou kvalitou, ktoré sa následne valcujú alebo kovájú.
Vstrekovanie kovových práškov umožňuje vyrábať malé oceľové diely s jemnými detailmi. Kovový prášok sa zmieša so spojivom a diel sa následne speká na plnú pevnosť.
Tieto procesy znižujú odpad a rozsah obrábania. Podporujú tiež opakovateľnú kvalitu vo veľkosériovej výrobe oceľových dielov.
| Proces | Najvhodnejšie pre | Hlavná výhoda |
|---|---|---|
| Kontinuálne liatie | Predvalky a bramy | Rovnomerná štruktúra |
| Vstrekovanie kovových práškov | Malé oceľové diely | Jemné detaily |
| Presné kovanie | Husté oceľové diely | Pevnosť a presnosť |
Možnosti budúceho tlakového liatia ocele
Výskumné tímy naďalej skúmajú obmedzené možnosti tlakového liatia ocele, hoci zásadné prekážky pretrvávajú. Pokrok sa zameriava na životnosť foriem, riadenie procesu a úzko vymedzené aplikácie, v ktorých iné metódy nestačia.
Predlžovanie životnosti foriem
Najväčším problémom je životnosť formy. Oceľ sa taví pri veľmi vysokých teplotách, ktoré bežné formy rýchlo poškodzujú. Výskumníci testujú tri hlavné riešenia:
- Odolnejšie nástrojové ocele – Znesú vyššie teploty, no sú drahé
- Keramické vložky – Odolávajú extrémnemu teplu, ale ľahko sa lámu
- Ochranné povlaky – Predlžujú životnosť foriem, no aj tak sa rýchlo opotrebujú
Niektoré tímy vyrábajú formy, v ktorých sú špeciálne žiaruvzdorné a vymeniteľné vložky použité len na najhorúcejších miestach.
Zatiaľ sa tieto prístupy osvedčili iba v laboratórnych skúškach a veľmi obmedzenej špecializovanej výrobe. Nákladmi, rýchlosťou ani robustnosťou sa zďaleka nevyrovnajú bežnému tlakovému liatiu neželezných kovov.
Lepšie riadenie procesu
Väčšina pokroku vychádza z dôslednejšej kontroly odlievania. Inžinieri skúšajú:
- Pomalšie vstrekovanie kovu na zníženie tepelného šoku
- Lepšie chladiace systémy
- Vákuovú technológiu na odstránenie vzduchových bublín
- Snímače na monitorovanie teploty a tlaku v reálnom čase
Monitorovanie pomáha odhaliť problémy skôr, než forma zlyhá. Väčšina výskumu je stále experimentálna a prebieha v laboratóriách; cieľom je spoľahlivosť procesu, nie jeho rýchlosť alebo nízka cena.
Záver
Výskum tlakového liatia ocele pokračuje v úzkych špecializovaných oblastiach, najmä pri malých, zložitých a vysoko namáhaných dieloch, pri ktorých iné kovy nedokážu splniť požiadavky na pevnosť alebo odolnosť proti opotrebovaniu.
Pri väčšine reálnych projektov dosiahnete lepší výkon, spoľahlivosť a kontrolu nákladov kombináciou zliatin neželezných kovov určených na tlakové liatie s veľkosériovou a nákladovo efektívnou výrobou. Oceľ je vhodnejšie ponechať procesom prispôsobeným jej náročným vlastnostiam.
Často kladené otázky
Ak potrebujem diely pevné ako oceľ, ktoré kovy na tlakové liatie mám zvážiť ako prvé?
Ak chcete dosiahnuť výkon porovnateľný s mnohými oceľovými aplikáciami, zvážte najprv vysokopevnostné hliníkové zliatiny na tlakové liatie a vybrané zliatiny na báze medi.
Hliník poskytuje výborný pomer pevnosti k hmotnosti, dobrú odolnosť proti korózii a možnosť povrchových úprav na zvýšenie trvanlivosti.
Medené zliatiny môžu ponúknuť výbornú tepelnú a elektrickú vodivosť aj dobré mechanické vlastnosti, takže sa hodia na diely, ktoré musia znášať konštrukčné zaťaženie aj teplo alebo prúd.
Hoci ich absolútna pevnosť nemusí dosahovať najpevnejšie ocele, často poskytujú dostatočný mechanický výkon a zároveň prinášajú výrazné výhody z hľadiska hmotnosti a vyrobiteľnosti.
Čo sú procesy s tvarom blízkym konečnému a ako pomáhajú pri výrobe oceľových dielov?
Procesy s tvarom blízkym konečnému vyrábajú diely, ktoré sa veľmi približujú požadovanej geometrii, čím znižujú potrebu obrábania a materiálový odpad.
Pri oceli sem patrí kontinuálne liatie (predvalkov a brám určených na valcovanie alebo kovanie), vstrekovanie kovových práškov (malých a zložitých dielov) a presné kovanie (vysoko namáhaných komponentov vyžadujúcich vysokú pevnosť a rozmerovú presnosť).
V porovnaní s výrobou dielov z tyče alebo plechu úplným obrábaním tieto metódy môžu znížiť celkové výrobné náklady a zlepšiť konzistentnosť.







