
「鋼のダイカスト」について調べると、鋼はダイカストに適した強力な選択肢であると思われるかもしれません。 この点について、 Moldie の専門家が明確な回答を提示します。
鋼は融点が高く流動性が悪いため、特殊な用途や実験的な試みを除き、一般的にダイカストには使用されません。
しかし、これでは耐久性と品質に優れた部品を求めるニーズを満たせません。そこで本ブログでは、 金属ダイカストにおける他の選択肢や、さらに、 鋼の代替鋳造法についてご紹介します。
なぜ鋼はダイカストに使われないのか
鋼は極めて高い温度を必要とし、流動性が悪く、金型に大きな負荷をかけるため、ダイカストには適していません。 こうした制約により、金型コストの上昇、生産速度の低下、そして 鋳造欠陥のリスク増大を招きます。
鋼の高い融点と金型への熱応力
鋼の融点は約 1 370℃であり、ダイカストに使用される金属よりもはるかに高い温度です。 アルミニウムの融点は約 660℃、亜鉛は約 420℃です。 この大きな温度差が、製造プロセス上の大きな制約となります。鋼の鋳込み温度は非常に高く、 熱応力を 金型に与えます。 1回のショットごとに金型は急激に加熱され、その後すぐに冷却されます。 このような激しい熱負荷の繰り返しにより、亀裂、変形、そして早期の破損が生じます。ダイカスト金型には、多くの場合、硬化処理された工具鋼が使用されます。 しかし、そのような材料であっても、鋼を鋳造する際の熱によって損傷を受ける可能性があります。 その結果、 金型の摩耗が激しくなり、 頻繁な修理が必要となります。金型寿命が短いと、ダウンタイムやコストが増加します。 大量生産において、こうした損傷は、より低い温度で鋳造できる金属と比較して、鋼を不適切な選択肢にしてしまいます。
流動性の悪さと急速な凝固
アルミニウムや亜鉛合金と比較して、溶鋼は粘度が高く、強力に冷却された金型に射出されると、過熱分(スーパーヒート)を急速に失います。 金型壁面で急速に凝固層(スキン)が形成されるため、高圧ダイカスト特有の極めて短い充填時間内では、残りの溶融金属が薄い部分や複雑な形状の細部まで行き渡りにくくなります。この欠点はガスの巻き込みや内部空洞(ボイド)の発生も招き、コールドシャット、湯回り不良(ミスラン)、表面の不均一といった鋳造欠陥の原因となります。 これらの問題はスクラップ率を上昇させ、部品の品質を低下させます。 高速で行われるダイカスト工程において、鋼の制御は非常に困難になります。 これにより、ダイカストの最大の利点である生産速度の高さが失われ、金型コストもさらに増大します。
同等の耐久性を持つ部品のためのダイカスト材料選定
鋼はダイカストには適していませんが、この金属鋳造プロセスには、鋼鋳物と同様の複雑な形状を持ち、かつ耐久性に優れた部品を製造できる大きな可能性があります。本章では、アルミニウム、亜鉛、マグネシウム、銅合金といった一般的なダイカスト用金属について紹介し、それぞれの強度や柔軟性について解説します。
アルミニウムおよびアルミニウム合金
アルミニウムダイカスト は業界をリードする存在です。アルミニウム合金は比較的低い温度で溶解するため、サイクルタイムの短縮や金型の長寿命化が可能です。 溶融金属は加圧下で良好な流動性を示し、薄肉部や微細な形状の隅々まで充填されます。また、強度と重量のバランスにも優れています。 これは、質量が性能に影響を与える自動車部品や電子機器部品において重要な要素です。 さらに、耐食性が高く、塗装やコーティングなどの表面処理も容易に行えます。
亜鉛および亜鉛合金
亜鉛ダイカストでは 亜鉛合金が使用され、 その融点は非常に低く、多くの場合 420℃付近です。 これにより、高速サイクルでの生産や低エネルギー消費が可能となり、優れた表面仕上がりも実現します。 亜鉛は流動性が高いため、アルミニウムよりも微細な形状への充填性に優れ、厳しい寸法公差にも対応できます。中小サイズの部品には、亜鉛合金が選ばれることがよくあります。 主な用途としては、コネクタ、ハウジング、ハードウェア(金具類)などが挙げられます。 また、亜鉛は金型の摩耗を抑えるため、長期的なコスト削減にもつながります。
マグネシウム合金および銅合金
マグネシウム合金は 低温で溶解し、アルミニウムよりも軽量です。 マグネシウムダイカストは、薄肉形状や複雑な形状の成形に適しており、被削性(切削加工のしやすさ)にも優れています。 そのため、軽量化が求められる航空宇宙分野や自動車分野の部品に適しています。
銅合金真鍮や青銅などの合金は、ダイカストで用いられることは比較的稀です。 これらはアルミニウムや亜鉛よりも融点が高いものの、鋳造は可能です。 これらの合金は、高い導電性と熱伝導性を備えています。
鋼の鋳造における代替手法
鋼の高い融点や流動性の低さという課題に対し、ダイカストよりも適した実績ある鋳造法がいくつか存在します。 これらの手法は、生産速度を犠牲にする代わりに、耐熱性、金型の柔軟性、凝固過程の制御性を確保しており、鉄系金属の鋳造ニーズに適しています。
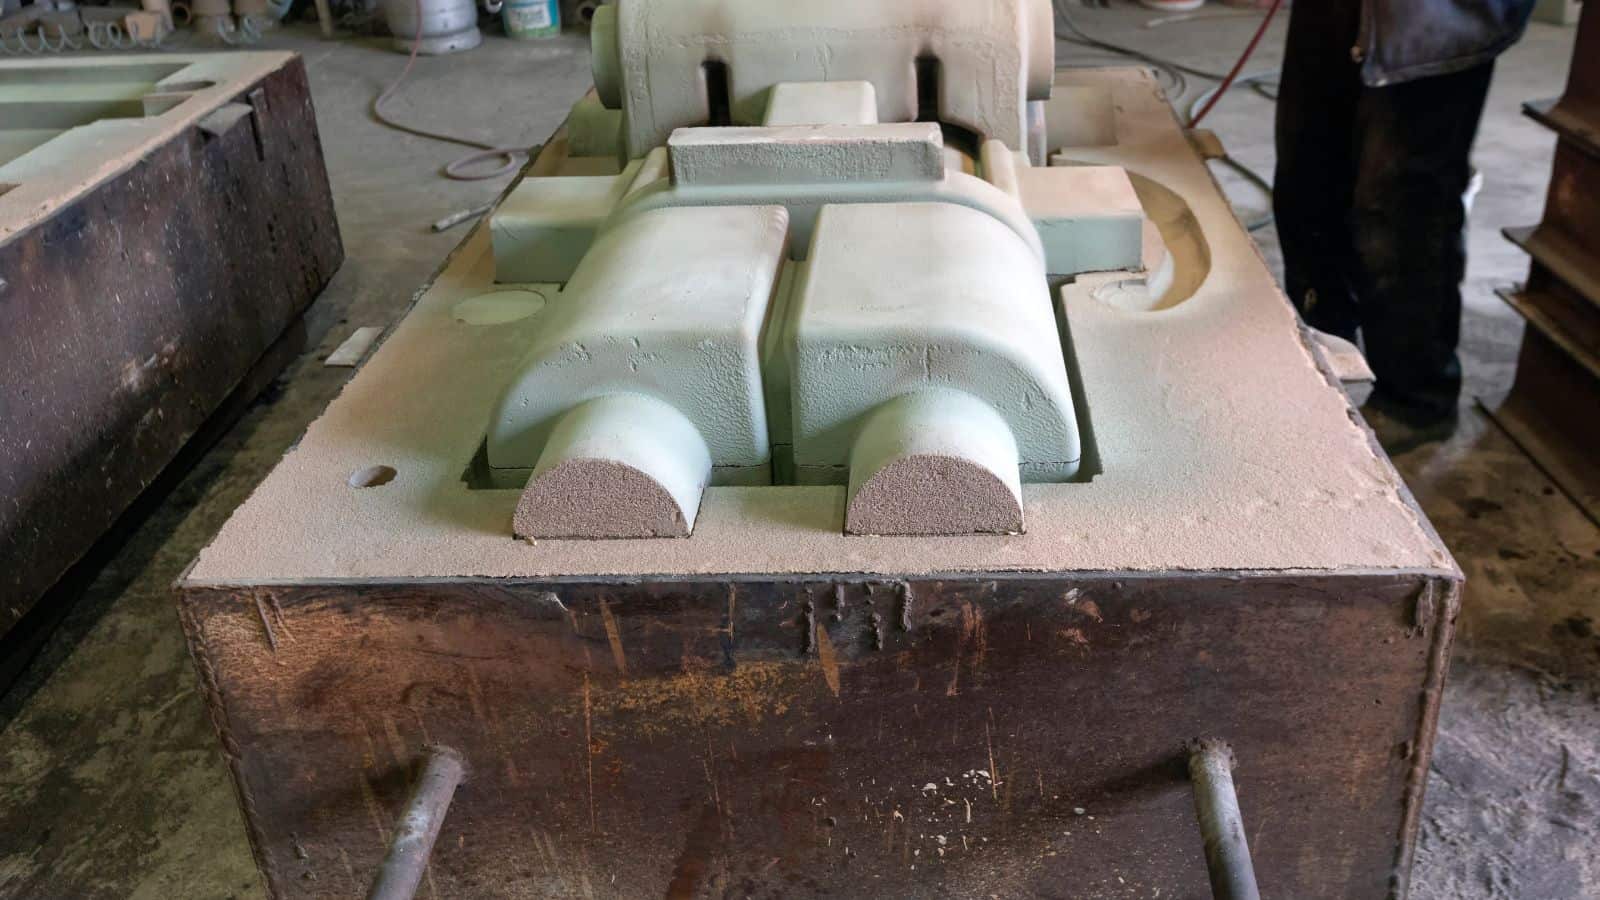
鋼の砂型鋳造
砂型鋳造 は、鋼の鋳造において最も一般的な製造プロセスの一つです。 この方法では、極めて高い温度にも耐えうる、固められた砂型を使用します。 鋳造所では、大型部品や少量から中量の生産において、この方法がよく採用されます。このプロセスは、 鋼や鉄の鋳造に適しています。 砂型は肉厚な形状や単純な湯道(ゲート)の設計を可能にし、溶けた鋼が冷却・凝固する前にキャビティ(空洞部)の隅々まで行き渡るのを助けます。表面仕上げや寸法の精度はダイカストに劣りますが、コストは適正な範囲に抑えられます。 また、設計者は 複雑な形状 を自由に設計することができます(これらは金型鋳造では対応できない形状です)。
砂型鋳造の主な特徴
- 鉄系金属の高温に耐えられる
- 大型・重量部品に対応可能
- 鋼やねずみ鋳鉄(鋳鉄合金)に対応
鋼のロストワックス鋳造(インベストメント鋳造)
ロストワックス鋳造「ロストワックス鋳造」とも呼ばれ、厳しい公差(寸法精度)が求められる複雑な形状の鋼製部品を製造できます。 まずワックス(蝋)で原型を作り、その周囲をセラミックの殻(シェル)で覆います。 加熱してワックスを除去した後、空洞に溶鋼を流し込みます。この方法は、薄肉、微細な形状、滑らかな表面を持つ部品に適しています。 特に以下のような場合に有効です。 複雑な形状 機械加工では製造コストが高くなりすぎるような形状。ロストワックス鋳造は、砂型鋳造に比べて部品あたりのコストが高くなります。 速度や部品の大きさよりも、精度が重視される場合に最適です。
主な用途
- バルブおよび継手(フィッティング)
- 航空宇宙および産業用部品
- 精密な鉄系鋳造部品
遠心鋳造
遠心鋳造 回転力を利用して溶鋼を金型の壁面に押し付けます。 この動きにより、気泡が除去され、不純物が中心部へと押し出されます。 その結果、強固な金属組織を持つ、緻密な金属製品が得られます。この工程は、パイプ、リング、ブッシュなどの製造によく用いられます。 高い強度が求められる鋼やその他の鉄系鋳造材料に適しています。この工法では形状の選択肢が制限されます。 内部に複雑な構造を持つ部品や、鋭角な角部を持つ部品には適していません。
代表的な製品
- 鋼管・鋼製チューブ
- 軸受(ベアリング)およびスリーブ
- 厚肉円筒部品
その他のニアネットシェイプ(最終形状に近い成形)工法
標準的な鋳造法では対応できない場合でも、いくつかのニアネットシェイプ工法が鋼材の成形に利用されています。 連続鋳造法は、安定した品質の鋼製ビレットやスラブを成形する手法であり、これらは後に圧延や鍛造の工程に回されます。金属粉末射出成形(MIM)は、微細な形状を持つ小型の鋼製部品の製造に適しています。 金属粉末とバインダー(結合剤)を混合して成形した後、焼結を行うことで十分な強度を持たせます。これらの工法は、廃棄物や機械加工の必要性を低減します。 また、鋼製品の大量生産において、安定した品質の製品を繰り返し製造することを可能にします。
| プロセス | 最適な用途 | 主な利点 |
|---|---|---|
| 連続鋳造 | ビレットおよびスラブ | 均質な組織 |
| 金属粉末射出成形(MIM) | 小型鋼製部品 | 高精細な形状 |
| 精密鍛造 | 緻密な鋼製部品 | 強度と精度 |
鋼のダイカストにおける将来の可能性
依然として大きな障壁は残っていますが、研究チームは鋼のダイカスト実現に向けた限られた可能性を模索し続けています。 進展が見られるのは、金型の耐久性、 プロセス制御、そして他の工法では対応できない特定の用途分野です。
金型の長寿命化
最大の問題は金型の寿命です。 鋼は非常に高温で溶解するため、通常の金型はすぐに損傷してしまいます。 研究者は主に3つの解決策を試しています。
- より強靭な工具鋼 – 耐熱性に優れるが高コスト
- セラミック製インサート – 高熱には耐えるが、破損しやすい
- 保護コーティング – 金型の寿命を延ばす効果はあるが、それでもすぐに摩耗してしまう
一部のチームは、最も高温になる部分にのみ、摩耗時に交換可能な特殊な耐熱インサートを使用した金型を開発しています。これまでのところ、こうした手法は実験室での試験やごく限られたニッチな生産において有望視されているに過ぎません。 コスト、速度、堅牢性のいずれの面でも、従来の非鉄金属ダイカストと競合できるレベルには達していません。
より高度なプロセス制御
進歩の大部分は、鋳造プロセスをより綿密に制御することによってもたらされています。 技術者たちは以下のような取り組みを行っています。
- 衝撃を抑えるための、より低速な金属射出
- より優れた冷却システム
- 気泡を除去するための真空技術
- 温度と圧力をリアルタイムで監視するセンサー
こうした監視は、金型が破損する前に問題を察知するのに役立ちます。 これらの取り組みの多くは依然として実験段階にあり、速度や低コスト化よりもプロセスの信頼性向上に重点が置かれています。
結論
鋼のダイカストに関する研究は、特定のニッチな分野で続けられています。それは主に、他の金属では強度や耐摩耗性の要求を満たせないような、小型で複雑、かつ高い負荷がかかる部品の分野です。実際のプロジェクトの多くでは、非鉄ダイカスト用合金を大量生産かつコスト効率の良い製造プロセスと組み合わせ、鋼についてはその扱いにくい特性に合わせて最適化されたプロセスに限定して使用することで、より優れた性能、信頼性、および全体的なコスト管理を実現できるでしょう。
よくある質問
鋼(スチール)と同等の強度を持つ部品が必要な場合、まずどのようなダイカスト用金属を検討すべきでしょうか?
鋼が使用される多くの用途に匹敵する性能をお求めなら、まずは高強度アルミニウム・ダイカスト合金や特定の銅合金の検討から始めてください。アルミニウムは、優れた強度重量比と耐食性を備えているほか、表面処理を施すことで耐久性をさらに高めることも可能です。銅合金は、優れた熱伝導性・導電性と良好な機械的特性を兼ね備えており、構造的な負荷に加え、熱や電流への対応が求められる部品に最適です。絶対的な強度では最高強度の鋼に及ばない場合もありますが、多くの場合、十分な機械的性能を発揮しつつ、軽量化や製造性の面で大きなメリットをもたらします。
「ニアネットシェイプ」プロセスとはどのようなものですか?また、鋼製部品においてどのような利点があるのでしょうか?
ニアネットシェイプ・プロセスとは、最終的な形状に近い状態で部品を成形する手法のことで、機械加工や材料の無駄を削減できます。鋼の場合、これには連続鋳造(圧延や鍛造に回されるビレットやスラブの製造)、金属粉末射出成形(MIM:小型で複雑な形状の部品用)、精密鍛造(優れた強度と寸法精度が求められる高負荷部品用)などが含まれます。これらの手法は、棒材や板材から全面的に機械加工を行う部品と比較して、総生産コストを低減し、品質の安定性を向上させることができます。







