
ガスの巻き込みや凝固収縮によって生じる気孔は、ダイカスト部品の健全性を損ないます。しかし、最新の気孔検出・診断ツールを使えば、メーカーはこうした 気孔欠陥 を分析可能なデータに変換し、リスクを定量化し、費用対効果の高い対策を見つけ、最終的に鋳物部品の効率と品質を確保できます。
ダイカストにおける気孔検出方法
正確な気孔検出は、ダイカスト部品の耐久性、シール性、寸法健全性の確保につながります。エンジニアは、部品を損傷させずに内部や表面の空隙を特定・評価するため、複数の 非破壊検査(NDT) 方法を利用します。最適な方法は、鋳造材料、肉厚、欠陥位置、求められる品質レベルによって異なります。
X線検査と放射線透過試験(RT)

X線検査 と 放射線透過試験(RT) は、鋳物にX線またはガンマ線を透過させ、内部の空隙を検出します。密度の高い金属部は、空気で満たされた気孔より多くの放射線を吸収するため、フィルムまたはデジタル検出器上に濃淡のコントラストが生じます。
画像から気孔の分布、大きさ、形状を直接確認できます。この視認性によりRTはアルミニウムや亜鉛のダイカスト品に有効です。内部のガス気孔は、気密性と強度に大きく影響するためです。
利点:
- 内部や隠れた欠陥を正確に検出できる。
- トレーサビリティのため、画像記録を保存できる。
- 複雑形状や厚肉部品にも有効。
超音波探傷試験(UT)と渦電流探傷試験(ET)

超音波探傷試験(UT) では高周波の超音波を鋳物に入射します。波が気孔や密度変化に当たると、エネルギーの一部が反射します。反射時間と振幅を測定して、技術者が内部欠陥の位置と大きさを特定します。UTは厚肉部に有効で、迅速かつ定量的な測定が可能です。
渦電流探傷試験(ET) は電磁誘導を利用します。交流を流すコイルが鋳物の表層に渦電流を発生させます。気孔や割れがあると電流が乱れ、測定可能な信号変化が生じます。ETは 高速 で、アルミニウム合金や銅合金などの 導電性非鉄材料 に適しています。
| 方法 | 適用対象 | 強み | 主な制約 |
|---|---|---|---|
| UT | 内部または表面近傍の気孔 | 深部まで検査でき、感度も良好 | 熟練技術者が必要。表面は滑らかでなければならない |
| ET | 表面近傍の欠陥 | 迅速、非接触、安全 | 導電性材料に限定。検査深さが浅い |
コンピューター断層撮影(CTスキャン)
コンピューター断層撮影(CT) または 工業用CTスキャン では、内部体積を三次元画像にできます。複数のX線投影画像をデジタル再構成して、気孔の正確な大きさ、分布、位置を明らかにします。
CTは2D RTより高精度で、自動車用ハウジングや航空宇宙用鋳物など、精密で高価値の部品に適しています。気孔検査では、気孔体積率を正確に測定し、空間分布をマッピングできます。
ただし、大型部品のスキャンにはかなりの時間がかかります。ほかのNDT方法では十分に調べられない場合に、試作品の解析、工程検証、根本原因調査に用いることが一般的です。
目視検査と表面気孔の確認
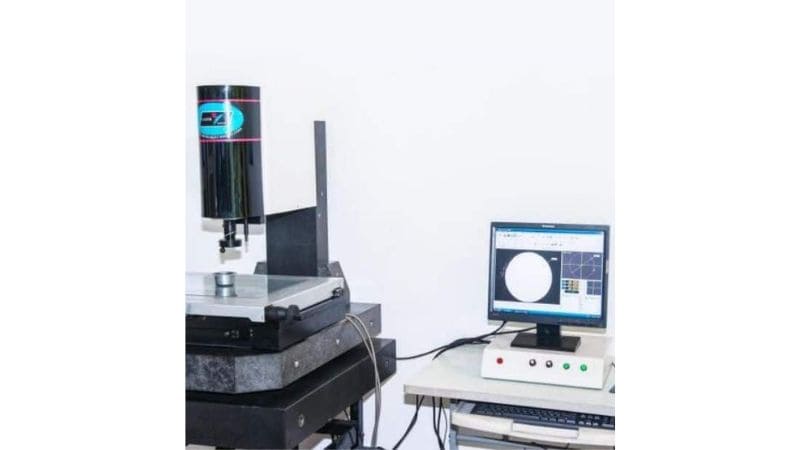
目視検査 は最も簡単ですぐに実施できる気孔検査方法です。技術者は適切な照明の下で鋳物表面を確認し、必要に応じて拡大鏡や光学カメラを使って、開口気孔、膨れ、ピットを検出します。
小さな気孔には、 浸透探傷試験(PT) や染色によるコントラストを利用し、欠陥を表面に浮かび上がらせて見やすくする方法があります。迅速で低コストなため、内部の詳細な分析が不要な大量生産に適しています。
表面検査は、漏れ経路、機械加工欠陥、コーティングの密着不良の特定に有効です。一方、内部に閉じ込められた空隙は検出できないため、包括的な検査方法と組み合わせ、気孔検出の範囲を補うことがよくあります。
気孔の評価と分類
正確な気孔評価は、アルミニウム合金鋳物が構造、シール、機能の各要求を満たしているか判断するのに役立ちます。気孔の大きさ、分布、頻度は機械的強度と気密性に直接影響します。データに基づくシミュレーションと規格により、ロット間の一貫性を保てます。
気孔の等級規格
気孔の等級付けでは、ダイカスト品に許容できる欠陥の限度を測定可能な形で定めます。ISOやASTMなどの規格は、 アルミニウム合金鋳物 を気孔の大きさ、密度、位置によって分類します。これらの等級は、目視検査と非破壊検査の両方で合否基準を設定する際の指針となります。
定量分析:気孔の大きさと分布
気孔の大きさと分布を分析して、鋳物の性能を定量的に評価します。 気孔の大きさと空間分布を調べます。0.1 mm未満の微細気孔は構造を弱めない場合もありますが、油圧部品やエンジン部品のシール性を低下させることがあります。
技術者は、 気孔率 を気孔面積と全断面積の比率として算出することがよくあります。重要な応力領域の近くに小さな気孔が集まるだけでも、疲労抵抗が低下する可能性があります。アルミニウムダイカスト品では、大きな空隙が点在するよりも、細かな気孔が均一に分散している状態が望まれます。
空間マッピングや3D再構成によって、ゲート付近、厚肉部、冷却回路の接合部などに欠陥が集中しているかを特定できます。この結果を基に、エンジニアは射出圧力、ベント、冷却速度を調整し、局所的なガス巻き込みを減らします。
統計分析とシミュレーションによるアプローチ
統計分析 と シミュレーションツール を使うと、量産前に気孔の傾向を予測できます。エンジニアは回帰分析や相関分析を使い、溶湯温度、ショット速度、真空度などの工程パラメーターと気孔発生確率の関係を調べます。
特にアルミニウム合金では、コンピューターによる鋳造シミュレーションで空気の巻き込みや凝固収縮を可視化し、欠陥リスクを推定します。検証済みモデルをCTや超音波検査の結果と比較して精度を高めます。
繰り返し生産のデータを管理図や工程能力指数(Cpk)に反映します。統計データから気孔数の増加が判明した場合は、条件を調整します。このフィードバックにより品質が安定し、社内外の品質基準への適合を維持できます。
気孔の補修と後処理
ダイカスト部品の気孔補修では、制御された圧力条件の下で微細な空隙を封止し、表面密度を改善して材料の健全性を確認します。こうした処理は部品性能を高め、漏れを減らし、機械的・熱的応力を受ける部品を強化します。
真空含浸と加圧シール
真空含浸は、部品断面に及ぶ微細気孔を封止します。真空チャンバーで気孔内に閉じ込められた空気を除去し、その後、低粘度のシール材(通常はポリマー樹脂)を吸引して注入します。硬化後、封止された気孔が連続したバリアとなり、液体やガスの漏れを防ぎます。
この方法は、エンジンや油圧部品に使われる マグネシウムダイカスト品 に特に有効です。鋳物の寸法精度を保ちながら、耐圧性を高められる点が大きな利点です。多くのメーカーは処理後に加圧試験を行い、シールの健全性を確認します。
| 工程 | 作業 | 目的 |
|---|---|---|
| 1 | 真空サイクル | 内部気孔から空気を除去 |
| 2 | 含浸 | シール樹脂を注入 |
| 3 | 硬化 | 樹脂を硬化させ、恒久的に封止 |
| 4 | 加圧試験 | 漏れがないことを確認 |
効果的な含浸処理は、特に液体を長期にわたって封じ込める必要がある用途で、部品の信頼性を高めます。
表面仕上げと陽極酸化

表面仕上げは、外観と機能性能を高め、腐食リスクを抑えます。 陽極酸化—アルミニウムダイカスト品で一般的—では、制御された酸化皮膜を形成し、硬度と耐摩耗性を高めます。
陽極酸化の前に表面を洗浄・平滑化し、汚染物を除去して浅い気孔を閉じます。機械研磨や研掃などの方法で、皮膜の密着性を改善できます。
鋳造後に気孔が残っていると、陽極酸化によって欠陥が隠れるどころか目立つことがあります。これを避けるため、表面を確実に封止できるよう、陽極酸化の前に含浸処理を行うことがよくあります。処理後の部品は耐食性、外観の均一性、寿命が向上します。 一般的な表面仕上げ には次の方法があります:
- 陽極酸化: 耐食性を高める酸化皮膜
- 電解研磨: 突起部を除去し、表面を滑らかにする
- 粉体塗装: 保護層と装飾層を追加する
熱間静水圧プレス(HIP)と品質管理
熱間静水圧プレス(HIP) は、鋳物全体に高いガス圧と温度を均一に加え、内部気孔を除去します。この条件下では、部品を溶かさずに金属原子が気孔壁を越えて拡散し、内部空隙を閉じます。密度と機械的強度が高まるため、重要な航空宇宙部品や自動車部品に適しています。
HIPでは、合金の融点未満の高温と静水圧を、不活性ガスを使って圧力容器内で加えます。気孔の除去を確認し、構造欠陥を検出するため、処理後に非破壊検査を組み合わせることもよくあります。
生産工程で確かな気孔管理を実現する
優れた気孔管理は、品質を重視するメーカーにとって競争上の強みです。Moldieでは、 先進的な設備と経験豊富なチーム を活用し、ダイカスト業界における製品品質と精度の向上に取り組んでいます。 お問い合わせ いただき、より軽く、より強く、欠陥に強い部品を実現しましょう!
よくある質問(FAQ)
気孔はダイカスト部品のリサイクル性やコスト効率にどのような影響を与えますか?
気孔自体は金属スクラップのリサイクルを妨げません。しかし、気孔が多いと部品が不合格となり、スクラップが増えるため、使用可能な部品あたりの総エネルギー消費とコストが上昇します。したがって、効果的な気孔検出と予防は、材料効率を高め、経済的な製造目標を支えるうえで重要です。
真空含浸は部品の重量や機械加工性に影響しますか?
含浸樹脂による重量増加は、通常ごくわずかです。機械加工性については、気孔内で適切に硬化したシール材が加工を妨げることは一般にありません。むしろ切削液が空隙に閉じ込められるのを防ぎ、材料組織をより均一にすることで工具寿命を改善できます。
生産ラインで最も速い気孔検出方法は何ですか?
導電性材料(アルミニウムなど)の表面欠陥を高速でスクリーニングする場合、渦電流探傷試験(ET)が最速であることがよくあります。体積検査では、自動X線システムが迅速に結果を返せます。表面欠陥と内部欠陥のどちらを主に調べるかによって選択します。
ダイカストで気孔を完全になくせますか?
通常のダイカストで気孔を完全に除去するのは困難です。工程最適化では、部品の機能に応じて定めた許容レベルまで、気孔を最小化して管理することを目指します。最も厳しい用途で気孔をほぼゼロに近づけるため、真空アシストダイカストやHIP後処理などの方法を用います。







