
A porosidade causada por gases aprisionados ou pela contração durante a solidificação compromete a integridade das peças fundidas sob pressão. No entanto, com ferramentas modernas de detecção e diagnóstico de porosidade, os fabricantes transformam esses defeitos de porosidade em dados úteis. Eles usam esses dados para quantificar riscos, encontrar medidas corretivas econômicas e, por fim, garantir a eficiência e a qualidade das peças fundidas.
Métodos de detecção de porosidade na fundição sob pressão
A detecção precisa da porosidade garante a durabilidade, a vedação e a integridade dimensional dos componentes fundidos sob pressão. Os engenheiros recorrem a vários métodos de ensaios não destrutivos (END) para localizar e avaliar vazios internos e superficiais sem danificar as peças. O método mais adequado depende do material da peça, da espessura da parede, da localização do defeito e do nível de qualidade exigido.
Inspeção por raios X e ensaio radiográfico (RT)

A inspeção por raios X e o ensaio radiográfico (RT) detectam vazios internos ao atravessar a peça fundida com raios X ou raios gama. As áreas de metal mais densas absorvem mais radiação do que os poros preenchidos por ar, criando tons de cinza contrastantes no filme ou no detector digital.
Os engenheiros conseguem visualizar diretamente na imagem a distribuição, o tamanho e o formato da porosidade. Essa clareza visual torna o RT valioso para peças fundidas de alumínio e zinco, pois a porosidade gasosa interna afeta muito sua estanqueidade e resistência.
Vantagens:
- Detecta com precisão defeitos internos e ocultos.
- Gera um registro permanente da imagem para rastreabilidade.
- Funciona bem com componentes de formato complexo ou paredes espessas.
Ensaio ultrassônico (UT) e ensaio por correntes parasitas (ET)

O ensaio ultrassônico (UT) introduz ondas ultrassônicas de alta frequência na peça fundida. Quando a onda encontra um poro ou uma mudança de densidade, parte da energia é refletida. Ao medir o tempo e a amplitude da reflexão, os técnicos localizam e dimensionam os defeitos internos. O UT é eficaz em seções mais espessas e fornece leituras quantitativas rápidas.
O ensaio por correntes parasitas (ET) baseia-se na indução eletromagnética. Uma bobina percorrida por corrente alternada gera correntes parasitas na camada superficial da peça fundida. Porosidade ou trincas alteram essas correntes, produzindo mudanças mensuráveis no sinal. O ET é rápido e útil para materiais condutores não ferrosos, como ligas de alumínio e cobre.
| Método | Mais indicado para | Pontos fortes | Principais limitações |
|---|---|---|---|
| UT | Poros internos ou próximos à superfície | Grande profundidade de penetração e boa sensibilidade | Exige técnicos especializados e superfície lisa |
| ET | Defeitos próximos à superfície | Rápido, sem contato e seguro | Limitado a materiais condutores e pouca profundidade |
Tomografia computadorizada (CT)
A tomografia computadorizada (CT), também chamada de tomografia industrial, produz uma imagem tridimensional do volume interno. Múltiplas projeções de raios X são reconstruídas digitalmente para revelar o tamanho, a distribuição e a posição exatos dos poros.
A CT oferece maior precisão do que o RT em 2D, sendo ideal para componentes de precisão e alto valor, como carcaças automotivas ou peças fundidas aeroespaciais. Ela também permite medir com precisão a porcentagem do volume de poros e mapear sua distribuição espacial em estudos de inspeção de porosidade.
No entanto, a digitalização de peças grandes pode levar bastante tempo. Os engenheiros costumam reservá-la para a análise de protótipos, a validação do processo ou a investigação das causas-raiz, quando outros métodos de END não são suficientes.
Inspeção visual e verificação de porosidade superficial
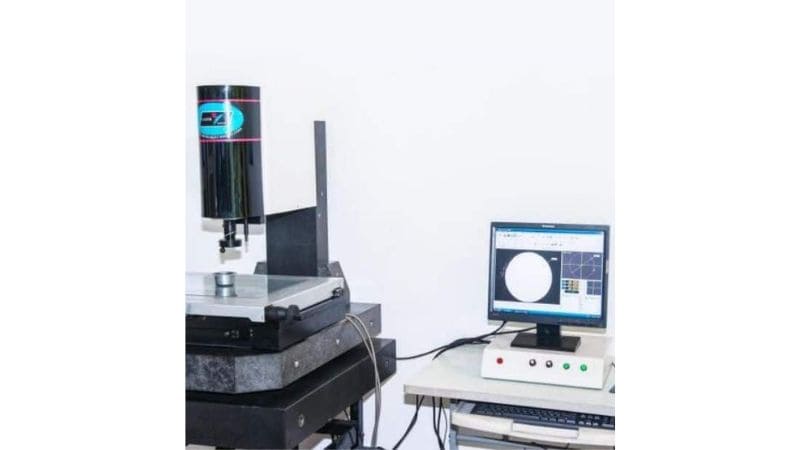
A inspeção visual continua sendo o método mais simples e imediato para testar a porosidade. Os técnicos examinam a superfície da peça sob iluminação adequada, às vezes com lupas ou câmeras ópticas, para detectar poros abertos, bolhas ou cavidades.
Para poros pequenos, o ensaio por líquido penetrante (PT) ou o contraste com corante pode facilitar a visualização, trazendo as descontinuidades para a superfície. Essa abordagem é rápida, econômica e adequada a grandes séries de produção nas quais não é necessária uma análise interna aprofundada.
Os ensaios superficiais funcionam bem para identificar caminhos de vazamento, defeitos de usinagem ou problemas de aderência do revestimento. Ainda assim, eles não localizam vazios fechados; por isso, os fabricantes frequentemente os combinam com outros métodos de ensaio para obter uma detecção abrangente da porosidade.
Avaliação e classificação da porosidade
A avaliação precisa da porosidade ajuda a determinar se uma peça fundida de liga de alumínio atende aos requisitos estruturais, de vedação e funcionais. As medições do tamanho, da distribuição e da frequência dos poros afetam diretamente a resistência mecânica e a estanqueidade, enquanto simulações baseadas em dados e normas garantem a consistência entre os lotes de produção.
Normas de classificação da porosidade
A classificação da porosidade estabelece limites mensuráveis para os defeitos aceitáveis em peças fundidas sob pressão. Normas como ISO e ASTM classificam as peças fundidas de liga de alumínio conforme o tamanho, a densidade e a localização dos poros. Esses níveis orientam os critérios de aceitação tanto para inspeção visual quanto para ensaios não destrutivos.
Análise quantitativa: tamanho e distribuição dos poros
A avaliação quantitativa do desempenho da peça fundida analisa o tamanho dos poros e sua distribuição espacial. Microporos finos menores que 0.1 mm talvez não enfraqueçam a estrutura, mas podem reduzir a eficácia da vedação em componentes hidráulicos ou de motor.
Os técnicos frequentemente calculam a porcentagem de porosidade como a razão entre a área dos poros e a área total da seção transversal. Mesmo pequenos grupos de poros próximos a zonas de tensão crítica podem reduzir a resistência à fadiga. Em peças fundidas de alumínio, prefere-se uma dispersão uniforme de poros finos a poucos vazios grandes e isolados.
O mapeamento espacial ou a reconstrução 3D identificam se os defeitos se concentram perto dos canais de alimentação, de paredes espessas ou de junções de resfriamento. Esses resultados ajudam os engenheiros a ajustar a pressão de injeção, a ventilação e as velocidades de resfriamento para reduzir o aprisionamento localizado de gases.
Análise estatística e abordagens de simulação
A análise estatística e as ferramentas de simulação ajudam a prever tendências de porosidade antes da produção final. Os engenheiros usam estudos de regressão e correlação para relacionar parâmetros do processo — como temperatura do metal fundido, velocidade de injeção e nível de vácuo — à probabilidade de porosidade.
Modelos computacionais de simulação de fundição, especialmente para ligas de alumínio, estimam os riscos de defeitos ao visualizar o aprisionamento de ar e a contração durante a solidificação. Os modelos validados são comparados com resultados de CT ou ensaios ultrassônicos para aprimorar sua precisão.
Os dados de ciclos de produção repetidos alimentam cartas de controle ou índices de capacidade do processo (Cpk). Quando os dados estatísticos apontam aumento na quantidade de poros, os parâmetros são ajustados. Esse ciclo de realimentação garante qualidade consistente e ajuda os fabricantes a manter a conformidade com normas de qualidade internas e externas.
Correção da porosidade e pós-tratamento
A correção da porosidade em peças fundidas sob pressão geralmente envolve vedar vazios microscópicos, melhorar a densidade superficial e verificar a integridade do material sob condições controladas de pressão. Esses tratamentos melhoram o desempenho da peça, reduzem vazamentos e reforçam componentes sujeitos a esforços mecânicos ou térmicos.
Impregnação a vácuo e vedação sob pressão
A impregnação a vácuo veda a microporosidade que atravessa a seção transversal da peça. O processo usa uma câmara de vácuo para retirar o ar preso nos poros e, em seguida, introduzir um selante de baixa viscosidade — normalmente uma resina polimérica. Após a cura, os poros vedados formam uma barreira contínua que impede o vazamento de fluidos ou gases.
Essa técnica é especialmente útil para peças fundidas de alumínio e magnésio usadas em motores ou componentes hidráulicos. Uma vantagem importante é preservar a precisão dimensional da peça enquanto melhora sua estanqueidade à pressão. Muitos fabricantes fazem um ensaio de pressão em seguida para confirmar a integridade da vedação.
| Etapa | Ação | Finalidade |
|---|---|---|
| 1 | Ciclo de vácuo | Retira o ar dos poros internos |
| 2 | Impregnação | Introduz a resina selante |
| 3 | Cura | Endurece a resina para vedação permanente |
| 4 | Ensaio de pressão | Verifica o desempenho sem vazamentos |
Uma impregnação eficaz aumenta a confiabilidade do componente, especialmente em aplicações que exigem contenção de fluidos por longos períodos.
Acabamento superficial e anodização

O acabamento superficial melhora a aparência e o desempenho funcional, reduzindo também o risco de corrosão. A anodização — comum em peças fundidas de alumínio — forma uma camada controlada de óxido que aumenta a dureza e a resistência ao desgaste.
Antes da anodização, a superfície precisa ser limpa e alisada para remover contaminantes e fechar poros rasos. Técnicas como polimento mecânico ou jateamento abrasivo podem melhorar a aderência do revestimento.
Se a porosidade permanecer após a fundição, o processo de anodização pode evidenciar os defeitos em vez de ocultá-los. Para evitá-lo, a impregnação costuma ser feita antes da anodização, garantindo a vedação superficial. A peça resultante apresenta melhor resistência à corrosão, uniformidade estética e vida útil prolongada.
Entre os métodos comuns de acabamento superficial estão:
- Anodização: revestimento de óxido para resistência à corrosão
- Eletropolimento: remove saliências para obter superfícies mais lisas
- Revestimento a pó: adiciona camadas protetoras e decorativas
Prensagem isostática a quente (HIP) e controle da qualidade
A prensagem isostática a quente (HIP) elimina a porosidade interna aplicando pressão de gás e temperatura elevadas de maneira uniforme ao redor da peça fundida. Nessas condições, os átomos do metal se difundem através das paredes dos poros, fechando vazios internos sem fundir a peça. Esse processo aumenta a densidade e a resistência mecânica, sendo ideal para componentes críticos dos setores aeroespacial e automotivo.
A HIP ocorre dentro de um vaso de pressão, com gás inerte em temperaturas elevadas — abaixo do ponto de fusão da liga — e pressões isostáticas. Depois, ela costuma ser combinada com ensaios não destrutivos para confirmar a eliminação dos poros e detectar eventuais falhas estruturais.
Como obter controle robusto da porosidade na produção
O excelente controle da porosidade é uma vantagem competitiva que todo fabricante focado em qualidade deve buscar. Por isso, nós da Moldie aprimoramos a qualidade e a precisão dos produtos com equipamentos avançados e equipes experientes no setor de fundição sob pressão. Entre em contato conosco hoje mesmo para obter peças mais leves, resistentes e tolerantes a defeitos!
Perguntas frequentes (FAQ)
Como a porosidade afeta a reciclabilidade ou a eficiência de custos dos componentes fundidos sob pressão?
A porosidade em si não prejudica a reciclabilidade da sucata metálica. No entanto, porosidade significativa leva à rejeição e ao descarte de peças, aumentando o consumo total de energia e o custo por peça aproveitável. Portanto, detectar e prevenir eficazmente a porosidade é essencial para melhorar a eficiência do material e apoiar metas de fabricação econômica.
A impregnação a vácuo afeta o peso ou a usinabilidade de uma peça?
O aumento de peso causado pelas resinas de impregnação normalmente é insignificante. Quanto à usinabilidade, o selante devidamente curado dentro dos poros geralmente não dificulta a usinagem. Na verdade, ele pode impedir que fluidos de corte fiquem presos nos vazios e aumentar a vida útil da ferramenta ao criar uma estrutura de material mais uniforme.
Qual método de detecção de porosidade é mais rápido nas linhas de produção?
Para a triagem rápida de defeitos superficiais em materiais condutores, como alumínio, o ensaio por correntes parasitas (ET) costuma ser o mais rápido. Para inspeção volumétrica, sistemas automatizados de raios X podem fornecer retorno rápido. A escolha depende de os defeitos superficiais ou internos serem a principal preocupação.
É possível eliminar completamente a porosidade na fundição sob pressão?
É difícil eliminar totalmente a porosidade na fundição sob pressão convencional. O objetivo da otimização do processo é minimizá-la e controlá-la em níveis aceitáveis, definidos pela função da peça. Técnicas como a fundição sob pressão assistida a vácuo e o pós-tratamento HIP são usadas para alcançar níveis de porosidade próximos de zero nas aplicações mais exigentes.







