
Když hledáte informace o „tlakovém lití oceli“, pravděpodobně vás napadne, že ocel je pro tento proces vhodnou a pevnou volbou. Odborníci ze společnosti Moldie vám na to dají jasnou odpověď:
Ocel se pro tlakové lití běžně nepoužívá – s výjimkou specifických či experimentálních případů – a to kvůli vysokému bodu tání a špatné tekutosti.
Tato odpověď však neřeší vaši potřebu získat odolný a kvalitní díl, a proto si v tomto článku představíme jiné možnosti tlakového lití kovůa také další alternativní metody odlévání oceli.
Proč se ocel při tlakovém lití nepoužívá
Ocel není pro tlakové lití vhodná, protože vyžaduje extrémně vysoké teploty, špatně teče a nadměrně zatěžuje formy. Tato omezení zvyšují náklady na nástroje, zpomalují výrobu a zvyšují riziko vad odlitků.
Vysoký bod tání oceli a tepelné namáhání forem
Bod tání oceli se pohybuje kolem 1 370 °C, což je mnohem více než u kovů běžně používaných při tlakovém lití. Hliník taje při teplotě přibližně 660 °C, zatímco zinek taje při teplotě kolem 420 °C. Tento velký rozdíl představuje významná technologická omezení.
Vysoká teplota lití oceli způsobuje značné tepelné namáhání forem. Každý vstřikovací cyklus formu rychle zahřeje a vzápětí stejně rychle ochladí. Tento cyklus silného tepelného zatížení vede ke vzniku trhlin, deformacím a předčasnému selhání formy.
Formy pro tlakové lití se často vyrábějí z kalené nástrojové oceli. I tyto materiály se však mohou vlivem vysokých teplot při lití oceli poškodit. Výsledkem je značné opotřebení formy a nutnost častých oprav.
Krátká životnost forem zvyšuje prostoje i náklady. V případě sériové výroby činí toto poškození z oceli nevhodnou volbu ve srovnání s kovy, které se zpracovávají při nižších teplotách.
Špatná tekutost a rychlé tuhnutí
Ve srovnání se slitinami hliníku nebo zinku má tavenina oceli vyšší viskozitu a při vstříknutí do silně chlazené formy rychle ztrácí své přehřátí. U stěn formy se rychle vytváří tuhá krusta, což ztěžuje vyplnění tenkých stěn a složitých detailů zbývajícím tekutým kovem v rámci velmi krátkých časů plnění, které jsou pro tlakové lití typické.
Tento nedostatek rovněž způsobuje uzavírání plynů a vznik vnitřních dutin, což vede k vadám odlitků, jako jsou studené spoje, nedolití a nerovnosti povrchu. Tyto problémy zvyšují podíl zmetků a snižují kvalitu dílů. Při rychlém procesu tlakového lití je regulace oceli mnohem obtížnější. Tím se ztrácí výhoda rychlosti, která je pro tlakové lití typická, a dále rostou náklady na nástroje.
Výběr materiálů pro tlakové lití dílů s vysokou odolností
Ačkoli ocel není pro tlakové lití vhodným materiálem, tento proces odlévání kovů stále skýtá velký potenciál pro výrobu vysoce odolných dílů se složitými tvary, podobně jako je tomu u odlévání oceli.
Tato kapitola představí běžné kovy používané při tlakovém lití, jako jsou hliník, zinek, hořčík a slitiny mědi, abyste mohli lépe porozumět jejich pevnosti a pružnosti.
Hliník a slitiny hliníku
Tlakové lití hliníku zaujímá v tomto odvětví vedoucí postavení, protože slitiny hliníku tají při poměrně nízkých teplotách, což umožňuje dosáhnout krátkých cyklů a dlouhé životnosti forem. Roztavený kov dobře proudí pod tlakem a spolehlivě vyplňuje i tenké stěny s vysokou mírou detailu.
Tento kov rovněž nabízí vynikající poměr mezi pevností a hmotností. To je klíčové u dílů pro automobilový průmysl a elektroniku, kde hmotnost ovlivňuje výkon. Hliník odolává korozi a lze jej snadno opatřit povrchovou úpravou.
Zinek a slitiny zinku
Při tlakovém lití zinku se používají slitiny zinku s velmi nízkými teplotami tání, často kolem 420 °C. To umožňuje rychlé výrobní cykly, nízkou spotřebu energie a vynikající kvalitu povrchu. Zinek díky své vynikající tekutosti lépe vyplňuje jemné detaily než hliník, což umožňuje dodržení přísných tolerancí.
Výrobci často volí slitiny zinku pro malé a středně velké díly. Mezi běžné aplikace patří konektory, kryty a různé technické součásti. Zinek rovněž snižuje opotřebení nástrojů, což vede k nižším dlouhodobým nákladům.
Slitiny hořčíku a mědi
Slitiny hořčíku mají nízkou teplotu tání a jsou lehčí než hliník. Tlakové lití hořčíku umožňuje vytvářet tenké stěny a složité tvary a materiál se také vyznačuje vynikající obrobitelností. To je výhodné pro součásti v leteckém a automobilovém průmyslu, kde hraje důležitou roli hmotnost.
Slitiny mědi, včetně mosazi a bronzu, se při tlakovém lití používají méně často. Mají sice vyšší teplotu tání než hliník nebo zinek, ale stále jsou pro tento proces vhodné. Tyto slitiny se vyznačují vysokou elektrickou a tepelnou vodivostí.
Alternativní metody lití oceli
Existuje několik osvědčených postupů, které si s vysokou teplotou tání a omezenou tekutostí oceli poradí lépe než tlakové lití. Tyto metody upřednostňují tepelnou odolnost, flexibilitu formy a kontrolu tuhnutí před rychlostí výroby, což lépe vyhovuje specifickým požadavkům na lití železných kovů.
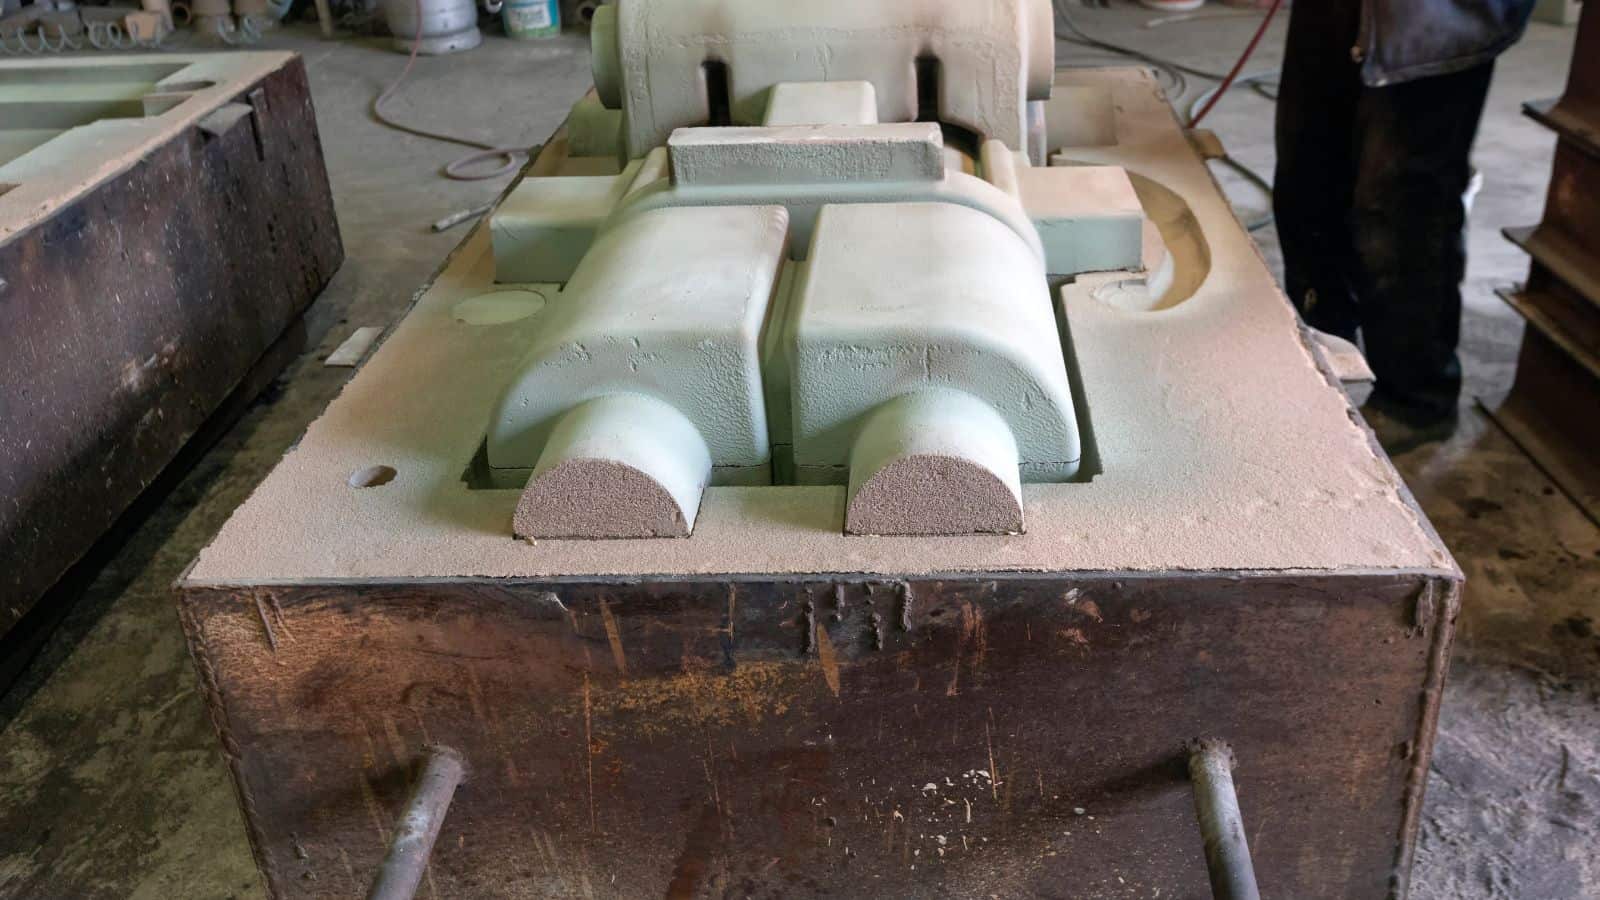
Lití oceli do písku
Lití do písku zůstává jedním z nejrozšířenějších výrobních postupů při lití oceli. Využívá formy z udusaného písku, které bez poškození odolávají velmi vysokým teplotám. Slévárny tuto metodu často volí pro velké díly nebo pro výrobu v malých až středních sériích.
Tento postup je vhodný pro lití oceli a litiny. Pískové formy umožňují vytvářet silnější stěny a využívat jednoduché vtokové systémy, což usnadňuje vyplnění dutiny formy ocelí dříve, než materiál vychladne.
Kvalita povrchu a přesnost jsou sice nižší než u tlakového lití, ale náklady zůstávají příznivé. Konstruktéři mají také větší volnost při vytváření složitých geometrií, které nelze realizovat pomocí stálých forem.
Klíčové vlastnosti lití do písku
- Odolává vysokým teplotám při zpracování železných kovů
- Vhodné pro velké a těžké díly
- Umožňuje lití oceli a šedé litiny
Přesné lití oceli (metoda vytavitelného modelu)
Přesné lití, známé také jako lití metodou vytavitelného modelu, umožňuje výrobu detailních ocelových dílů s úzkými tolerancemi. Tvar dílu určuje voskový model, který se obalí keramickou skořepinou. Po odstranění vosku teplem se vzniklá dutina vyplní roztavenou ocelí.
Tato metoda je vhodná pro díly s tenkými stěnami, jemnými detaily a hladkým povrchem. Skvěle se hodí pro složité geometrie, jejichž výroba obráběním by byla příliš nákladná.
Výroba jednoho dílu přesným litím je nákladnější než lití do písku. Tato metoda je ideální v případech, kdy je přesnost důležitější než rychlost výroby nebo velikost dílu.
Typické využití
- Ventily a armatury
- Komponenty pro letecký a průmyslový sektor
- Přesné odlitky ze železných kovů
Odstředivé lití
Odstředivé lití Využívá rotaci k přitlačení roztavené oceli ke stěně formy. Tento pohyb vytlačuje vzduchové bubliny a posouvá nečistoty směrem ke středu. Výsledkem je hutný kov s pevnou strukturou zrna.
Výrobci tento postup často využívají pro výrobu trubek, kroužků a pouzder. Je vhodný pro ocel a další slévárenské materiály na bázi železa, u nichž je vyžadována vysoká pevnost.
Tato metoda omezuje možnosti tvarování. Není vhodná pro součásti s vnitřními detaily nebo ostrými rohy.
Typické výrobky
- Ocelové trubky a roury
- Ložiska a pouzdra
- Silnostěnné válcové součásti
Další metody výroby s výsledným tvarem blízkým konečnému (Near Net Shape)
Existuje několik metod výroby s tvarem blízkým konečnému, které se uplatňují tam, kde standardní lití nestačí. Kontinuální lití vytváří ocelové předlitky (sochory a desky) o stálé kvalitě. Tyto polotovary následně procházejí válcováním nebo kováním.
Vstřikování kovů (MIM) umožňuje výrobu drobných ocelových součástek s jemnými detaily. Kovový prášek se smísí s pojivem a následně se díl sintruje, čímž získá plnou pevnost.
Tyto procesy snižují množství odpadu a nároky na obrábění. Zároveň zajišťují opakovatelné výsledky při velkosériové výrobě ocelových odlitků.
| Proces | Nejvhodnější pro | Klíčová výhoda |
|---|---|---|
| Kontinuální odlévání | Sochory a bramy | Stejnoměrná struktura |
| Vstřikování kovů (MIM) | Drobné ocelové díly | Vysoká míra detailu |
| Přesné kování | Kompaktní ocelové díly | Pevnost a přesnost |
Potenciál tlakového lití oceli v budoucnu
Výzkumné týmy nadále zkoumají možnosti tlakového lití oceli, ačkoli přetrvávají zásadní překážky. Pokrok se soustředí na životnost forem, řízení procesua na specifické případy použití, kde jiné metody nestačí.
Prodloužení životnosti forem
Největším problémem je životnost forem. Ocel taje při velmi vysokých teplotách, které rychle poškozují běžné formy. Výzkumníci testují tři hlavní řešení:
- Odolnější nástrojové oceli – Snášejí vyšší teploty, ale jsou drahé
- Keramické vložky – Odolávají extrémnímu žáru, ale snadno praskají
- Ochranné povlaky – Prodlužují životnost forem, ale přesto se rychle opotřebovávají
Některé týmy vyvíjejí formy, u nichž jsou pouze nejvíce namáhané části vybaveny speciálními žáruvzdornými vložkami, které lze po opotřebení vyměnit.
Dosud se tyto přístupy osvědčily pouze při laboratorních zkouškách a ve velmi omezené, specifické výrobě. Z hlediska nákladů, rychlosti či odolnosti se zdaleka nemohou rovnat konvenčnímu tlakovému lití neželezných kovů.
Lepší řízení procesu
Největšího pokroku se dosahuje pečlivějším řízením procesu lití. Inženýři zkoušejí:
- Pomalejší vstřikování kovu pro snížení rázového zatížení
- Lepší chladicí systémy
- Vakuovou technologii pro odstranění vzduchových bublin
- Senzory monitorující teplotu a tlak v reálném čase
Toto monitorování pomáhá odhalit problémy dříve, než dojde k selhání forem. Většina těchto prací probíhá zatím experimentálně v laboratořích a zaměřuje se spíše na spolehlivost procesu než na jeho rychlost či nízké náklady.
Závěr
Výzkum v oblasti tlakového lití oceli pokračuje ve specifických oblastech, zejména u malých, složitých a vysoce namáhaných dílů, u nichž jiné kovy nedokážou splnit požadavky na pevnost či odolnost proti opotřebení.
U většiny reálných projektů dosáhnete lepšího výkonu, spolehlivosti a celkové kontroly nákladů, pokud zkombinujete neželezné slitiny pro tlakové lití s velkoobjemovou a nákladově efektivní výrobou, zatímco ocel vyhradíte pro procesy optimalizované s ohledem na její specifické vlastnosti.
Často kladené dotazy
Pokud potřebuji díly s pevností srovnatelnou s ocelí, které kovy pro tlakové lití bych měl zvážit jako první?
Pokud usilujete o výkon srovnatelný s mnoha ocelovými aplikacemi, začněte úvahou o vysokopevnostních hliníkových slitinách pro tlakové lití a vybraných slitinách na bázi mědi.
Hliník nabízí vynikající poměr pevnosti k hmotnosti, dobrou odolnost proti korozi a kompatibilitu s povrchovými úpravami zvyšujícími odolnost.
Slitiny mědi nabízejí vynikající tepelnou a elektrickou vodivost spolu s dobrými mechanickými vlastnostmi, díky čemuž jsou ideální pro součásti, které musí odolávat jak konstrukčnímu zatížení, tak působení tepla či elektrického proudu.
Ačkoli jejich absolutní pevnost nemusí dosahovat úrovně ocelí s nejvyšší pevností, často poskytují dostatečné mechanické vlastnosti a přinášejí významné výhody v oblasti hmotnosti a zpracovatelnosti.
Co jsou to procesy výroby na „téměř konečný tvar“ (near-net-shape) a jaký mají přínos pro ocelové součásti?
Procesy výroby na téměř konečný tvar jsou metody, při nichž vznikají součásti s geometrií velmi blízkou té finální, což omezuje nutnost následného obrábění a snižuje množství odpadního materiálu.
V případě oceli sem patří kontinuální odlévání (pro výrobu předlitků a bloků určených k válcování či kování), vstřikování kovů (pro malé, tvarově složité díly) a přesné kování (pro vysoce namáhané součásti vyžadující vynikající pevnost a rozměrovou přesnost).
Tyto postupy mohou snížit celkové výrobní náklady a zvýšit stálost kvality ve srovnání se součástmi kompletně obráběnými z tyčového materiálu nebo plechu.







