
Amikor az „acél nyomásos öntés” kifejezésre keresünk rá, valószínűleg azt gondoljuk, hogy az acél kiváló választás ehhez az eljáráshoz. Ezzel kapcsolatban a Moldie szakértői egyértelmű választ adnak:
Az acélt – néhány speciális vagy kísérleti próbálkozástól eltekintve – általában nem használják nyomásos öntéshez, mivel magas az olvadáspontja és rossz a folyási tulajdonsága.
Ez a válasz azonban nem elégíti ki a tartós és kiváló minőségű alkatrészek iránti igényt, ezért ebben a blogbejegyzésben bemutatjuk a fém nyomásos öntés egyéb lehetőségeit, valamint további alternatív acélöntési eljárásokat.
Miért nem használják az acélt nyomásos öntéshez?
Az acél nem ideális választás nyomásos öntéshez, mivel rendkívül magas hőmérsékletet igényel, rosszul folyik, és nagy igénybevételnek teszi ki a szerszámokat. Ezek a korlátok növelik a szerszámköltségeket, lassítják a gyártást, és fokozzák az öntési hibák kockázatát.
Az acél magas olvadáspontja és a szerszámokat érő hőterhelés
Az acél olvadáspontja körülbelül 1370 °C, ami jóval magasabb, mint a nyomásos öntésnél használt egyéb fémeké. Az alumínium olvadáspontja körülbelül 660 °C, a cinké pedig közel 420 °C. Ez a jelentős különbség komoly technológiai korlátokat szab.
Az acél magas öntési hőmérséklete súlyos hőterhelést ró a szerszámokra. Minden egyes öntési ciklus gyorsan felmelegíti, majd ugyanilyen gyorsan le is hűti a szerszámot. A nagy hőhatással járó ciklusrepedezést, vetemedést és idő előtti meghibásodást okoz.
A nyomásos öntőszerszámok gyakran edzett szerszámacélból készülnek. Még ezek az anyagok is károsodhatnak az acélöntés hőhatása alatt. Ennek következménye a jelentős szerszámkopás és a gyakori javítási igény.
A szerszám rövid élettartama növeli az állásidőt és a költségeket. Sorozatgyártás esetén e károsodások miatt az acél kevésbé előnyös választás az alacsonyabb hőmérsékleten olvadó fémekhez képest.
Rossz folyási tulajdonságok és gyors dermedés
Az alumínium- vagy cinkötvözetekhez képest az olvadt acél viszkozitása nagyobb, és gyorsan elveszíti a túlhevítési hőmennyiségét, amikor erősen hűtött szerszámba fecskendezik. A szerszám falán gyorsan szilárd kéreg képződik, így a megmaradt folyékony fém nehezen tölti ki a vékony falú részeket és a bonyolult részleteket a nagynyomású öntésnél jellemző, rendkívül rövid töltési idő alatt.
Ez a hátrányos tulajdonság gázbezáródásokhoz és belső üregek kialakulásához is vezet, ami olyan öntési hibákat okoz, mint a hidegfolyás, a hiányos kitöltés és az egyenetlen felület. Ezek a problémák növelik a selejtarányt és rontják az alkatrész minőségét. A gyors ciklusidejű nyomásos öntési eljárás során az acél viselkedése sokkal nehezebben szabályozható. Ez megszünteti a nyomásos öntés egyik fő előnyét, a nagy sebességet, és tovább növeli a szerszámozási költségeket.
Anyagválasztás nyomásos öntéshez: tartós alkatrészek előállítása
Bár az acél nem ideális alapanyag a nyomásos öntéshez, ez az eljárás mégis kiváló lehetőséget kínál arra, hogy – az acélöntéshez hasonlóan – bonyolult kialakítású, rendkívül tartós alkatrészeket állítsunk elő.
Ez a fejezet bemutatja a nyomásos öntésnél leggyakrabban használt fémeket – például az alumíniumot, a cinket, a magnéziumot és a rézötvözeteket –, hogy megismerhesse azok szilárdsági és rugalmassági jellemzőit.
Alumínium és alumíniumötvözetek
Az alumínium nyomásos öntése vezető szerepet tölt be az iparágban, mivel az alumíniumötvözetek viszonylag alacsony hőmérsékleten olvadnak; ez lehetővé teszi a gyors ciklusidőket és a szerszámok hosszú élettartamát. Az olvadék nyomás alatt kiválóan áramlik, és még a vékony falú részeket is képes részletgazdagon kitölteni.
Az anyag emellett kiváló egyensúlyt biztosít a szilárdság és a tömeg között. Ez különösen fontos az autóipari és elektronikai alkatrészek esetében, ahol a tömeg befolyásolja a teljesítményt. Az alumínium ellenáll a korróziónak, és felülete könnyen bevonható.
Cink és cinkötvözetek
A cink nyomásos öntése során cinkötvözeteket használnak, amelyek olvadáspontja igen alacsony, gyakran 420°C körüli. Ez lehetővé teszi a gyors ciklusidőket, az alacsony energiafelhasználást és a kiváló felületi minőséget. Kiváló folyékonyságának köszönhetően a cink jobban kitölti az apró részleteket, mint az alumínium, ami lehetővé teszi a szigorú tűréshatárok betartását.
A gyártók gyakran választják a cinkötvözeteket kis és közepes méretű alkatrészekhez. Tipikus felhasználási területek közé tartoznak a csatlakozók, a házak és a szerelvények. A cink emellett csökkenti a szerszámkopást, ami mérsékli a hosszú távú költségeket.
Magnézium- és rézötvözetek
Magnéziumötvözetek alacsony hőmérsékleten olvadnak, és könnyebbek az alumíniumnál. A magnézium nyomásos öntése lehetővé teszi vékony falak és összetett formák kialakítását, emellett kiválóan megmunkálható. Ez ideálissá teszi a repülőgép- és autóipari alkatrészek gyártásához, ahol a tömeg kritikus tényező.
Rézötvözetek, köztük a sárgaréz és a bronz, ritkábban fordulnak elő a nyomásos öntésnél. Olvadáspontjuk viszonylag magasabb az alumíniuménál vagy a cinkénél, de még így is jól alkalmazhatók. Ezek az ötvözetek kiváló elektromos és hővezető képességgel rendelkeznek.
Alternatív acélöntési eljárások
Számos bevált eljárás létezik, amely jobban kezeli az acél magas olvadáspontját és korlátozott folyóképességét, mint a nyomásos öntés. Ezeknél a módszereknél a sebesség helyett a hőállóság, az öntőforma rugalmassága és a dermedési folyamat feletti kontroll élvez elsőbbséget, ami megfelel az acélöntés sajátos igényeinek.
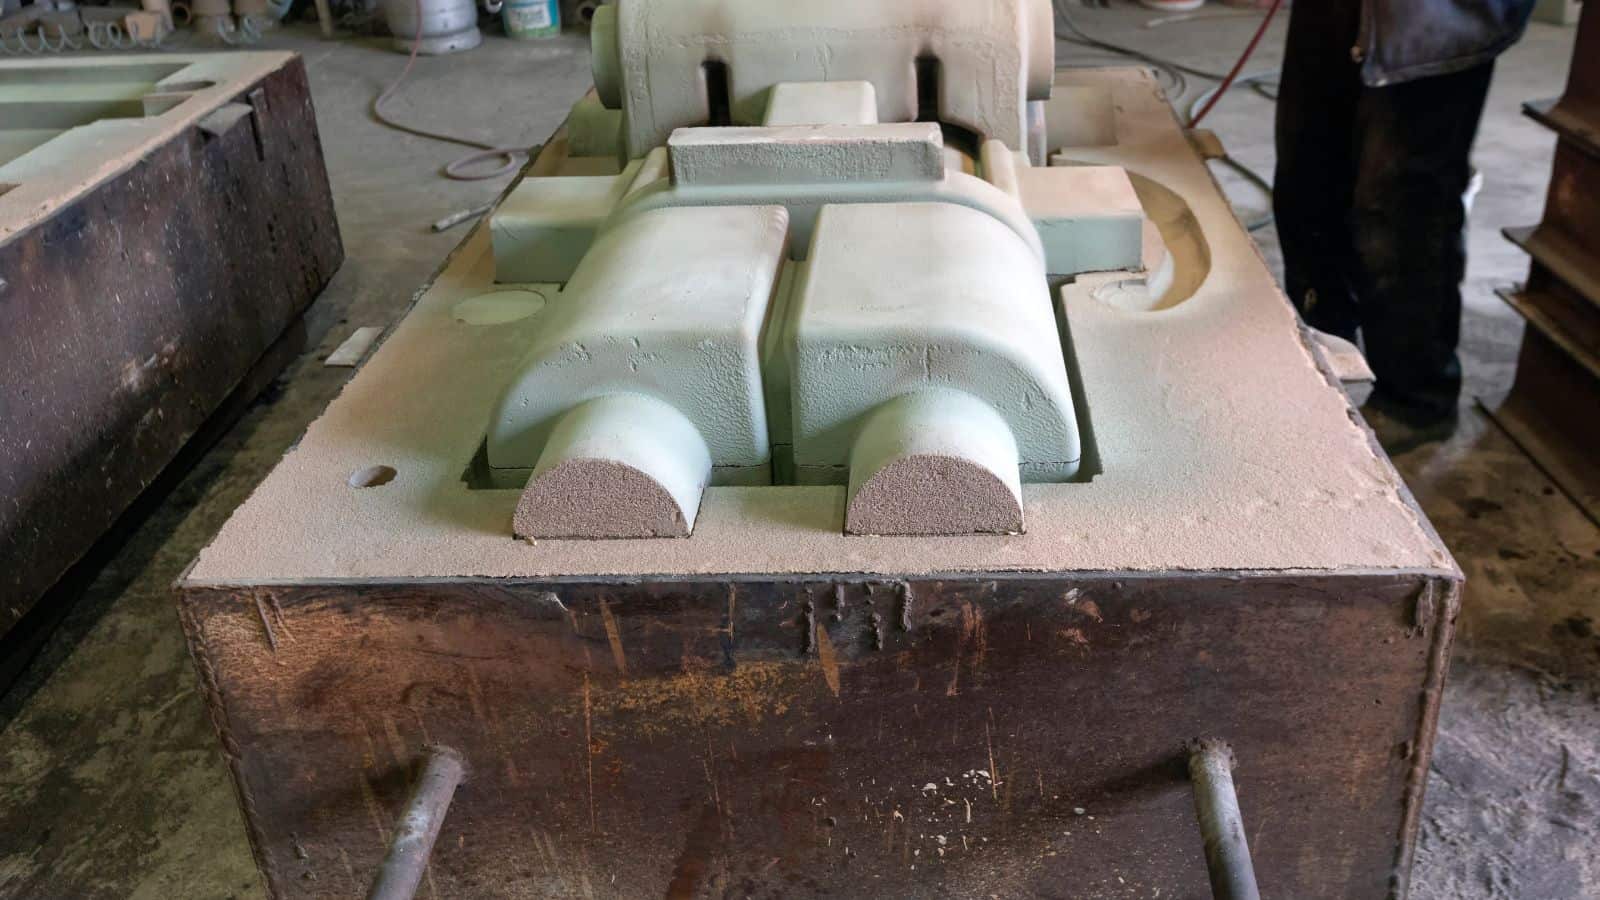
Acél homoköntése
Homoköntés továbbra is az egyik legelterjedtebb gyártási eljárás az acélöntésben. Tömörített homokformákat alkalmaz, amelyek károsodás nélkül bírják a nagyon magas hőmérsékletet. Az öntödék gyakran választják ezt a módszert nagy méretű alkatrészek, illetve kis és közepes sorozatszámú gyártás esetén.
Az eljárás jól alkalmazható acél- és vasöntéshez. A homokformák lehetővé teszik vastagabb falvastagságok és egyszerűbb öntvénybeömlő-rendszerek alkalmazását, ami segíti az acélt abban, hogy még a lehűlés előtt kitöltse az öntőforma üregét.
A felületi minőség és a méretpontosság elmarad a nyomásos öntésétől, ugyanakkor a költségek is mérsékeltek maradnak. A tervezők nagyobb szabadságot élveznek az összetett geometriák kialakításában, amelyekre a tartós öntőformák nem alkalmasak.
A homoköntés főbb jellemzői
- Ellenáll a vasalapú fémek magas hőmérsékletének
- Alkalmas nagy és nehéz alkatrészek gyártására
- Acél és szürkeöntvény ötvözetekhez is használható
Acél precíziós öntése (viaszmodell-eljárás)
Precíziós öntés (viaszmodell-eljárás) Más néven viaszmodell-eljárás; segítségével részletgazdag, szigorú tűréshatárokkal rendelkező acélalkatrészek állíthatók elő. A formát egy viaszmodell adja meg, amelyet kerámiahéj vesz körül. A viaszt hőhatással eltávolítják, majd az üreget olvadt acéllal töltik ki.
Ez az eljárás ideális vékony falú, finom részletekkel és sima felülettel rendelkező alkatrészekhez. Jól alkalmazható összetett geometriák esetén, amelyek forgácsolással történő előállítása túl költséges lenne.
A precíziós öntés darabonkénti költsége magasabb, mint a homoköntésé. Akkor a legmegfelelőbb választás, ha a pontosság fontosabb a sebességnél vagy az alkatrész méreténél.
Gyakori felhasználási területek
- Szelepek és szerelvények
- Repülőgépipari és ipari alkatrészek
- Precíziós vasalapú öntvények
Centrifugális öntés
Centrifugális öntés Forgó mozgást alkalmazva préseli az olvadt acélt a forma falához. Ez a mozgás kiszorítja a légbuborékokat, és a szennyeződéseket a középpont felé tereli. Az eredmény egy tömör, erős szemcseszerkezetű fém.
A gyártók gyakran alkalmazzák ezt az eljárást csövek, gyűrűk és perselyek készítésére. Jól használható acél és egyéb, nagy szilárdságot igénylő vasalapú öntőanyagok esetében.
Az eljárás korlátozza az alakválasztékot. Nem alkalmas belső részletekkel vagy éles sarkokkal rendelkező alkatrészek gyártására.
Tipikus termékek
- Acélcsövek
- Csapágyak és perselyek
- Vastag falú, hengeres alkatrészek
Egyéb, a végleges alakhoz közeli (near-net-shape) gyártási eljárások
Számos olyan eljárás létezik, amely a végleges alakhoz közeli méretpontosságot biztosít acélalkatrészeknél, amikor a hagyományos öntés nem felel meg az elvárásoknak. A folyamatos öntés egyenletes minőségű acélbugákat és -tömböket állít elő; ezeket később hengerléssel vagy kovácsolással alakítják tovább.
A fémpor-fröccsöntés (MIM) alkalmas finom részletekkel rendelkező, kis méretű acélalkatrészek gyártására. Az eljárás során fémport kevernek kötőanyaggal, majd az alkatrészt szinterezéssel szilárdítják meg a végleges szilárdság eléréséig.
Ezek az eljárások csökkentik a hulladék mennyiségét és a forgácsolási igényt. Emellett lehetővé teszik az eredmények megismételhetőségét a nagy sorozatú acélöntés során.
| Eljárás | Ideális alkalmazás | Fő előny |
|---|---|---|
| Folyamatos öntés | Bugák és lemezbugák | Egységes szerkezet |
| Fémpor-fröccsöntés | Kis méretű acélalkatrészek | Nagy részletgazdagság |
| Precíziós kovácsolás | Nagy sűrűségű acélalkatrészek | Szilárdság és pontosság |
Az acélnyomásos öntés jövőbeli lehetőségei
A kutatócsoportok továbbra is vizsgálják az acélnyomásos öntés lehetőségeit, bár jelentős akadályok állnak még fenn. A fejlesztések a szerszámok tartósságára, a folyamatszabályozásra, valamint azokra a speciális alkalmazási területekre összpontosítanak, ahol más módszerek nem elegendőek.
A szerszámok élettartamának növelése
A legnagyobb problémát a szerszámok élettartama jelenti. Az acél olyan magas hőmérsékleten olvad meg, amely gyorsan károsítja a hagyományos szerszámokat. A kutatók három fő megoldást vizsgálnak:
- Nagyobb szilárdságú szerszámacélok – Jobban bírják a hőt, de drágák
- Kerámia betétek – Ellenállnak a szélsőséges hőnek, de könnyen törnek
- Védőbevonatok – Növelik a szerszámok élettartamát, de így is gyorsan kopnak
Egyes csoportok olyan szerszámokat fejlesztenek, amelyeknél csak a legforróbb részeken alkalmaznak speciális, hőálló betéteket; ezek kopás esetén cserélhetők.
Eddig ezek a módszerek csak laboratóriumi kísérletekben és nagyon korlátozott, speciális gyártási területeken bizonyultak ígéretesnek. Költség, sebesség vagy tartósság tekintetében még messze állnak attól, hogy versenyképesek legyenek a hagyományos színesfém-öntéssel.
Jobb folyamatszabályozás
A legnagyobb előrelépést az öntési folyamat gondosabb szabályozása jelenti. A mérnökök az alábbi megoldásokkal kísérleteznek:
- Lassabb fémbefecskendezés a lökéshatás csökkentése érdekében
- Hatékonyabb hűtőrendszerek
- Vákuumtechnológia a légbuborékok eltávolítására
- Valós idejű hőmérséklet- és nyomásfigyelő érzékelők
Ez a felügyelet segít észlelni a problémákat, mielőtt a szerszámok meghibásodnának. A munka nagy része még kísérleti jellegű és laboratóriumi körülmények között zajlik; a hangsúly a folyamat megbízhatóságán van, nem pedig a gyorsaságon vagy az alacsony költségeken.
Összegzés
Az acélnyomásos öntés kutatása továbbra is szűk piaci résekre korlátozódik – főként olyan kis méretű, összetett és nagy igénybevételnek kitett alkatrészekre, amelyeknél más fémek nem képesek megfelelni a szilárdsági vagy kopásállósági követelményeknek.
A legtöbb gyakorlati alkalmazás során jobb teljesítményt, megbízhatóságot és költséghatékonyságot érhetünk el, ha a színesfém öntvényötvözeteket nagy volumenű, költséghatékony gyártási eljárásokkal párosítjuk, az acélt pedig olyan folyamatokhoz tartjuk fenn, amelyeket kifejezetten az anyag sajátos tulajdonságaihoz optimalizáltak.
Gyakran ismételt kérdések
Ha acélszilárdságú alkatrészekre van szükségem, mely nyomásos öntési fémeket érdemes először számításba vennem?
Ha számos acélalkalmazással összevethető teljesítmény a cél, érdemes először a nagy szilárdságú alumíniumöntvény-ötvözeteket és bizonyos rézötvözeteket megvizsgálni.
Az alumínium kiváló szilárdság-tömeg arányt és jó korrózióállóságot biztosít, emellett felületkezelhető, ami tovább növeli a tartósságot.
A rézötvözetek kiemelkedő hő- és elektromos vezetőképességgel, valamint jó mechanikai tulajdonságokkal rendelkeznek, így ideálisak olyan alkatrészekhez, amelyeknek egyszerre kell elviselniük a szerkezeti terhelést és a hő- vagy áramterhelést.
Bár abszolút szilárdságuk talán nem éri el a legerősebb acélokét, gyakran megfelelő mechanikai teljesítményt nyújtanak, miközben jelentős előnyöket kínálnak tömeg és gyárthatóság tekintetében.
Mik azok a „véglegeshez közeli alakot” (near net shape) eredményező eljárások, és milyen szerepet játszanak az acélalkatrészek esetében?
A „véglegeshez közeli alakot” eredményező eljárások olyan módszerek, amelyekkel az alkatrészek már a gyártás során megközelítik végső geometriájukat, ezáltal csökkentve a forgácsolási igényt és az anyagveszteséget.
Acél esetében ide tartozik a folyamatos öntés (a hengerlésre vagy kovácsolásra szánt bugák és tömbök előállításához), a fémpor-fröccsöntés (kis méretű, bonyolult alkatrészekhez) és a precíziós kovácsolás (nagy igénybevételnek kitett, kiváló szilárdságot és méretpontosságot igénylő alkatrészekhez).
Ezek az eljárások csökkenthetik a teljes gyártási költséget és javíthatják az egységességet a rúdból vagy lemezből teljes egészében forgácsolással készült alkatrészekhez képest.







