
Lorsque l’on recherche « moulage sous pression de l’acier », on peut penser que l’acier est un bon choix pour ce procédé. À ce sujet, les experts de Moldie vous répondent clairement :
L’acier n’est généralement pas utilisé en moulage sous pression en raison de son point de fusion élevé et de sa faible fluidité, malgré quelques essais expérimentaux ou de niche.
Cette réponse ne suffit toutefois pas à répondre à votre besoin d’une pièce durable et de haute qualité. Cet article présente d’autres options de moulage sous pression des métaux, ainsi que des méthodes alternatives de coulée de l’acier.
Pourquoi l’acier n’est pas utilisé en moulage sous pression
L’acier se prête mal au moulage sous pression : il exige une chaleur extrême, s’écoule difficilement et soumet les moules à de fortes contraintes. Ces limites augmentent le coût de l’outillage, ralentissent la production et accroissent les risques de défauts de moulage.
Point de fusion élevé de l’acier et contraintes thermiques sur les moules
L’acier fond à environ 1 370°C, température bien supérieure à celle des métaux utilisés en moulage sous pression. L’aluminium fond vers 660°Cet le zinc près de 420°C. Cet écart impose d’importantes limites au procédé. La température de coulée élevée de l’acier soumet les moules à de fortes contraintes thermiques . Chaque tir chauffe rapidement le moule, puis le refroidit tout aussi vite. Ces cycles thermiques extrêmes entraînent fissures, déformations et défaillances prématurées. Les moules de moulage sous pression sont souvent fabriqués en acier à outils trempé, mais même ces matériaux peuvent être endommagés par la chaleur de coulée de l’acier. Il en résulte une forte usure du moule et des réparations fréquentes. La courte durée de vie du moule augmente les arrêts et les coûts. Pour la production de masse, ces dommages rendent l’acier peu adapté par rapport aux métaux à plus basse température de coulée.
Faible fluidité et solidification rapide
Par rapport aux alliages d’aluminium ou de zinc, l’acier en fusion est plus visqueux et perd rapidement sa surchauffe lorsqu’il est injecté dans une matrice fortement refroidie. Une peau solide se forme vite contre les parois du moule ; le métal liquide restant peine alors à remplir les sections minces et les détails complexes dans les temps de remplissage très courts du moulage sous pression à haute pression. Cette limite emprisonne également des gaz et crée des vides internes, entraînant des défauts tels que reprises à froid, défauts de remplissage et surfaces irrégulières. Ces problèmes augmentent les rebuts et réduisent la qualité. Dans le cycle rapide du moulage sous pression, l’acier devient beaucoup plus difficile à contrôler. L’avantage de vitesse propre au procédé disparaît et les coûts d’outillage augmentent encore.
Choisir un matériau de moulage sous pression pour obtenir une durabilité équivalente
Même si l’acier ne convient pas au moulage sous pression, ce procédé de fonderie des métaux reste très prometteur pour fabriquer des pièces très durables aux conceptions complexes, comparables à des pièces en acier. Cette section présente les métaux courants, comme l’aluminium, le zinc, le magnésium et les alliages de cuivre, afin d’en comprendre la résistance et la polyvalence.
Aluminium et alliages d’aluminium
Le moulage sous pression de l’aluminium domine le secteur, car ses alliages fondent à des températures relativement basses, ce qui permet des cycles rapides et prolonge la durée de vie des matrices. Sous pression, le métal en fusion s’écoule bien et remplit les parois minces avec précision. L’aluminium offre également un excellent équilibre entre résistance et poids, un facteur important pour les pièces automobiles et électroniques. Il résiste à la corrosion et accepte facilement les revêtements.
Zinc et alliages de zinc
Le moulage sous pression du zinc utilise des alliages de zinc à très bas point de fusion, souvent proche de 420°C. Cela permet des cycles rapides, une faible consommation d’énergie et une excellente finition de surface. Grâce à sa grande fluidité, le zinc remplit les détails fins mieux que l’aluminium et permet des tolérances serrées. Les fabricants choisissent souvent les alliages de zinc pour les pièces petites ou moyennes, notamment les connecteurs, les boîtiers et la quincaillerie. Le zinc réduit aussi l’usure de l’outillage et les coûts à long terme.
Magnésium et alliages de cuivre
Les alliages de magnésium fondent à basse température et sont plus légers que l’aluminium. Le moulage sous pression du magnésium permet de produire des parois minces et des formes complexes ; le matériau est aussi très usinable. Il convient aux pièces aéronautiques et automobiles pour lesquelles le poids est important.
Les alliages de cuivre, notamment le laiton et le bronze, sont moins courants en moulage sous pression. Leur point de fusion est plus élevé que celui de l’aluminium ou du zinc, mais ils restent utilisables. Ils offrent une conductivité électrique et thermique élevée.
Méthodes alternatives de coulée de l’acier
Plusieurs procédés éprouvés gèrent mieux le point de fusion élevé et la faible fluidité de l’acier que le moulage sous pression. Ils échangent de la vitesse contre une meilleure tolérance à la chaleur, une plus grande souplesse du moule et une meilleure maîtrise de la solidification, répondant ainsi aux besoins de la fonderie des métaux ferreux.
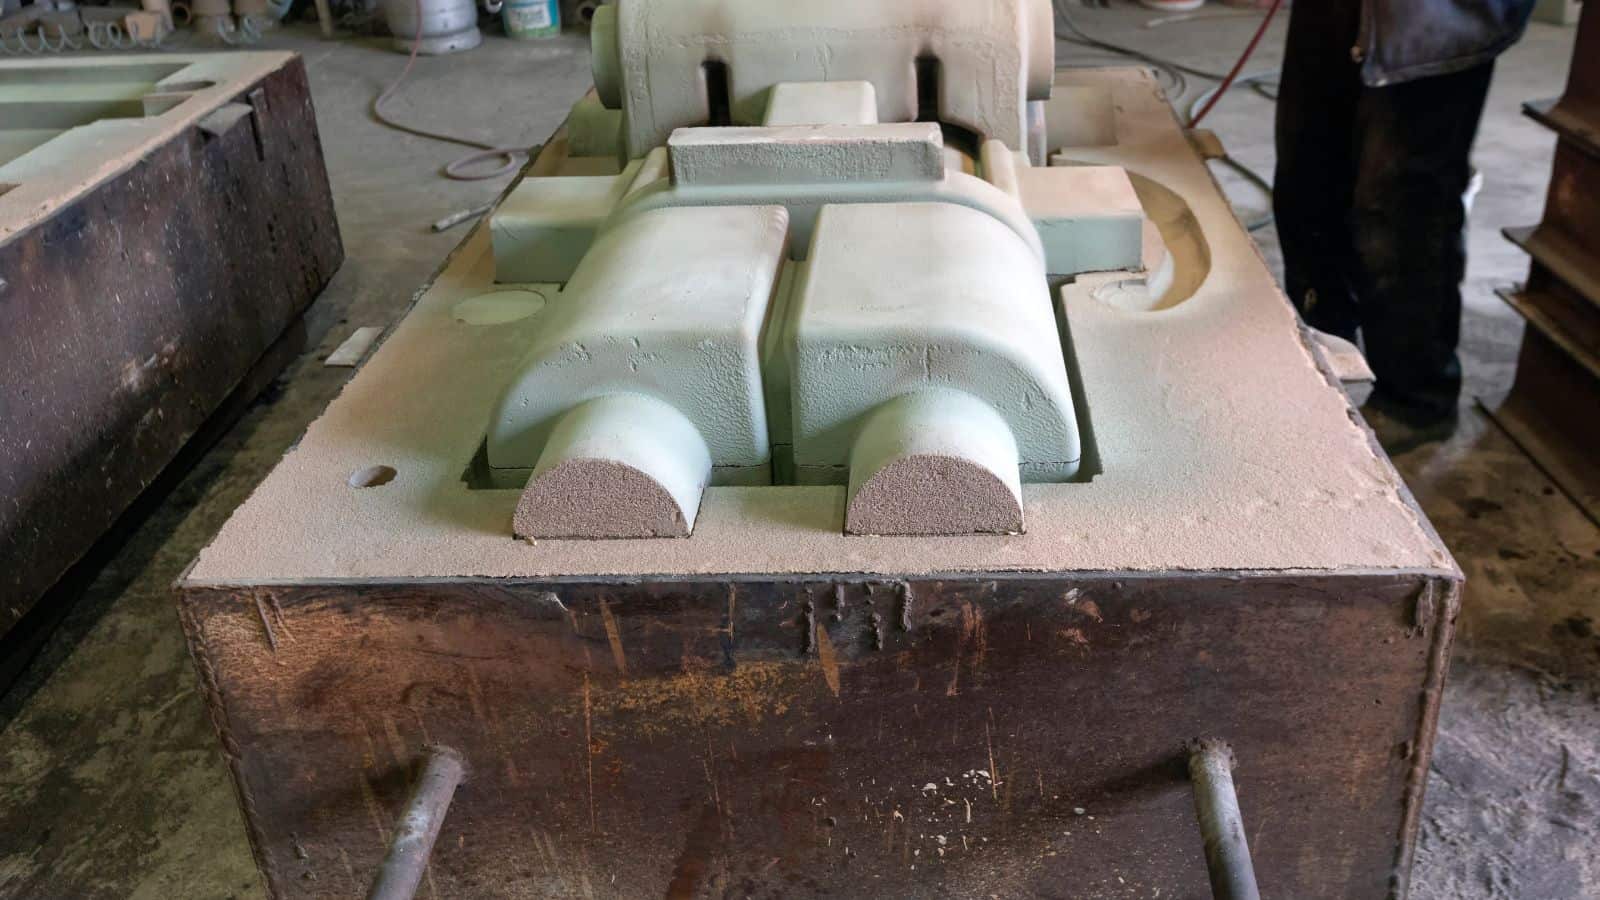
Moulage en sable de l’acier
Le moulage en sable reste l’un des procédés les plus courants pour couler l’acier. Il utilise des moules en sable compacté qui supportent des températures très élevées sans être endommagés. Les fonderies le choisissent souvent pour les grandes pièces et les volumes faibles ou moyens. Le procédé convient à la coulée de l’acier et de la fonte. Les moules en sable acceptent des sections plus épaisses et des systèmes de coulée simples, ce qui aide l’acier à remplir l’empreinte avant de refroidir. La finition et la précision sont inférieures à celles du moulage sous pression, mais les coûts restent raisonnables. Les concepteurs peuvent également réaliser des géométries complexes impossibles à obtenir avec des moules permanents.
Caractéristiques clés du moulage en sable
- Supporte la chaleur élevée des métaux ferreux
- Convient aux pièces grandes et lourdes
- Compatible avec les alliages d’acier et de fonte grise
Moulage à cire perdue de l’acier
Le moulage à cire perdue, également appelé moulage à modèle perdu, produit des pièces en acier détaillées et aux tolérances serrées. Un modèle en cire donne la forme, puis est recouvert d’une coque céramique. Après élimination de la cire par chauffage, l’acier en fusion remplit l’empreinte. Cette méthode convient aux pièces à parois minces, aux détails fins et aux surfaces lisses. Elle est adaptée aux géométries complexes dont l’usinage serait trop coûteux. Son coût par pièce est supérieur à celui du moulage en sable ; elle convient surtout lorsque la précision prime sur la vitesse ou la taille de la pièce.
Applications courantes
- Vannes et raccords
- Composants aéronautiques et industriels
- Pièces de fonderie de précision en métaux ferreux
Coulée centrifuge
La coulée centrifuge utilise la rotation pour plaquer l’acier en fusion contre la paroi du moule. Ce mouvement élimine les poches d’air et repousse les impuretés vers le centre. Il en résulte un métal dense à structure granulaire résistante. Les fabricants utilisent souvent ce procédé pour les tuyaux, les anneaux et les bagues. Il convient à l’acier et aux autres matériaux ferreux exigeant une résistance élevée. La forme des pièces est toutefois limitée : les pièces avec détails internes ou angles vifs ne conviennent pas.
Produits types
- Tuyaux et tubes en acier
- Roulements et manchons
- Pièces cylindriques à parois épaisses
Autres procédés quasi nets
Plusieurs procédés quasi nets sont adaptés à l’acier lorsque la fonderie conventionnelle ne suffit pas. La coulée continue forme des billettes et des brames d’acier de qualité constante, qui sont ensuite laminées ou forgées. Le moulage par injection de métal convient aux petites pièces en acier détaillées : la poudre métallique est mélangée à un liant, puis frittée jusqu’à obtenir une pièce résistante. Ces procédés réduisent les déchets et l’usinage et assurent des résultats reproductibles pour les grandes séries en acier.
| Procédé | Adapté à | Avantage principal |
|---|---|---|
| Coulée continue | Billettes et brames | Structure uniforme |
| Moulage par injection de métal | Petites pièces en acier | Détails précis |
| Forgeage de précision | Pièces denses en acier | Résistance et précision |
Perspectives du moulage sous pression de l’acier
Les équipes de recherche continuent d’explorer des possibilités limitées pour le moulage sous pression de l’acier, malgré des obstacles majeurs. Les progrès portent sur la durabilité des moules, le contrôle du procédéet quelques applications de niche pour lesquelles les autres méthodes ne suffisent pas.
Prolonger la durée de vie des moules
La durée de vie des moules est le problème principal. L’acier fond à très haute température, ce qui endommage rapidement les moules ordinaires. Les chercheurs testent trois solutions principales :
- Aciers à outils plus résistants – supportent davantage la chaleur, mais coûtent cher
- Inserts céramiques – résistent à la chaleur extrême, mais se cassent facilement
- Revêtements protecteurs – prolongent la vie des moules, mais ceux-ci s’usent toujours rapidement
Certaines équipes fabriquent des moules où seules les zones les plus chaudes utilisent des inserts spéciaux résistants à la chaleur, remplaçables lorsqu’ils sont usés. À ce jour, ces approches n’ont donné des résultats prometteurs qu’en laboratoire et dans des productions de niche très limitées. Elles sont loin d’égaler la rentabilité, la vitesse et la robustesse du moulage conventionnel des métaux non ferreux.
Améliorer le contrôle du procédé
La plupart des progrès portent sur une maîtrise plus précise de la coulée. Les ingénieurs étudient :
- Une injection du métal plus lente pour réduire les chocs
- De meilleurs systèmes de refroidissement
- La technologie du vide pour éliminer les bulles d’air
- Des capteurs surveillant en temps réel la température et la pression
Cette surveillance aide à détecter les problèmes avant la défaillance des moules. Ces travaux restent pour la plupart expérimentaux et menés en laboratoire ; l’objectif est de rendre le procédé fiable plutôt que rapide ou économique.
Conclusion
La recherche sur le moulage sous pression de l’acier se poursuit dans des niches limitées, principalement pour les petites pièces complexes très chargées lorsque les autres métaux ne répondent pas aux exigences de résistance ou d’usure. Dans la plupart des projets réels, les alliages non ferreux moulés sous pression offrent de meilleures performances, une plus grande fiabilité et une meilleure maîtrise des coûts pour une production efficace en grande série. Il vaut mieux réserver l’acier aux procédés conçus pour ses propriétés exigeantes.
Foire aux questions
Si j’ai besoin de pièces aussi résistantes que l’acier, quels métaux de moulage sous pression dois-je envisager en premier ?
Pour des performances comparables à celles de nombreuses applications en acier, commencez par envisager les alliages d’aluminium de moulage sous pression à haute résistance et certains alliages à base de cuivre. L’aluminium peut offrir un excellent rapport résistance/poids, une bonne résistance à la corrosion et une compatibilité avec des traitements de surface qui renforcent sa durabilité. Les alliages de cuivre associent une conductivité thermique et électrique exceptionnelle à de bonnes propriétés mécaniques ; ils conviennent donc aux pièces qui doivent supporter à la fois des charges structurelles, la chaleur ou le courant. Leur résistance absolue peut être inférieure à celle des aciers les plus résistants, mais leurs avantages en poids et en fabricabilité leur permettent souvent d’assurer des performances mécaniques suffisantes.
Que sont les procédés « quasi nets » et comment aident-ils à fabriquer des composants en acier ?
Les procédés quasi nets produisent des pièces très proches de leur géométrie finale et réduisent ainsi l’usinage et les pertes de matière. Pour l’acier, ils comprennent la coulée continue (pour les billettes et les brames destinées au laminage ou au forgeage), le moulage par injection de métal (pour les petites pièces complexes) et le forgeage de précision (pour les composants très chargés qui exigent résistance et précision dimensionnelle). Par rapport à des pièces entièrement usinées dans une barre ou une plaque, ces méthodes peuvent diminuer le coût total de production et améliorer la régularité.







