
Points clés à retenir
| Points clés | Moulage à cire perdue | Moulage sous pression |
|---|---|---|
| Procédé | Utilise un modèle en cire recouvert de céramique ; la cire est fondue pour créer le moule. | Le métal en fusion est injecté sous haute pression dans une matrice en acier réutilisable. |
| Matériaux | Métaux à point de fusion élevé (acier, acier inoxydable, titane, superalliages). | Métaux non ferreux (aluminium, zinc, magnésium, cuivre). |
| Tolérances | Moyennes (±0.5 mm à ±0.1 mm). | Serrées (±0.05 mm à ±0.2 mm). |
| État de surface | Bon (Ra 1.6–6.3 μm) ; peut nécessiter une finition. | Excellent (Ra 0.8–3.2 μm) ; post-traitement minimal. |
| Coût | Coût par pièce plus élevé pour les petites séries ; outillage moins coûteux. | Coût initial élevé de la matrice ; coût par pièce plus faible pour les grandes séries. |
| Volume de production | Idéal pour les volumes faibles à moyens (prototypes, pièces personnalisées). | Adapté à la production de masse en grande série . |
| Complexité des pièces | Géométries très complexes, détails fins et caractéristiques internes. | Complexité moyenne ; parois minces et détails fins possibles. |
| Applications | Aéronautique, bijoux, implants médicaux, art. | Pièces automobiles, électronique grand public, appareils ménagers, quincaillerie. |
Qu’est-ce que le moulage à cire perdue ?
Le moulage à cire perdue est une méthode de mise en forme précise qui produit des pièces complexes avec un excellent état de surface et une grande précision dimensionnelle.
Cette technique remonte à plusieurs milliers d’années. Les civilisations anciennes de Chine, d’Égypte et du Mexique en utilisaient les premières formes pour créer des objets en bronze et des bijoux détaillés autour de 4500 BCE.
Le procédé était également appelé « moulage à cire perdue », car les modèles en cire étaient fondus.
Pendant la révolution industrielle, les dentistes l’ont adopté pour fabriquer des couronnes et des incrustations.
Dans les années 1940, la Seconde Guerre mondiale a créé une forte demande de pièces de précision et a fait entrer le moulage à cire perdue dans la production industrielle.
Aujourd’hui, la modélisation informatique et les équipements automatisés ont considérablement amélioré le procédé. Le moulage moderne permet d’atteindre des tolérances aussi serrées que ±0.5 mm.
Procédé et techniques
Le moulage à cire perdue commence par la création d’un modèle en cire reproduisant exactement la pièce souhaitée.
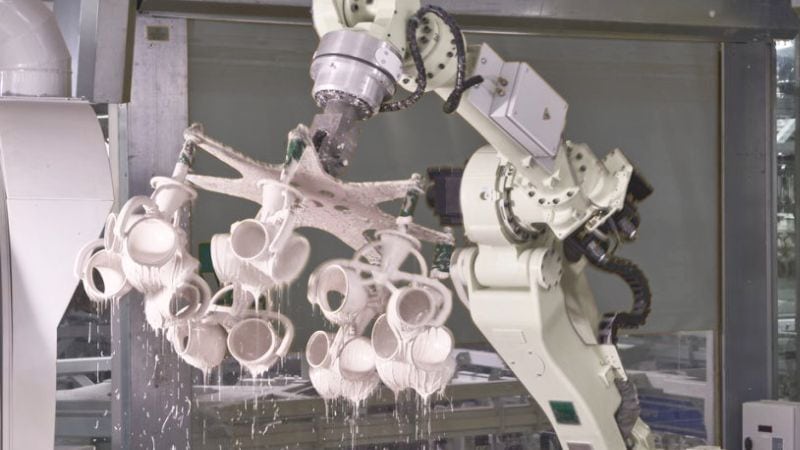
Le modèle est ensuite assemblé à d’autres modèles en cire sur une « grappe ». Cet assemblage est trempé à plusieurs reprises dans une barbotine céramique puis recouvert de stucco pour former une coquille.
(La « grappe » est une structure ramifiée qui maintient ensemble plusieurs modèles en cire pendant la fabrication du moule.)
Une fois la coquille durcie, elle est placée à l’envers dans un four. La cire fond et s’écoule, laissant un moule creux en céramique, d’où le nom de « cire perdue ».
Le moule est préchauffé à haute température avant la coulée du métal en fusion. Après refroidissement, la coquille céramique est brisée pour libérer les pièces moulées. Les dernières étapes consistent à les séparer de la grappe et à effectuer les opérations de finition.
Matériaux utilisés pour le moulage à cire perdue et sous pression
Le moulage à cire perdue est compatible avec un large éventail de métaux et d’alliages. Les matériaux courants comprennent :
Alliages ferreux :
- Aciers au carbone et faiblement alliés
- Acier inoxydable
- Aciers à outils
Alliages non ferreux :
- Aluminium
- Alliages à base de cuivre (bronze, laiton)
- Alliages à base de nickel
- Titane
Les matériaux de la coquille céramique sont généralement composés de silice, de zircon et de silicates d’aluminium. Ils résistent aux températures extrêmement élevées nécessaires à la coulée des métaux en fusion.
Présentation du moulage sous pression
Le moulage sous pression est un procédé de mise en forme des métaux très répandu, qui offre une cadence élevée et une excellente précision dimensionnelle. Il est largement utilisé dans les secteurs qui exigent des pièces métalliques complexes et de qualité constante.
Contrairement au moulage à cire perdue, il est conçu pour les grandes séries. Les matrices sont fabriquées en acier à outils durable, capable de résister à des milliers de cycles.
Les machines de moulage sous pression existent en deux types principaux : à chambre chaude et à chambre froide machines.
Machines à chambre chaude :
- Idéales pour les métaux à bas point de fusion, comme le zinc et le magnésium
- Le métal fond directement dans la machine
- Cycles plus rapides
- Adaptées aux petites pièces
Machines à chambre froide :
- Adaptées à l’aluminium, au cuivre et aux autres alliages à température de fusion plus élevée
- Le métal est fondu séparément, puis ajouté à la machine
- Peuvent traiter des pièces plus grandes
- Plus couramment utilisées dans l’industrie
Alliages couramment utilisés
Les alliages d’aluminium sont les plus populaires grâce à leur excellent équilibre entre légèreté et résistance.
Alliages de zinc offrent une excellente reproduction des détails et permettent de mouler des parois minces.
Alliages de magnésium offrent la solution la plus légère tout en conservant une bonne résistance.
Alliages de cuivre comme le laiton et le bronze offrent une résistance, une conductivité électrique et une résistance à la corrosion supérieures, mais ils sont plus coûteux et plus difficiles à mouler.
Comparaison du moulage à cire perdue et du moulage sous pression
Principales différences
La plus grande différence concerne les moules. Le moulage sous pression utilise des matrices métalliques réutilisables, tandis que le moulage à cire perdue nécessite un nouveau moule pour chaque pièce. Le moulage sous pression est ainsi plus économique pour les grandes séries, tandis que le moulage à cire perdue convient mieux aux pièces complexes et détaillées.
Qualité et précision
Le moulage à cire perdue offre généralement un meilleur état de surface et des tolérances plus serrées. Il permet d’obtenir des détails aussi fins que 0.1mm et des géométries complexes ou des caractéristiques internes parfois impossibles à réaliser par moulage sous pression.
Le moulage sous pression offre une bonne précision dimensionnelle, mais certaines formes complexes peuvent être difficiles à réaliser.
Cadence et volume de production
Le moulage à cire perdue prend nettement plus de temps. Chaque pièce nécessite un nouveau modèle en cire et une nouvelle coquille céramique, ce qui ajoute plusieurs jours au délai de production. Pour les petits lots de moins de 100 pièces, cela peut ne pas être déterminant.
Si votre projet nécessite plus de 10 000 pièces, le moulage sous pression devient beaucoup plus économique.
Avantages et limites
Avantages et inconvénients du moulage à cire perdue
Avantages :
- Excellent pour les conceptions complexes aux détails fins et aux parois minces
- Grande précision dimensionnelle (0.005 pouce par pouce)
- État de surface supérieur nécessitant peu de post-traitement
- Large choix de matériaux dont les aciers, les aciers inoxydables et les alliages spéciaux
- Adapté aux petites séries avec un coût d’outillage plus faible
Limites :
- Coût par pièce plus élevé que le moulage sous pression
- Cadence de production plus lente en raison des nombreuses étapes du procédé
- Taille limitée (pièces généralement plus petites)
- Procédé exigeant beaucoup de main-d’œuvre et des techniciens qualifiés
- Délais plus longs entre la conception et la pièce finie
Avantages et inconvénients du moulage sous pression
Avantages :
- Cadence de production très élevée pour la fabrication en grande série
- Faible coût par pièce une fois l’outillage réalisé
- Grande régularité dimensionnelle sur les grandes séries
- Excellent pour les pièces à parois minces (jusqu’à 0.5mm)
- Surface lisse et bonne reproduction des détails
Limites :
- Coûts initiaux d’outillage élevés à amortir
- Limité aux métaux non ferreux comme l’aluminium, le zinc et le magnésium
- Risque de porosité dans les sections épaisses
- Peu adapté aux petites séries en raison des coûts de mise en route
- Moins adapté aux pièces qui exigent une grande résistance
Foire aux questions
Quels facteurs clés influencent le choix entre le moulage à cire perdue et le moulage en sable ?
Le moulage à cire perdue offre un meilleur état de surface et des tolérances plus serrées que le moulage en sable. Si votre pièce exige de la précision ou un bel aspect, il présente un avantage.
Le moulage en sable est généralement moins coûteux pour les très grandes pièces, pour lesquelles le moulage à cire perdue serait peu pratique. Les limites de taille de ce dernier rendent le moulage en sable plus adapté aux grands composants.
Le coût d’outillage du moulage en sable est inférieur à celui du moulage à cire perdue et du moulage sous pression. Il convient donc bien aux prototypes et aux pièces uniques lorsque le coût est le critère principal.







