

Odlewanie ciśnieniowe, szeroko stosowany proces wytwarzania złożonych części metalowych, często wiąże się z występowaniem wad mogących obniżyć jakość i funkcjonalność produktów. Rozwiązanie tych problemów wymaga zrozumienia ich przyczyn, wdrożenia skutecznych środków zaradczych oraz zastosowania działań prewencyjnych.
Porowatość
 Definicja:
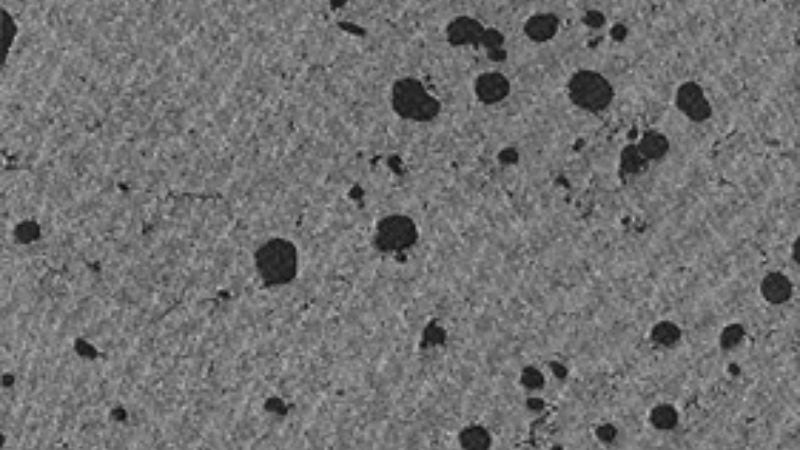
Porowatość to wada polegająca na powstawaniu wewnątrz odlewu drobnych pustek lub pęcherzyków wskutek uwięzienia gazów lub nieprawidłowego procesu krzepnięcia. Osłabia ona strukturę odlewu, czyniąc go nieprzydatnym do zastosowań wymagających dużej wytrzymałości lub szczelności.
Przyczyny:
- Uwięzione powietrze lub gazy: Powietrze wciągnięte do ciekłego metalu podczas wtrysku tworzy puste przestrzenie, jeśli nie może wydostać się na zewnątrz w trakcie krzepnięcia.
- Nieprawidłowe odpowietrzanie: Niewystarczająca liczba kanałów odpowietrzających w formie uniemożliwia ujście gazów, co zwiększa porowatość.
- Turbulentny przepływ metalu: Niestabilny lub chaotyczny przepływ ciekłego metalu sprzyja wciąganiu powietrza.
- Uwięzienie gazów: Nadmierne stosowanie środków rozdzielających lub smarów może prowadzić do powstawania gazów wewnątrz gniazda formy.
Rozwiązania:
- Optymalizacja systemu odpowietrzania: Prawidłowe odpowietrzanie umożliwia ujście uwięzionych gazów przed krzepnięciem metalu. Pomocne może być zastosowanie nadlewów przelewowych oraz dodatkowych kanałów odpowietrzających.
- Regulacja prędkości wtrysku: Zmniejszenie prędkości wtrysku ogranicza turbulencje i zapewnia uporządkowany przepływ metalu.
- Kontrola temperatury metalu: Utrzymywanie jednolitej i optymalnej temperatury metalu zapewnia równomierne wypełnienie formy.
- Stosowanie systemów próżniowych: Zastosuj proces wspomagany próżnią w celu usunięcia powietrza i zanieczyszczeń z odlewu.
Zapobieganie:
- Projektowanie odpowiednich układów przelewowych: Uwzględnij kanały przelewowe, aby odprowadzać gazy i zapewnić płynny przepływ metalu.
- Utrzymywanie stałej temperatury metalu: Unikaj przegrzewania lub nagłego schładzania, aby ograniczyć zamykanie gazów w odlewie.
- Regularna konserwacja formy: Utrzymuj formę w czystości i wolną od zanieczyszczeń, aby zapobiec gromadzeniu się gazów.
- Prawidłowe projektowanie wlewów i kanałów doprowadzających: Zadbaj o to, by wlewy i kanały miały odpowiednie wymiary, umożliwiające całkowite wypełnienie formy przy minimalnych turbulencjach.
Zimne spoiny (niedolania)
 Definicja:
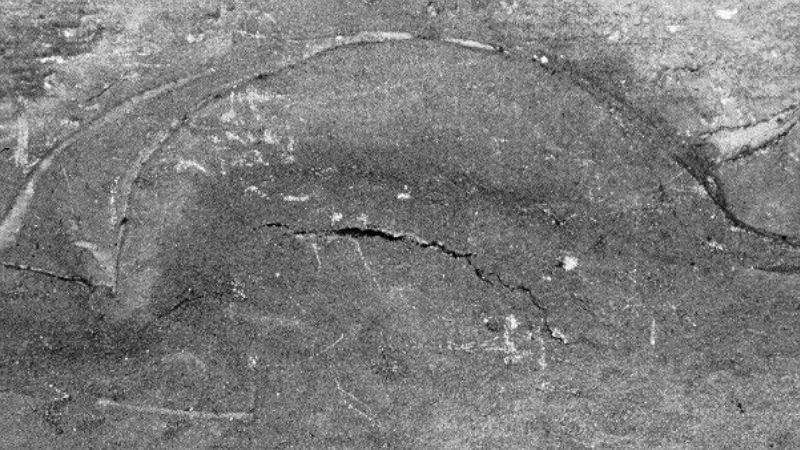
Zimne spoiny powstają, gdy dwa strumienie ciekłego metalu stykają się, ale nie łączą się prawidłowo, pozostawiając widoczną linię łączenia lub słabe połączenie. Wada ta wpływa zarówno na wygląd, jak i wytrzymałość odlewu.
Przyczyny:
- Niska temperatura metalu: Zbyt niska temperatura powoduje przedwczesne krzepnięcie ciekłego metalu.
- Mała prędkość wtrysku: Opóźnienia w przepływie metalu prowadzą do jego częściowego schłodzenia przed połączeniem się strumieni.
- Nieprawidłowy przepływ metalu: Nieregularny przepływ metalu wynikający z błędnego projektu wlewu sprzyja niepełnemu połączeniu.
- Niewystarczające odpowietrzanie: Uwięzione powietrze może zakłócać łączenie się strumieni ciekłego metalu.
Rozwiązania:
- Zwiększenie temperatury metalu: Podnieś temperaturę, aby zapewnić prawidłowy przepływ i łączenie się ciekłego metalu.
- Optymalizacja prędkości wtrysku: Dostosuj prędkość tak, aby uzyskać płynny i ciągły przepływ metalu.
- Udoskonalenie konstrukcji wlewu: Zapewnienie takiego usytuowania wlewów, aby skutecznie kierowały przepływem.
- Lepsze rozmieszczenie odpowietrzników: Dodanie odpowietrzników w kluczowych miejscach w celu zapewnienia usuwania uwięzionego powietrza.
Zapobieganie:
- Stałe monitorowanie temperatury metalu: Zapewnienie równomiernego nagrzania ciekłego metalu w trakcie całego procesu.
- Regularna kontrola temperatury formy: Utrzymywanie optymalnej temperatury formy w celu zapobiegania przedwczesnemu wychłodzeniu.
- Prawidłowe rozmieszczenie wlewów: Strategiczne usytuowanie wlewów w celu poprawy przepływu metalu i ograniczenia turbulencji.
- Utrzymywanie optymalnej prędkości wtrysku: Dobór prędkości tak, aby uniknąć wychłodzenia, zapewniając jednocześnie równomierne wypełnienie.
Miejsca przegrzania (hot spots)
Definicja:
Miejsca przegrzania to lokalne obszary nadmiernego wzrostu temperatury wewnątrz formy, prowadzące do nierównomiernego chłodzenia i powstawania wad, takich jak odkształcenia czy niezgodności wymiarowe odlewu.
Przyczyny:
- Nierównomierna temperatura formy: Niejednorodne chłodzenie powoduje powstawanie stref nadmiernego gromadzenia się ciepła.
- Wadliwa konstrukcja układu chłodzenia: Brak skutecznych kanałów chłodzących w formie prowadzi do powstawania lokalnych miejsc przegrzania.
- Niewłaściwe smarowanie: Niedostateczne lub nierównomierne naniesienie środka smarnego może nasilić problemy z odprowadzaniem ciepła.
- Nagromadzenie metalu: Nadmiar metalu w określonych obszarach może powodować dłuższe utrzymywanie się ciepła.
Rozwiązania:
- Zrównoważenie kanałów chłodzących: Zaprojektowanie zoptymalizowanej sieci kanałów chłodzących w celu równomiernego odprowadzania ciepła.
- Regulacja temperatury formy: Ścisłe monitorowanie i regulacja temperatury formy podczas produkcji.
- Optymalizacja smarowania: Zapewnienie równomiernego i właściwego nanoszenia wysokiej jakości środków smarnych.
- Modyfikacja konstrukcji detalu: Wyeliminowanie grubych sekcji podatnych na akumulację ciepła.
Zapobieganie:
- Regularna konserwacja układu chłodzenia: Czyszczenie kanałów chłodzących oraz sprawdzanie ich pod kątem zatorów lub spadku wydajności.
- Właściwa kontrola temperatury formy: Stosowanie zaawansowanych systemów monitorowania temperatury w celu zapewnienia równomiernego chłodzenia.
- Równomierne nanoszenie środka smarnego: Inwestycja w zautomatyzowane systemy smarowania zapewniające aplikację stałej ilości preparatu.
- Monitorowanie rozkładu temperatury: Wykorzystanie termowizji do identyfikacji miejsc koncentracji ciepła podczas produkcji.
Niedolania
 Definicja:
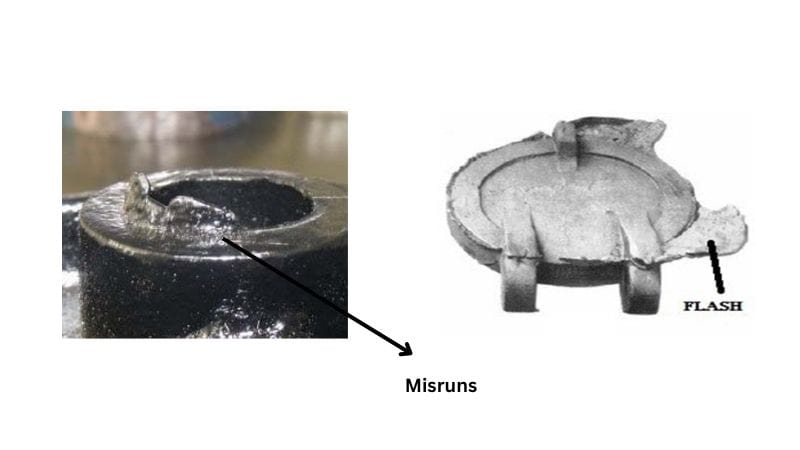
Niedolania występują, gdy płynny metal nie wypełnia całkowicie gniazda formy, co skutkuje powstaniem niepełnych odlewów lub brakiem niektórych ich fragmentów.
Przyczyny:
- Niewystarczająca objętość metalu: Objętość płynnego metalu jest zbyt mała, aby wypełnić gniazdo formy.
- Niskie ciśnienie wtrysku: Niewystarczające ciśnienie uniemożliwia pełne rozprowadzenie metalu.
- Słaby przepływ metalu: Przeszkody lub niewłaściwa konstrukcja układu wlewowego utrudniają prawidłowy przepływ.
- Niska temperatura formy: Zimna forma powoduje przedwczesne krzepnięcie ciekłego metalu.
Rozwiązania:
- Zwiększenie objętości metalu: Należy zapewnić odpowiednią objętość metalu na jeden wtrysk.
- Regulacja ciśnienia wtrysku: Zwiększyć ciśnienie, aby zapewnić całkowite wypełnienie formy metalem.
- Optymalizacja lokalizacji wlewu: Umieścić wlewy tak, aby sprzyjały równomiernemu wypełnieniu i płynnemu przepływowi.
- Prawidłowe podgrzanie formy: Wstępnie podgrzać formę, aby zapobiec przedwczesnemu krzepnięciu.
Zapobieganie:
- Regularna kontrola objętości wtrysku: Upewnić się, że każdy wtrysk zawiera właściwą ilość ciekłego metalu.
- Utrzymywanie stałej temperatury formy: Stosować grzałki formy lub regulatory temperatury.
- Prawidłowa konstrukcja układu kanałów dolotowych: Zaprojektować kanały tak, aby ułatwiały swobodny i pełny przepływ metalu.
- Monitorowanie parametrów wtrysku: Regularnie kontrolować i precyzyjnie dostosowywać ciśnienie, prędkość oraz czas trwania procesu.
Nadlewka (wypływka)
Definicja:
Nadlewka to cienka warstwa nadmiarowego metalu powstająca na krawędziach odlewu wskutek wycieku metalu przez szczeliny na powierzchniach podziału formy.
Przyczyny:
- Nadmierne ciśnienie wtrysku: Wysokie ciśnienie wypycha metal poza gniazdo formy.
- Zużyte powierzchnie formy: Z biegiem czasu powstają szczeliny wskutek zużycia krawędzi formy.
- Niewystarczająca siła zwarcia: Zbyt słabe zwarcie umożliwia wypływ metalu.
- Niewłaściwe ustawienie formy: Nieprawidłowe spasowanie tworzy przestrzeń, przez którą wycieka metal.
Rozwiązania:
- Regulacja ciśnienia wtrysku: Zmniejszenie nadmiernego ciśnienia w celu zapobieżenia wypływkom.
- Naprawa/wymiana zużytych form: Regeneracja krawędzi formy lub wymiana zużytego oprzyrządowania.
- Zwiększenie siły zwarcia: Zapewnienie siły wystarczającej do szczelnego dociśnięcia powierzchni podziału.
- Prawidłowe ustawienie formy: Regularna kontrola i korekta ustawienia w celu wyeliminowania szczelin.
Zapobieganie:
- Regularna konserwacja formy: Częste kontrole linii podziału i powierzchni uszczelniających.
- Monitorowanie siły zwarcia: Zapewnienie pewnego zwarcia formy podczas produkcji.
- Częsta kontrola ustawienia formy: Planowanie okresowych korekt ustawienia.
- Prawidłowe zaprojektowanie linii podziału: Projektowanie linii podziału tak, aby zminimalizować potencjalne drogi wycieku.
Skurcz
Definicja:
Skurcz to rodzaj wady polegającej na powstawaniu jam lub pustek wewnątrz odlewu bądź na jego powierzchni wskutek nierównomiernego krzepnięcia podczas chłodzenia.
Przyczyny:
- Nierównomierna grubość ścianek powodująca nierównomierne chłodzenie.
- Niedostateczne doprowadzanie ciekłego metalu podczas krzepnięcia.
- Wadliwa konstrukcja układu chłodzenia formy.
- Zbyt niskie ciśnienie wtrysku lub zbyt krótki czas docisku.
Rozwiązania:
- Zoptymalizować konstrukcję detalu, aby zapewnić równomierną grubość ścianek.
- Zastosować nadlewy lub kanały zasilające w celu dostarczenia dodatkowego materiału podczas krzepnięcia.
- Usprawnić chłodzenie formy, aby zapewnić kontrolowane krzepnięcie.
- Zwiększyć ciśnienie wtrysku i wydłużyć czas docisku.
Zapobieganie:
- Projektować odlewy o jednolitej grubości ścianek.
- Przeprowadzić właściwą analizę chłodzenia formy, aby uniknąć powstawania miejsc przegrzanych (hot spots).
- Regularnie monitorować i korygować parametry procesu, takie jak ciśnienie i czas wtrysku.
Wtrącenia
 Definicja:
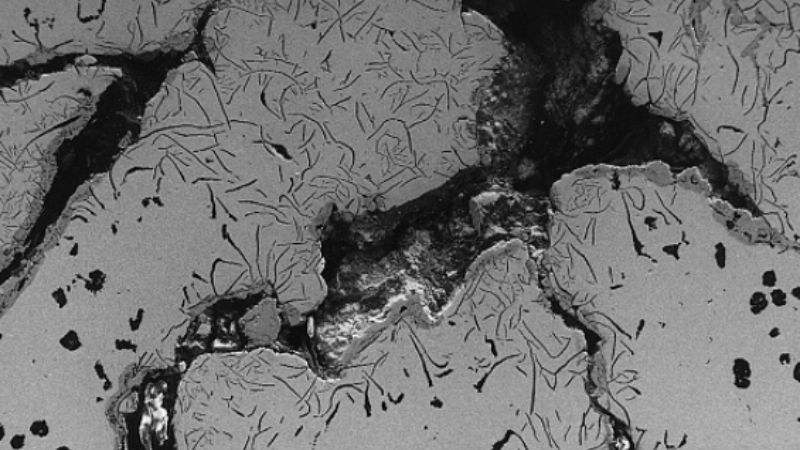
Wtrącenia to cząstki obcego materiału o nieregularnym kształcie, takie jak żużel czy tlenki, uwięzione wewnątrz odlewu, powodujące osłabienie struktury wewnętrznej lub wady powierzchniowe.
Przyczyny:
- Zanieczyszczony ciekły metal.
- Żużel lub zanieczyszczenia nieusunięte podczas nabierania metalu.
- Niedokładne oczyszczenie gniazda formy lub narzędzi.
- Niewystarczające mieszanie ciekłego metalu.
Rozwiązania:
- Stosować wsad piecowy o wysokiej czystości oraz dokładnie czyścić kadzie i narzędzia.
- Usuwać żużel i zanieczyszczenia z powierzchni ciekłego metalu przed zalewaniem.
- Czyścić formę i jej gniazdo przed każdym cyklem produkcyjnym.
- Udoskonalić proces oczyszczania metalu, np. poprzez odgazowanie lub filtrowanie.
Zapobieganie:
- Zapewnić czysty i kontrolowany proces topienia.
- Stosować środki antyadhezyjne ograniczające ryzyko zanieczyszczenia.
- Regularnie kontrolować i czyścić gniazdo formy oraz oprzyrządowanie.
Pęknięcia
Definicja:
Pęknięcia to liniowe lub nieregularne szczeliny na powierzchni lub wewnątrz odlewu, które mogą powstawać w trakcie krzepnięcia lub po jego zakończeniu na skutek naprężeń rozciągających.
Przyczyny:
- Nierównomierne krzepnięcie spowodowane niewłaściwą kontrolą temperatury formy.
- Nieprawidłowy skurcz wynikający z nierównomiernej grubości ścianek.
- Nadmierne naprężenia wewnętrzne lub brak równowagi podczas procesu wypychania.
- Niewłaściwy skład stopu z nadmierną zawartością szkodliwych pierwiastków.
Rozwiązania:
- Zoptymalizować temperaturę formy w zalecanym zakresie (180°C–280°C).
- Projektować odlewy o równomiernej grubości ścianek, aby zapobiec naprężeniom skurczowym.
- Zrównoważyć siły wypychania poprzez regulację lub dodanie wypychaczy.
- Zapewnić właściwy skład stopu poprzez kontrolę zawartości szkodliwych pierwiastków, takich jak Fe.
Zapobieganie:
- Wykorzystywać narzędzia symulacyjne do projektowania dobrze zrównoważonych konstrukcji.
- Utrzymuj stałą temperaturę formy za pomocą odpowiednich systemów grzewczych.
- Regularnie monitoruj skład stopu podczas procesu przetapiania.
Ślady ciągnięcia i przywieranie metalu (soldering)
Definicja:
Ślady ciągnięcia to podłużne rysy powstałe w wyniku uszkodzenia lub tarcia podczas wyjmowania odlewu, natomiast przywieranie metalu (soldering) występuje, gdy ciekły metal nienaturalnie przywiera do formy, pozostawiając na niej osady materiału.
Przyczyny:
- Zbyt małe kąty pochylenia ścianek lub występowanie podcięć na odlewie.
- Uszkodzone lub szorstkie powierzchnie gniazda formy.
- Zbyt wysoka temperatura ciekłego metalu lub formy.
- Niska jakość środka rozdzielającego lub niewłaściwe smarowanie.
Rozwiązania:
- Zwiększ kąty pochylenia ścianek i wyeliminuj podcięcia.
- Napraw i wypoleruj gniazdo formy, aby poprawić jakość powierzchni.
- Dostosuj temperatury ciekłego metalu i formy do optymalnych zakresów.
- Stosuj wysokiej jakości środki rozdzielające i prawidłowo smaruj formy.
Zapobieganie:
- Zoptymalizuj konstrukcję części, uwzględniając odpowiednie kąty pochylenia ścianek.
- Przeprowadzaj regularną konserwację i polerowanie formy.
- Monitoruj i kontroluj temperatury, aby zapobiec przegrzaniu.
Pęcherze
Definicja:
Pęcherze to wybrzuszenia lub wypukłości na powierzchni odlewu, spowodowane rozszerzaniem się gazów uwięzionych pod powierzchnią podczas krzepnięcia.
Przyczyny:
- Wadliwa konstrukcja układu odpowietrzania w formie.
- Nadmierne stosowanie środków antyadhezyjnych lub smarów.
- Niedostateczne odgazowanie ciekłego metalu.
- Zbyt wysoka temperatura formy powodująca obniżenie wytrzymałości.
Rozwiązania:
- Usprawnić układ odpowietrzania poprzez dodanie kanałów odpowietrzających i przelewowych.
- Zoptymalizować ilość środków rozdzielających i ograniczyć ich nadmierne stosowanie.
- Przeprowadzić właściwy proces odgazowania podczas topienia.
- Obniżyć temperaturę formy w miejscach problematycznych, aby zminimalizować rozszerzanie się gazów.
Zapobieganie:
- Zapewnić skuteczne układy odpowietrzania i przelewy w formie.
- Utrzymywać stabilną temperaturę formy i ciekłego metalu.
- Stosować wysokiej jakości środki rozdzielające i nanosić je w odpowiedni sposób.
Odkształcenie
Definicja:
Odkształcenie występuje, gdy odlew odbiega od założonego kształtu na skutek naprężeń wewnętrznych lub niewłaściwego chłodzenia.
Przyczyny:
- Nierównomierna grubość ścianek powodująca nierównomierne krzepnięcie.
- Nierównomierne siły wypychania.
- Nadmierne powstawanie naprężeń wewnętrznych.
- Wadliwa konstrukcja układu chłodzenia formy.
Rozwiązania:
- Projektować odlewy o zrównoważonej grubości ścianek.
- Optymalizować układy wypychania, aby zapewnić równomierne wypychanie.
- Stosować układy chłodzenia sterowanego w celu zapewnienia równomiernego krzepnięcia.
- Zmniejszać naprężenia wewnętrzne poprzez optymalizację parametrów procesu.
Zapobieganie:
- Przeprowadzanie symulacji w celu przewidzenia i skorygowania wzorców skurczu.
- Regularna kontrola i regulacja mechanizmu wypychaczy.
- Monitorowanie stabilności działania układów chłodzenia.
Ślady przepływu
Definicja:
Ślady przepływu to faliste linie na powierzchni lub przebarwienia spowodowane nieregularnym przepływem ciekłego metalu podczas wypełniania formy.
Przyczyny:
- Zbyt mała prędkość lub ciśnienie wtrysku.
- Zbyt niska temperatura ciekłego metalu.
- Niewłaściwa kontrola temperatury formy.
- Wadliwa konstrukcja układu wlewowego.
Rozwiązania:
- Zwiększenie prędkości i ciśnienia wtrysku w celu zapewnienia płynnego przepływu.
- Podniesienie temperatury ciekłego metalu i formy do zalecanych wartości.
- Optymalizacja temperatury formy w celu zapewnienia równomiernego wypełnienia.
- Przeprojektowanie układu wlewowego w celu poprawy przepływu metalu.
Zapobieganie:
- Monitorowanie i utrzymywanie właściwych temperatur podczas procesu odlewania.
- Regularna kontrola i regulacja parametrów wtrysku.
- Symulacja przepływu w celu optymalizacji konstrukcji układu wlewowego.
Rozwarstwienia
 Definicja:
Rozwarstwienia to wady strukturalne powstające, gdy ciekły metal nie łączy się prawidłowo, tworząc słabe, warstwowe obszary.
Przyczyny:
- Niewłaściwe usytuowanie wlewu zakłócające płynny przepływ metalu.
- Zanieczyszczenia w ciekłym metalu.
- Zbyt niska temperatura ciekłego metalu lub formy.
Rozwiązania:
- Przeprojektować układy wlewowe i kanały doprowadzające, aby ograniczyć zakłócenia przepływu.
- Stosować czysty, wysokiej jakości ciekły metal, wolny od zanieczyszczeń.
- Podnieść temperaturę ciekłego metalu i formy, aby zapewnić pełne połączenie materiału.
Zapobieganie:
- Regularnie czyścić gniazdo formy.
- Optymalizować układy wlewowe i systemy wtryskowe.
- Stale monitorować i kontrolować temperatury.
Jamki skurczowe (zapadnięcia)
Definicja:
Jamki skurczowe to zagłębienia lub wgniecenia na powierzchni odlewu, spowodowane niedostatecznym zasilaniem w trakcie procesu skurczu.
Przyczyny:
- Nierównomierna grubość ścianek prowadząca do miejscowego skurczu.
- Niedostateczne ciśnienie podczas krzepnięcia.
- Niewłaściwe odpowietrzanie uniemożliwiające prawidłowe zasilanie.
Rozwiązania:
- Projektować odlewy o równomiernej grubości ścianek, aby uniknąć nierównomiernego skurczu.
- Zwiększyć ciśnienie docisku podczas krzepnięcia.
- Usprawnić odpowietrzanie, aby ułatwić zasilanie.
Zapobieganie:
- Przeprowadzać analizę termiczną na etapie projektowania formy, aby uniknąć powstawania miejsc przegrzania.
- Monitoruj parametry wtrysku i stabilność ciśnienia.
Często zadawane pytania
Jakie są rodzaje odlewania ciśnieniowego?
Odlewanie ciśnieniowe to proces wytwarzania części metalowych, obejmujący różne techniki dostosowane do konkretnych materiałów, konstrukcji i zastosowań. Metody wysokociśnieniowe i niskociśnieniowe są powszechnie stosowane w przypadku elementów wymagających dużej precyzji, natomiast odlewanie grawitacyjne i próżniowe pozwalają ograniczyć występowanie wad, takich jak porowatość.
Zaawansowane metody, takie jak odlewanie z dociskiem (squeeze casting) czy hybrydowe wytwarzanie przyrostowe, zapewniają większą wytrzymałość, mniejszą liczbę wad oraz większą swobodę projektowania w przypadku zastosowań specjalistycznych.
Czy możesz wyjaśnić, na czym polega proces odlewania ciśnieniowego?
Proces odlewania ciśnieniowego polega na stopieniu metalu, wtryśnięciu go pod wysokim ciśnieniem do stalowej formy wielokrotnego użytku, schłodzeniu w celu uzyskania stałego kształtu, a następnie wyjęciu gotowego elementu.
Jest to szybki i precyzyjny proces, pozwalający uzyskać wysokiej jakości części o złożonych kształtach, które często wymagają jedynie minimalnej obróbki wykończeniowej.