
Odlewanie ciśnieniowe to proces odlewania metali, w którym ciekły metal pod wysokim ciśnieniem wtłacza się do stalowej formy zaprojektowanej dla konkretnej części. Pozwala uzyskać precyzyjne, złożone elementy o gładkiej powierzchni i wąskich tolerancjach, dlatego jest szeroko stosowane w powtarzalnej produkcji wielkoseryjnej.
Większość odlewów ciśnieniowych powstaje z metali nieżelaznych, takich jak aluminium, cynk i magnez. W praktyce o wyniku często decyduje nie sam stop, lecz układ oprzyrządowania kontrolujący wypełnianie, odpowietrzanie, chłodzenie i wypychanie w tysiącach cykli.
Planując nowy program odlewania, zacznij od formy: strategii linii podziału, układu wlewowego i odpowietrzania oraz równowagi cieplnej. Decyzje te w dużej mierze określają ryzyko porowatości i wypływek, zmiany wymiarów oraz stabilność w długim okresie.
Dlaczego warto wybrać odlewanie ciśnieniowe i dlaczego oprzyrządowanie ma znaczenie
Odlewanie ciśnieniowe jest powszechnie stosowane, ponieważ przy odpowiedniej skali zapewnia dobry kompromis między parametrami, powtarzalnością i kosztem.
- Wysoka precyzja: Wąskie tolerancje mogą ograniczyć obróbkę skrawaniem.
- Szybka produkcja: Krótkie cykle sprawdzają się w produkcji seryjnej.
- Możliwość uzyskiwania cienkich ścianek: Umożliwia lekkie projekty o złożonej geometrii.
- Gładka powierzchnia: Po odpowiednim przygotowaniu często nadaje się do powlekania lub galwanizacji.
- Niski koszt jednostkowy przy dużym wolumenie: Koszt formy rozkłada się na wiele części.
Korzyści te są jednak powtarzalne tylko wtedy, gdy forma została prawidłowo zaprojektowana i wykonana. Jakość oprzyrządowania oraz decyzje dotyczące wlewów, odpowietrzania, chłodzenia i wypychania silnie wpływają na czas cyklu, poziom braków i to, czy odlew będzie szczelny ciśnieniowo, podatny na spawanie lub gotowy do dalszego wykańczania.
Planujesz projekt oprzyrządowania? Prześlij rysunek, aby omówić wykonalność i projekt formy w ramach naszej usługi produkcji form do odlewania ciśnieniowego.
Proces odlewania ciśnieniowego: przebieg cyklu
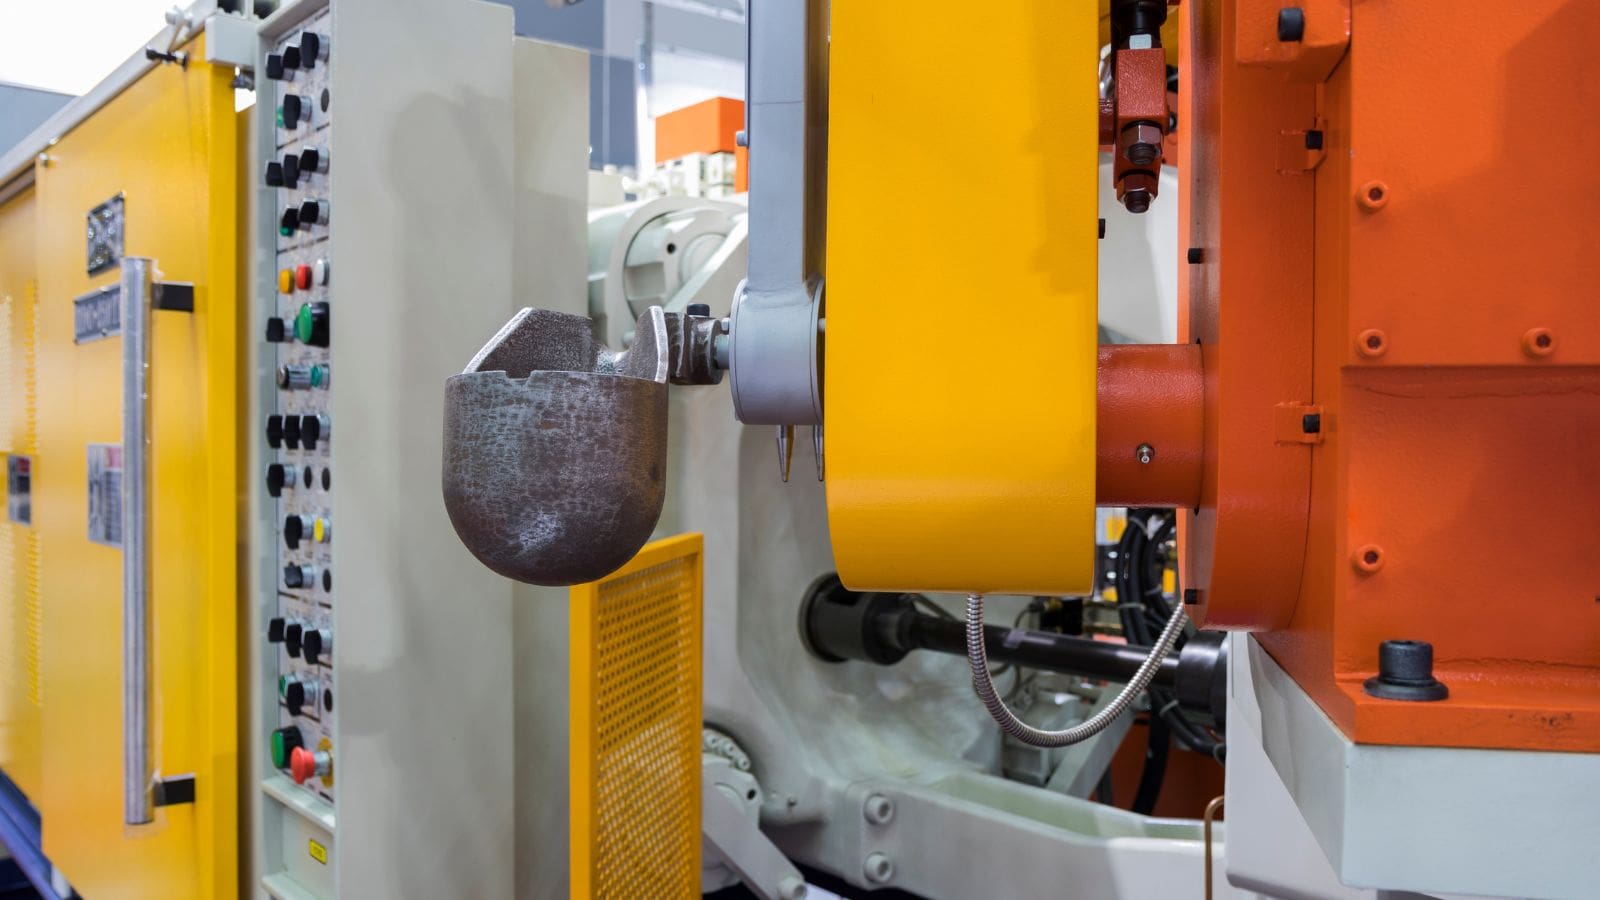
W uproszczeniu cykl obejmuje przygotowanie formy, wtrysk i wypełnianie, krzepnięcie, wypychanie i okrawanie. W produkcji najważniejsze jest to, jak forma kontroluje przepływ metalu, usuwanie powietrza, a także odprowadzanie ciepła— ponieważ te czynniki decydują o powtarzalności.
- Przygotowanie formy: Forma zostaje zamknięta i zaciśnięta; w razie potrzeby stosuje się smar lub środek antyadhezyjny.
- Wypełnianie (wtrysk): Ciekły stop trafia do gniazda przez układ kanałów i wlewów.
- Krzepnięcie i chłodzenie: Kanały chłodzące i równowaga cieplna wpływają na skurcz i stabilność wymiarową.
- Wypychanie: Układ wypychania usuwa odlew; jego rozmieszczenie wpływa na ślady i ryzyko odkształceń.
- Okrawanie i wykańczanie: Usuwa się kanały wlewowe, przelewy i wypływki; może nastąpić obróbka skrawaniem i wykańczanie.
Ponieważ wady mogą powtarzać się w każdym cyklu, precyzja oprzyrządowania i kontrola procesu są niezbędne do stabilnej produkcji masowej.
Rodzaje odlewania ciśnieniowego: komora gorąca i zimna
Dwie najczęściej stosowane konfiguracje maszyn do wysokociśnieniowego odlewania to komora gorąca i zimna. W wielu przypadkach o wyborze decyduje stop.
| Rodzaj | Typowe zastosowanie | Najważniejsze informacje |
|---|---|---|
| Odlewanie w komorze gorącej | Powszechne dla stopów o niższej temperaturze topnienia (często cynku i niektórych stopów magnezu) | Krótki cykl; forma i elementy maszyny muszą wytrzymać kontakt z ciekłym metalem. |
| Odlewanie w komorze zimnej | Powszechne dla stopów o wyższej temperaturze topnienia (często aluminium) | Ciekły metal jest wlewany do tulei wtryskowej; cykl jest zwykle dłuższy niż w komorze gorącej, ale proces nadaje się do aluminium. |
Niezależnie od rodzaju komory to projekt formy — wlewów, odpowietrzeń, chłodzenia i wypychania — zapewnia powtarzalne wypełnianie i stabilną jakość produkcji.
Główne metody odlewania: HPDC, warianty próżniowe, LPDC i grawitacyjne
Określenie „odlewanie ciśnieniowe” najczęściej odnosi się do wysokociśnieniowego odlewania ciśnieniowego (HPDC), ale nabywcy mogą też rozważać metody niskociśnieniowe lub grawitacyjne w zależności od wymagań dotyczących jakości wewnętrznej i dalszej obróbki.
Wysokociśnieniowe odlewanie ciśnieniowe (HPDC)
Wysokociśnieniowe odlewanie ciśnieniowe to najczęściej stosowany proces komercyjny do powtarzalnej produkcji części aluminiowych, cynkowych i magnezowych. Ponieważ wypełnianie może przebiegać szybko i turbulentnie, właściwe odpowietrzanie, projekt przelewów i kontrola cieplna pomagają ograniczyć porowatość oraz stabilizować wymiary.
Odlewanie ciśnieniowe wspomagane próżnią (wariant HPDC)
Odlewanie próżniowe usuwa powietrze z gniazda przed wtryskiem lub w jego trakcie. Ogranicza to uwięzienie gazu i porowatość, poprawiając jakość wewnętrzną w zastosowaniach wymagających szczelności ciśnieniowej, spawalności lub zaawansowanego wykańczania. Przygotowanie do próżni to przede wszystkim kwestia projektu oprzyrządowania : już na etapie formy trzeba zaplanować uszczelnienia, drogi odpowietrzania i rozmieszczenie zaworów oraz króćców.
Odlewanie ciśnieniowe niskociśnieniowe (LPDC)
Odlewanie ciśnieniowe niskociśnieniowe wykorzystuje kontrolowane wypełnianie napędzane niskim ciśnieniem gazu. Rozważa się je, gdy integralność wewnętrzna jest ważniejsza od maksymalnej szybkości, zwłaszcza przy wymaganiach konstrukcyjnych lub dotyczących obróbki cieplnej.
Odlewanie grawitacyjne w formie trwałej
Odlewanie grawitacyjne w formie trwałej (często zaliczane w rozmowach zakupowych do „odlewania ciśnieniowego”) wypełnia formę grawitacyjnie, bez ciśnienia wtrysku. Można je rozważyć przy mniejszych wolumenach lub wtedy, gdy wybór procesu zależy od wymagań dotyczących obróbki cieplnej i jakości wewnętrznej. Decyzja zależy przede wszystkim od geometrii, stopu i wymaganych parametrów.
Oprzyrządowanie do odlewania: elementy formy
Forma do odlewania ciśnieniowego to kompletny układ kształtujący część i kontrolujący przepływ metalu, odpowietrzanie, chłodzenie oraz wypychanie. Typowe elementy układu obejmują:
- Rdzeń i gniazdo formujące , które nadają część geometrii
- Układ kanałów i wlewów doprowadzający ciekły metal do gniazda
- Odpowietrzenia i przelewy usuwające powietrze oraz wychwytujące tlenki i zanieczyszczenia
- Kanały chłodzące regulujące temperaturę formy i czas cyklu
- Układ wypychania umożliwiający niezawodne wyjęcie odlewu
- Suwaki i wypychacze kątowe stosowane przy podcięciach lub cechach bocznych
Moldie zapewnia wsparcie w projektowaniu i wytwarzaniu form, wykorzystując obróbkę CNC, EDM, precyzyjne pomiary i symulacje do optymalizacji wlewów, chłodzenia i wypychania. Więcej informacji o możliwościach znajdziesz na stronie form do odlewania ciśnieniowego .
Kluczowe decyzje projektowe dotyczące formy i ich wpływ na jakość
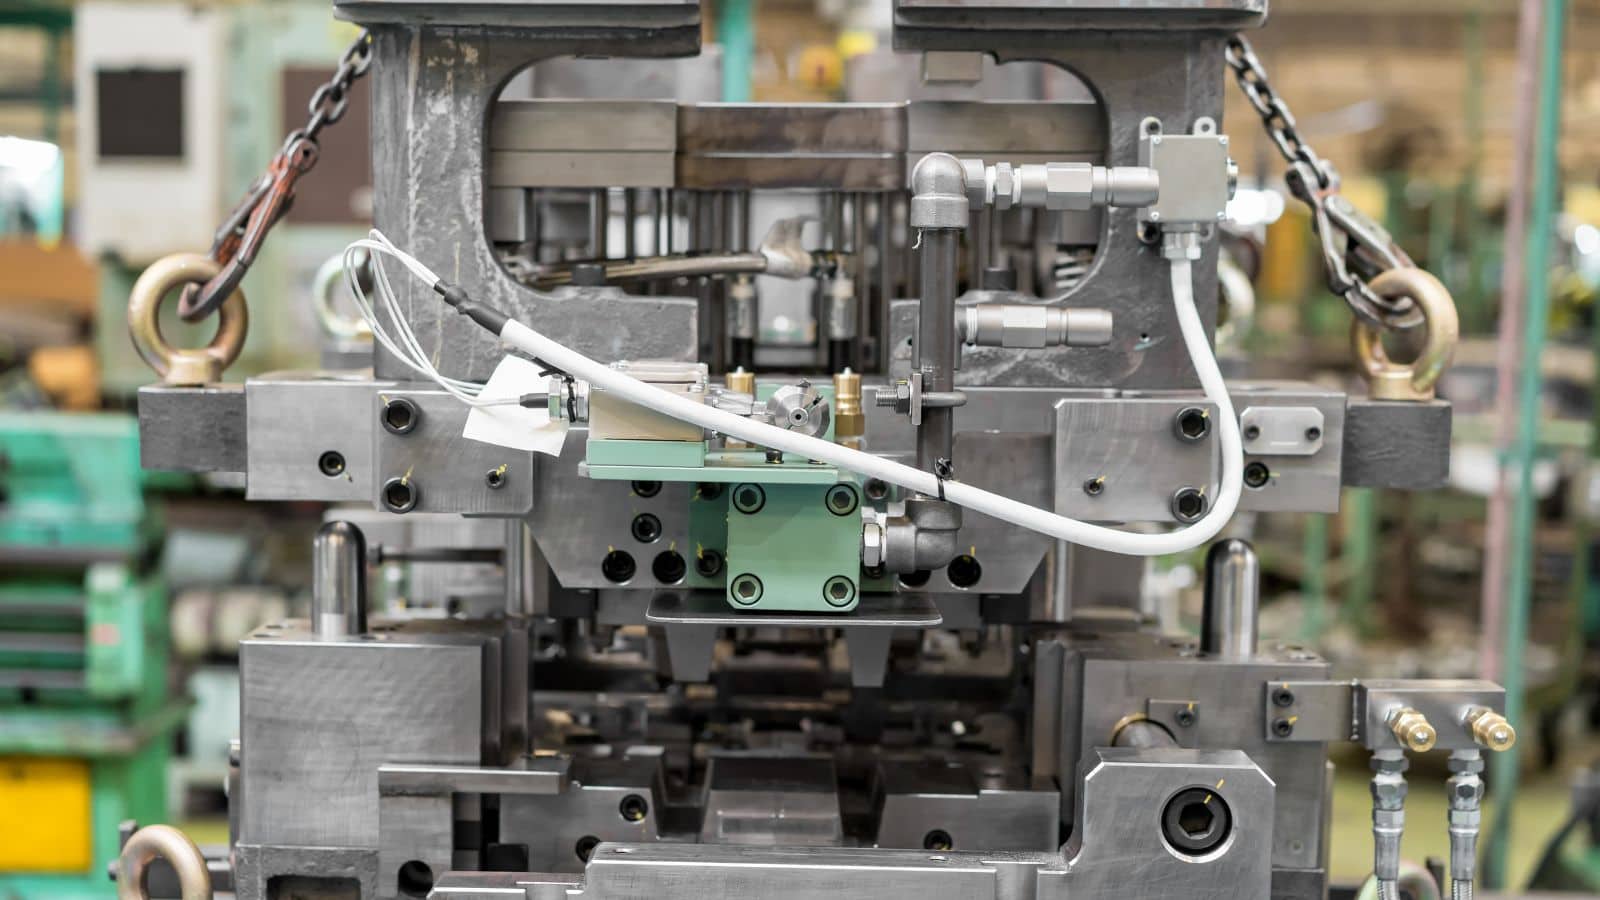
Strategia linii podziału
Położenie linii podziału wpływa na ryzyko wypływek, powierzchnie estetyczne, bazy do obróbki i widoczność śladów wypychaczy. Dobre decyzje w tym zakresie mogą ograniczyć obróbkę dodatkową i poprawić stabilność w długich seriach.
Kanały wlewowe, wlewy i równowaga wypełniania
Układ kanałów i wlewów określa sposób wypełniania gniazda. Zrównoważone wypełnianie ogranicza zimne złącza i niedolewy, a także porowatość związaną z turbulencjami. Położenie wlewu wpływa również na wygląd i zakres obróbki końcowej.
Odpowietrzanie, przelewy i przygotowanie do próżni
Uwięzione powietrze jest jedną z najczęstszych przyczyn porowatości i wad powierzchni. Właściwie zaprojektowane drogi odpowietrzania i przelewy ułatwiają usuwanie gazów i zanieczyszczeń. Jeśli wymagane jest odlewanie wspomagane próżnią, uszczelnienia i położenie króćców próżniowych trzeba zaplanować od początku.
Chłodzenie i równowaga cieplna
Projekt chłodzenia kontroluje czas krzepnięcia, skurcz, ryzyko odkształceń i długość cyklu. Forma o zrównoważonym rozkładzie temperatury ogranicza zmiany wymiarów podczas długich serii.
Układ wypychania
Położenie i kolejność działania wypychaczy wpływają na stabilność wyjmowania, ślady i ryzyko odkształceń, szczególnie przy cienkich ściankach i powierzchniach estetycznych.
Dobór materiału z uwzględnieniem wpływu oprzyrządowania
Materiał wpływa na trwałość formy, czas cyklu, koszt i parametry gotowej części. Zmienia również wymagania dotyczące przepływu, odpowietrzania i odprowadzania ciepła.
Stopy aluminium do odlewania ciśnieniowego
Aluminium jest powszechnie stosowane ze względu na połączenie wytrzymałości, niskiej masy i odporności na korozję. W większości programów aluminiowych stosuje się maszyny z komorą zimną ze względu na wyższą temperaturę topnienia.
- A380 / ADC12: Stopy ogólnego przeznaczenia o dobrej lejności.
- A360: Często wybierany, gdy potrzebna jest lepsza odporność na korozję i większa ciągliwość.
- A383: Często stosowany do części cienkościennych i złożonych.
Jeśli realizujesz program aluminiowy, zobacz przegląd naszych możliwości w zakresie aluminiowych odlewów ciśnieniowych .
Stopy cynku do odlewania ciśnieniowego
Odlewanie ciśnieniowe cynku jest powszechnie stosowane do małych części o drobnych detalach i doskonałej powierzchni. Przy prawidłowym projekcie i konserwacji formy programy cynkowe korzystają z krótkich cykli i długiej trwałości oprzyrządowania.
Stopy magnezu do odlewania ciśnieniowego
Magnez jest najlżejszym powszechnie stosowanym konstrukcyjnym metalem do odlewów ciśnieniowych i często wybiera się go, gdy priorytetem jest ograniczenie masy.
Więcej informacji o naszych możliwościach w zakresie odlewów magnezowych znajdziesz tutaj.
Kontrola jakości, typowe wady i operacje dodatkowe
Kontrola jakości jest niezbędna, ponieważ wady odlewania mogą powtarzać się w kolejnych cyklach. Do częstych problemów należą porowatość, zimne złącza, wypływki i odchylenia wymiarowe.
Typowe wady i ich częste przyczyny
- Porowatość: Często wynika z uwięzionego powietrza, niewystarczającego odpowietrzania lub przelewów albo niestabilnych parametrów procesu.
- Zimne złącza / niedolewy: Często wynikają z równowagi wypełniania, projektu wlewów, temperatury lub profilu wtrysku.
- Wypływki: Mogą wynikać z niedopasowania linii podziału, siły zwarcia, zużycia lub odkształcenia formy i nierównowagi cieplnej.
- Odchylenia wymiarowe: Często wynikają ze zmian temperatury formy, zużycia lub niestabilnej kontroli procesu.
Metody kontroli
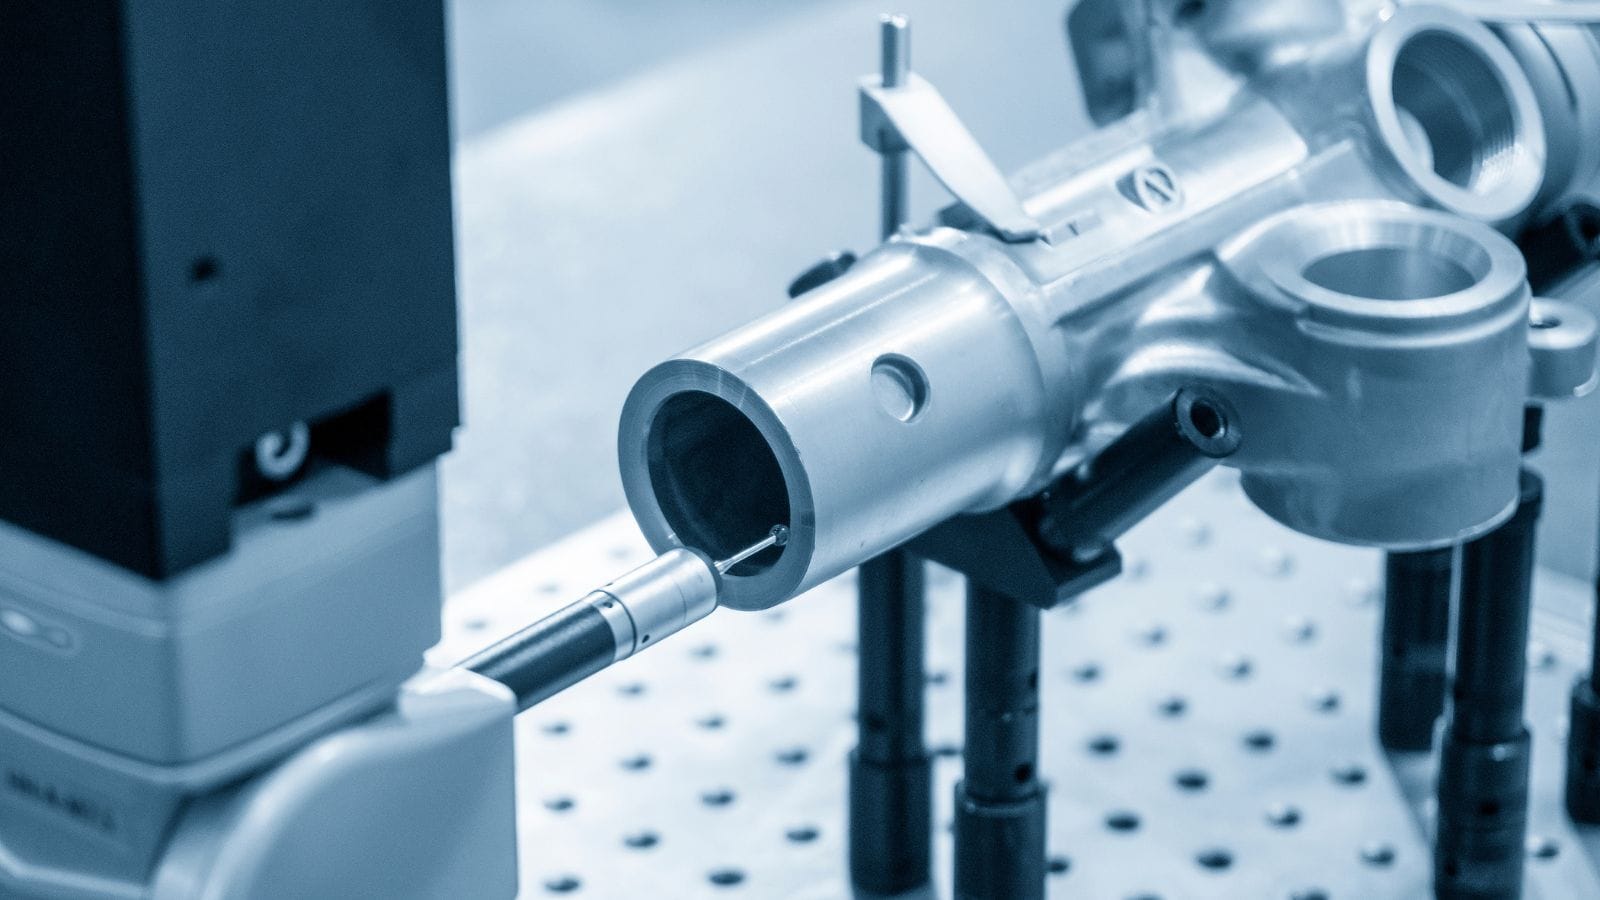
Kontrola CMM sprawdza wymiary krytyczne, a badanie rentgenowskie pomaga wykrywać porowatość wewnętrzną. Skanowanie 3D przydaje się również do porównania pierwszej sztuki i walidacji formy.
Wykańczanie i obróbka skrawaniem
Wiele odlewów wymaga dodatkowej obróbki przed użyciem. Obróbka CNC oraz wykańczanie powierzchni pomagają spełnić wymagania dotyczące tolerancji, wyglądu i odporności na korozję.
Koszt: kiedy odlewanie ciśnieniowe się opłaca — perspektywa oprzyrządowania
Odlewanie ciśnieniowe jest opłacalne, gdy wolumen pozwala rozłożyć koszt formy na wiele części. Początkowa inwestycja jest wyższa niż w prostszych procesach, ale przy dużej skali koszt jednostkowy może być znacznie niższy, jeśli kontroluje się czas cyklu i poziom braków.
Główne czynniki wpływające na koszt formy
- Złożoność części (głębokie cechy, cienkie ścianki, wymagania estetyczne)
- Suwaki i wypychacze kątowe (podcięcia i mechanizmy boczne zwiększają złożoność formy)
- Wymagania dotyczące wlewów, odpowietrzania i próżni
- Złożoność chłodzenia oraz wymagania dotyczące równowagi cieplnej
- Prognozowany wolumen produkcji i oczekiwana trwałość (planowanie żywotności formy)
O co zapytać producenta form do odlewania ciśnieniowego
- Czy zapewniacie optymalizację projektu formy pod kątem wlewów, chłodzenia i wypychania, w tym symulacje w razie potrzeby?
- Jak zweryfikujecie formę (plan prób, metody kontroli i sprawdzenie stabilności)?
- Czy zapewniacie również obróbkę skrawaniem i wykańczanie powierzchni w ramach kompleksowej usługi?
Aby oszacować rodzaj oprzyrządowania i koszt, skontaktuj się z Moldie w ramach usługi produkcji form do odlewania ciśnieniowego i prześlij rysunek, preferowany stop oraz przewidywany wolumen roczny.
Najczęściej zadawane pytania
Czy odlewanie ciśnieniowe zależy przede wszystkim od maszyny czy formy?
Oba elementy są ważne, ale forma często w największym stopniu decyduje o powtarzalnej jakości. Wlewy, odpowietrzanie, chłodzenie i wypychanie kontrolują wypełnianie gniazda, usuwanie powietrza i odprowadzanie ciepła w tysiącach cykli.
Komora gorąca czy zimna — którą wybrać?
W wielu przypadkach decyduje o tym stop. Komorę gorącą stosuje się zwykle do stopów o niższej temperaturze topnienia, często cynku; komora zimna jest powszechna przy stopach o wyższej temperaturze topnienia, np. aluminium. Ostateczny wybór należy potwierdzić na podstawie geometrii części, wymagań jakościowych i celów produkcyjnych.
Jak ograniczyć porowatość w odlewach ciśnieniowych?
Porowatość ogranicza się zazwyczaj przez lepszy projekt odpowietrzania i przelewów, stabilny profil wtrysku i temperatury, a niekiedy odlewanie wspomagane próżnią. Wiele takich usprawnień zaczyna się na etapie projektu formy.
Kiedy odlewanie ciśnieniowe jest opłacalne?
Proces staje się atrakcyjniejszy, gdy wolumen pozwala zamortyzować koszt formy, a powtarzalność ogranicza obróbkę dodatkową i braki. Próg opłacalności zależy od geometrii, stopu, wymagań jakościowych i docelowego czasu cyklu.
Czy odlewy ciśnieniowe wymagają obróbki skrawaniem i wykańczania?
Wiele z nich tak. Obróbkę skrawaniem stosuje się często przy pasowaniach krytycznych, gwintach i powierzchniach uszczelniających, a wykańczanie pomaga spełnić wymagania dotyczące wyglądu i odporności na korozję. Zobacz nasze opcje wykańczania powierzchni dla typowych potrzeb obróbki końcowej.
Czy Moldie produkuje formy do odlewania aluminium, cynku i magnezu?
Tak. Moldie specjalizuje się w produkcji form do odlewania stopów aluminium, cynku i magnezu oraz wspiera cały proces — od projektu części i prototypowania po wykonanie formy i wsparcie produkcji. Szczegóły znajdziesz na stronie usługi form do odlewania ciśnieniowego .







