
Trzpienie rdzeniowe to niewielkie elementy oprzyrządowania do odlewania ciśnieniowego. Tworzą otwory, szczeliny i wewnętrzne wnęki określające funkcję części. Ich geometria, materiał i położenie wpływają na wypełnianie formy, niezawodność wypychania, dokładność wymiarową, a także trwałość narzędzia w kolejnych seriach produkcyjnych.
W tym artykule omawiamy powiązania między projektem trzpieni rdzeniowych, doborem stopu, chłodzeniem, przyczynami awarii i kontrolą. Zespoły projektowe i produkcyjne otrzymają praktyczne wskazówki dotyczące oprzyrządowania do produkcji wielkoseryjnej.
Rola trzpieni rdzeniowych w oprzyrządowaniu do odlewania ciśnieniowego
Trzpienie rdzeniowe kształtują wewnętrzną geometrię części, której nie da się uzyskać samym gniazdem formy. W formach aluminiowych i innym oprzyrządowaniu ich położenie, rozmiar i sposób podparcia decydują o tym, czy cechy będą powstawały czysto i powtarzalnie, czy staną się przyczyną braków i przestojów.
Jak trzpienie tworzą cechy wewnętrzne
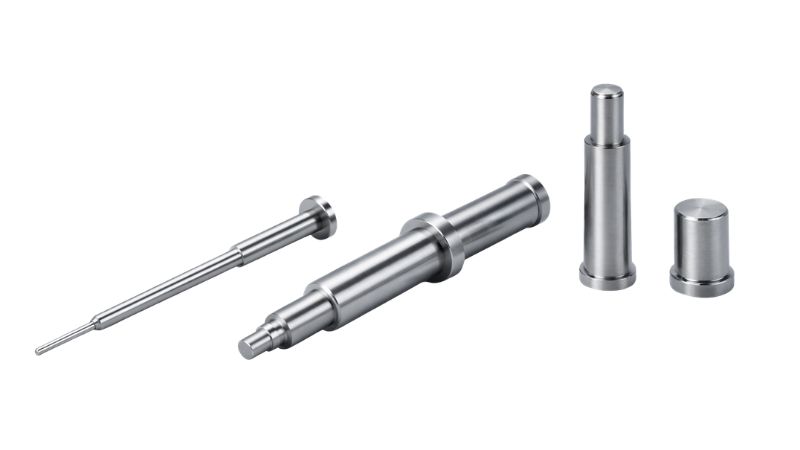
Trzpień rdzeniowy to oddzielny, wymienny element umieszczony wewnątrz formy, który podczas wtrysku wypiera ciekły metal, pozostawiając otwór, występ, kanał lub pustą przestrzeń. Umożliwia to uzyskiwanie takich geometrii jak otwory gwintowane czy głębokie otwory nieprzelotowe, których nie dałoby się wykonać bezpośrednio w powierzchni formy. Oddzielne trzpienie stosuje się, ponieważ głębokie cechy trudno obrabiać bezpośrednio w bloku formy, a wymienne elementy znacznie obniżają koszty konserwacji po zużyciu lub uszkodzeniu.
Współpraca z układem wypychania
Trzpienie rdzeniowe mogą być mocowane do nieruchomej lub ruchomej połówki formy, osadzone na suwakach albo napędzane hydraulicznie. Podczas wypychania muszą swobodnie wysunąć się z części. Niewspółosiowość trzpienia rdzeniowego i pobliskiego wypychacza może powodować zakleszczenie, ślady na odlewie lub wygięcie trzpienia pod obciążeniem bocznym.
Czynniki projektowe wpływające na działanie trzpieni
Projekt trzpienia to nie tylko dobór średnicy i długości. Geometria, stop i zachowanie cieplne oddziałują na siebie. Błąd w którymkolwiek z tych obszarów może wyglądać jak problem procesu, choć jego źródłem jest rysunek oprzyrządowania.
Geometria i stosunek L/D
Stosunek długości do średnicy (L/D) jest najważniejszym ograniczeniem geometrycznym. Długie, cienkie trzpienie uginają się pod ciśnieniem wtrysku. Przy dużych wartościach L/D ugięcie może doprowadzić do trwałego wygięcia lub nagłego pęknięcia. Praktyczna wskazówka: stosunki L/D powyżej 6:1 wymagają dodatkowego podparcia, np. tulei prowadzących, większej średnicy trzpienia lub zmniejszenia prędkości wypełniania.
Kąt pochylenia, odpowietrzanie i wypełnianie
Kąt pochylenia trzpienia (zwykle 0,5–1,0°) zmniejsza siłę wypychania i ułatwia wyjęcie odlewu. Przepływ metalu wokół trzpienia tworzy linię łączenia, w miejscu spotkania dwóch frontów przepływu; analiza przepływu w formie może potwierdzić, czy jej położenie jest dopuszczalne, zanim rozpocznie się obróbkę stali. Odpowietrzenie w pobliżu cech trzpienia zapobiega porowatości spowodowanej uwięzionym powietrzem. Odpowiednio rozmieszczone wąskie szczeliny odpowietrzające mogą pełnić tę funkcję w projekcie formy.
Dostosowanie do stopu
Aluminium jest wtryskiwane z dużą prędkością i w wysokiej temperaturze, dlatego trzpienie wymagają większej twardości, powłok odpornych na erozję i chłodzenia wewnętrznego. Cynk odlewa się w niższej temperaturze, co ogranicza szok cieplny, ale jego skłonność do przywierania sprawia, że kluczowa jest jakość powierzchni trzpienia. Stopy magnezu są lżejsze, lecz odlewa się je w podwyższonej temperaturze; cienkościenne części często wymagają wąskich trzpieni o dużym stosunku L/D, dlatego ich podparcie ma zasadnicze znaczenie.
Materiały, twardość i obróbka powierzchni
Dobór stali, obróbka cieplna i powłoka powierzchniowa decydują o trwałości trzpienia oraz o tym, czy przywieranie stopu lub erozja będą nawracającym problemem. Dostawcy materiałów publikują konkretne konfiguracje, ponieważ dobór materiału znacząco wpływa na trwałość oprzyrządowania.
Stale narzędziowe i odporność cieplna
Stal narzędziowa H13 jest najczęściej stosowanym materiałem na trzpienie rdzeniowe. Łączy twardość w wysokiej temperaturze, odporność na zmęczenie cieplne i udarność, dzięki czemu nadaje się do zastosowań z aluminium i cynkiem. Typowa twardość docelowa wynosi 44–52 HRC. Równomierność obróbki cieplnej jest równie ważna jak docelowa twardość; nierównomierne hartowanie na wskroś zwiększa ryzyko awarii trzpienia.
Chłodzenie i rozwiązania specjalne
Standardowe, pełne trzpienie kumulują ciepło w kolejnych cyklach, co zwiększa ryzyko przywierania stopu. Trzpienie chłodzone mają wewnętrzną rurkę lub kanał, przez który przepływa woda albo olej; wydłuża to ich trwałość w wymagających zastosowaniach. Specjalne trzpienie z wkładkami z miedzi berylowej lepiej odprowadzają ciepło w obszarach niedostępnych dla kanałów wodnych.
Powłoki i obróbka powierzchni
Powłoki PVD (CrN, TiAlN, AlCrN) zwiększają twardość powierzchni, zmniejszają tarcie i tworzą barierę ograniczającą przywieranie stopu oraz erozję. Azotowanie tworzy utwardzoną warstwę dyfuzyjną poprawiającą odporność na zużycie; dobrze sprawdza się w zastosowaniach cynkowych i umiarkowanie wymagających zastosowaniach aluminiowych.
Typowe awarie i konserwacja zapobiegawcza
Rozpoznanie przyczyn uszkodzeń trzpieni pozwala zespołom inżynieryjnym i utrzymania ruchu ustalić harmonogramy oraz kontrole procesu zapewniające stabilną produkcję.
Pękanie, erozja i zmęczenie cieplne
Trzpień pęka, gdy naprężenie zginające przekracza jego wytrzymałość na rozciąganie. Problem często pogłębia niewspółosiowość: zużycie kolumn prowadzących zmienia ustawienie trzpienia i przenosi ciśnienie wtrysku na boczne obciążenie jego trzonu. W połączeniu czynniki te mogą sprawić, że utrzymanie formy przy wolumenach produkcyjnychstanie się nieopłacalne. Erozja powstaje wskutek ścierania powierzchni trzpienia przez szybko płynący metal, a zmęczenie cieplne objawia się siatką pęknięć wywołaną powtarzającym się nagrzewaniem i chłodzeniem.
Planowanie konserwacji zapobiegawczej
Konserwacja reaktywna jest kosztowna. Rejestrowanie stanu trzpieni podczas każdej zaplanowanej kontroli formy — pomiar pasowania, stanu powierzchnii prostoliniowości — dostarcza danych do ustalenia planowych terminów wymiany przed awarią.
Kontrola, tolerancje i nadzór jakości
Kontrola wymiarów cech odlewu kształtowanych przez trzpienie wymaga sprawdzenia zarówno ich stanu, jak i dokładności uzyskanej geometrii.
Kontrole wymiarowe
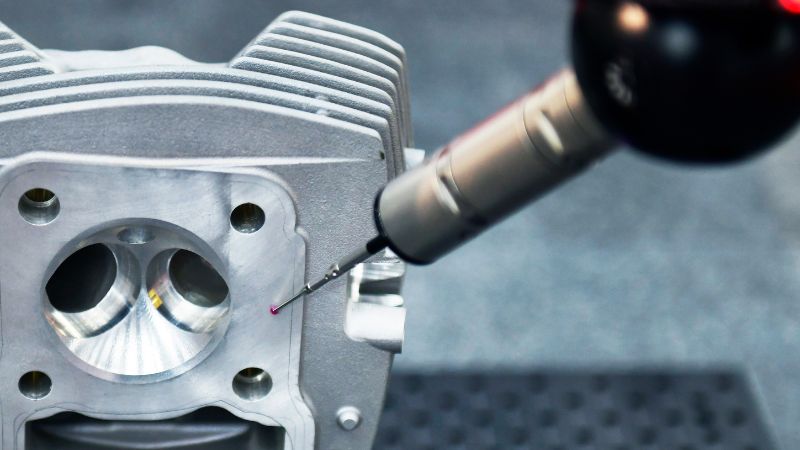
Średnicę, okrągłość i długość trzpienia należy regularnie weryfikować. Erozja trzpienia może sprawić, że średnica uzyskanego otworu przekroczy zakres tolerancji określony przez klienta. Kontrola pierwszej sztuki powinna potwierdzić zgodność cech tworzonych przez trzpień z rysunkiem części przy użyciu wzorcowanych sprawdzianów lub danych CMM, przed zwolnieniem produkcji.
Zaawansowana walidacja (CMM i kontrola rentgenowska)
Współrzędnościowe maszyny pomiarowe (CMM) weryfikują położenie i średnicę otworów. Kontrola rentgenowska pomaga wykrywać porowatość skurczową w ściankach przylegających do cech tworzonych przez trzpień. Ocena możliwości oprzyrządowania dostawcy powinna obejmować pełną sekwencję walidacji: początkową kontrolę wymiarów, ocenę pierwszego odlewu i badanie zdolności procesu. Udokumentowane potwierdzenie zgodności jest wymagane do stabilnej produkcji.
Zoptymalizuj oprzyrządowanie z Moldie
Przy produkcji złożonych geometrii lub części o skomplikowanych cechach wewnętrznych, standardowe rozwiązania często prowadzą do przedwczesnego zużycia i kosztownych przestojów. Moldie specjalizuje się w kompleksowym projektowaniu form do odlewania ciśnieniowego i precyzyjnym wytwarzaniu form.
Nasz zespół wspiera produkcję wielkoseryjną: wykonujemy niestandardowe trzpienie rdzeniowe ze stali H13 odpornej na wysokie temperatury i ciśnienie oraz doradzamy w doborze materiału, aby zapewnić integralność konstrukcyjną odlewu. Pomagamy optymalizować każde narzędzie i gniazdo, zwiększać trwałość i utrzymywać ścisłą dokładność wymiarową.
Chcesz tworzyć lepsze oprzyrządowanie do odlewania ciśnieniowego? Zobacz, jak pracujemy , lub skontaktuj się z nami, aby zoptymalizować kolejny projekt.
Najczęściej zadawane pytania
Kiedy warto zastosować niestandardowe trzpienie zamiast standardowych?
Stosuj niestandardowe trzpienie rdzeniowe w przypadku cienkich ścianek, złożonych geometrii, wąskich wymagań specyfikacji lub gdy trzeba zoptymalizować kształt i rozmiar , aby ograniczyć ryzyko wad i poprawić dokładność wymiarową.
Jaka jest praktyczna wskazówka dotycząca stosunku L/D stalowych trzpieni?
Zgodnie z praktyczną zasadą, gdy L/D > 6:1, ryzyko ugięcia gwałtownie rośnie i zwykle potrzebne jest dodatkowe podparcie, większa średnica lub zmniejszenie lokalnego ciśnienia i prędkości wypełniania.
Jak trzpienie rdzeniowe wiążą się z problemami wypychaczy?
Jeśli trzpień rdzeniowy i wypychacz są źle skoordynowane, część może zakleszczyć się podczas wypychania, powodując ślady, wygięcie lub przyspieszone zużycie, a tym samym obniżając wydajność i trwałość formy.
Jakie kontrole wcześnie wykrywają problemy z trzpieniami?
Regularne pomiary średnicy i prostoliniowości trzpieni oraz weryfikacja rozmiaru i położenia otworów metodą CMM pomagają wykrywać problemy. Kontrola rentgenowska może ujawnić porowatość przy rdzeniu odlewu , zanim spowoduje ona reklamację.







