
Jadrá sú malé komponenty vo forme na tlakové liatie. Vytvárajú otvory, drážky a vnútorné dutiny, ktoré určujú funkciu dielu; ich geometria, materiál a umiestnenie ovplyvňujú plnenie, spoľahlivé vyhadzovanie, rozmerovú presnosť, ako aj životnosť nástroja počas každej výrobnej série.
Tento článok vysvetľuje, ako návrh jadier súvisí s výberom zliatiny, chladením, poruchami a kontrolnými postupmi, a ponúka konštrukčným a výrobným tímom praktické odporúčania pre nástroje vhodné na veľkosériovú výrobu.
Funkcia jadier v nástrojoch na tlakové liatie
Jadrá vytvárajú vnútorné tvary dielu, ktoré samotná dutina formy nedokáže vytvoriť. V hliníkových formách a ďalších nástrojoch na tlakové liatie ich umiestnenie, rozmery a podopretie rozhodujú o tom, či budú prvky odliatku čisté a konzistentné, alebo sa stanú opakovaným zdrojom odpadu a prestojov.
Ako jadrá vytvárajú vnútorné prvky
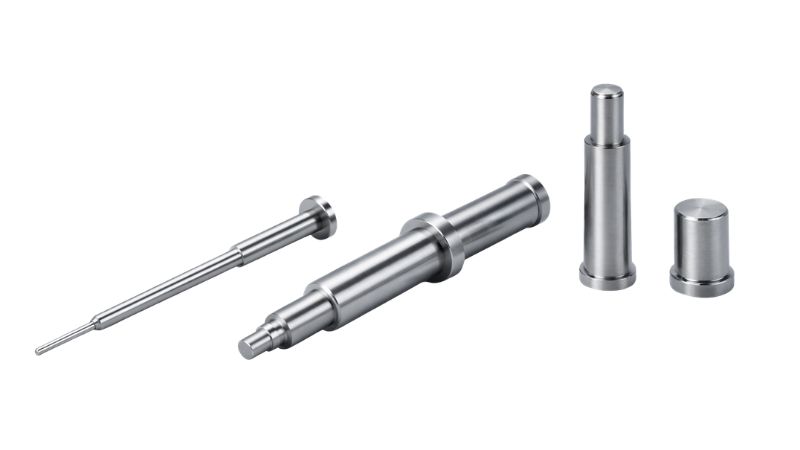
Jadro je samostatná, vymeniteľná vložka umiestnená vo forme. Počas vstrekovania vytláča roztavený kov a vytvára otvor, výstupok, kanál alebo dutú časť. Takto možno zhotoviť napríklad závitové otvory či hlboké slepé vývrty, ktoré by nebolo možné priamo obrábať do plochy formy. Samostatné jadrá sa používajú preto, že hlboké prvky sa ťažko obrábajú priamo do bloku formy a vymeniteľné jadrá výrazne znižujú náklady na údržbu pri opotrebovaní alebo zlomení.
Súhra s vyhadzovaním
Jadrá možno upevniť na pevnú alebo pohyblivú polovicu formy, osadiť do posuvných mechanizmov alebo ovládať hydraulicky. Pri vyhadzovaní sa musia od odliatku čisto uvoľniť. Nesúososť jadra a blízkeho vyhadzovacieho kolíka môže spôsobiť zaseknutie, poškriabať povrch odliatku alebo ohnúť jadro bočným zaťažením.
Konštrukčné faktory ovplyvňujúce výkon jadra
Pri návrhu jadra nestačí zvoliť priemer a dĺžku. Geometria, zliatina a tepelné správanie sa navzájom ovplyvňujú; chyba v ktorejkoľvek oblasti môže vyzerať ako problém procesu, hoci jej príčinou je výkres nástroja.
Geometria a pomer L/D
Pomer dĺžky a priemeru (L/D) je najdôležitejším geometrickým obmedzením. Dlhé a tenké jadrá sa pod vstrekovacím tlakom prehýbajú; pri vysokom pomere L/D môže dôjsť k trvalému ohnutiu alebo náhlemu zlomeniu. Prakticky platí, že pri pomere L/D nad 6:1 treba doplniť podopretie, napríklad vodiace puzdrá, zväčšiť priemer jadra alebo znížiť rýchlosť plnenia.
Úkos, odvzdušnenie a plnenie
Úkos jadra (zvyčajne 0.5 až 1.0 stupňa) znižuje vyhadzovaciu silu a uľahčuje uvoľnenie odliatku. Prúdenie kovu okolo jadra vytvára zvarovú čiaru v mieste stretnutia dvoch prúdov; analýza toku kovu vo forme môže pred výrobou formy potvrdiť, či je poloha zvarovej čiary prijateľná. Odvzdušnenie pri prvkoch vytvorených jadrom zabraňuje zachyteniu vzduchu a pórovitosti. Túto funkciu môžu plniť aj malé odvzdušňovacie drážky, ak sú vhodne umiestnené v konštrukcii formy.
Úpravy podľa zliatiny
Hliník sa vstrekuje vysokou rýchlosťou a pri vysokej teplote, preto jadrá potrebujú vyššiu tvrdosť, povlaky odolné proti erózii a vnútorné chladenie. Zinok sa spracúva pri nižších teplotách, čo znižuje tepelný šok, no jeho sklon k nalepovaniu kovu kladie vysoké nároky na povrch jadra. Horčíkové zliatiny sú ľahšie, ale spracúvajú sa pri zvýšených teplotách; tenkostenné diely často vyžadujú úzke jadrá, čím rastie pomer L/D a význam správneho podopretia.
Materiály, tvrdosť a povrchová úprava
Výber ocele, tepelného spracovania a povlaku určuje životnosť jadra a to, či sa opakovane objaví nalepovanie kovu alebo erózia. Konfigurácie odporúčané dodávateľmi materiálov ukazujú, aký význam má výber materiálu pre životnosť nástroja.
Nástrojové ocele a tepelná odolnosť
nástrojová oceľ H13 je najpoužívanejším materiálom na jadrá. Ponúka vyváženú kombináciu tvrdosti za tepla, odolnosti proti tepelnej únave a húževnatosti, ktorá vyhovuje aplikáciám s hliníkom aj zinkom. Cieľová tvrdosť sa zvyčajne pohybuje v rozmedzí 44 až 52 HRC. Rovnomernosť tepelného spracovania je rovnako dôležitá ako cieľová tvrdosť; nerovnomerné prekalenie celého prierezu zvyšuje riziko poruchy jadra.
Chladenie a špeciálne konštrukcie
Štandardné plné jadrá sa pri opakovaných cykloch zahrievajú, čím rastie riziko nalepovania kovu. Chladené jadrá využívajú vnútornú rúrku alebo vyvŕtaný kanál na cirkuláciu vody či oleja, čo predlžuje ich životnosť v náročných aplikáciách. Špeciálne jadrá s vložkami z berýliovej medi zlepšujú prenos tepla v miestach, kam nedosiahnu vodné chladiace kanály.
Povlaky a povrchová úprava
PVD povlaky (CrN, TiAlN, AlCrN) zvyšujú povrchovú tvrdosť, znižujú trenie a vytvárajú bariéru proti nalepovaniu kovu a erózii. Nitridovanie vytvára vytvrdenú difúznu vrstvu, ktorá zvyšuje odolnosť proti opotrebovaniu; dobre sa osvedčuje pri zinku a pri mierne namáhaných hliníkových aplikáciách.
Bežné poruchy a preventívna údržba
Keď konštrukčný a údržbársky tím rozumie tomu, ako a prečo jadrá zlyhávajú, môže nastaviť plány a procesné kontroly, ktoré udržia výrobu stabilnú.
Zlomenie, erózia a tepelná únava
Jadro sa zlomí, keď napätie v ohybe prekročí jeho pevnosť v ťahu. Zlé súosové nastavenie problém zhoršuje: opotrebovaním vodiacich stĺpikov sa poloha jadra mení a vstrekovací tlak začne pôsobiť na drieku jadra ako bočné zaťaženie. Kombinácia týchto faktorov môže znemožniť údržbu nástroja pri veľkosériovej výrobe. Erózia vzniká, keď vysokorýchlostný kov obrusuje povrch jadra; tepelná únava zase vedie k sieťovým trhlinám po opakovanom rýchlom zahrievaní a chladení.
Plánovanie preventívnej údržby
Reaktívna údržba je nákladná. Sledovanie stavu jadra pri každej plánovanej kontrole formy – vrátane merania uloženia, stavu povrchu a priamosti – poskytuje tímu údaje potrebné na naplánovanie výmeny skôr, než dôjde k poruche.
Kontrola, tolerancie a kvalita
Rozmerová kontrola odliatkových prvkov vytvorených jadrami musí overiť stav jadra aj presnosť ním vytvorenej geometrie.
Rozmerové kontroly
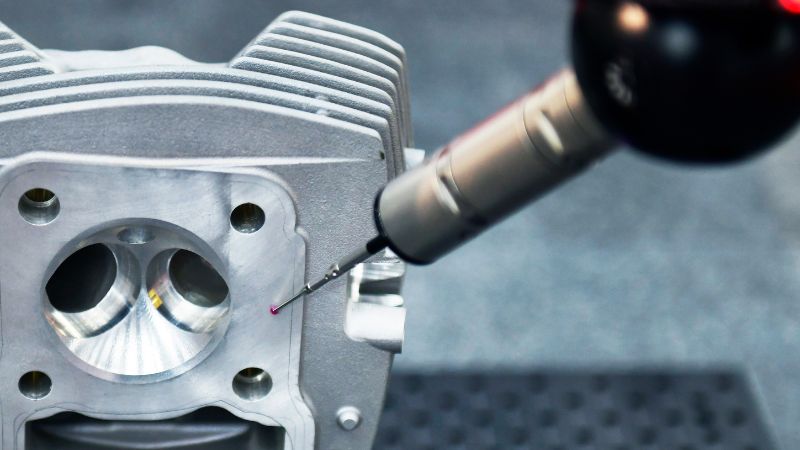
Priemer, kruhovitosť a dĺžku jadra treba pravidelne overovať. Opotrebované jadro môže spôsobiť, že priemer výsledného otvoru prekročí zákazníkom určené tolerančné pásmo . Pred uvoľnením výroby sa má pri prvotnej kontrole odliatku porovnať geometria vytvorená jadrom s výkresom dielu, a to pomocou kalibrovaných meradiel alebo údajov z CMM.
Pokročilé overovanie (CMM a röntgen)
Súradnicové meracie stroje (CMM) overujú polohu a priemer otvorov. Röntgenová kontrola je obzvlášť užitočná na zistenie zmrašťovacej pórovitosti v stenách pri prvku vytvorenom jadrom. Posúdenie schopností dodávateľa v oblasti nástrojov zahŕňa riadny postup validácie: úvodnú rozmerovú kontrolu, posúdenie prvého odliatku a štúdiu spôsobilosti procesu. Zdokumentované dôkazy o zhode sú požiadavkou programu na stabilnú výrobu.
Optimalizujte svoje nástroje s Moldie
Pri výrobe zložitých geometrií alebo dielov s komplikovanými vnútornými prvkami, vedú štandardné riešenia často k predčasnému opotrebovaniu a nákladným prestojom. V Moldie sa špecializujeme na komplexný návrh foriem na tlakové liatie a ich presnú výrobu.
Či potrebujete na mieru kované jadrá z ocele H13, ktoré odolajú extrémnym teplotám a tlakom, alebo odborné poradenstvo pri výbere materiálu na zaistenie štrukturálnej integrity odliatku, náš tím podporí vaše veľkosériové výrobné procesy. Pomáhame konštruktérom optimalizovať každý nástroj a dutinu tak, aby sa maximalizovala životnosť a zachovala prísna rozmerová presnosť.
Chcete zlepšiť nástroje pre svoje aplikácie tlakového liatia? Pozrite si ako pracujeme alebo nás kontaktujte a začnite optimalizovať svoj ďalší projekt.
Často kladené otázky
Kedy použiť jadrá na mieru namiesto štandardných jadier?
Jadrá na mieru použite vtedy keď máte tenké steny, zložité geometrie, prísne požiadavky na špecifikácie alebo potrebujete optimalizovať tvar a rozmery na zníženie rizika chýb a zlepšenie rozmerovej presnosti.
Aké praktické odporúčanie platí pre pomer L/D oceľových jadier?
Orientačne platí, že pri L/D > 6:1 prudko rastie riziko priehybu a zvyčajne treba doplniť podopretie, zväčšiť priemer alebo znížiť miestny tlak a rýchlosť plnenia.
Ako súvisia jadrá s problémami vyhadzovacích kolíkov?
Ak jadro a vyhadzovací kolík nie sú správne zosúladené, odliatok sa môže pri vyhadzovaní zaseknúť, čo spôsobí stopy, ohnutie alebo zrýchlené opotrebovanie a zníži produktivitu aj životnosť nástroja.
Ktoré kontroly včas odhalia problémy súvisiace s jadrom?
Pravidelná kontrola priemeru a priamosti jadra spolu s CMM meraním rozmerov a polohy otvoru pomáha odhaliť problémy; röntgen môže zachytiť pórovitosť pri jadre odliatku ešte predtým, než sa prejaví v prevádzke.







