
Pre inžinierov a nákupné tímy je presné tlakové liatie najspoľahlivejším výrobným procesom od prototypu až po veľkosériovú výrobu. Opakovateľná presnosť si však vyžaduje viac než základnú zlievarenskú prácu. Potrebný je optimalizovaný návrh dielu, kvalitné vlastné nástroje a prísne riadenie procesu.
Tento sprievodca sa zameriava na to, čo je dôležité pri vašom ďalšom projekte: ako optimalizovať geometriu dielu pre vyrobiteľnosť, riadiť kvalitu a predchádzať chybám, ako je pórovitosť, a znižovať celkové náklady pomocou integrovaných sekundárnych operácií.
Ako stabilita procesu zabezpečuje presnosť a opakovateľnosť
Presné tlakové liatie závisí od stabilných procesných parametrov, dobre navrhnutých nástrojov a strojov, ktoré dokážu cyklus za cyklom vyvíjať konzistentný tlak.
Prečo úzke tolerancie závisia od riadenia procesu
Dosiahnutie tolerancií v rozsahu ±0.002 inches na palec si vyžaduje kontrolu viacerých premenných:
- Teplota kovu pri vstrekovaní
- Teplota formy pred záberom a počas neho
- Rýchlosť a tlak vstrekovania profily
- Čas chladenia pred vyhodením
Malé zmeny ktoréhokoľvek z týchto parametrov spôsobujú rozmerové odchýlky. Moderné stroje na tlakové liatie používajú monitorovanie v reálnom čase a reguláciu s uzavretou spätnou väzbou, aby každý záber zostal v úzkom procesnom okne.
Tlakové odliatky vyrábané za stabilných podmienok vykazujú menšie odchýlky zmršťovania, menej povrchových chýb a konzistentnejšiu hrúbku stien. Práve táto opakovateľnosť odlišuje presné tlakové liatie od bežnej zlievarenskej výroby.
Kedy sa pri výrobe oplatí vysokotlakové liatie
Vysokotlakové tlakové liatie je najekonomickejšie pri objeme výroby nad niekoľko tisíc kusov. Počiatočná investícia do nástrojov je vysoká, no pri veľkom objeme náklady na kus rýchlo klesajú.
Táto metóda sa hodí pre diely vyžadujúce hladký povrch, tenké steny (pri zinku až 0.5 mm) a zložité vnútorné či vonkajšie prvky. Pri sériách 10 000 a viac kusov zvyčajne ponúka najlepšiu rovnováhu rýchlosti, ceny a rozmerovej presnosti.
Optimalizácia materiálov a geometrie dielu (DFM)
Výber materiálu a geometria dielu priamo ovplyvňujú vyrobiteľnosť, náklady a výkon. Návrh musí zohľadniť limity procesu, aby sa predišlo chybám a zbytočným sekundárnym operáciám.
Prečo je hliník najčastejšou voľbou
Tlakové liatie hliníka tvorí veľkú časť vysokotlakovej výroby. Zliatiny ako A380, A383 a A360 ponúkajú kombináciu pevnosti, odolnosti proti korózii a tepelnej vodivosti. Medzi hlavné výhody patria:
- Nízka hustota v porovnaní s oceľou alebo liatinou
- Dobrá kvalita povrchu priamo z formy
- Vysoká konštrukčná integrita pri nosných dieloch
- Tepelná a elektrická vodivosť pre chladiče a kryty
Konštrukčné prvky zlepšujúce vyrobiteľnosť
Dobrý návrh pre tlakové liatie sa začína prvkami podporujúcimi plynulý tok kovu, rovnomerné chladenie a ľahké vyhadzovanie:
- Rovnomerná hrúbka stien predchádza horúcim miestam a nerovnomernému zmršťovaniu.
- Úkosy v rozsahu 1 až 3 stupňov na stenách rovnobežných so smerom otvárania formy umožňujú čisté vyhadzovanie.
- Veľké polomery zaoblenia na vnútorných rohoch znižujú koncentráciu napätia a zlepšujú tok kovu.
- Rebrá namiesto hrubých stien zvyšujú tuhosť bez navýšenia spotreby materiálu alebo času cyklu.
- Nálitky so správnou hrúbkou základne spoľahlivo nesú spojovacie prvky bez vzniku prepadlín.
Zvládnutie limitov: tenké steny a podkosy
Tlakové liatie zvláda mnohé zložité geometrie, niektoré prvky však prinášajú ťažkosti. Podkosy vyžadujú bočné jadrá alebo posuvné prvky vo forme, čím zvyšujú náklady na nástroje aj údržbu. Diely s úzkymi vnútornými dutinami môžu tiež zachytávať vzduch, čo vedie k pórovitosti v kritických oblastiach.
Spolupráca s inžinierskym tímom zlievarne už vo fáze návrhu pomáha tieto problémy odhaliť včas. Malé úpravy geometrie často odstránia potrebu drahých prvkov nástroja alebo dodatočného obrábania.
Nástroje a stroje: základ kvality
Kvalita nástrojov a výber stroja tvoria základ každého vyrobeného dielu. Rozhodnutia pri nastavení ovplyvňujú čas cyklu, presnosť dielu, životnosť nástroja aj celkové výrobné náklady.
Čo kvalitný návrh nástroja riadi od začiatku
Nástroje na tlakové liatie sa zvyčajne vyrábajú z nástrojovej ocele H13, tepelne spracovanej na dosiahnutie tvrdosti a odolnosti proti tepelnej únave. Dobre navrhnutá forma riadi niekoľko kritických faktorov:
| Prvok nástroja | Čo ovplyvňuje |
|---|---|
| Poloha a veľkosť vtoku | Priebeh plnenia, zachytenie vzduchu, kvalitu povrchu |
| Chladiace kanály | Čas cyklu, rozmerovú konzistentnosť, životnosť formy |
| Rozmiestnenie vyhadzovacích kolíkov | Uvoľnenie dielu bez deformácie alebo stôp |
| Odvzdušnenie | Zníženie zachyteného plynu a prevencia pórovitosti |
| Návrh jadier a posuvov | Možnosti vytvárania podkosov, frekvenciu údržby |
Investícia do kvalitných nástrojov už na začiatku znižuje neplánované prestoje a náklady na kus.
Výber stroja so správnou uzatváracou silou
Uzatváracia sila stroja musí byť dostatočná na udržanie polovíc formy zatvorených proti sile vstrekovaného kovu. Poddimenzované stroje vytvárajú otrepy a rozmerovú nekonzistentnosť, zatiaľ čo predimenzované stroje plytvajú energiou a výrobnou plochou. Veľkosť dávky aj rozstup spojovacích tyčí musia presne zodpovedať rozmerom formy pre daný diel.
Rozšírenie výroby od prototypu po veľké objemy
Prototypové nástroje (mäkké nástroje) pomáhajú overiť návrh dielu pred investíciou do výrobných nástrojov. Výrobné nástroje sa zhotovujú na celý plánovaný objem programu a na opotrebovávaných miestach majú vymeniteľné vložky. Prechod do výroby má vždy zahŕňať kontrolu prvého kusu (FAI), ktorá potvrdí, že finálne nástroje spĺňajú všetky rozmerové požiadavky.
Systémy kvality: prevencia chýb a kontrola
Konzistentná kvalita si vyžaduje systematické riadenie procesu, cielené kontrolné metódy a systém manažérstva kvality, ktorý zachytí problémy skôr, než sa dostanú k zákazníkovi.
Riadenie pórovitosti pre pevnosť a tesnosť
Pórovitosť je najbežnejšou chybou tlakovo liatych dielov; narúša konštrukčnú integritu a spôsobuje netesnosti. Jej znižovanie sa začína správnym odvzdušnením, optimalizovanou polohou vtokov a vákuovým plnením, ktoré odstraňuje zachytený vzduch.
Pokročilá kontrola: CMM a röntgenové overenie
Počas výroby sa používajú rôzne kontrolné metódy:
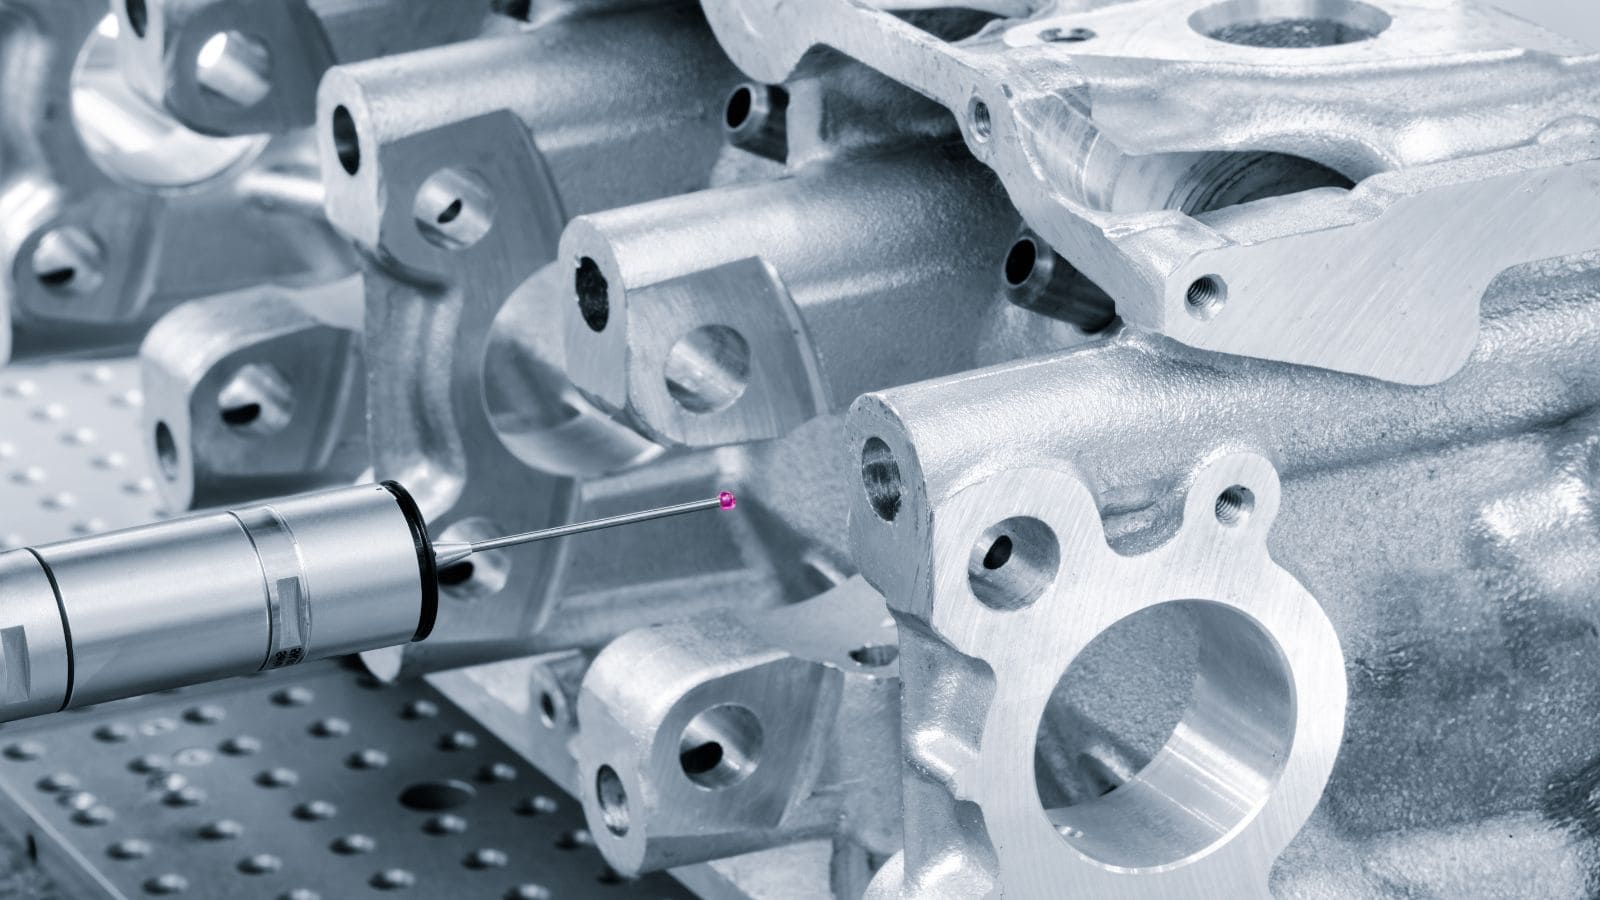
- Súradnicové meracie stroje (CMM): Poskytujú presné rozmerové údaje o kritických prvkoch.
- Röntgenové a CT skenovanie: Odhaľuje vnútornú pórovitosť, vmestky a dutiny bez zničenia dielu.
- Vizuálna kontrola a kontrola povrchu: Odhaľuje otrepy, studené spoje a vzhľadové chyby.
- Priebežné kontroly: V pravidelných intervaloch odoberajú vzorky z výroby a včas zachytávajú odchýlky.
Význam certifikácií IATF a ISO 9001:2015
Robustný systém manažérstva kvality (QMS) odlišuje spoľahlivého výrobného partnera od rizikového dodávateľa. Základná certifikácia ISO 9001:2015 zabezpečuje sledovateľnú dokumentáciu, kalibrované vybavenie a štruktúrovaný proces nápravných opatrení na podporu neustáleho zlepšovania.
Pre prísne regulované odvetvia posúva certifikácia IATF 16949 zabezpečenie kvality na vyššiu úroveň. Táto prísna norma vyvinutá pre automobilový priemysel presúva dôraz od samotného odhaľovania chýb k ich aktívnej prevencii . Vyžaduje zvládnutie kľúčových nástrojov kvality, ako sú pokročilé plánovanie kvality výrobku (APQP), analýza spôsobov a dôsledkov porúch (FMEA) a proces schvaľovania výrobných dielov (PPAP).
Dodržiavaním noriem ISO aj IATF výrobca tlakového liatia preukazuje prísny rámec potrebný na riadenie náročnej veľkosériovej výroby. Pre zákazníkov to znamená nižšie riziko v dodávateľskom reťazci, menšie odchýlky medzi šaržami a zdokumentovaný záväzok k nulovej chybovosti.
Záverečný krok k najužším toleranciám: úloha sekundárnych operácií
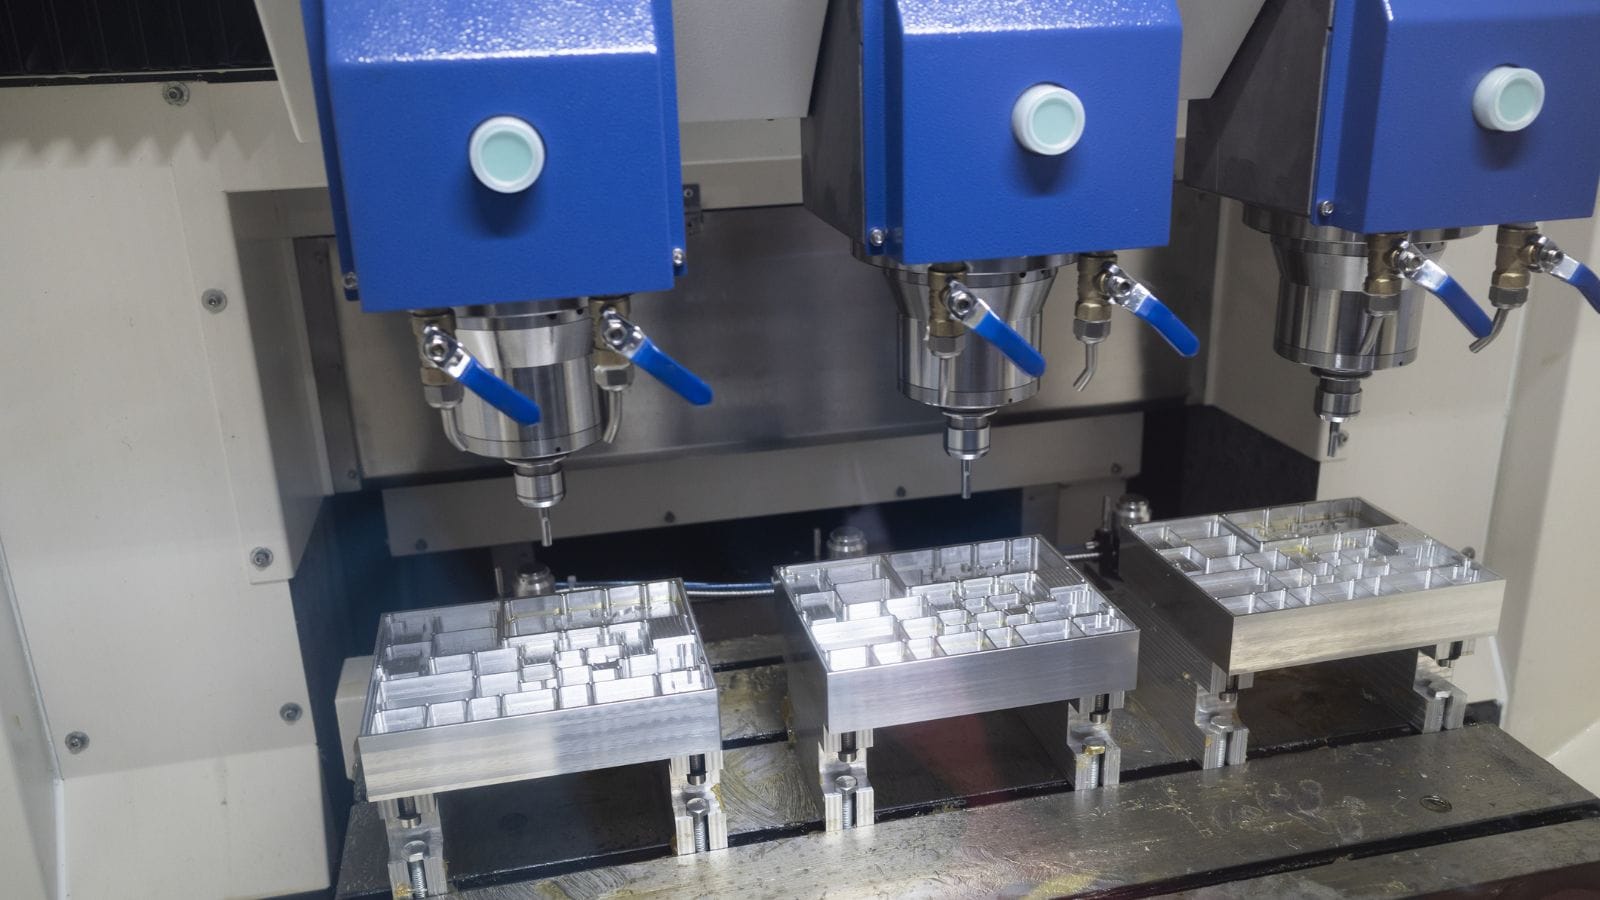
Presné tlakové liatie vytvára vynikajúce tvary blízke konečnému, no najkritickejšie tolerancie — napríklad závitové otvory a mimoriadne rovné dosadacie plochy — často vyžadujú dodatočné CNC obrábanie, aby splnili požiadavky konečnej montáže.
CNC obrábanie a orezávanie otrepov
Dodatočné CNC obrábanie sa bežne používa pri prvkoch presahujúcich tolerančné možnosti stavu po odliatí, napríklad pri závitových otvoroch, presných dierach, drážkach O-krúžkov a montážnych plochách s kritickou rovinnosťou.
Povrchová úprava pre funkciu a vzhľad
Bežné možnosti povrchovej úpravy hliníkových tlakových odliatkov:
| Typ úpravy | Účel |
|---|---|
| Eloxovanie | Odolnosť proti korózii, farba, tvrdosť |
| Práškové lakovanie | Vzhľad, odolnosť proti poveternostným vplyvom |
| Chromátová konverzná úprava | Ochrana proti korózii, priľnavosť farby |
| Pokovovanie (nikel, chróm) | Odolnosť proti opotrebovaniu, vodivosť, vzhľad |
| Otryskávanie / vibračné odihlovanie | Jednotná matná štruktúra, odstránenie otrepov |
Ako vlastné operácie skracujú dodacie lehoty a znižujú náklady
Každá sekundárna operácia pridáva čas cyklu a náklady. Návrh dielov s menším rozsahom následného spracovania (vďaka presnejším toleranciám po odliatí a integrovaným úkosom) znižuje náklady. Dodávateľ s vlastnými možnosťami obrábania a povrchovej úpravy navyše zvyčajne ponúka kratšie dodacie lehoty a lepšiu kontrolu kvality.
Prečo si vybrať Moldie na projekty presného tlakového liatia?
Výber správneho dodávateľa znamená znížiť riziko a maximalizovať hodnotu počas celého programu. Potrebujete viac než len čas na stroji — dôležité sú hlboké inžinierske znalosti, spoľahlivá kapacita a prísna kontrola kvality.
V Moldie Casting nielen pripravujeme ponuky; navrhujeme riešenia. Spĺňame všetky kľúčové podmienky dlhodobého výrobného úspechu:
- Overené skúsenosti v náročných odvetviach: Vyrábame skrine prevodoviek, konzoly motorov a kryty batérií elektromobilov; na dosadacích plochách zabezpečujeme úzke tolerancie pre bezproblémovú montáž na linke.
- Vlastný inžiniering a nástroje: Poskytujeme komplexnú spätnú väzbu DFM a simuláciu toku kovu a formy navrhujeme interne, aby sme zabezpečili optimálne plnenie a dlhšiu životnosť nástroja.
- Kompletná výroba na kľúč: Od surového hliníka po konečnú montáž. Všetky vysokotlakové odlievanie, presné CNC obrábanie aj povrchové úpravy vykonávame pod jednou strechou, čím výrazne skracujeme dodacie lehoty a znižujeme náklady na dopravu.
- Škálovateľná kvalita s certifikáciou: Ako výrobca s certifikáciou ISO 9001:2015 a IATF zabezpečujeme transparentné plánovanie kapacít, dôsledné priebežné kontroly (vrátane CMM a röntgenovej kontroly) a preventívnu údržbu formy, aby sa aj pri veľkých objemoch minimalizovali rozmerové odchýlky.
Chcete posunúť projekt od návrhu k bezchybnej výrobe? Prestaňte sa obávať úzkych miest v dodávateľskom reťazci, zmeškaných termínov alebo úniku chýb. Navštívte stránku moldiecasting.com a požiadajte náš inžiniersky tím, aby dnes posúdil vyrobiteľnosť vášho dielu.







