
Для инженеров и менеджеров по закупкам технология литьё под давлением является самым надежным процессом производства от прототипа до крупносерийного производства. Однако для достижения повторяемой точности требуется не только базовая работа литейного производства. Это требует оптимизированного проектирования деталей, высококачественного внутреннего инструментария и строгого контроля процессов..
Это руководство погружается в то, что действительно имеет значение для вашего следующего проекта: как оптимизировать геометрию детали для производительности, контролировать качество, чтобы предотвратить дефекты, такие как пористость, и снизить общие затраты за счет комплексных вторичных операций.
Как стабильность процесса обеспечивает точность и повторяемость
Точность литьё под давлением зависит от стабильных параметров процесса, хорошо разработанных инструментов и машин, способных обеспечивать постоянный цикл давления снова и снова.
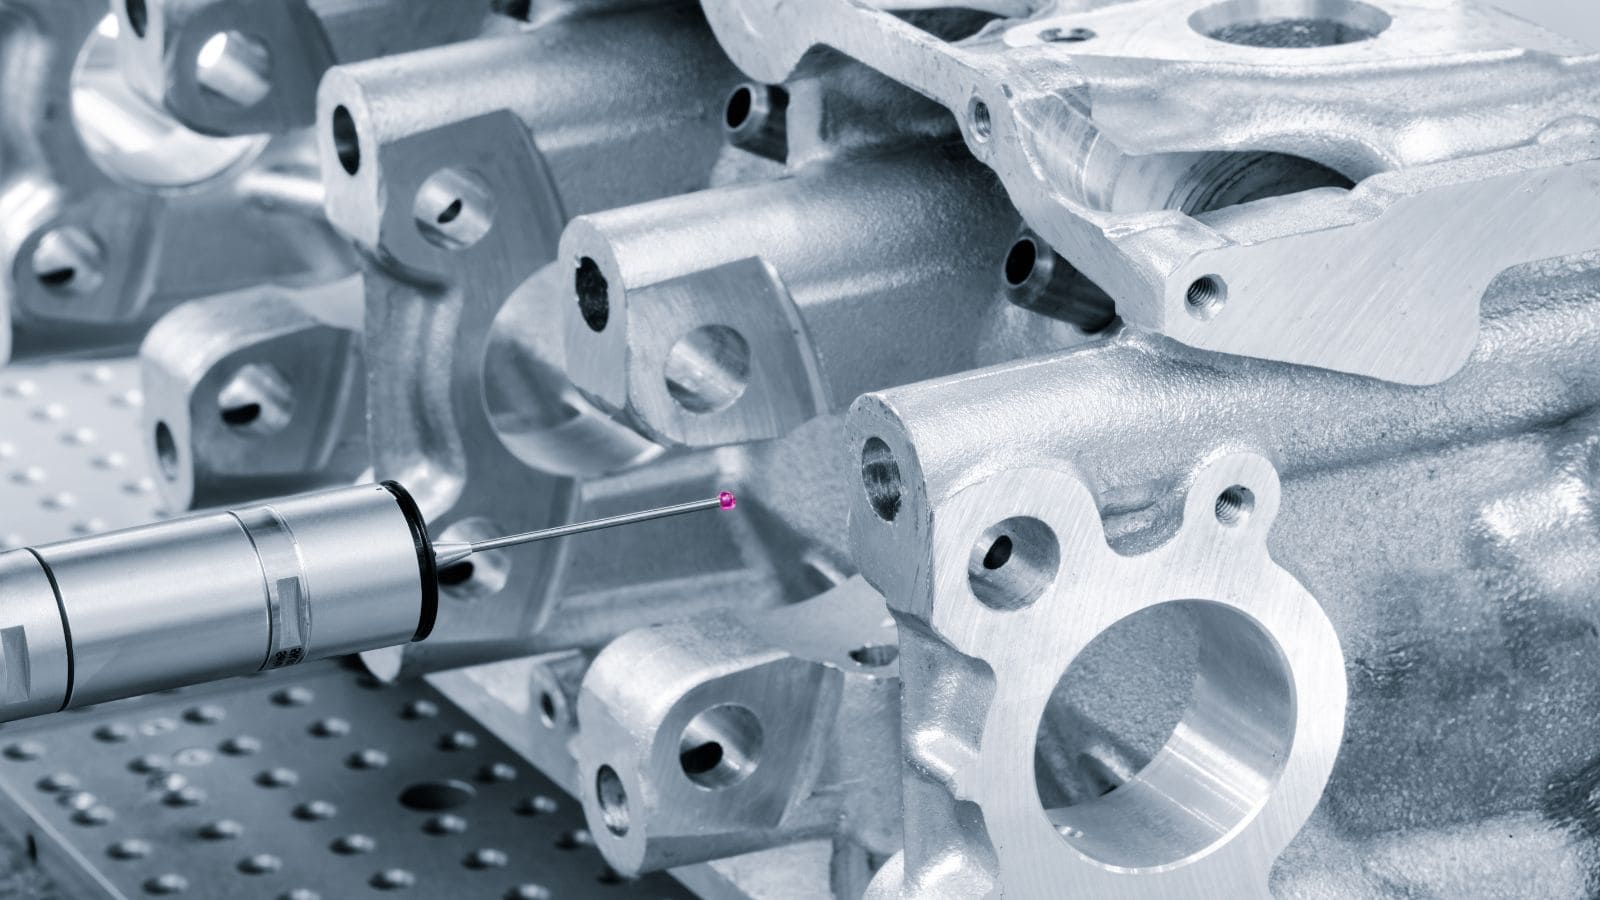
Почему строгие допуски зависят от контроля процесса
Достижение допусков в пределах ±0,002 дюйма на дюйм требует контроля над несколькими переменными:
- Температура металла при инъекции
- Температура до и во время выстрела
- Скорость и давление впрыска профили
- Время охлаждения перед выбросом
Небольшие изменения любого из этих параметров вызывают вариации размеров. Современные машины литьё под давлением используют мониторинг в реальном времени и системы управления с обратной связью, чтобы удерживать каждый выстрел в пределах узкого диапазона процесса.
Литые под давлением детали, произведенные в стабильных условиях, демонстрируют меньшее колебание усадки, меньше дефектов поверхности и более стабильный толщина стенки. Эта повторяемость — то, что отличает прецизионный литьё под давлением от обычной литейной работы..
Когда методы высокого давления имеют смысл для производства
High-литьё под давлением наиболее экономически эффективен, когда объемы производства превышают несколько тысяч штук. Первоначальные вложения в оснастку значительны, но себестоимость одной детали быстро снижается при увеличении масштабов производства..
Этот метод подходит для деталей, которым нужны гладкие поверхности, тонкие стенки (до 0,5 мм для цинка) и сложные внутренние или внешние элементы. Для тиражей от 10 000 и более деталей, модель литьё под давлением обычно обеспечивает наилучший баланс скорости, стоимости и точности размеров..
Оптимизация материалов и геометрии деталей (DFM))
Выбор материала и геометрия детали напрямую влияют на технологичность, стоимость и характеристики. Проектирование должно учитывать ограничения процесса, чтобы избежать дефектов и ненужной дополнительной работы..
Почему алюминий является основным выбором
Алюминий литьё под давлением составляет значительную долю производства под высоким давлением. Сплавы, такие как A380, A383 и A360, предлагают комбинацию прочности, коррозионной стойкости и теплопроводности. Основные преимущества включают:
- Низкая плотность по отношению к стали или железу
- Хорошо качество поверхности прямо с игральной кости
- Прочная структурная целостность для несущих частей
- Теплопроводность и электропроводность для радиаторов и корпусов
Конструктивные особенности, улучшающие технологичность производства
Good проектирование пресс-форм для литья под давлением начинается с функций, которые поддерживают чистое течение металла, равномерное охлаждение и легкое извлечение:
- Форма толщина стенки предотвращает образование горячих точек и неравномерное усадку.
- Углы наклона наклоны от 1 до 3 градусов на стенках, параллельных направлению вытягивания штампа, допускаются чистое извлечение.
- Щедрые радиусы скруглений в внутренних углах уменьшают концентрацию напряжений и улучшают течение металла.
- Ребра вместо толстых сечений добавить жёсткость без увеличения расхода материала или времени цикла.
- Начальники с правильной толщиной основания поддерживать крепежи без образования вмятин.
Ориентирование в пределах: тонкие стенки и вырезы
Литьё под давлением справляется со многими сложными геометрическими формами, но некоторые элементы создают трудности. Выемки требуют боковых стержней или скользящих сегментов в форме, что увеличивает стоимость оснастки и её обслуживание. Детали с узкими внутренними полостями также могутзапереть воздух, что приводит к поргустота в критических областях.
Работа с инженерной командой литьё под давлениемera на стадии проектирования помогает выявлять эти проблемы на раннем этапе. Небольшие изменения геометрии часто устраняют необходимость в дорогих элементах оснастки или вторичной обработке..
Инструменты и машины: основа качества
Качество оснастки и выбор оборудования закладывают основу для каждой произведённой детали. Решения, принимаемые на этапе настройки, влияют на время цикла, точность детали, срок службы инструмента и общую стоимость производства.
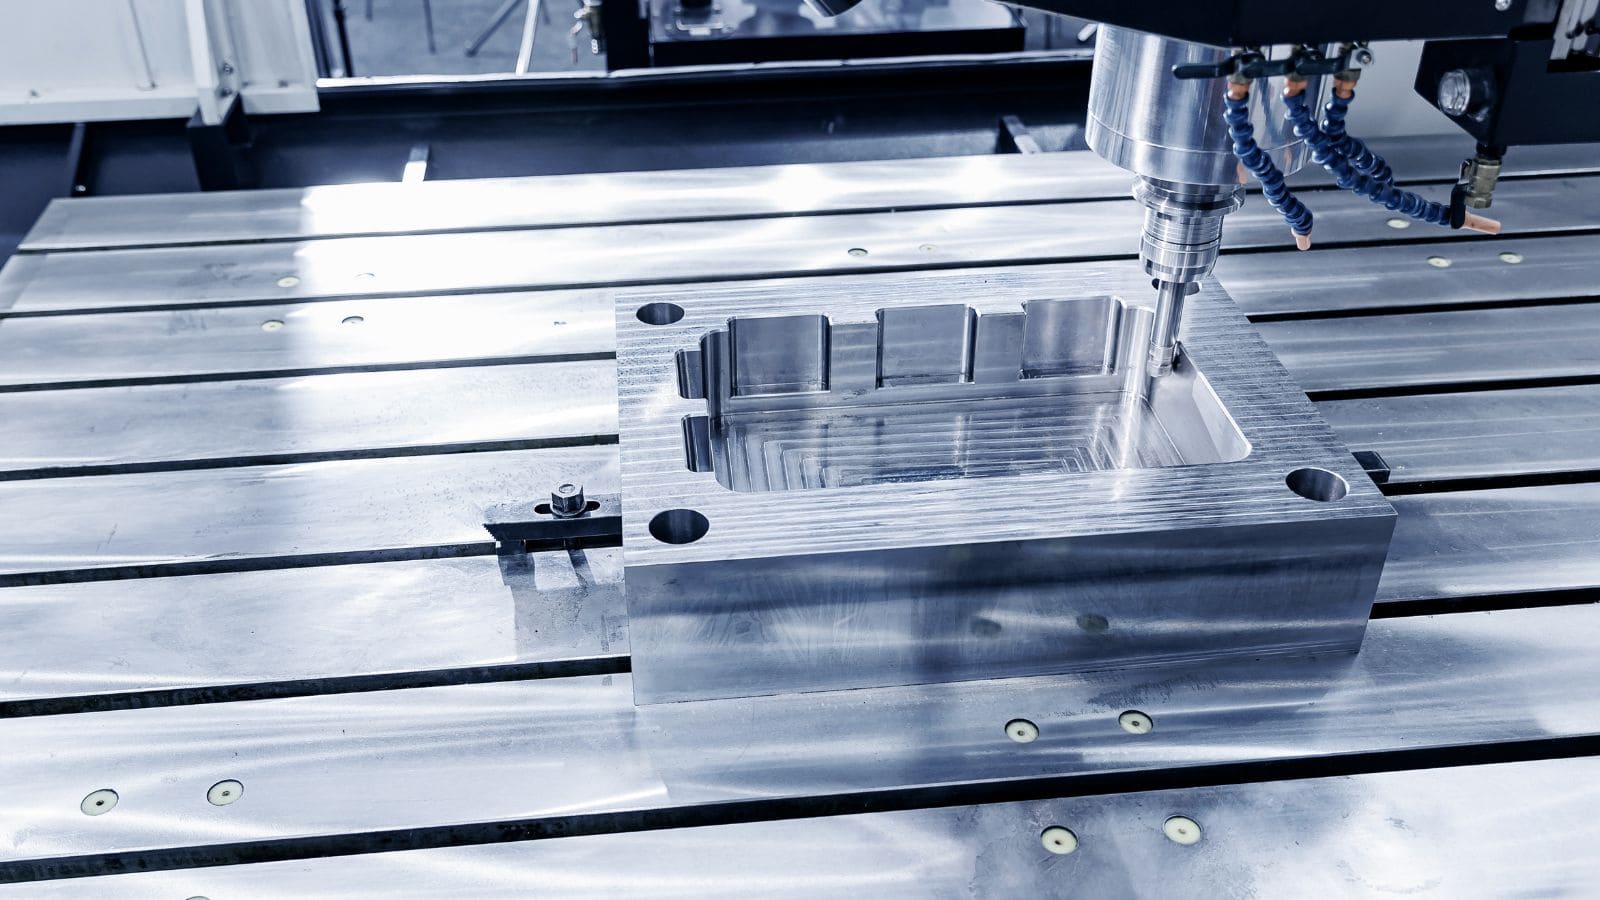
Какие хорошие проектирование оснастки контролли с самого начала
Инструменты для литья под давлением обычно изготавливаются из H13 инструментальная сталь, термообработанный для повышения твердости и сопротивляемости термическому утомлению. Хорошо спроектированная матрица контролирует несколько критически важных факторов:
| Инструментальная функция | Что это контролирует |
|---|---|
| Расположение и размер ворот | Шаблон наполнения, захват воздуха, качество поверхности |
| Охлаждающие каналы | Время цикла, размерная согласованность, срок службы штампа |
| Схема расположения выбивных штифтов | Выдача детали без искажений и следов |
| Выпуск пара | Сокращение захваченного газа, предотвращение пористости |
| Конструкция сердечника и скольжения | Возможность подрезки, частота технического обслуживания |
Инвестирование в качественный инструмент с самого начала снижает незапланированные простои и стоимость за деталь.
Выбор правильной тонности машины
Машинный тоннаж должны быть достаточными, чтобы удерживать половины пресс-формы закрытыми против силы впрыскиваемого металла. Недостаточно мощные машины вызывают образование облоя и отклонение размеров, в то время как слишком большие машины тратят энергию и занимаемое пространство. Другие параметры машины, такие как вместимость впрыска и расстояние между тягами, должны строго соответствовать габаритам пресс-формы для каждой детали.
Масштабирование от прототипа до выпуска в больших объемах
Прототипное инструментальное обеспечение (мягкое инструментальное обеспечение) помогает проверить конструкцию детали перед переходом к производственному инструменту. Производственное инструментальное обеспечение создается с расчетом на весь объем программы и оснащается сменными вставками на изнашиваемых поверхностях. Переход всегда должен включать процесс первичной проверки изделия (FAI), чтобы подтвердить, что окончательное инструментальное обеспечение соответствует всем размерным требованиям..
Системы качества: предотвращение дефектов и инспекция
Постоянное качество требует системного контроля процессов, целенаправленных методов инспекции и структуры управления качеством, которая выявляет проблемы до того, как они достигнут клиента.
Контроль пористости для прочности и герметизации
Пористость является наиболее распространенным дефектом литых под давлением деталей, нарушающим структурную целостность и вызывающим протечки. Снижение пористости начинается с правильной вентиляции, оптимального расположения впускных каналов и заполнения с помощью вакуума для удаления захваченного воздуха.
Продвинутая проверка: КММ и рентгеновская верификация
В производственном процессе используется несколько методов проверки:
- Координатно-измерительные машины (КИМ)): Предоставьте точные размерные данные для критических элементов.
- Рентген и КТ-сканирование: Обнаруживать внутреннюю пористость, включения и пустоты без разрушения детали.
- Визуальный и поверхностный осмотр: Ловит блеск, холод закрывается и косметические дефекты.
- Патрульные проверки: Отбирайте образцы деталей через регулярные промежутки времени во время производственного процесса, чтобы вовремя обнаружить отклонения.
Ценность сертификации IATF и ISO 9001:2015
Надежная система управления качеством (QMS) отделяет надежного производственного партнера от высокорискованного поставщика. В качестве базового уровня сертификация ISO 9001:2015 гарантирует, что поставщик ведет отслеживаемую документацию, имеет калиброванное оборудование и структурированный процесс корректирующих действий для стимулирования непрерывного совершенствования..
Однако для высокорегулируемых секторов сертификация IATF 16949 поднимает обеспечение качества на самый высокий уровень. Разработанный для автомобильной промышленности, этот строгий стандарт смещает акцент с простого обнаружение дефекты активно предотвращение их. Это требует освоения основных инструментов качества, таких как Планирование качества продукции (APQP), Анализ видов и последствий отказов (FMEA) и Процесс утверждения производственной партии (PPAP)).
Придерживаясь как стандартов ISO, так и IATF, поставщик пресс-форм для литья под давлением доказывает, что у них есть строгая структура, необходимая для работы с производством высокого риска и большого объема. Для покупателей это означает снижение рисков в цепочке поставок, минимизацию отклонений от партии к партии и документально подтвержденную приверженность нулевым дефектам..
Последний этап для наибольшей точности: роль вторичных операций
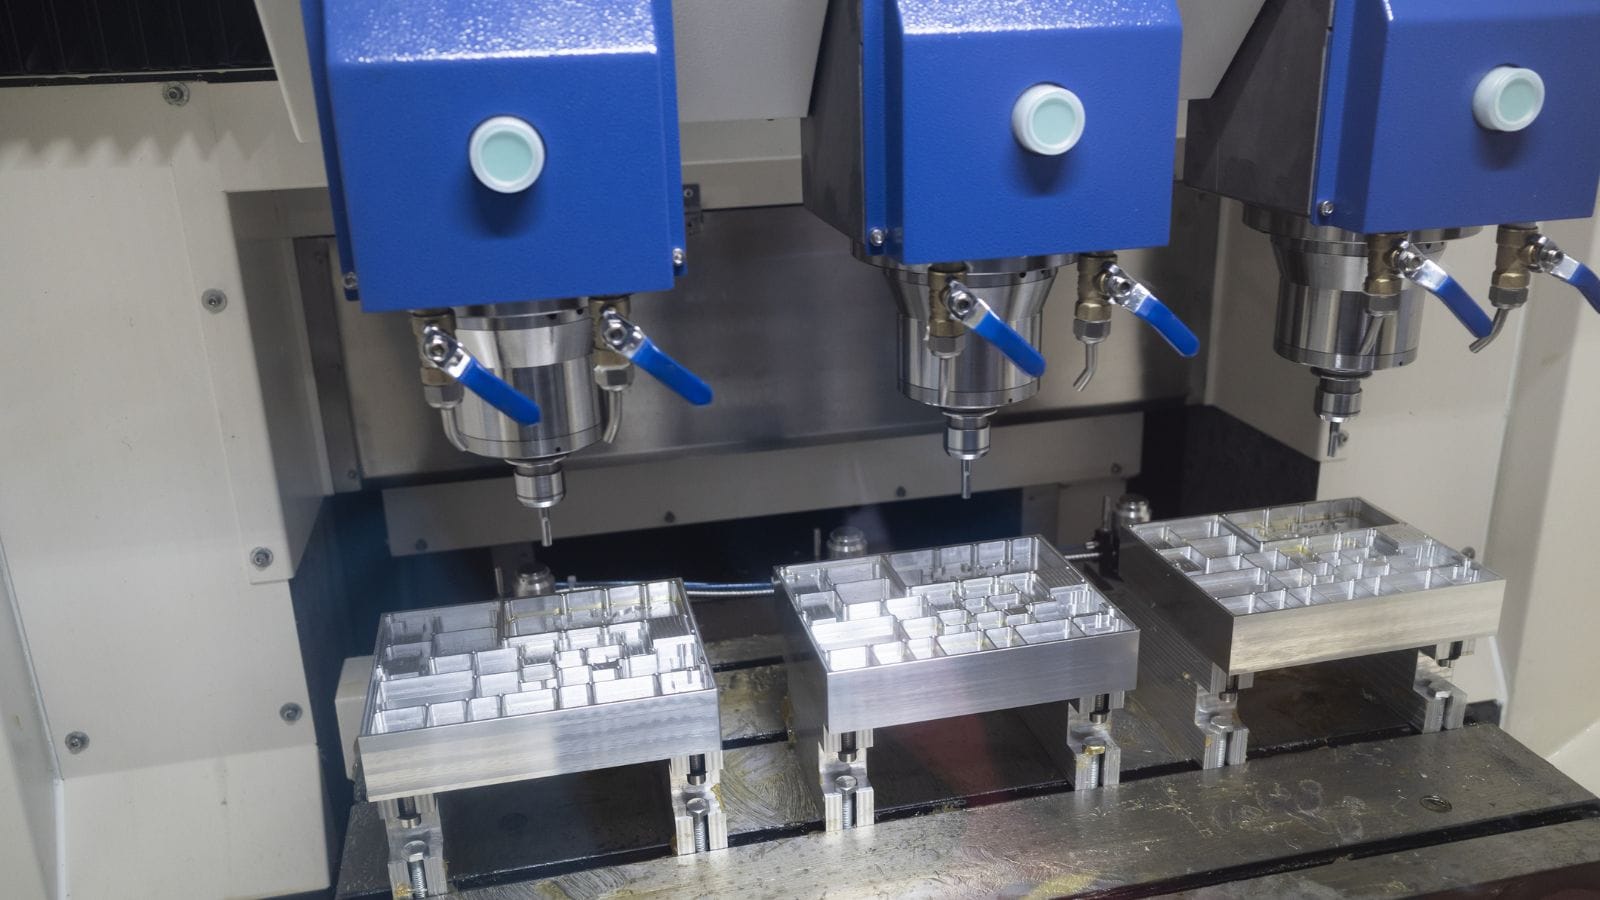
Хотя точность литьё под давлением обеспечивает отличные формы близкие к размеру готовой детали, наиболее критические допуски — такие как резьбовые отверстия и ультравплоские сопрягаемые поверхности — часто требуют вторичной обработки CNC-обработка для достижения окончательных спецификаций сборки.
CNC-обработка и Flash обрезка
Вторичный CNC-обработка обычно используется для элементов, которые превышают возможности допусков отливки, включая резьбовые отверстия, прецизионные отверстия, канавки для уплотнительных колец и монтажные поверхности, критичные к плоскостности.
качество поверхности для функции и косметики
Распространенные варианты отделки для алюминиевое литьё под давлением включают:
| Тип отделки | Цель |
|---|---|
| Анодирование | Коррозионная стойкость, цвет, твердость |
| Порошковое покрытие | Косметический вид, устойчивость к погодным условиям |
| Хроматное преобразование | Защита от коррозии, адгезия краски |
| Покрытие (никель, хром)) | Износостойкость, проводимость, внешний вид |
| Пескоструйная обработка/Барабанная обработка | Равномерная матовая текстура, удаление заусенцев |
Как внутренние операции сокращают срок выполнения и стоимость
Каждая вспомогательная операция увеличивает время цикла и стоимость. Проектирование деталей с целью минимизации вспомогательной обработки (через более точные допуски после литья и встроенный уклон) снижает стоимость. Более того, использование поставщика с внутренними возможностями механической обработки и отделки обычно обеспечивает более короткие сроки выполнения и лучший контроль качества..
Почему выбирать Moldie для ваших проектов с высокой точностью литьё под давлением?
Выбор правильного поставщика заключается в минимизации рисков и максимизации ценности на протяжении всего срока действия вашей программы. Вам нужно больше, чем просто время работы машины — вам нужна инженерная экспертность, надежные производственные мощности и строгий контроль качества..
В компании Moldie Casting мы не просто предоставляем цены на детали; мы разрабатываем решения. Мы отмечаем все ключевые пункты для долгосрочного производственного успеха:
- Подтвержденный опыт в требовательных отрасляхМы производим корпуса трансмиссий, кронштейны двигателей и корпуса электромобилей, обеспечивая точные допуски на сопрягаемых поверхностях для бесшовной сборки на конвейере.
- Внутреннее инженерное обеспечение и оснастка: Мы предоставляем всестороннюю обратную связь по DFM, проводим моделирование потока материала и разрабатываем наши инструменты внутри компании, чтобы обеспечить оптимальное заполнение и продленный срок службы инструмента.
- Настоящее комплексное производство под ключ: От сырого алюминия до окончательной сборки. Мы осуществляем литье под высоким давлением, точную CNC-обработка и качество поверхности полностью под одной крышей, что значительно сокращает ваши сроки поставки и транспортные расходы.
- Масштабируемое, сертифицированное качество: As an Сертифицировано по стандартам ISO 9001:2015 и IATF как производитель, мы предлагаем прозрачное планирование мощностей, строгий контроль на всех этапах производства (включая КИМ и рентген), а также проактивное обслуживание пресс-форм, чтобы гарантировать минимальное отклонение размеров даже при массовом производстве.
Готовы перенести ваш проект от дизайна к безупречному производству? Перестаньте волноваться о проблемах в цепочке поставок, пропущенных сроках или браке. Посетите molлитьё под давлениемing.com и позвольте нашей инженерной команде сегодня проверить вашу деталь на пригодность для производства.







