
Dla inżynierów i menedżerów ds. zaopatrzenia precyzyjne odlewanie ciśnieniowe jest jedną z najbardziej niezawodnych metod produkcji – od etapu prototypowania aż po produkcję wielkoseryjną. Jednak uzyskanie powtarzalnej dokładności wymaga czegoś więcej niż tylko podstawowych prac odlewniczych. Konieczne są: optymalizacja konstrukcji części, wysokiej jakości oprzyrządowanie wykonywane we własnym zakresie oraz rygorystyczna kontrola procesu.
Niniejszy przewodnik omawia kluczowe aspekty kolejnego projektu: jak zoptymalizować geometrię części pod kątem możliwości produkcyjnych, kontrolować jakość w celu zapobiegania wadom (takim jak porowatość) oraz obniżyć koszty całkowite dzięki kompleksowej realizacji operacji dodatkowych.
Jak stabilność procesu przekłada się na dokładność i powtarzalność
Precyzyjne odlewanie ciśnieniowe wymaga na stabilnych parametrach procesu, odpowiednio zaprojektowanym oprzyrządowaniu oraz maszynach zdolnych do utrzymania stałego ciśnienia w każdym cyklu pracy.
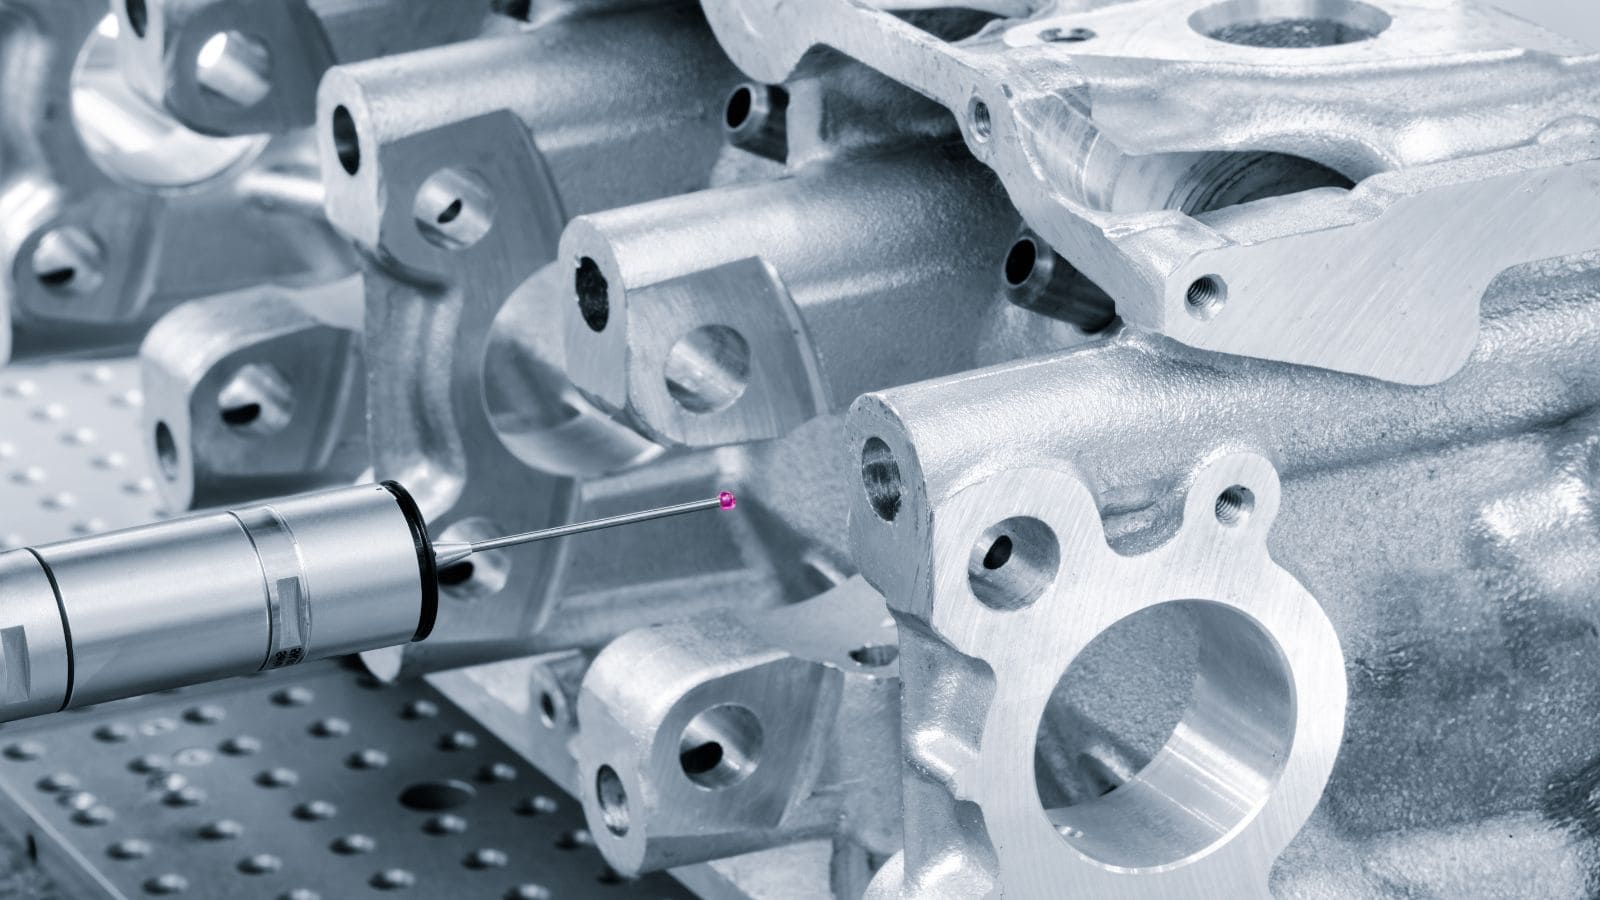
Dlaczego uzyskanie wąskich tolerancji zależy od kontroli procesu
Osiągnięcie tolerancji na poziomie ±0,002 cala na cal wymaga kontroli szeregu zmiennych:
- Temperatura metalu w momencie wtrysku
- Temperatura formy przed i w trakcie wtrysku
- Prędkość i ciśnienie wtrysku profile
- Czas chłodzenia przed wyrzutem
Nawet niewielkie zmiany któregokolwiek z tych parametrów powodują odchylenia wymiarowe. Nowoczesne maszyny odlewnicze wykorzystują monitorowanie w czasie rzeczywistym oraz układy sterowania z pętlą sprzężenia zwrotnego, aby utrzymać parametry każdego cyklu w wąskim zakresie roboczym.
Elementy odlewane ciśnieniowo w stabilnych warunkach wykazują mniejsze wahania skurczu, mniej wad powierzchniowych oraz bardziej równomierną grubość ścianek. To właśnie powtarzalność odróżnia precyzyjne odlewanie ciśnieniowe od typowych procesów odlewniczych.
Kiedy metody wysokociśnieniowe są opłacalne w produkcji
Odlewanie ciśnieniowe jest najbardziej opłacalne, gdy wielkość produkcji przekracza kilka tysięcy sztuk. Początkowe nakłady na oprzyrządowanie są znaczne, jednak przy produkcji wielkoseryjnej koszt jednostkowy szybko spada.
Metoda ta sprawdza się w przypadku elementów wymagających gładkich powierzchni, cienkich ścianek (nawet 0,5 mm dla stopów cynku) oraz złożonych kształtów wewnętrznych lub zewnętrznych. W przypadku serii liczących 10 000 sztuk lub więcej, odlewanie ciśnieniowe zazwyczaj zapewnia najlepszy kompromis między szybkością, kosztem a dokładnością wymiarową.
Optymalizacja materiałów i geometrii części (DFM)
Wybór materiału i geometria części mają bezpośredni wpływ na łatwość wytwarzania, koszty oraz właściwości użytkowe. Projekt musi uwzględniać ograniczenia procesu, aby uniknąć wad i zbędnych operacji dodatkowych.
Dlaczego aluminium jest najczęstszym wyborem
Odlewanie ciśnieniowe aluminium stanowi znaczną część produkcji metodą ciśnieniową. Stopy takie jak A380, A383 i A360 łączą w sobie wytrzymałość, odporność na korozję i przewodność cieplną. Do kluczowych zalet należą:
- Niska gęstość w porównaniu ze stalą lub żeliwem
- Dobra jakość powierzchni bezpośrednio po wyjęciu z formy
- Wysoka integralność strukturalna w przypadku elementów przenoszących obciążenia
- Przewodność cieplna i elektryczna w przypadku radiatorów i obudów
Cechy konstrukcyjne ułatwiające wytwarzanie
Prawidłowy projekt odlewu ciśnieniowego uwzględnia rozwiązania sprzyjające płynnemu przepływowi metalu, równomiernemu chłodzeniu i łatwemu usuwaniu odlewu z formy:
- Jednolita grubość ścianek zapobiega powstawaniu miejsc przegrzania i nierównomiernemu skurczowi.
- Kąty pochylenia ścian wynoszące od 1 do 3 stopni na ścianach równoległych do kierunku otwierania formy umożliwiają bezproblemowe wyjęcie odlewu..
- Duże promienie zaokrągleń w narożach wewnętrznych ograniczają koncentrację naprężeń i poprawiają przepływ metalu.
- Żebra zamiast grubych przekrojów zwiększają sztywność bez konieczności zużywania większej ilości materiału czy wydłużania czasu cyklu.
- Wypusty montażowe o odpowiedniej grubości podstawy zapewniają stabilne mocowanie elementów bez ryzyka powstawania śladów zapadnięcia materiału.
Uwzględnianie ograniczeń: cienkie ścianki i podcięcia
Odlewanie ciśnieniowe pozwala na uzyskanie wielu złożonych kształtów, jednak niektóre elementy stanowią wyzwanie. Podcięcia wymagają zastosowania w formie rdzeni bocznych lub suwaków, co podnosi koszty oprzyrządowania i konserwacji. Elementy z wąskimi wnękami wewnętrznymi mogą równieżpowodować uwięzienie powietrza, prowadząc do powstawania porowatościw krytycznych obszarach.
Współpraca z zespołem inżynierskim odlewni na etapie projektowania pozwala na wczesne wykrycie tych problemów. Niewielkie korekty geometrii często eliminują konieczność stosowania kosztownych rozwiązań konstrukcyjnych formy lub dodatkowej obróbki mechanicznej.
Oprzyrządowanie i maszyny: fundament jakości
Jakość oprzyrządowania i dobór maszyny stanowią fundament dla każdego wytwarzanego elementu. Decyzje podjęte na etapie przygotowania produkcji wpływają na czas cyklu, dokładność wymiarową detalu, trwałość narzędzi oraz całkowity koszt produkcji.
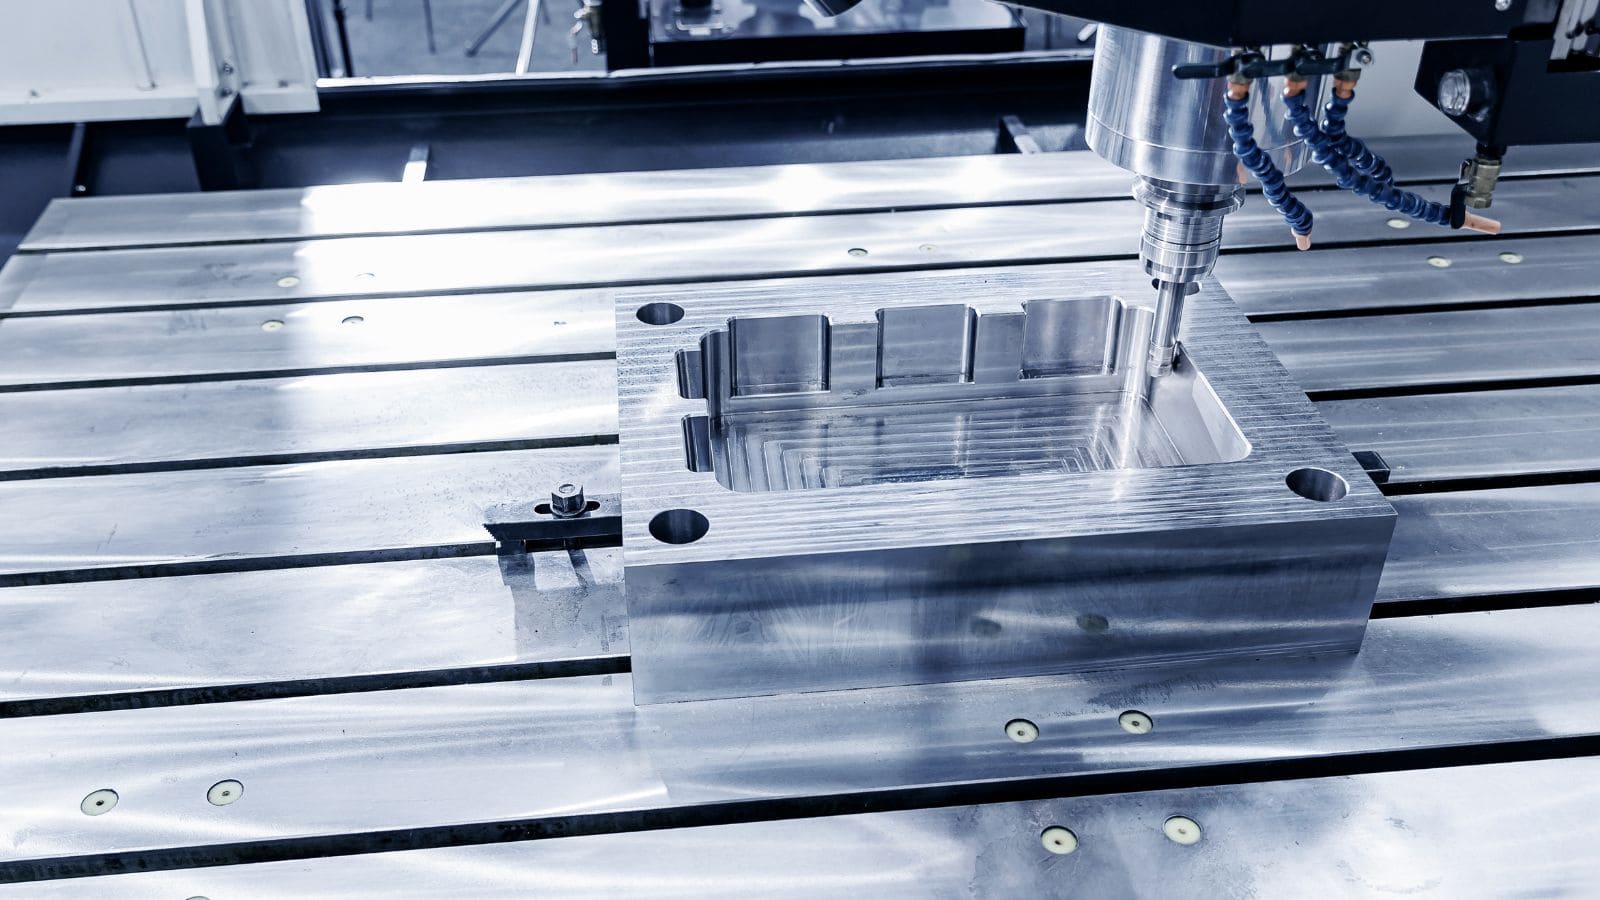
Co od początku determinuje właściwy projekt oprzyrządowania
Oprzyrządowanie do odlewania ciśnieniowego jest zazwyczaj wykonywane z stali narzędziowej H13, poddanej obróbce cieplnej w celu uzyskania odpowiedniej twardości i odporności na zmęczenie cieplne. Prawidłowo zaprojektowana forma pozwala kontrolować szereg kluczowych czynników:
| Element oprzyrządowania | Co podlega kontroli |
|---|---|
| Lokalizacja i wielkość wlewu | Sposób wypełniania, zamykanie powietrza, jakość powierzchni |
| Kanały chłodzące | Czas cyklu, powtarzalność wymiarowa, trwałość formy |
| Rozmieszczenie wypychaczy | Wyrzut detalu bez odkształceń i śladów |
| Odpowietrzanie | Redukcja uwięzionych gazów, zapobieganie porowatości |
| Konstrukcja rdzeni i suwaków | Możliwość formowania podcięć, częstotliwość konserwacji |
Inwestycja w wysokiej jakości oprzyrządowanie już na wstępnym etapie ogranicza nieplanowane przestoje i obniża koszt jednostkowy detalu.
Dobór odpowiedniej siły zwarcia maszyny
Siła zwarcia maszyny musi być wystarczająca, aby utrzymać połówki formy zamknięte mimo naporu wtryskiwanego metalu. Maszyny o zbyt małej sile zwarcia powodują powstawanie wypływek i odchyłki wymiarowe, natomiast maszyny zbyt duże generują straty energii i zajmują niepotrzebnie przestrzeń produkcyjną. Inne parametry maszyny, takie jak objętość wtrysku czy rozstaw kolumn, muszą być ściśle dopasowane do gabarytów formy dla danego detalu.
Przejście od prototypu do produkcji wielkoseryjnej
Oprzyrządowanie prototypowe (tzw. miękkie) pozwala zweryfikować projekt detalu przed przystąpieniem do budowy formy produkcyjnej. Formy produkcyjne są przystosowane do wytworzenia całej przewidywanej partii wyrobów i wyposażone w wymienne wkłady w miejscach narażonych na zużycie. Proces przejścia na produkcję właściwą powinien zawsze obejmować kontrolę pierwszego detalu (FAI – First Article Inspection) w celu potwierdzenia, że gotowe oprzyrządowanie spełnia wszystkie wymagania wymiarowe.
Systemy jakości: zapobieganie wadom i kontrola
Utrzymanie stałej jakości wymaga systematycznej kontroli procesu, ukierunkowanych metod inspekcji oraz systemu zarządzania jakością, który pozwala wykryć problemy, zanim dotrą one do klienta.
Kontrola porowatości w celu zapewnienia wytrzymałości i szczelności
Porowatość to najczęstsza wada odlewów ciśnieniowych, która narusza integralność strukturalną i powoduje nieszczelności. Ograniczanie porowatości zaczyna się od właściwego odpowietrzania, optymalnego rozmieszczenia kanałów wlewowych oraz wypełniania formy w technologii próżniowej, co pozwala usunąć uwięzione powietrze.
Zaawansowane metody kontroli: CMM i weryfikacja rentgenowska
W procesie produkcji stosuje się szereg metod kontroli:
- Współrzędnościowe maszyny pomiarowe (CMM): Dostarczają precyzyjnych danych wymiarowych dla kluczowych cech elementu.
- Badania rentgenowskie i tomografia komputerowa (CT): Umożliwiają wykrycie wewnętrznej porowatości, wtrąceń i pustek bez niszczenia elementu.
- Kontrola wizualna i powierzchniowa: Pozwala wykryć nadlewy, niedolania oraz wady estetyczne.
- Kontrole bieżące (patrolowe): Polegają na pobieraniu próbek w regularnych odstępach czasu podczas produkcji, aby wcześnie wykryć ewentualne odchylenia.
Znaczenie certyfikacji IATF oraz ISO 9001:2015
Solidny system zarządzania jakością (QMS) to czynnik odróżniający wiarygodnego partnera produkcyjnego od dostawcy obarczonego wysokim ryzykiem. W podstawowym zakresie certyfikacja ISO 9001:2015 gwarantuje, że dostawca prowadzi dokumentację umożliwiającą pełną identyfikowalność, utrzymuje sprzęt w stanie skalibrowanym oraz stosuje uporządkowany proces działań korygujących, sprzyjający ciągłemu doskonaleniu.
Jednak w przypadku branż podlegających rygorystycznym regulacjom, certyfikacja IATF 16949 przenosi zapewnienie jakości na najwyższy poziom. Ten surowy standard, opracowany z myślą o przemyśle motoryzacyjnym, zmienia punkt ciężkości z samego wykrywania wad na ich aktywne zapobieganie. Wymaga on biegłego stosowania kluczowych narzędzi jakościowych, takich jak: zaawansowane planowanie jakości wyrobu (APQP), analiza rodzajów i skutków wad (FMEA) oraz proces zatwierdzania części do produkcji seryjnej (PPAP).
Przestrzegając norm ISO i IATF, dostawca odlewów ciśnieniowych dowodzi, że dysponuje rygorystycznymi procedurami niezbędnymi do realizacji wielkoseryjnej produkcji o kluczowym znaczeniu. Dla nabywców oznacza to ograniczenie ryzyka w łańcuchu dostaw, minimalizację różnic między poszczególnymi partiami towaru oraz udokumentowane dążenie do wyeliminowania wad (strategia „zero wad”).
Ostatni krok do uzyskania najciaśniejszych tolerancji: rola operacji dodatkowych
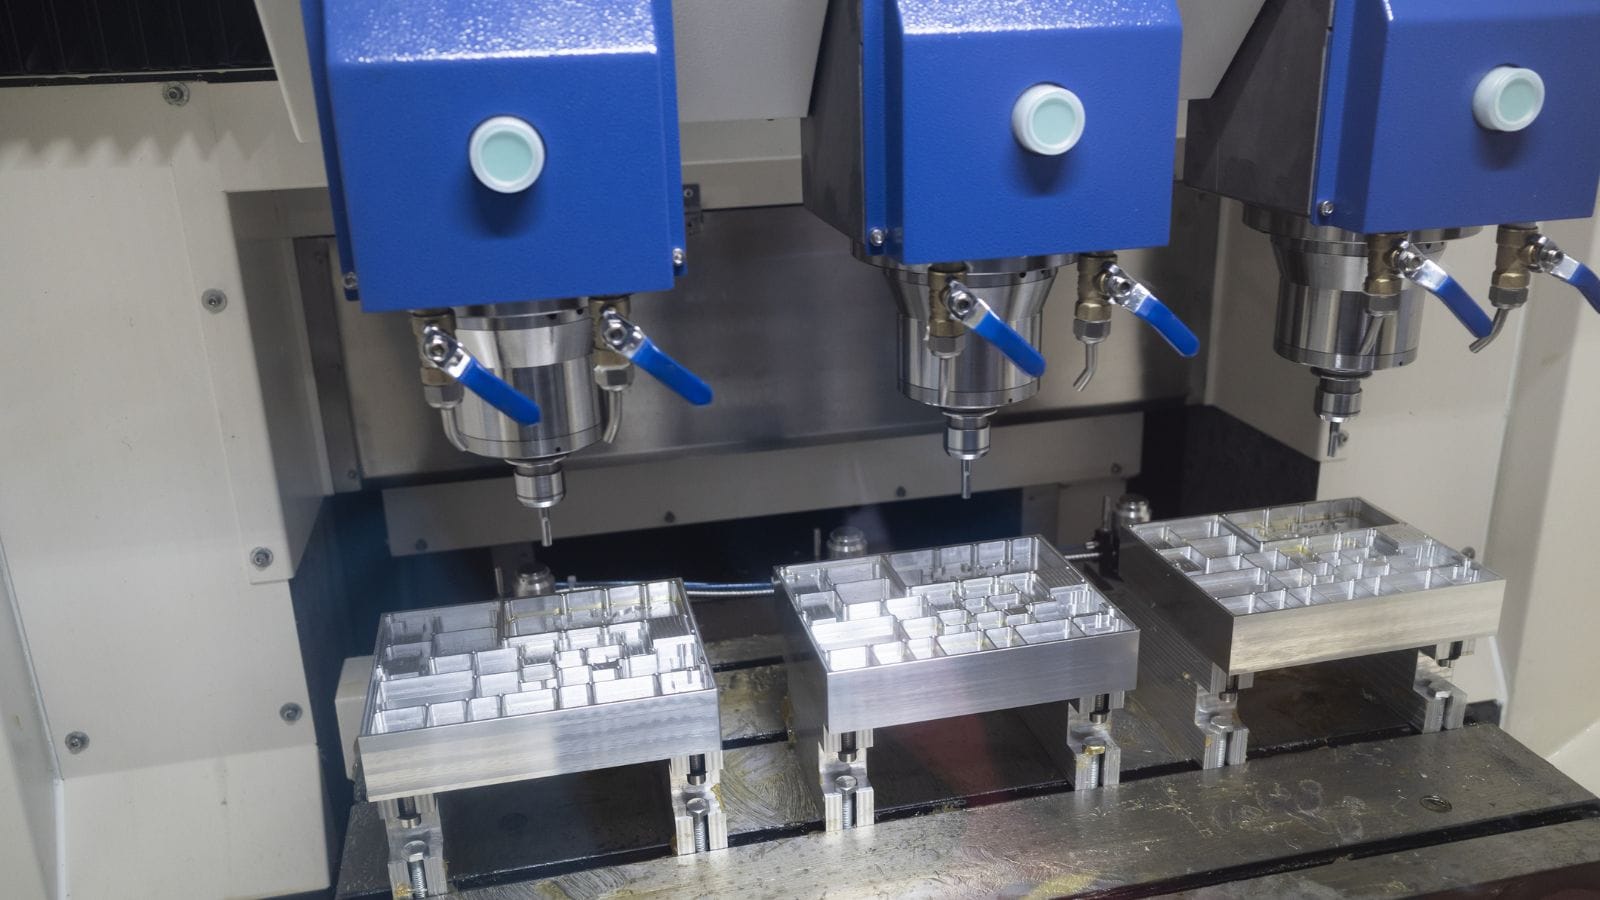
Choć precyzyjne odlewanie ciśnieniowe pozwala uzyskać kształty bardzo zbliżone do docelowych (tzw. *near-net shape*), najbardziej krytyczne tolerancje – takie jak te dotyczące otworów gwintowanych czy idealnie płaskich powierzchni styku – często wymagają dodatkowej obróbki CNC w celu spełnienia wymogów montażowych.
Obróbka CNC i usuwanie nadlewek
Dodatkowa obróbka CNC jest powszechnie stosowana w przypadku elementów wykraczających poza możliwości tolerancji uzyskiwanych bezpośrednio w procesie odlewania, takich jak otwory gwintowane, precyzyjne otwory pasowane, rowki pod O-ringi czy powierzchnie montażowe wymagające wysokiej płaskości.
Wykończenie powierzchni: względy użytkowe i estetyczne
Do typowych metod wykańczania aluminiowych odlewów ciśnieniowych należą:
| Rodzaj wykończenia | Przeznaczenie |
|---|---|
| Anodowanie | Odporność na korozję, kolor, twardość |
| Malowanie proszkowe | Walory estetyczne, odporność na warunki atmosferyczne |
| Chromianowanie | Ochrona przed korozją, przyczepność powłoki malarskiej |
| Pokrywanie galwaniczne (niklowanie, chromowanie) | Odporność na zużycie, przewodność, wygląd |
| Śrutowanie / Obróbka bębnowa | Jednolita, matowa faktura powierzchni, usuwanie zadziorów |
Jak realizacja procesów we własnym zakresie skraca czas realizacji i obniża koszty
Każda dodatkowa operacja wydłuża cykl produkcyjny i podnosi koszty. Projektowanie części w sposób minimalizujący zakres obróbki wtórnej (poprzez stosowanie bardziej rygorystycznych tolerancji odlewniczych i odpowiednich kątów pochylenia ścianek) pozwala na redukcję wydatków. Co więcej, współpraca z dostawcą dysponującym własnym zapleczem do obróbki mechanicznej i wykończeniowej zazwyczaj przekłada się na krótsze terminy realizacji oraz lepszą kontrolę jakości.
Dlaczego warto wybrać firmę Moldie do realizacji projektów precyzyjnego odlewania ciśnieniowego?
Wybór odpowiedniego dostawcy to kwestia minimalizacji ryzyka i maksymalizacji wartości w całym cyklu życia projektu. Potrzebujesz czegoś więcej niż tylko mocy przerobowych maszyn – oczekujesz zaawansowanej wiedzy inżynierskiej, niezawodnych zdolności produkcyjnych i rygorystycznej kontroli jakości.
W Moldie Casting nie tylko wyceniamy części – my opracowujemy rozwiązania inżynieryjne. Spełniamy wszystkie kluczowe wymogi niezbędne do osiągnięcia długoterminowego sukcesu w produkcji:
- Sprawdzone doświadczenie w wymagających branżachProdukujemy obudowy skrzyń biegów, wsporniki silnika oraz obudowy do pojazdów elektrycznych (EV), zapewniając zachowanie ścisłych tolerancji na powierzchniach współpracujących, co gwarantuje bezproblemowy montaż na linii produkcyjnej.
- Własne zaplecze inżynieryjne i narzędziowe: Zapewniamy kompleksowe analizy DFM (projektowanie pod kątem wytwarzalności) oraz symulacje przepływu tworzywa/metalu, a także samodzielnie projektujemy i wykonujemy oprzyrządowanie, aby zagwarantować optymalne wypełnienie formy i jej długą żywotność.
- Kompleksowa realizacja produkcji (system „pod klucz”): Od surowego aluminium po montaż końcowy. Procesy takie jak odlewanie ciśnieniowe, precyzyjna obróbka CNC i wykańczanie powierzchni realizujemy w jednym miejscu, co pozwala znacząco skrócić czas realizacji i obniżyć koszty transportu.
- Skalowalność i certyfikowana jakość: Jako producent certyfikowany zgodnie z normami ISO 9001:2015 oraz IATF oferujemy przejrzyste planowanie mocy produkcyjnych, rygorystyczne kontrole w trakcie procesu (w tym pomiary CMM i badania rentgenowskie) oraz proaktywną konserwację form, co gwarantuje minimalne odchylenia wymiarowe nawet przy produkcji wielkoseryjnej.
Czy jesteś gotowy, aby przejść od projektu do bezbłędnej produkcji? Zapomnij o wąskich gardłach w łańcuchu dostaw, niedotrzymanych terminach czy problemach z jakością. Odwiedź stronę moldiecasting.com i już dziś zleć naszemu zespołowi inżynierów ocenę wykonalności Twojego projektu.







