
Pour les ingénieurs et les responsables de l’approvisionnement, le moulage sous pression de précision est le procédé de fabrication le plus fiable, du prototype à la production en grande série. Toutefois, obtenir une précision répétable exige davantage que de simples opérations de fonderie. Cela nécessite une conception optimisée des pièces, un outillage interne de haute qualité et une maîtrise rigoureuse du procédé.
Ce guide examine les éléments réellement déterminants pour votre prochain projet : l’optimisation de la géométrie des pièces pour la fabricabilité, la maîtrise de la qualité pour éviter les défauts comme la porosité et la réduction des coûts totaux grâce aux opérations secondaires intégrées.
Comment la stabilité du procédé garantit précision et répétabilité
Le moulage sous pression de précision dépend de paramètres de procédé stables, d’un outillage bien conçu et de machines capables de fournir une pression constante à chaque cycle.
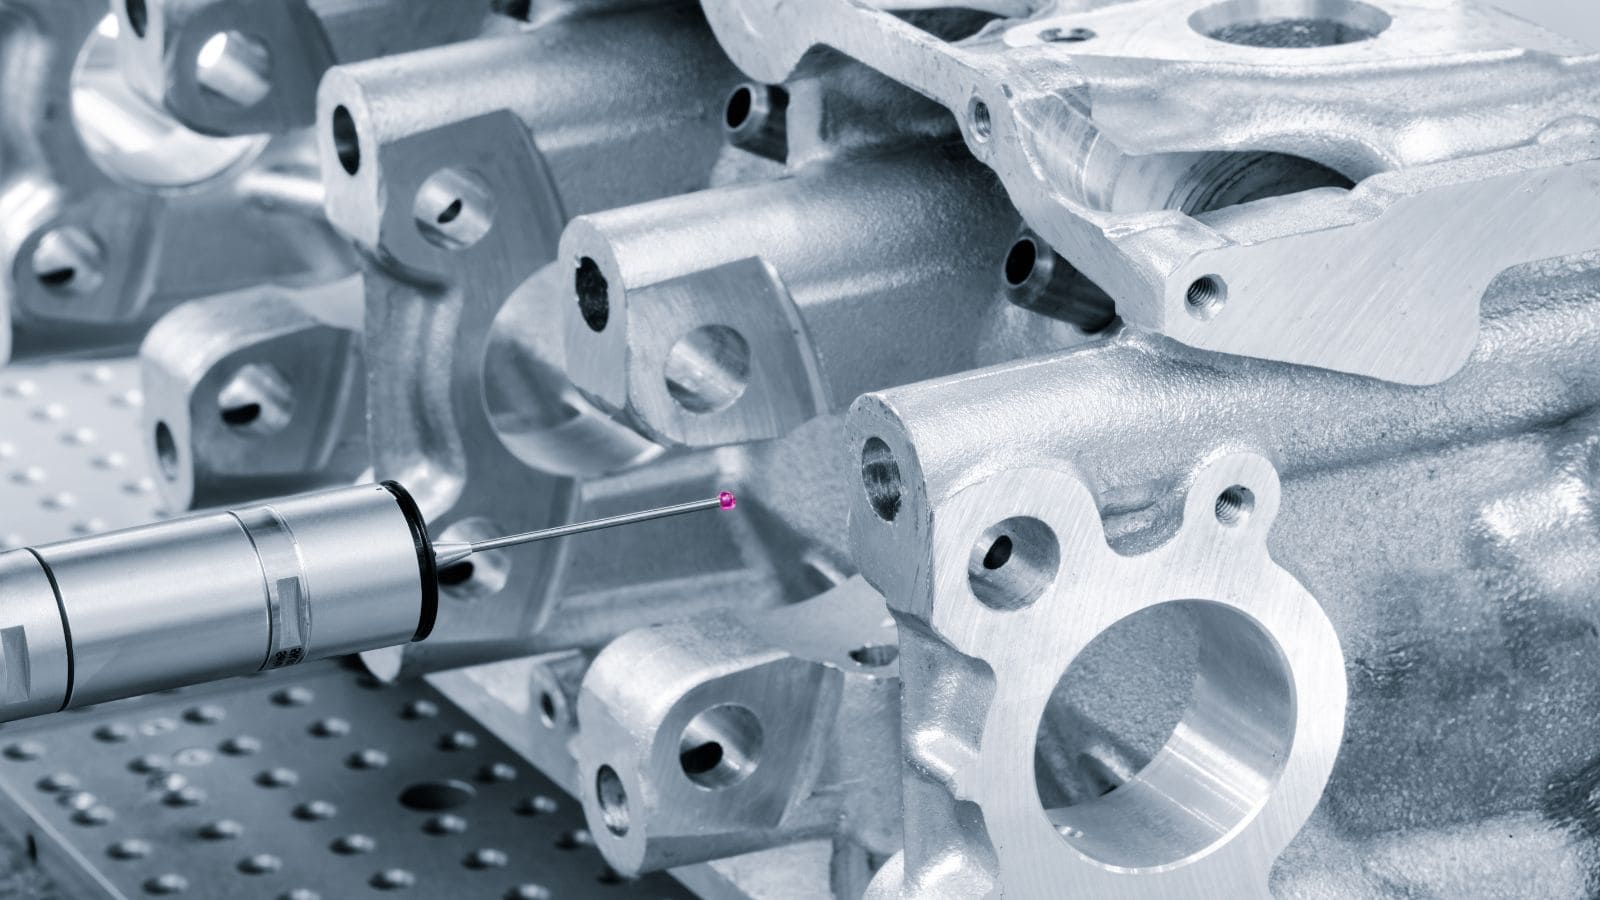
Pourquoi les tolérances serrées dépendent de la maîtrise du procédé
Le respect de tolérances de ±0.002 pouce par pouce nécessite la maîtrise de plusieurs variables :
- Température du métal lors de l’injection
- Température du moule avant et pendant l’injection
- Vitesse et pression d’injection (profils)
- Temps de refroidissement avant l’éjection
De faibles variations de l’un de ces paramètres entraînent des écarts dimensionnels. Les machines modernes de moulage sous pression utilisent une surveillance en temps réel surveillance en temps réel et des commandes en boucle fermée pour maintenir chaque injection dans une fenêtre de procédé étroite.
Les pièces moulées sous pression dans des conditions stables présentent moins de variations de retrait, moins de défauts de surface et une épaisseur de paroi plus régulière. Cette répétabilité distingue le moulage sous pression de précision des travaux de fonderie généraux.
Quand les méthodes sous haute pression sont adaptées à la production
Le moulage sous haute pression devient le plus rentable lorsque les volumes de production dépassent plusieurs milliers de pièces. L’investissement initial dans l’outillage est important, mais le coût par pièce diminue rapidement à grande échelle.
Cette méthode convient aux pièces nécessitant des surfaces lisses, des parois minces (jusqu’à 0.5 mm pour le zinc) et des éléments internes ou externes complexes. Pour des séries de 10 000 pièces ou plus, le moulage sous haute pression offre généralement le meilleur équilibre entre rapidité, coût et précision dimensionnelle.
Optimisation des matériaux et de la géométrie des pièces (DFM)
Le choix du matériau et la géométrie des pièces influent directement sur la fabricabilité, le coût et les performances. La conception doit tenir compte des limites du procédé afin d’éviter les défauts et les opérations secondaires inutiles.
Pourquoi l’aluminium est le choix privilégié
Moulage sous pression de l’aluminium représente une part importante de la production sous haute pression. Des alliages tels que l’A380, l’A383 et l’A360 offrent une combinaison de résistance, de résistance à la corrosion et de conductivité thermique. Leurs principaux avantages comprennent :
- Faible densité par rapport à l’acier ou à la fonte
- Bon état de surface directement à la sortie du moule
- Grande intégrité structurelle pour les pièces porteuses
- Conductivité thermique et électrique pour les dissipateurs thermiques et les carters
Caractéristiques de conception qui améliorent la fabricabilité
Une bonne conception pour le moulage sous pression commence par des caractéristiques qui favorisent un écoulement régulier du métal, un refroidissement uniforme et une éjection facile :
- Épaisseur de paroi uniforme : limite les points chauds et le retrait irrégulier.
- Dépouilles de 1 à 3 degrés sur les parois parallèles à la direction d’extraction du moule permettent une éjection propre.
- Rayons de congé généreux aux angles internes réduisent les concentrations de contraintes et améliorent l’écoulement du métal.
- Nervures plutôt que sections épaisses : elles augmentent la rigidité sans accroître la quantité de matière ni le temps de cycle.
- Bossages avec une épaisseur de base adaptée : ils maintiennent les fixations sans créer de retassures de surface.
Gérer les limites : parois minces et contre-dépouilles
Le moulage sous pression permet de réaliser de nombreuses géométries complexes, mais certaines caractéristiques posent des difficultés. Les contre-dépouilles exigent des noyaux latéraux ou des tiroirs dans le moule, ce qui augmente les coûts d’outillage et de maintenance. Les pièces comportant des cavités internes étroites peuvent égalementretenir de l’air, ce qui entraîne de la porosité dans les zones critiques.
Travailler avec l’équipe technique du fondeur sous pression dès la phase de conception aide à repérer ces problèmes tôt. De petits ajustements géométriques permettent souvent d’éviter des éléments d’outillage coûteux ou un usinage secondaire.
Outillage et machines : le fondement de la qualité
La qualité de l’outillage et le choix de la machine constituent la base de chaque pièce produite. Les décisions prises lors du réglage influent sur le temps de cycle, la précision des pièces, la durée de vie de l’outillage et le coût total de production.
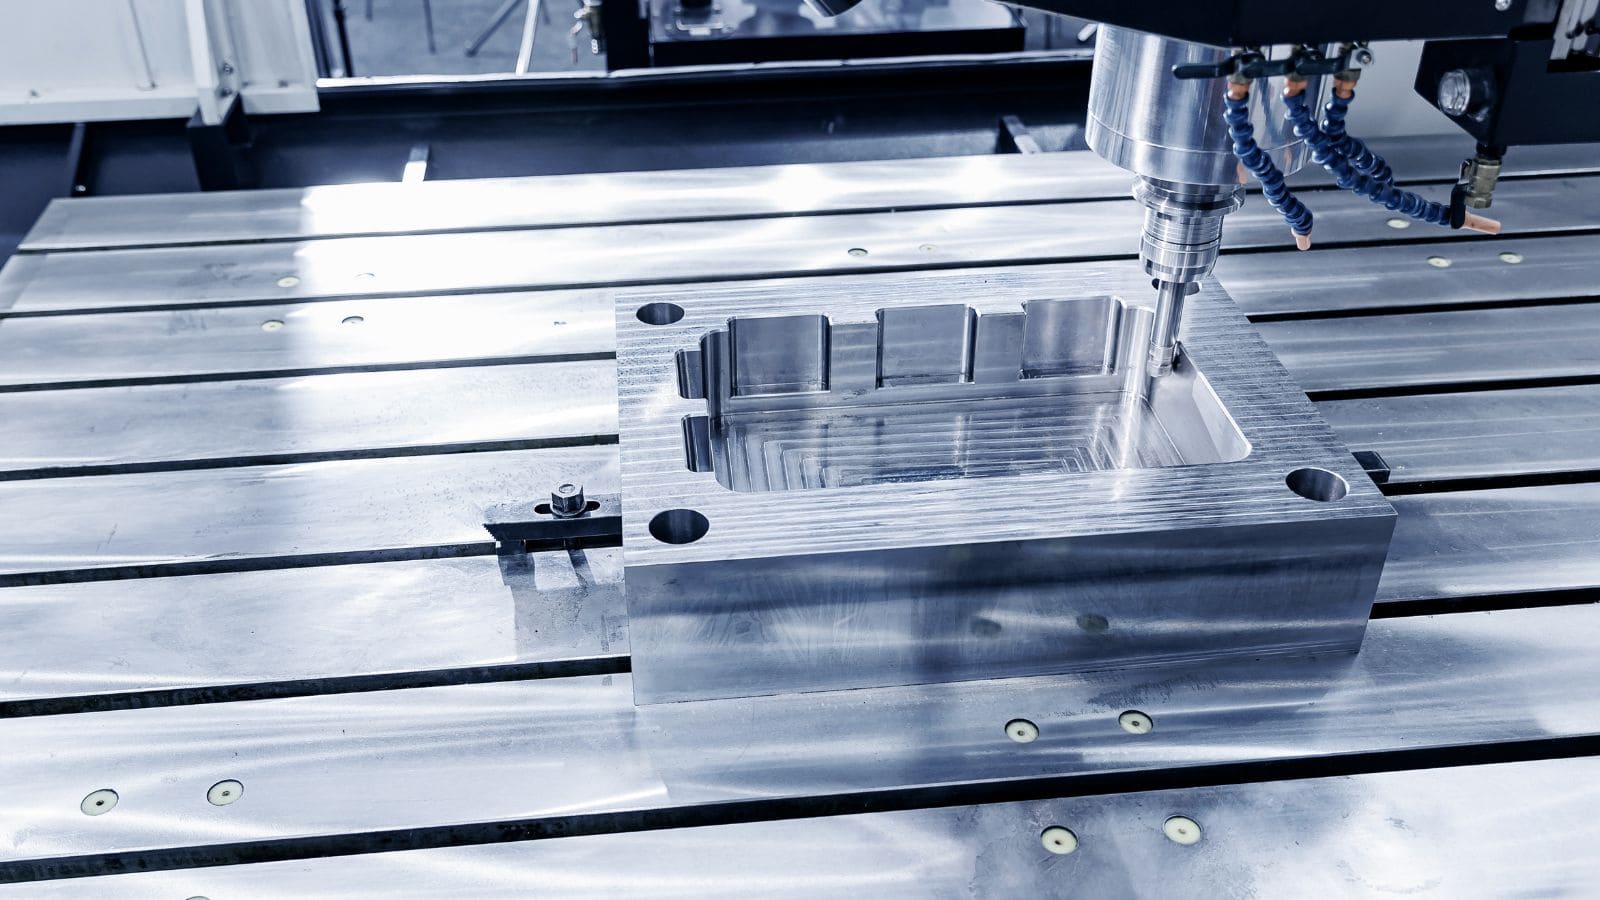
Ce qu’une bonne conception d’outillage maîtrise dès le départ
L’outillage de moulage sous pression est généralement fabriqué en acier à outils acier à outils H13, traité thermiquement pour sa dureté et sa résistance à la fatigue thermique. Un moule bien conçu maîtrise plusieurs facteurs essentiels :
| Caractéristique de l’outillage | Élément maîtrisé |
|---|---|
| Emplacement et taille de l’attaque | Profil de remplissage, emprisonnement d’air, qualité de surface |
| Canaux de refroidissement | Temps de cycle, régularité dimensionnelle, durée de vie du moule |
| Disposition des broches d’éjection | Éjection sans déformation ni marques |
| Éventage | Réduction des gaz emprisonnés, prévention de la porosité |
| Conception des noyaux et tiroirs | Réalisation des contre-dépouilles, fréquence de maintenance |
Investir dès le départ dans un outillage de qualité permet de réduire les arrêts imprévus et le coût unitaire.
Choisir la force de fermeture adaptée
La force de fermeture de la machine doit suffire à maintenir les deux moitiés du moule fermées contre la force du métal injecté. Les machines sous-dimensionnées produisent des bavures et des incohérences dimensionnelles, tandis que les machines surdimensionnées gaspillent de l’énergie et de l’espace au sol. Les autres caractéristiques de la machine, comme la capacité d’injection et l’écartement des colonnes, doivent également correspondre précisément à l’encombrement du moule pour chaque pièce.
Passer du prototype à la production en grande série
Un outillage prototype (outillage souple) permet de valider la conception des pièces avant de s’engager dans l’outillage de production. L’outillage de production est conçu pour durer pendant tout le volume du programme et comporte des inserts interchangeables pour les surfaces d’usure. La transition doit toujours inclure une inspection de première pièce (FAI) afin de confirmer que l’outillage final répond à toutes les exigences dimensionnelles.
Systèmes qualité : prévention des défauts et inspection
Une qualité constante exige une maîtrise systématique des procédés, des méthodes d’inspection ciblées et un système de management de la qualité capable de détecter les problèmes avant qu’ils n’atteignent le client.
Maîtriser la porosité pour garantir résistance et étanchéité
Porosité est le défaut le plus courant des pièces moulées sous pression ; elle compromet l’intégrité structurelle et peut provoquer des fuites. Sa réduction commence par un éventage adapté, un emplacement optimisé des attaques et un remplissage assisté par le vide pour éliminer l’air emprisonné.
Inspection avancée : vérification sur MMT et par radiographie
Différentes méthodes d’inspection sont utilisées tout au long de la production :
- Machines à mesurer tridimensionnelles (MMT) : fournissent des données dimensionnelles précises pour les éléments critiques.
- Radiographie et tomographie (CT) : révèlent la porosité interne, les inclusions et les vides sans détruire la pièce.
- Inspection visuelle et de surface : détecte les bavures, les défauts de jonction froide et les défauts d’aspect.
- Contrôles en cours de production : prélèvent des pièces à intervalles réguliers pendant une série afin de détecter tôt toute dérive.
Valeur des certifications IATF et ISO 9001:2015
Un système de management de la qualité (SMQ) robuste distingue un partenaire de fabrication fiable d’un fournisseur à haut risque. À la base, la certification ISO 9001:2015 garantit que le fournisseur tient des registres traçables, utilise des équipements étalonnés et applique un processus structuré d’actions correctives favorisant l’amélioration continue.
Toutefois, dans les secteurs fortement réglementés, la certification IATF 16949 porte l’assurance qualité à un niveau supérieur. Élaborée pour l’industrie automobile, cette norme exigeante déplace l’accent de la simple détection des défauts vers une démarche active de prévention des défauts. Elle impose la maîtrise d’outils qualité fondamentaux tels que la planification avancée de la qualité des produits (APQP), l’analyse des modes de défaillance et de leurs effets (FMEA) et le processus d’homologation des pièces de production (PPAP).
En respectant les normes ISO et IATF, un fournisseur de moulage sous pression démontre qu’il dispose du cadre rigoureux nécessaire pour gérer des productions à forts enjeux et en grande série. Pour les acheteurs, cela se traduit par une réduction des risques dans la chaîne d’approvisionnement, une variation moindre d’un lot à l’autre et un engagement documenté en faveur du zéro défaut.
Dernière étape pour les tolérances les plus serrées : le rôle des opérations secondaires
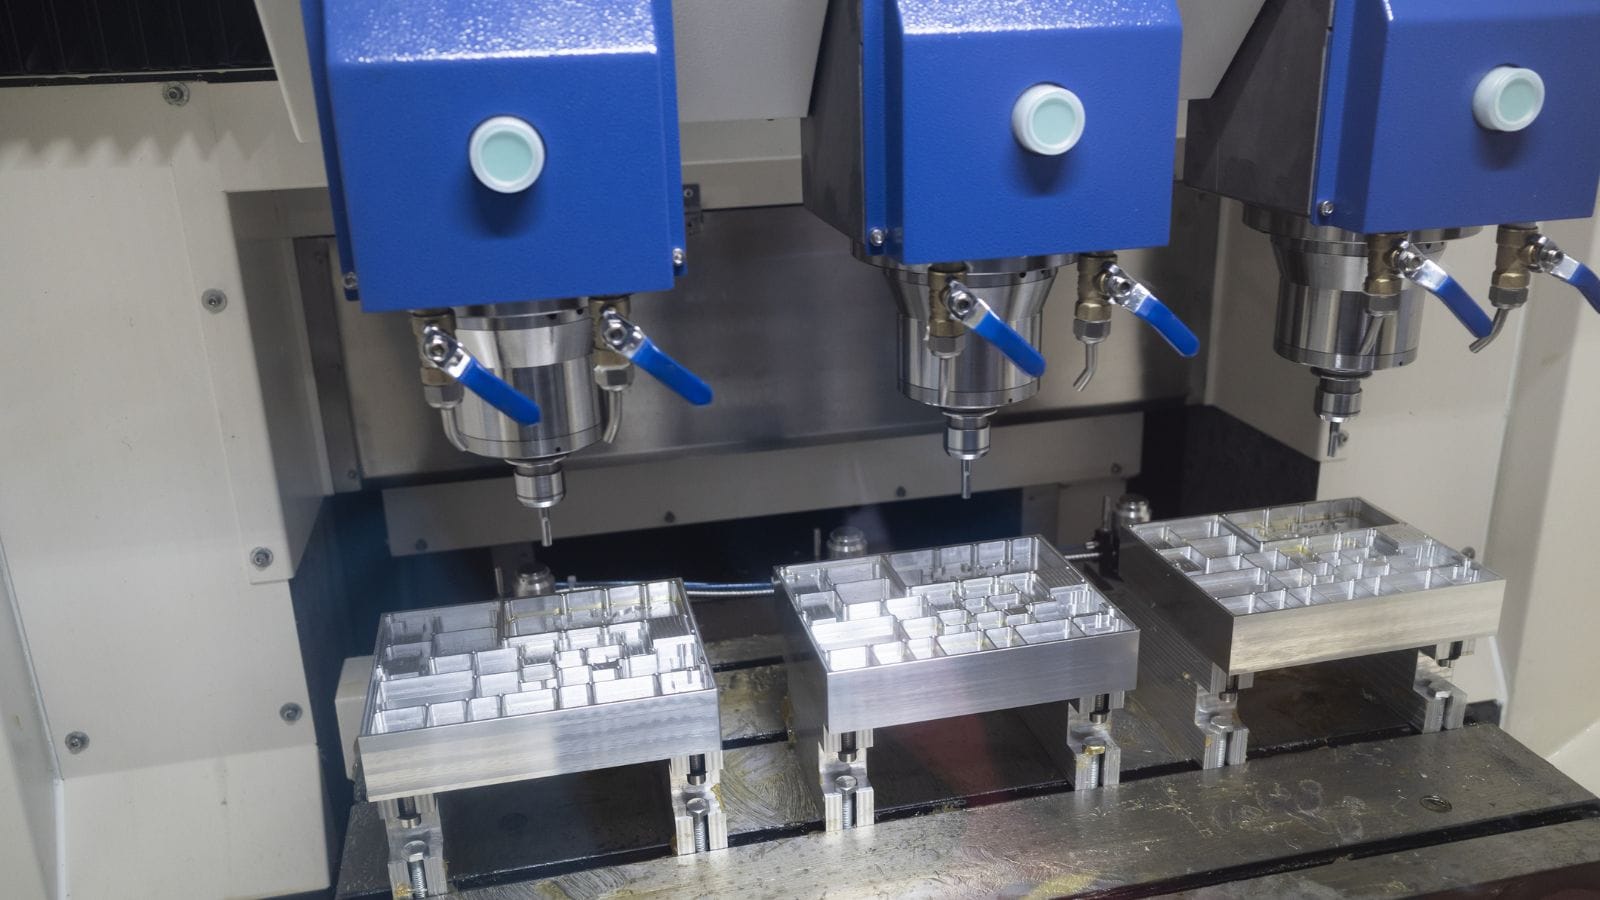
Même si le moulage sous pression de précision permet d’obtenir d’excellentes formes quasi définitives, les tolérances les plus critiques — comme celles des trous filetés et des surfaces d’appui très planes — nécessitent souvent un usinage CNC secondaire pour atteindre les spécifications finales d’assemblage.
Usinage CNC et ébavurage
L’usinage CNC secondaire est courant pour les éléments qui dépassent les capacités de tolérance à l’état brut de moulage, notamment les trous filetés, les alésages de précision, les gorges de joint torique et les faces de montage exigeant une grande planéité.
Finition de surface fonctionnelle et esthétique
Les finitions courantes des pièces en aluminium moulées sous pression comprennent :
| Type de finition | Objectif |
|---|---|
| Anodisation | Résistance à la corrosion, couleur, dureté |
| Revêtement en poudre | Aspect esthétique, résistance aux intempéries |
| Conversion au chromate | Protection contre la corrosion, adhérence de la peinture |
| Revêtement (nickel, chrome) | Résistance à l’usure, conductivité, aspect |
| Grenaillage / tribofinition | Texture mate uniforme, élimination des bavures |
Comment les opérations internes réduisent délais et coûts
Chaque opération secondaire ajoute du temps de cycle et du coût. Concevoir les pièces de façon à réduire ces opérations (grâce à des tolérances au moulage plus serrées et à des dépouilles intégrées) diminue les coûts. De plus, faire appel à un fournisseur disposant de capacités internes d’usinage et de finition permet généralement de raccourcir les délais et d’améliorer le contrôle qualité.
Pourquoi choisir Moldie pour vos projets de moulage sous pression de précision ?
Choisir le bon fournisseur consiste à minimiser les risques et à maximiser la valeur pendant toute la durée de votre programme. Vous avez besoin de plus que du temps machine : il vous faut une expertise technique approfondie, une capacité fiable et un contrôle qualité rigoureux.
Chez Moldie Casting, nous ne nous contentons pas de chiffrer les pièces : nous concevons des solutions. Nous réunissons les éléments essentiels à une réussite durable de la production :
- Expérience éprouvée dans des secteurs exigeants: Nous fabriquons des carters de transmission, des supports moteur et des boîtiers pour véhicules électriques, en garantissant des tolérances serrées sur les surfaces d’assemblage pour une intégration parfaite sur les lignes de montage.
- Ingénierie et outillage internes : nous fournissons des retours DFM complets, réalisons des simulations d’écoulement dans le moule et concevons nos outillages en interne afin d’optimiser le remplissage et de prolonger leur durée de vie.
- Fabrication véritablement intégrée : de l’aluminium brut à l’assemblage final. Nous prenons en charge le moulage sous haute pression, l’usinage CNC de précision et la finition de surface sous un même toit, réduisant considérablement vos délais et coûts d’expédition.
- Qualité certifiée et évolutive : En tant que fabricant certifié ISO 9001:2015 et IATF , nous proposons une planification transparente des capacités, des contrôles rigoureux en cours de production (notamment sur MMT et par radiographie) et une maintenance préventive des moules afin de garantir une dérive dimensionnelle minimale, même en grande série.
Prêt à faire passer votre projet de la conception à une production irréprochable ? Ne vous inquiétez plus des goulots d’étranglement de la chaîne d’approvisionnement, des retards ou des problèmes qualité échappés au contrôle. Rendez-vous sur moldiecasting.com et laissez notre équipe technique examiner dès aujourd’hui la fabricabilité de votre pièce.







