
Le moulage sous pression est un procédé de fabrication qui injecte un métal non ferreux en fusion dans un moule en acier, sous haute ou basse pression. Après refroidissement, la pièce est éjectée sous une forme quasi définitive, prête à l’emploi ou à recevoir une finition supplémentaire.
Le principal avantage est simple : des pièces métalliques complexes en quelques secondes, avec une qualité constante et un minimum de déchets. Pour les ingénieurs et les équipes achats qui comparent les options de production, cette combinaison de rapidité et de précision est souvent déterminante.
Cela dit, le procédé comporte des compromis. Le coût initial de l’outillage est important et tous les alliages ni toutes les géométries de pièces ne conviennent. Ce guide présente les variantes du procédé, les options de matériaux, les applications courantes et les considérations pratiques pour vous aider à déterminer si le moulage sous pression convient à votre projet.
Fonctionnement du moulage sous pression
Le moulage sous pression utilise un moule en acier composé de deux parties — une moitié fixe et une moitié mobile — montées sur une machine de coulée. L’empreinte du moule est usinée selon la forme souhaitée de la pièce. Le métal en fusion est injecté sous pression dans cette empreinte, maintenu brièvement le temps de se solidifier, puis éjecté.
La machine comprend deux systèmes essentiels :
-
Système d’injection – pousse le métal en fusion dans le moule
-
Système de fermeture – maintient les deux moitiés du moule fermées sous forte pression pendant l’injection
Les cycles sont courts — souvent quelques secondes seulement entre l’injection et l’éjection — ce qui rend le procédé très productif pour les volumes moyens et élevés.
Moulage sous haute pression et moulage sous basse pression
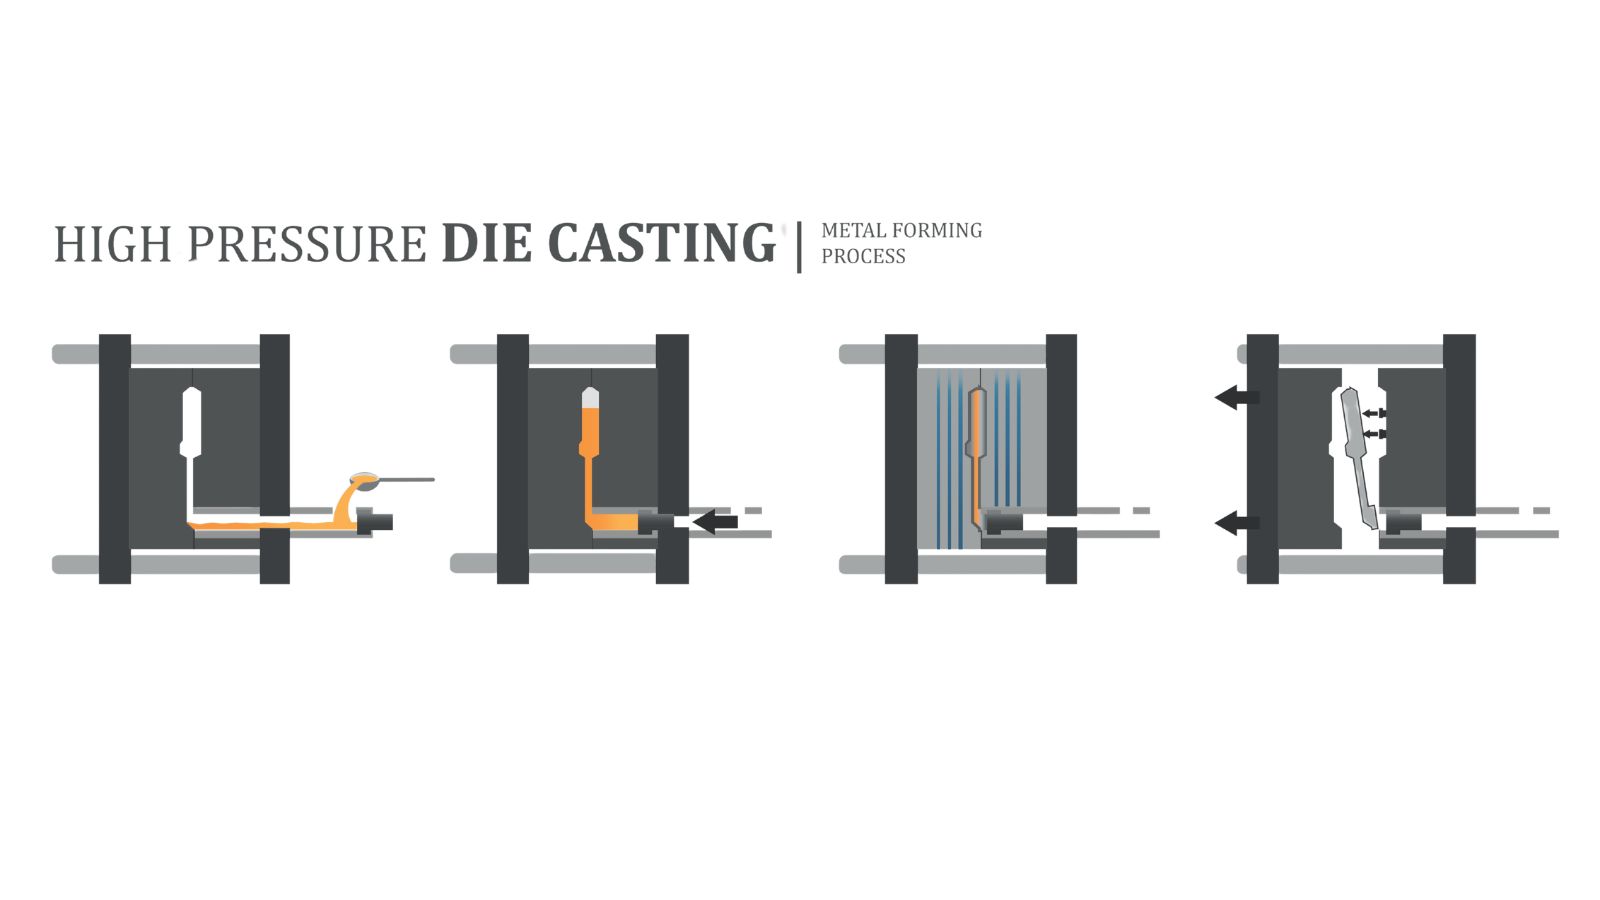
Moulage sous haute pression (HPDC) fonctionne entre 1 500 et 25 400 psi et remplit le moule en quelques millisecondes. Il offre des tolérances serrées, des surfaces lisses et des cycles rapides, ce qui en fait le choix standard pour les pièces en aluminium, zinc et magnésium produites en grande série. Son principal inconvénient est le risque d’air emprisonné, susceptible de provoquer de la porosité.
Moulage sous basse pression (LPDC) utilise une pression de 2–15 psi et remplit le moule plus lentement et plus doucement. Cela réduit la turbulence et la porosité et produit des pièces présentant une meilleure intégrité interne. Cette méthode est souvent utilisée pour des composants structurels comme les roues automobiles, même si les cycles sont plus longs.
Moulage en chambre chaude et moulage en chambre froide
Le choix entre une machine à chambre chaude et une machine à chambre froide dépend du point de fusion de l’alliage :
-
Chambre chaude – Le mécanisme d’injection est plongé dans le métal en fusion. Les cycles sont rapides et l’oxydation minimale. Cette méthode convient au zinc, au magnésium et aux autres alliages à bas point de fusion. Ne convient pas à l’aluminium car celui-ci attaque les composants en acier.
-
Chambre froide – Le métal est fondu dans un four séparé, puis versé dans le manchon d’injection. Cette configuration permet de traiter l’aluminium, le cuivre et d’autres alliages à point de fusion élevé. L’étape supplémentaire de chargement allonge le cycle, mais c’est la seule méthode pratique pour ces matériaux.
La plupart des productions de moulage sous pression de l’aluminium utilisent des machines à chambre froide.
Matériaux courants du procédé de moulage sous pression
| Moulage sous pression avec différents matériaux | Nuances courantes | Caractéristiques principales |
|---|---|---|
| Moulage sous pression de l’aluminium | A380, ADC12, A360 | Léger, résistant à la corrosion, bonne conductivité thermique |
| Moulage sous pression du zinc | Zamak 3, Zamak 5 | Excellente reproduction des détails, finition lisse, longue durée de vie de l’outillage |
| Moulage sous pression du magnésium | AZ91D, AM60 | Rapport résistance/poids très élevé, adapté aux parois minces |
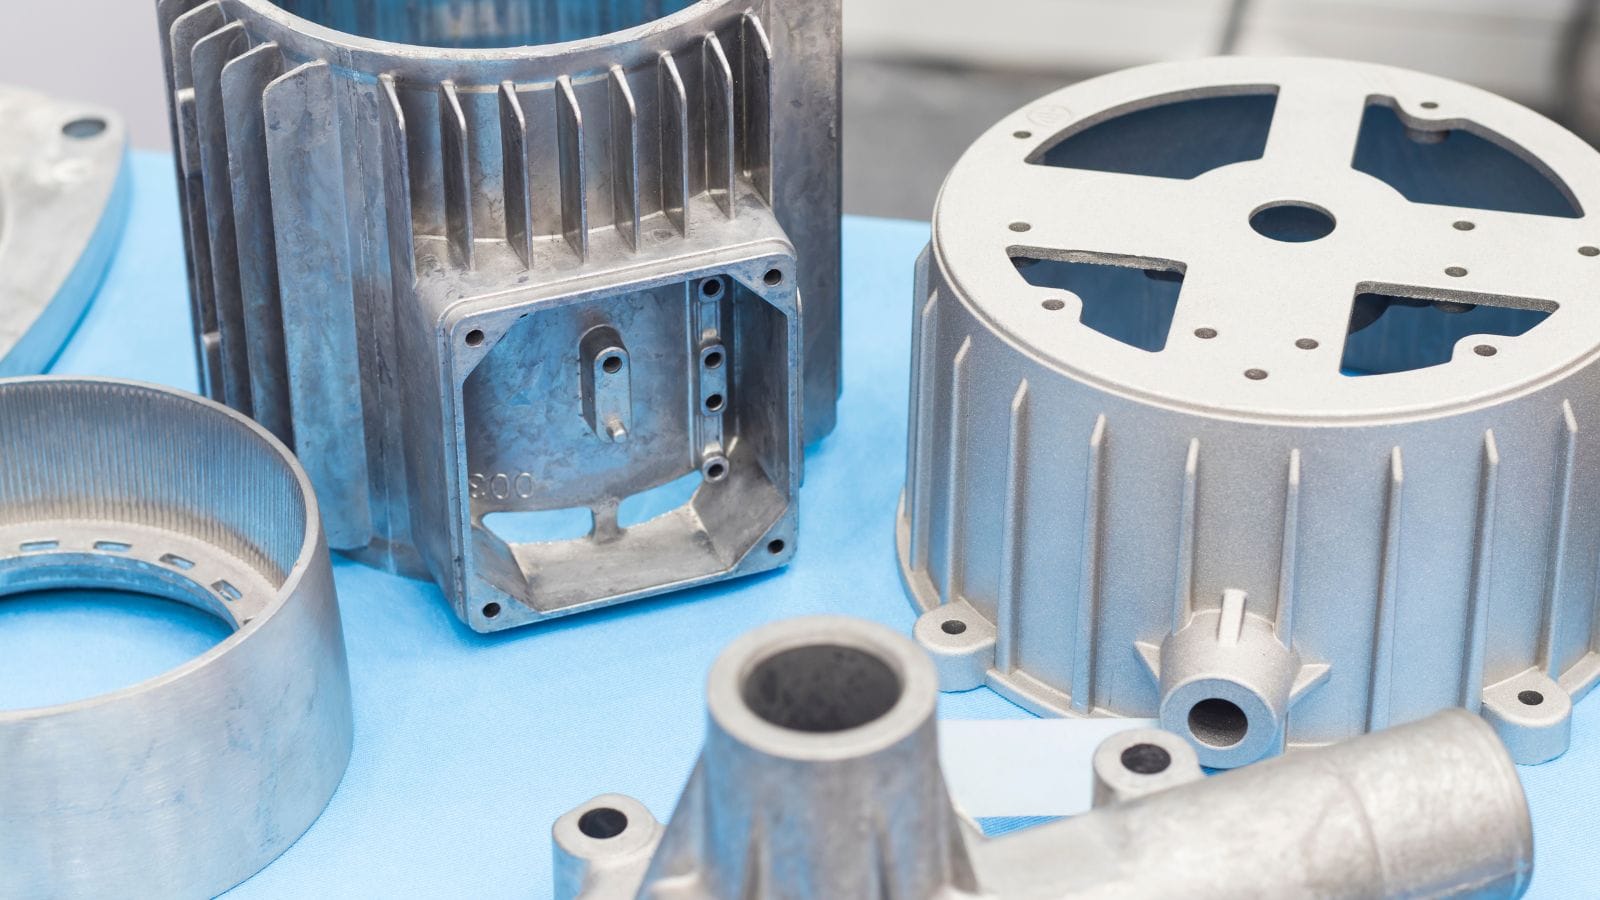
Le moulage sous pression de l’aluminium est la technique la plus répandue grâce à son équilibre entre résistance, aptitude au moulage et coût. Le zinc excelle dans les petites pièces complexes où le détail de surface compte, tandis que le magnésium est choisi lorsque la réduction du poids est prioritaire.
Applications typiques du moulage sous pression
| Secteur | Pièces courantes |
|---|---|
| Automobile | Blocs-moteurs, carters de transmission, supports |
| Électronique grand public | Châssis d’appareils, dissipateurs thermiques, connecteurs |
| Aéronautique | Supports structurels, carters |
| Industrie | Corps de pompes, corps de vannes, carters de moteurs |
| Général | Quincaillerie, composants d’appareils électroménagers, pièces décoratives |
Conception et principes de base des moules de moulage sous pression
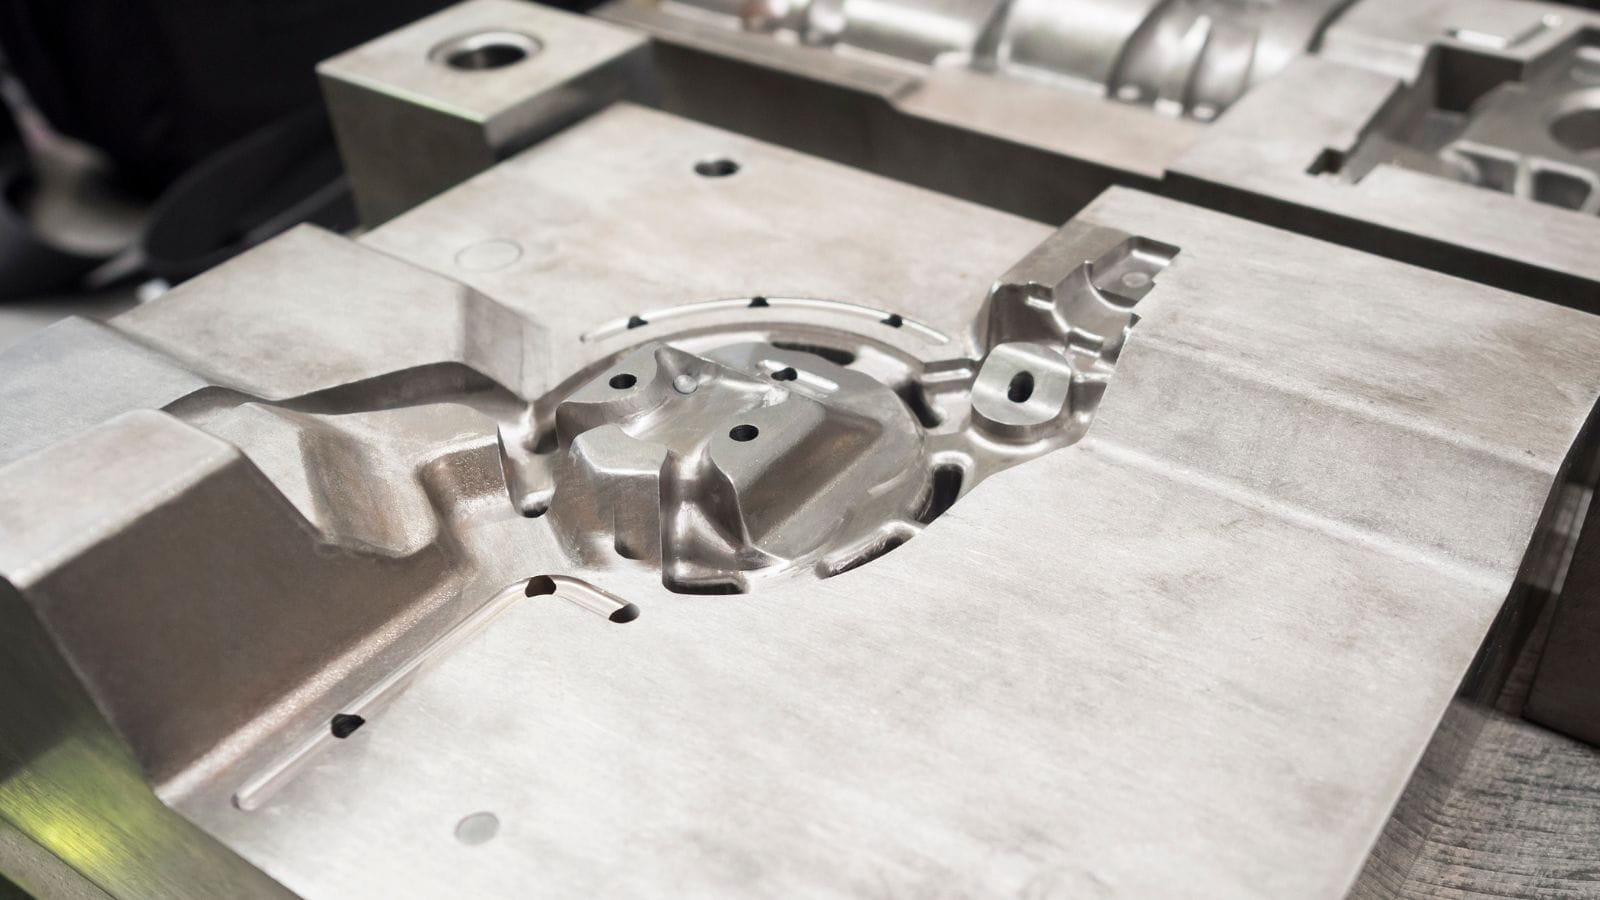
Le moule (ou matrice) est généralement usiné dans de l’acier à outils H13. Plusieurs facteurs de conception influent sur la qualité et le coût :
-
Épaisseur des parois – Le HPDC peut produire des parois aussi minces que 1–2 mm. Une épaisseur uniforme est importante pour éviter les retassures et le gauchissement. Des variations brusques d’épaisseur créent des problèmes d’écoulement et de refroidissement.
-
Attaques et canaux d’alimentation – Le système dirige le métal vers l’empreinte. L’emplacement et la taille des attaques déterminent la vitesse et le profil d’écoulement. Une alimentation mal conçue provoque des défauts de jonction froide et des remplissages incomplets.
-
Évents – L’air présent dans l’empreinte doit pouvoir s’échapper. Des évents adaptés empêchent la porosité gazeuse. Les puits de débordement situés en fin de parcours recueillent le premier métal, qui contient la majeure partie de l’air emprisonné.
-
Dépouilles – De légères inclinaisons sur les parois verticales facilitent l’éjection de la pièce hors du moule.
La simulation de l’écoulement dans le moule sert pendant la conception à prévoir le remplissage et à repérer les problèmes avant la découpe de l’acier.
Défauts courants et solutions en moulage sous pression
| Défaut | Cause | Correction type |
|---|---|---|
| Porosité | Air emprisonné ou solidification irrégulière | Améliorer l’éventage, ajuster la vitesse de refroidissement |
| Défauts de jonction froide | Les fronts de métal se rejoignent sans fusionner | Augmenter la température, modifier l’alimentation |
| Remplissages incomplets | Le métal se solidifie avant que l’empreinte soit remplie | Augmenter la température de coulée, ajuster la vitesse de remplissage |
| Bavures | Le métal s’échappe au plan de joint | Augmenter la force de fermeture, vérifier l’alignement du moule |
La plupart des défauts sont liés aux paramètres du procédé ou à l’état de l’outillage et ont tendance à se répéter à chaque cycle. Il est essentiel d’identifier rapidement leur cause fondamentale afin de maintenir un faible taux de rebut.
Coûts et volumes de production en moulage sous pression
Selon la complexité de la pièce et le nombre d’empreintes, l’outillage de moulage sous pression peut coûter de quelques milliers à plusieurs dizaines de milliers de dollars. Ce coût est fixe, quel que soit le nombre de pièces produites.
Pour les faibles volumes, le coût d’outillage par pièce est élevé— le moulage en sable ou par gravité peut être plus économique.
À partir de volumes de 5 000 pièces par an, le HPDC devient compétitif.
À partir de 50 000 pièces par an, c’est généralement l’option la moins coûteuse pour les pièces en aluminium et en zinc soumises à de bonnes exigences dimensionnelles.
Une fois l’outillage installé, le temps de cycle est le principal facteur du coût unitaire. Des cycles plus rapides produisent davantage de pièces par équipe. Les moules multi-empreintes peuvent réduire encore le coût par pièce, mais augmentent la complexité de l’outillage et l’investissement initial.
Questions à poser à un fournisseur de moulage sous pression
Avant de vous engager dans un investissement d’outillage, pensez à poser les questions suivantes :
-
Quels outils de simulation de l’écoulement du métal utilisez-vous, et pouvez-vous partager le rapport ?
-
Quelle nuance d’acier à outils est spécifiée et quelle durée de vie du moule garantissez-vous ?
-
Quels contrôles et rapports fournissez-vous pour la première pièce et pendant la production ?
-
Les opérations secondaires (usinage, finition, assemblage) sont-elles réalisées en interne ou sous-traitées ?
-
Quel est le délai entre l’approbation de la conception et les premières pièces de production ?
Les fournisseurs qui gèrent l’ensemble du processus — de la conception du moule aux pièces finies — offrent généralement une meilleure régularité que ceux qui se limitent au moulage puis confient les opérations secondaires à des prestataires externes.
Prêt à vérifier si le moulage sous pression convient à votre projet ?
Le moulage sous pression offre rapidité, précision et rentabilité en grande série. Il permet de réaliser des géométries complexes en aluminium, zinc et magnésium, mais le coût initial de l’outillage et la maîtrise du procédé nécessitent une planification rigoureuse.
Si votre application exige des volumes moyens à élevés, des tolérances serrées et des matériaux non ferreux, ce procédé est difficile à égaler.
Demandez un devis à notre équipe technique. Nous examinerons la conception de votre pièce, recommanderons l’alliage et la variante de procédé appropriés et fournirons une estimation indicative du coût d’outillage, afin que vous puissiez prendre une décision éclairée avant d’engager votre budget.







