
Pro inženýry a nákupčí představuje přesné tlakové lití nejspolehlivější výrobní metodu, a to od fáze prototypování až po velkosériovou výrobu. Dosažení opakovatelné přesnosti však vyžaduje více než jen běžné slévárenské postupy. Klíčem je optimalizovaný návrh dílu, vysoce kvalitní vlastní nástroje a přísná kontrola výrobního procesu.
Tato příručka se zaměřuje na to, co je pro váš další projekt skutečně důležité: jak optimalizovat geometrii dílu s ohledem na vyrobitelnost, jak řídit kvalitu a předcházet vadám (např. pórovitosti) a jak snížit celkové náklady díky komplexnímu zajištění následných operací.
Jak stabilita procesu zajišťuje přesnost a opakovatelnost
Přesné tlakové lití závisí na stabilních parametrech procesu, kvalitně navržených formách a strojích schopných zajistit konzistentní tlak v každém výrobním cyklu.
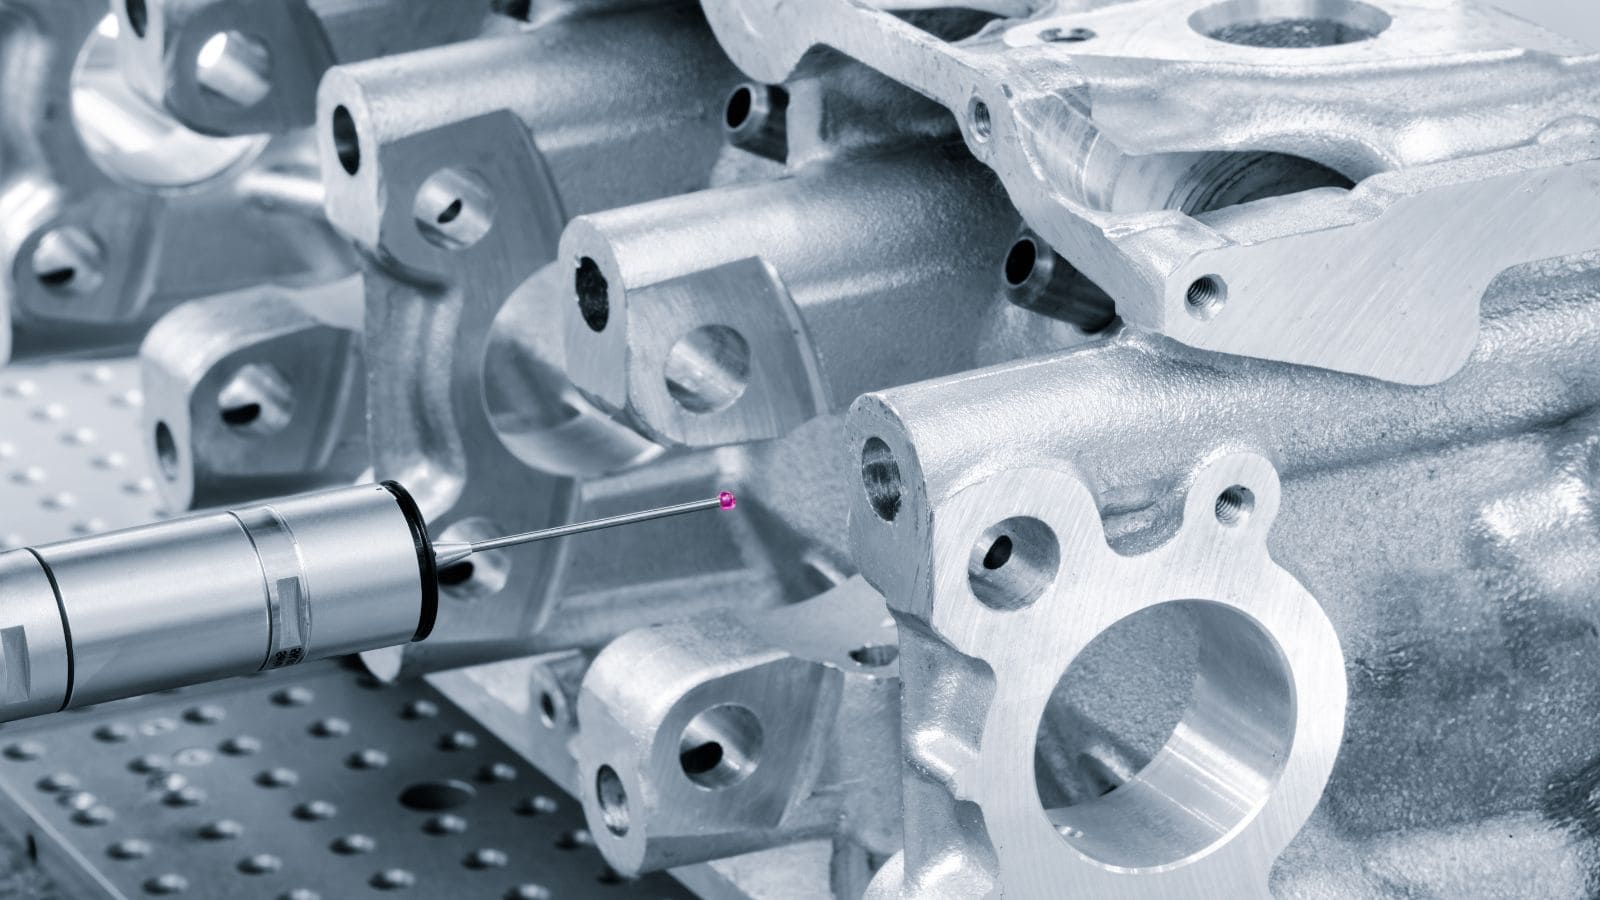
Proč závisí dodržení přísných tolerancí na řízení procesu
Dosažení tolerancí v rozmezí ±0,002 palce na palec vyžaduje kontrolu několika proměnných:
- Teplota kovu při vstřikování
- Teplota formy před vstřikem a během něj
- Rychlost a tlak vstřikování (průběhy/profily)
- Doba chlazení před vyhozením
Drobné odchylky u kteréhokoli z těchto parametrů způsobují rozměrové rozdíly. Moderní stroje pro tlakové lití využívají monitorování v reálném čase a systémy řízení s uzavřenou smyčkou, které udržují parametry každého vstřiku v úzkém procesním rozmezí.
Díly vyrobené tlakovým litím za stabilních podmínek vykazují menší kolísání míry smrštění, méně povrchových vad a rovnoměrnější tloušťku stěn. Právě tato opakovatelnost odlišuje přesné tlakové lití od běžné slévárenské výroby.
Kdy je pro výrobu vhodné využít metody vysokotlakého lití
Vysokotlaké lití je ekonomicky nejvýhodnější při výrobních objemech přesahujících několik tisíc kusů. Počáteční investice do nástrojů je sice značná, ale s rostoucím objemem výroby náklady na jeden kus rychle klesají.
Tato metoda je vhodná pro díly vyžadující hladký povrch, tenké stěny (u zinku již od 0,5 mm) a složité vnitřní či vnější prvky. Při výrobních sériích o velikosti 10 000 a více kusů nabízí vysokotlaké lití obvykle nejlepší poměr mezi rychlostí, náklady a rozměrovou přesností.
Optimalizace materiálů a geometrie dílu (DFM)
Výběr materiálu a geometrie dílu přímo ovlivňují vyrobitelnost, náklady a užitné vlastnosti. Návrh musí zohledňovat limity výrobního procesu, aby se předešlo vzniku vad a nutnosti provádět zbytečné dodatečné úpravy.
Proč je hliník tou nejčastější volbou
Tlakové lití hliníku představuje významný podíl výroby metodou vysokotlakého lití. Slitiny jako A380, A383 a A360 nabízejí kombinaci pevnosti, odolnosti proti korozi a tepelné vodivosti. Mezi klíčové výhody patří:
- Nízká hustota ve srovnání s ocelí nebo železem
- Kvalitní povrchová úprava přímo z formy
- Vysoká strukturální celistvost pro nosné díly
- Tepelná a elektrická vodivost pro chladiče a kryty
Konstrukční prvky zlepšující vyrobitelnost
Správný návrh pro tlakové lití začíná prvky, které podporují plynulé proudění kovu, rovnoměrné chlazení a snadné vyjímání z formy:
- Rovnoměrná tloušťka stěn zabraňuje vzniku míst s nadměrným teplem a nerovnoměrnému smršťování.
- Úhly úkosu 1 až 3 stupně u stěn rovnoběžných se směrem otevírání formy umožňují čisté vyjmutí z formy.
- Dostatečné poloměry zaoblení ve vnitřních rozích snižují koncentraci napětí a zlepšují proudění kovu.
- Žebra namísto silných průřezů zvyšují tuhost bez navýšení spotřeby materiálu nebo doby cyklu.
- Výstupky se správnou tloušťkou základny umožňují montáž spojovacích prvků bez vzniku propadlin na povrchu.
Zvládání limitů: Tenké stěny a podřezy
Tlakové lití umožňuje výrobu mnoha složitých tvarů, avšak některé prvky představují výzvu. Podřezy vyžadují použití bočních jader nebo posuvných prvků ve formě, což zvyšuje náklady na nástroje a nároky na údržbu. Díly s úzkými vnitřními dutinami mohou takézachytávat vzduch, což vede ke vznikuporéznosti v kritických oblastech.
Spolupráce s technickým týmem slévárny již ve fázi návrhu pomáhá tyto problémy včas odhalit. Drobné úpravy geometrie často eliminují potřebu nákladných prvků formy nebo následného obrábění.
Formy a stroje: Základ kvality
Kvalita formy a výběr stroje určují základní parametry každého vyrobeného dílu. Rozhodnutí učiněná při přípravě výroby ovlivňují dobu cyklu, přesnost dílu, životnost formy i celkové výrobní náklady.
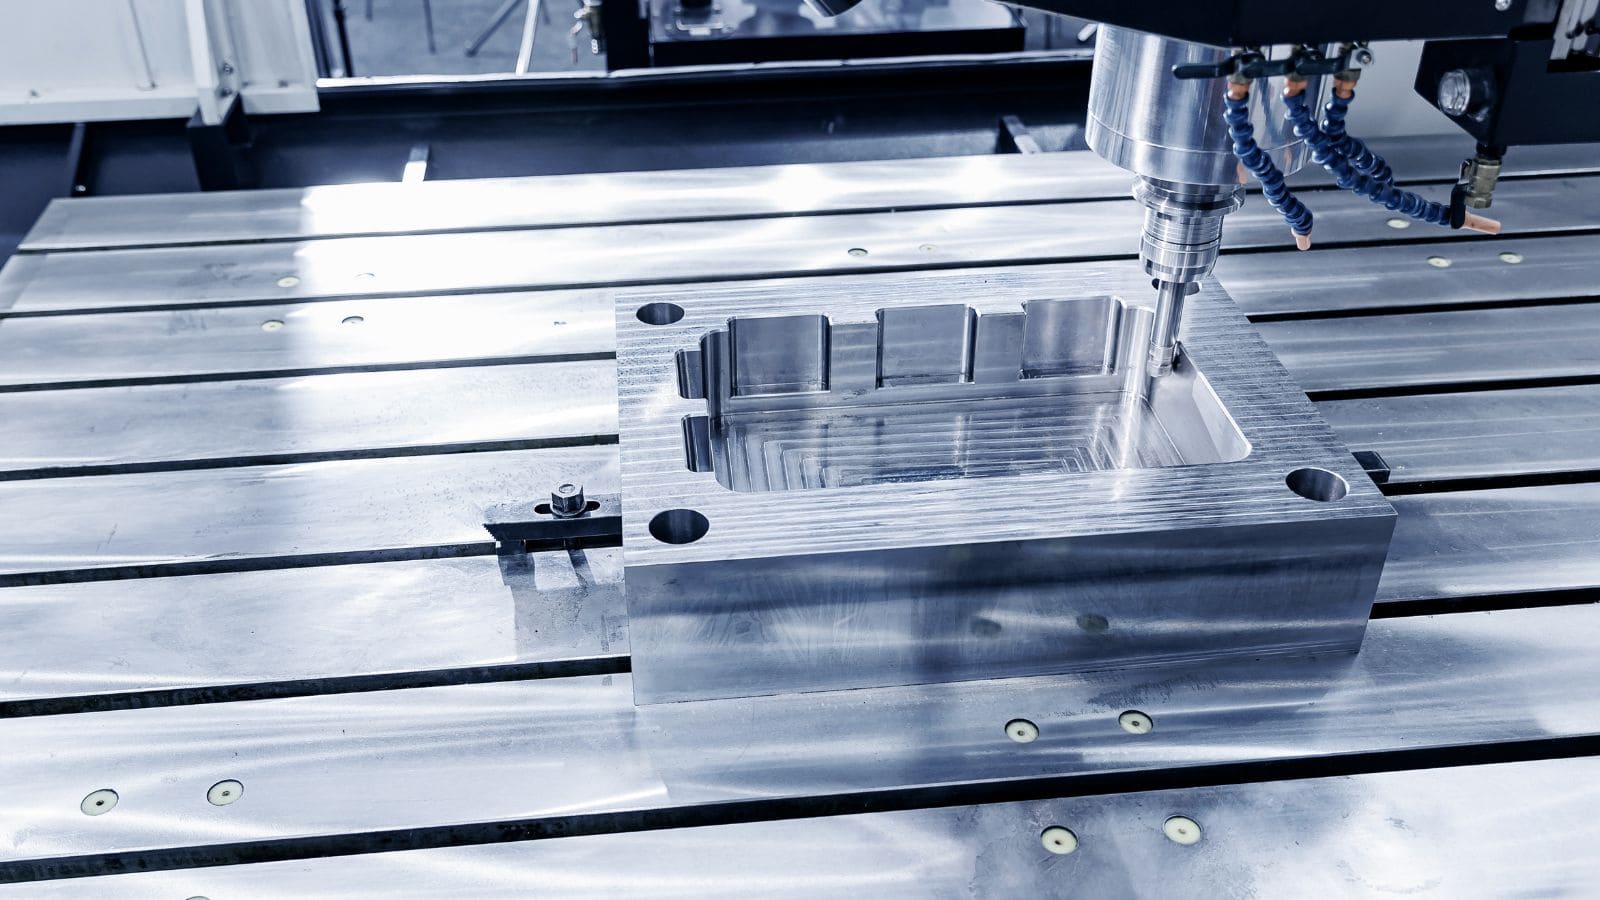
Co kvalitní návrh formy ovlivňuje hned od začátku
Formy pro tlakové lití se obvykle vyrábějí z nástrojové oceli H13, která je tepelně zpracována pro dosažení vysoké tvrdosti a odolnosti vůči tepelné únavě. Správně navržená forma ovlivňuje několik klíčových faktorů:
| Prvek formy | Co ovlivňuje |
|---|---|
| Umístění a velikost vtokového otvoru | Způsob plnění, zachycení vzduchu, kvalita povrchu |
| Chladicí kanály | Doba cyklu, rozměrová stálost, životnost formy |
| Rozmístění vyhazovačů | Vyjmutí výlisku bez deformací či stop |
| Odvzdušnění | Omezení uzavřeného plynu, prevence poréznosti |
| Konstrukce jader a posuvných prvků | Možnost tvorby podřezání, četnost údržby |
Investice do kvalitní formy již od začátku snižuje neplánované odstávky a náklady na kus.
Výběr správné uzavírací síly stroje
Uzavírací síla stroje …musí být dostatečná k udržení polovin formy v uzavřeném stavu i při působení síly vstřikovaného kovu. Stroje s nedostatečnou kapacitou vedou ke vzniku otřepů a rozměrovým odchylkám, zatímco stroje s nadměrnou kapacitou zbytečně spotřebovávají energii a zabírají více místa. Další parametry stroje, jako je objem vstřiku a rozteč vodicích sloupků, musí přesně odpovídat rozměrům formy pro daný díl.
Přechod od prototypu k sériové výrobě
Prototypové formy (tzv. měkké formy) umožňují ověřit konstrukci dílu ještě před zahájením výroby finálních forem. Sériové formy jsou navrženy tak, aby zvládly celkový objem výroby daného programu, a jsou vybaveny vyměnitelnými vložkami v místech vystavených opotřebení. Součástí přechodu by měl být vždy proces kontroly prvního kusu (FAI), který potvrdí, že finální forma splňuje veškeré rozměrové požadavky.
Systémy řízení kvality: Prevence vad a kontrola
Stabilní kvalita vyžaduje systematické řízení procesů, cílené metody kontroly a rámec řízení kvality, který odhalí případné problémy dříve, než se výrobek dostane k zákazníkovi.
Řízení pórovitosti pro zajištění pevnosti a těsnosti
Pórovitost …je nejčastější vadou u tlakově litých dílů; narušuje jejich strukturální celistvost a způsobuje netěsnosti. Omezení pórovitosti začíná u správného odvzdušnění, optimalizovaného umístění vtoků a využití vakuového plnění k odstranění uzavřeného vzduchu.
Pokročilé metody kontroly: CMM a rentgenová verifikace
V průběhu výrobního procesu se využívá několik metod kontroly:
- Souřadnicové měřicí stroje (CMM): Poskytují přesná rozměrová data pro kritické prvky dílu.
- Rentgenová kontrola a CT skenování: Odhalují vnitřní pórovitost, vměstky a dutiny, aniž by došlo k poškození dílu.
- Vizuální kontrola a kontrola povrchu: Odhaluje otřepy, nedolité spoje (studené spoje) a kosmetické vady.
- Průběžné kontroly: Odběr vzorků v pravidelných intervalech během výroby pro včasné zachycení odchylek.
Význam certifikace podle norem IATF a ISO 9001:2015
Robustní systém řízení kvality (QMS) je tím, co odlišuje spolehlivého výrobního partnera od vysoce rizikového dodavatele. Certifikace ISO 9001:2015 v základu zaručuje, že dodavatel vede sledovatelné záznamy, používá kalibrované vybavení a uplatňuje strukturovaný proces nápravných opatření podporující neustálé zlepšování.
V přísně regulovaných odvětvích však certifikace IATF 16949 posouvá zajištění kvality na nejvyšší úroveň. Tato přísná norma, vyvinutá pro automobilový průmysl, přesouvá těžiště od pouhého odhalování vad k jejich aktivnímu předcházení. Vyžaduje zvládnutí klíčových nástrojů kvality, jako jsou pokročilé plánování kvality produktu (APQP), analýza možných vad a jejich následků (FMEA) a proces schvalování výroby dílů (PPAP).
Dodržováním norem ISO i IATF dodavatel tlakových odlitků prokazuje, že disponuje důkladným systémem nezbytným pro zvládnutí velkoobjemové výroby s vysokými nároky na kvalitu. Pro odběratele to znamená snížení rizik v dodavatelském řetězci, minimalizaci rozdílů mezi jednotlivými šaržemi a doložený závazek k nulové chybovosti.
Klíč k nejpřísnějším tolerancím: Role následných operací
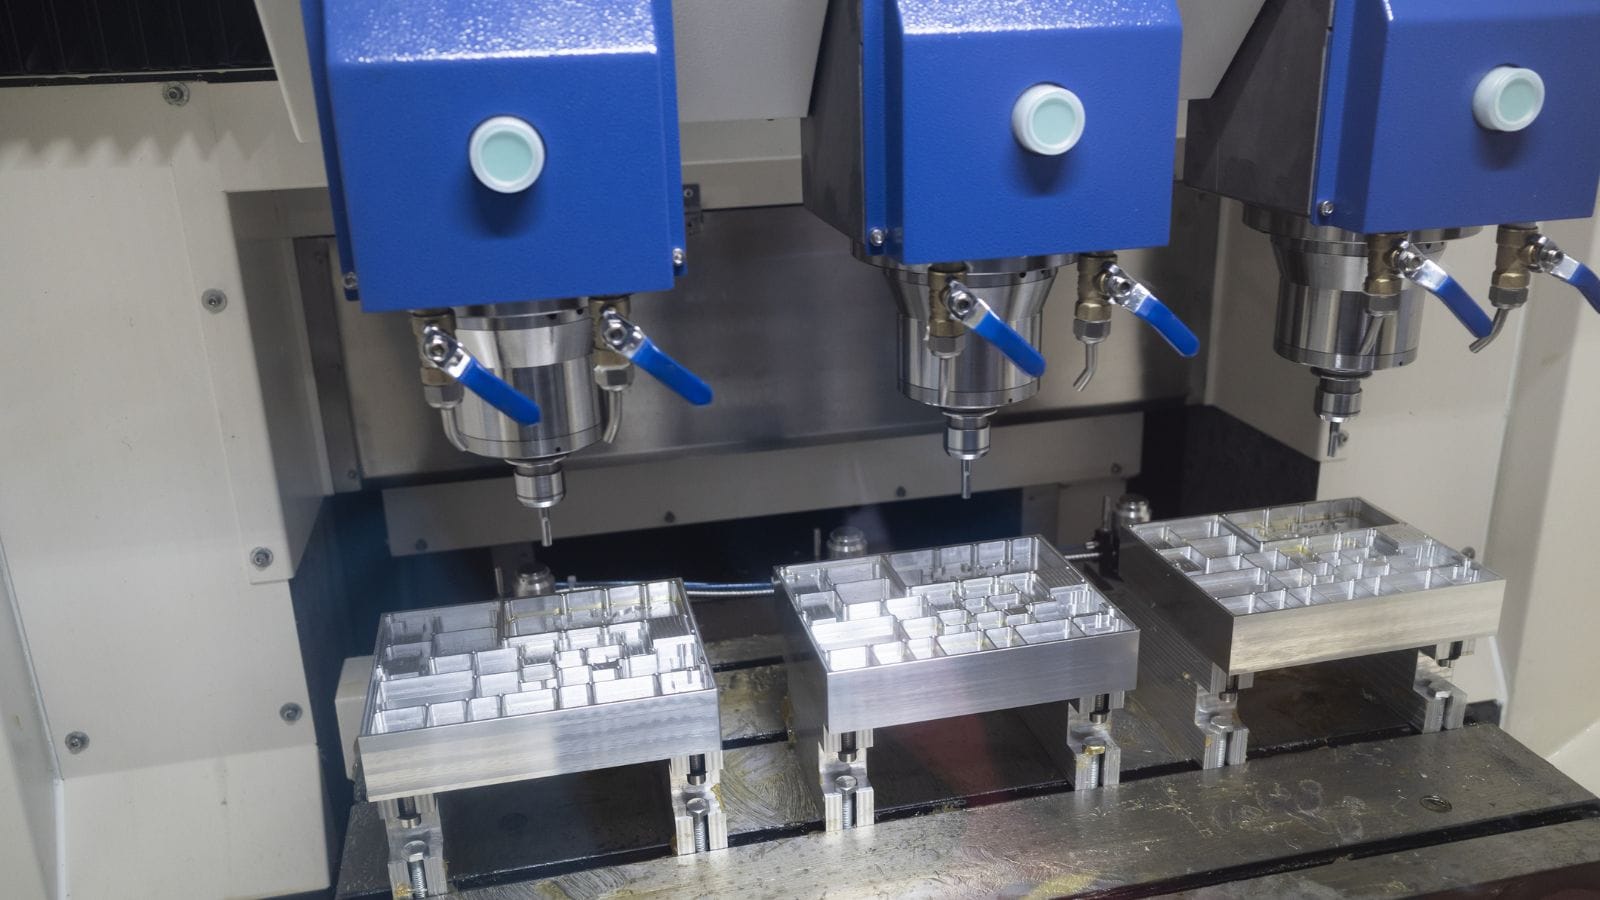
Přestože přesné tlakové lití umožňuje dosáhnout tvarů velmi blízkých konečné podobě (tzv. near-net shape), ty nejnáročnější tolerance – například u závitových otvorů či dokonale rovných dosedacích ploch – často vyžadují následné CNC obrábění, aby byly splněny specifikace pro finální montáž.
CNC obrábění a odstraňování otřepů
Následné CNC obrábění se běžně využívá u prvků, které překračují možnosti přesnosti samotného procesu lití; patří sem mimo jiné závitové otvory, přesné vývrty, drážky pro O-kroužky a montážní plochy s vysokými nároky na rovinnost.
Povrchová úprava: Funkčnost a vzhled
Mezi běžné možnosti povrchové úpravy hliníkových odlitků patří:
| Typ úpravy | Účel |
|---|---|
| Eloxování | Odolnost proti korozi, barva, tvrdost |
| Práškové lakování | Vzhled, odolnost vůči povětrnostním vlivům |
| Chromátování | Ochrana proti korozi, přilnavost nátěru |
| Pokovování (nikl, chrom) | Odolnost proti opotřebení, vodivost, vzhled |
| Tryskání / Omílání | Jednotná matná textura, odstranění otřepů |
Jak interní zpracování zkracuje dodací lhůty a snižuje náklady
Každá následná operace zvyšuje dobu cyklu i náklady. Návrh dílů tak, aby se minimalizovaly dodatečné úpravy (např. využitím přesnějších tolerancí přímo z odlitku a integrovaných úkosů), snižuje celkové náklady. Spolupráce s dodavatelem, který disponuje vlastními kapacitami pro obrábění a povrchové úpravy, navíc obvykle přináší kratší dodací lhůty a lepší kontrolu kvality.
Proč si pro své projekty přesného tlakového lití vybrat společnost Moldie?
Výběr správného dodavatele spočívá v minimalizaci rizik a maximalizaci hodnoty po celou dobu životnosti vašeho projektu. Potřebujete víc než jen výrobní kapacity – potřebujete technickou odbornost, spolehlivost a přísnou kontrolu kvality.
Ve společnosti Moldie Casting neřešíme pouze cenové nabídky dílů, ale navrhujeme komplexní technická řešení. Splňujeme všechny klíčové předpoklady pro dlouhodobý úspěch výroby:
- Prokázané zkušenosti v náročných průmyslových odvětvích: Vyrábíme skříně převodovek, držáky motorů a pouzdra pro elektromobily, přičemž zajišťujeme přesné tolerance dosedacích ploch pro bezproblémovou montáž na výrobní lince.
- Vlastní technický vývoj a výroba forem: Poskytujeme komplexní zpětnou vazbu v rámci metodiky DFM (Design for Manufacturing) a simulace toku taveniny; formy sami navrhujeme i vyrábíme, čímž zajišťujeme optimální plnění a dlouhou životnost nástrojů.
- Komplexní výroba na klíč: Od surového hliníku až po finální montáž. Tlakové lití, přesné CNC obrábění i povrchové úpravy zajišťujeme kompletně pod jednou střechou, což výrazně zkracuje dodací lhůty a snižuje náklady na dopravu.
- Škálovatelná a certifikovaná kvalita: Jako výrobce certifikovaný podle norem ISO 9001:2015 a IATF nabízíme transparentní plánování kapacit, důkladné průběžné kontroly (včetně měření na CMM a rentgenové inspekce) a proaktivní údržbu forem, čímž zaručujeme minimální rozměrové odchylky i při velkoobjemové výrobě.
Jste připraveni posunout svůj projekt od návrhu k bezchybné výrobě? Přestaňte si dělat starosti s úzkými hrdly v dodavatelském řetězci, nedodrženými termíny nebo problémy s kvalitou. Navštivte moldiecasting.com a nechte náš technický tým ještě dnes posoudit vyrobitelnost vašeho dílu.







