

Литьё под давлением — это производственный процесс, при котором расплавленный цветной металл впрыскивается в стальную форму под высоким или низким давлением. После охлаждения деталь извлекается как компонент почти готовой формы, готовый к использованию или дальнейшей обработке.
Основное преимущество простое: сложные металлические детали за секунды с постоянным качеством и минимальными отходами. Для инженеров и команд по закупкам, оценивающих варианты производства, это сочетание скорости и точности часто является решающим фактором.
Тем не менее, у этого процесса есть свои компромиссы. Стоимость инструментов значительна на начальном этапе, и не каждый сплав или геометрия детали подходят. Это руководство охватывает варианты процесса, выбор материалов, распространённые применения и практические соображения, чтобы помочь вам оценить, подходит ли литьё под давлением для вашего проекта.
Как работает литьё под давлением
Пресс литьё под давлением использует двухсекционную стальную форму — одну неподвижную половину и одну подвижную половину — установленную в литейной машине. Полость пресс-формы обработана таким образом, чтобы соответствовать требуемой форме детали. Расплавленный металл под давлением подается в эту полость пресс-формы, короткое время удерживается для затвердевания, а затем извлекается.
Машина имеет две ключевые системы:
-
Система впрыска – заливает расплавленный металл в форму
-
Система зажима – удерживает половины формы закрытыми под высоким давлением во время впрыска
Время цикла короткое — часто всего несколько секунд от впрыска до извлечения — что делает процесс высокопродуктивным для средних и больших объемов.
Высокое давление литьё под давлением против литьё под низким давлением (LPDC)
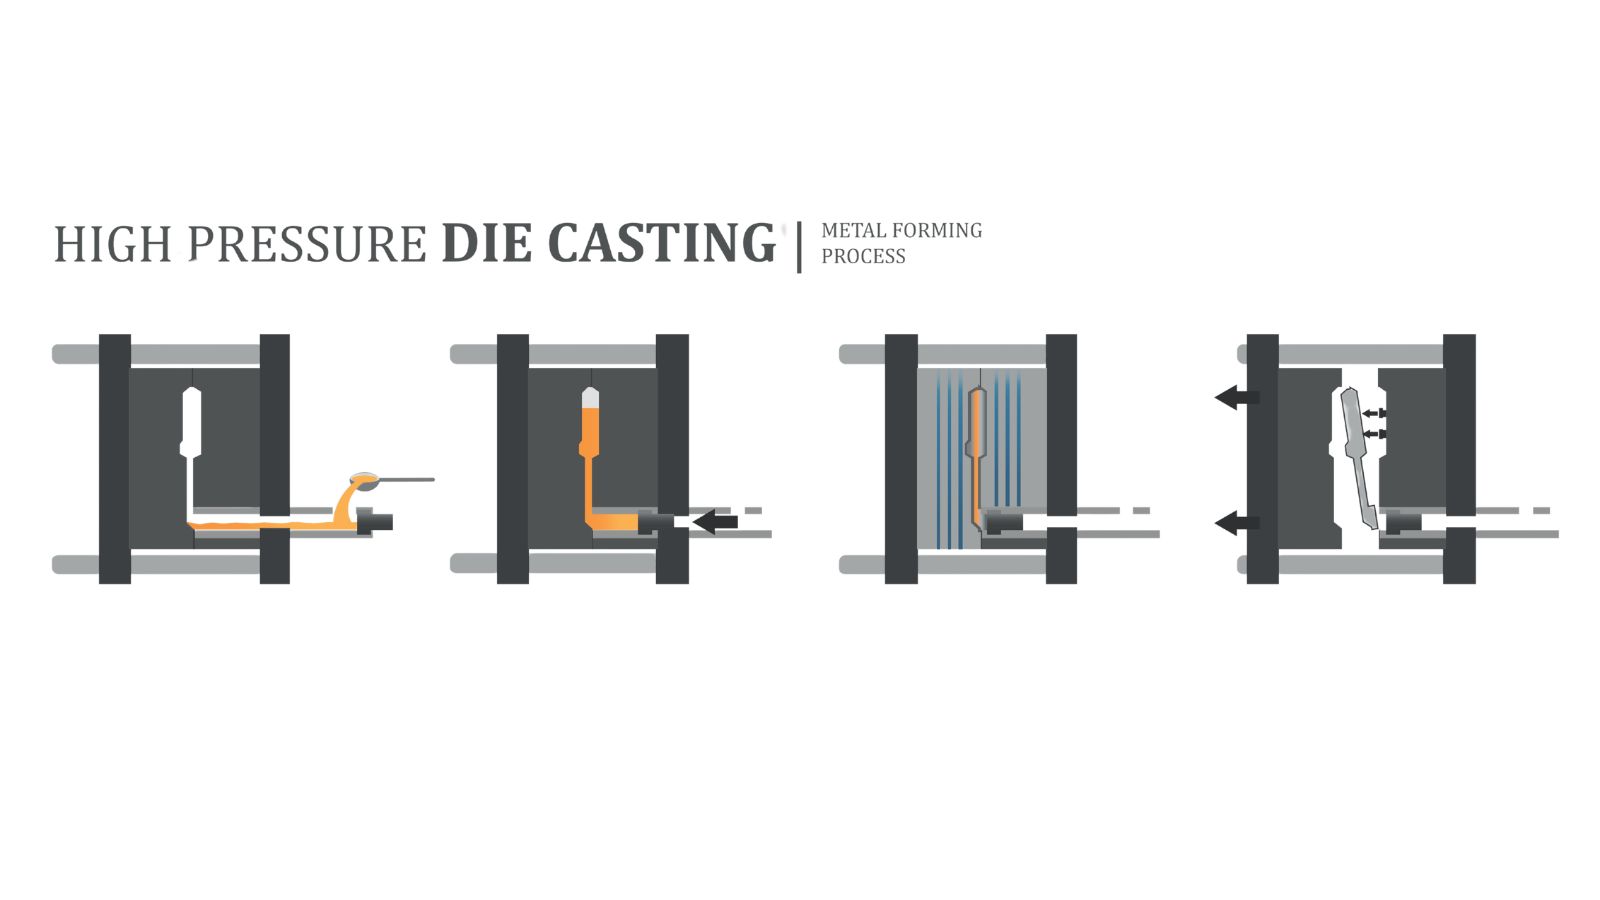
Высокий-литьё под давлением (HPDC) работает при давлении 1 500–25 400 psi, заполняя форму за миллисекунды. Обеспечивает точные допуски, гладкие поверхности и быстрые циклы, что делает его стандартным выбором для деталей из алюминия, цинка и магния в больших объемах. Основным недостатком является риск захваченного воздуха, который может вызвать пористость.
Низкий-литьё под давлением (LPDC) использует 2–15 фунтов на квадратный дюйм, заполняя форму медленнее и аккуратнее. Это снижает турбулентность и пористость, улучшая внутреннюю целостность деталей. Часто используется для изготовления конструкционных элементов, таких как автомобильные колеса, хотя время цикла дольше.
литьё под давлением в горячей камере протипри литье в холодной камере
Выбор между машинами с горячей и холодной камерой зависит от точки плавления сплава:
-
Горячая камера – Механизм впрыска находится в расплавленном металле. Быстрые циклы, минимальное окисление. Работает с цинком, магнием и другими низкоплавкими сплавами. Не подходит для алюминия потому что он атакует стальные компоненты.
-
Холодная камера – Металл плавится в отдельной печи, затем его выливают в впускной рукав. Эта установка обрабатывает алюминий, медь и другие сплавы с высокой температурой плавления. Дополнительный этап переливания занимает время, но это единственный практический метод для этих материалов.
Большинство производственных серий алюминиевое литьё под давлением выполняются на машинах с холодной камерой.
Распространённые материалы для литья под давлением
| литьё под давлением с разными материалами | Обычные оценки | Ключевые черты |
|---|---|---|
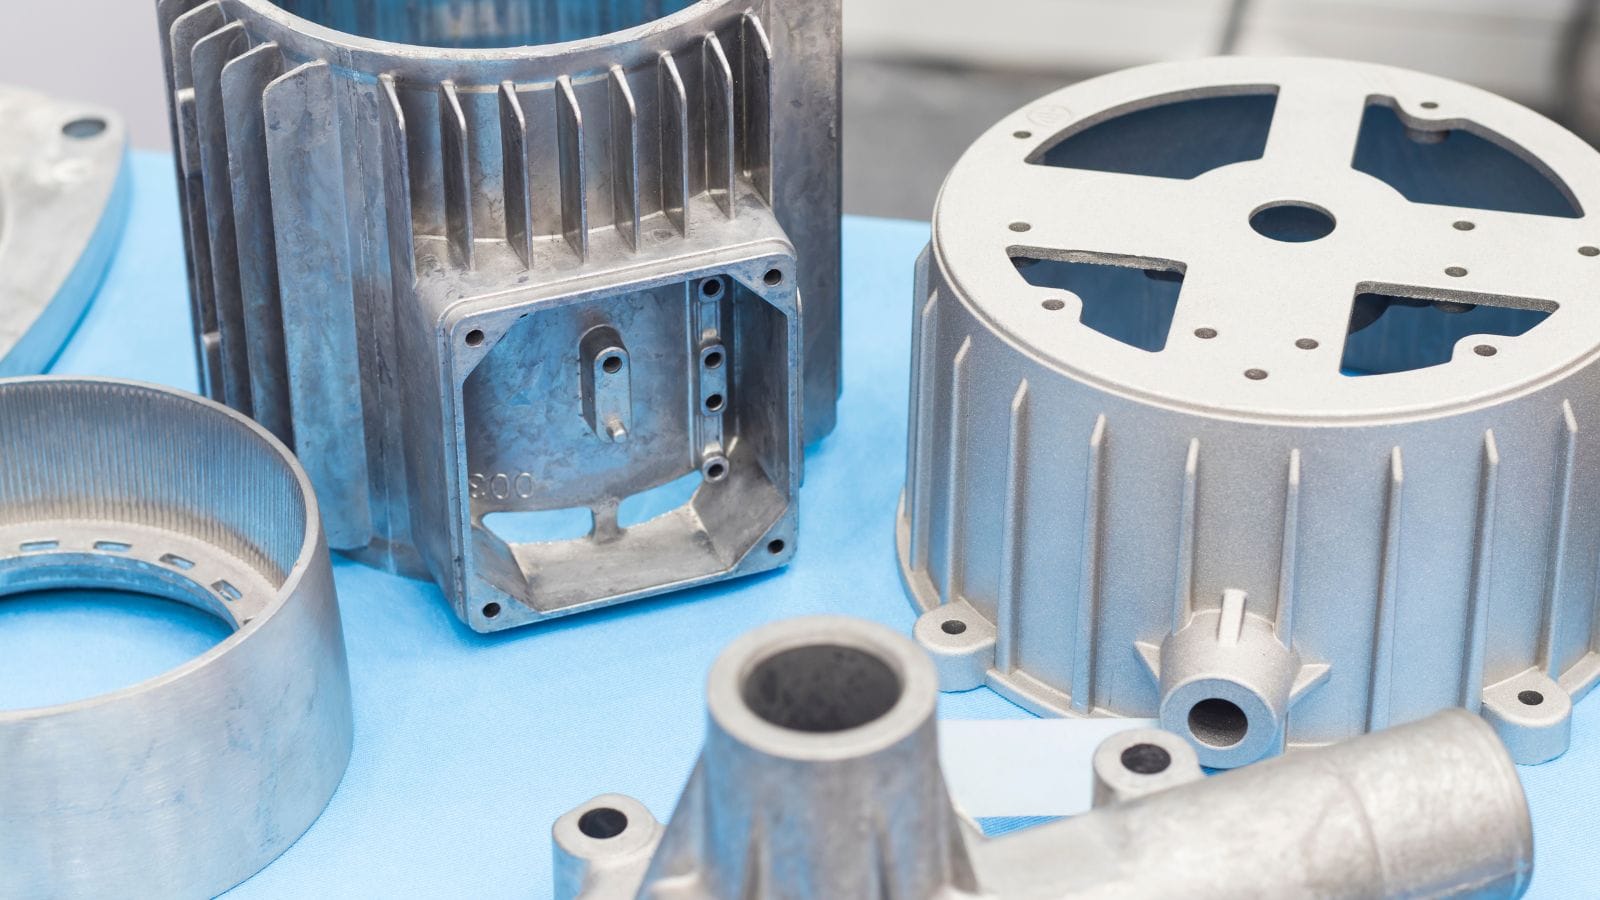
| Алюминий литьё под давлением | A380, ADC12, A360 | Легкий, стойкий к коррозии, хорошая теплопроводность |
| Цинк литьё под давлением | Zamak 3, Zamak 5 | Отличная детализация, гладкая отделка, длительный срок службы инструмента |
| Магний литьё под давлением | AZ91D, AM60 | Наивысшее соотношение прочности к весу, хорошо для тонких стен |
Алюминий литьё под давлением является наиболее широко используемой техникой благодаря своему балансу прочности, литейных свойств и стоимости. В то же время цинк превосходит в мелких, сложных деталях, где важны поверхностные детали, а магний выбирается, когда первостепенную роль играет снижение веса.
Типичные применения для литья под давлением
| Промышленность | Общие части |
|---|---|
| Автомобильная промышленность | Блоки двигателей, корпуса трансмиссий, кронштейны |
| Потребительская электроника | Корпусы устройств, радиаторы, разъёмы |
| Космическая отрасль | Структурные кронштейны, корпуса |
| Промышленный | Корпуса насосов, корпуса клапанов, корпуса двигателей |
| Общий | Аппаратное обеспечение, компоненты приборов, декоративные детали |
литьё под давлением проектирование пресс-форм и основы
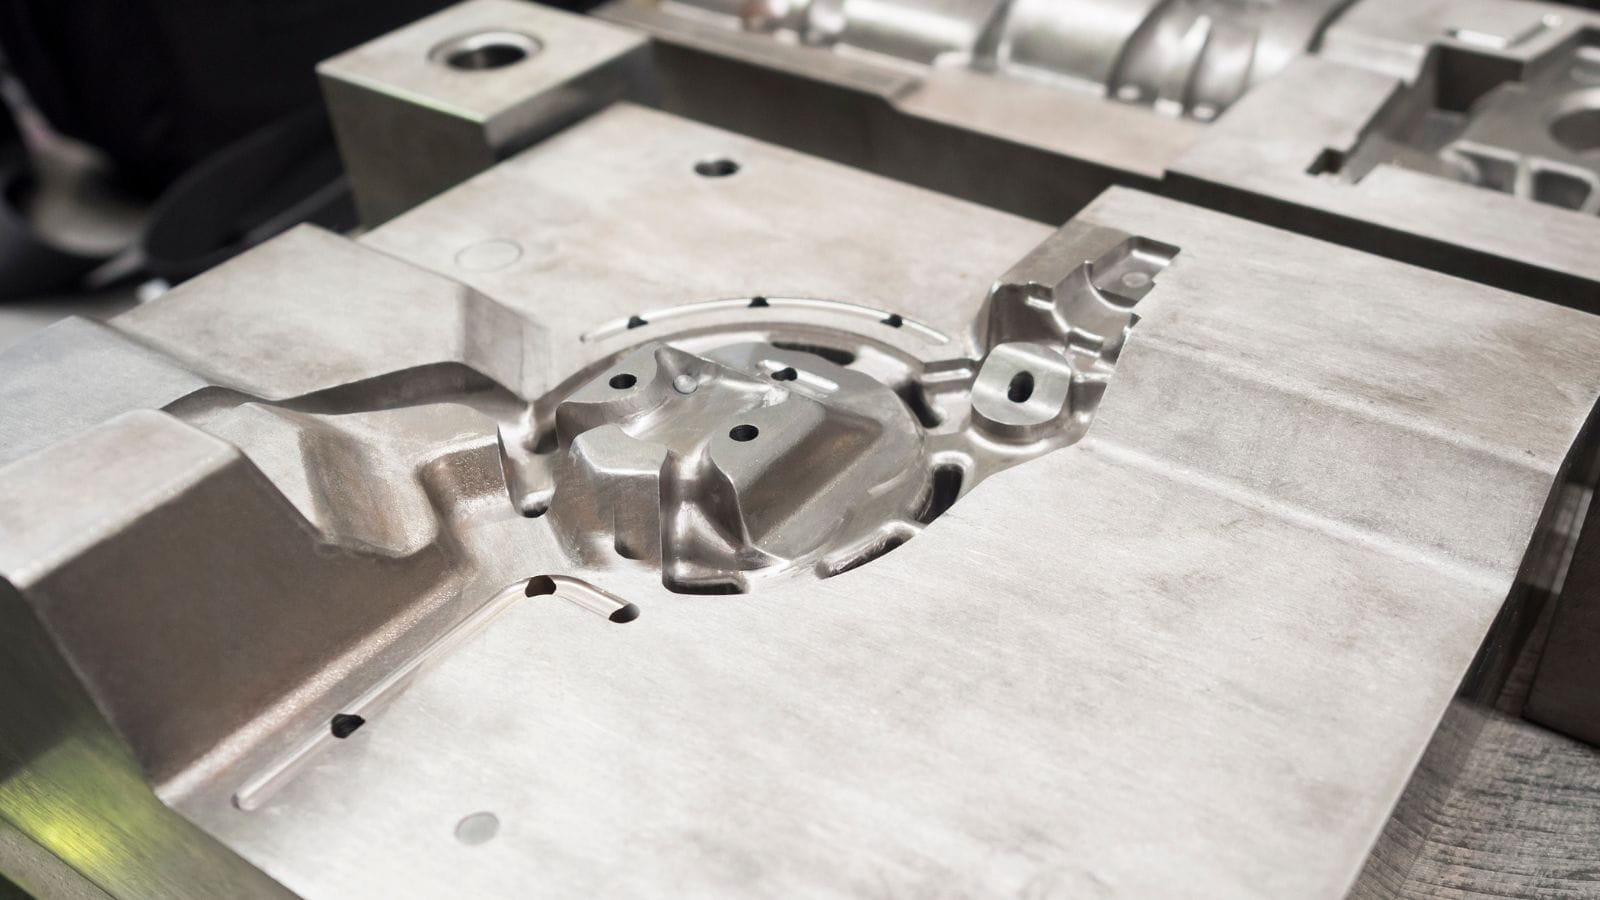
Форма (или штамп) обычно изготавливается из H13 инструментальная сталь механической обработкой. Несколько факторов проектирования влияют на качество и стоимость:
-
Толщина стены – HPDC может производить стены толщиной всего 1–2 мм. Равномерная толщина важна для предотвращения усадки и деформации. Резкие изменения в толщина стенки создают проблемы с потоком и остыванием.
-
Система выпуска литника и бегунов – Система, которая направляет металл в полость пресс-формы. Расположение и размер впуска контролируют скорость заполнения и схему потока. Плохое расположение впуска приводит к холодным швам и неполному заполнению.
-
Выпуск пара – Воздух в полость пресс-формы должен выходить. Правильные вентиляционные пути предотвращают образование пористости газа. Переливные колодцы в конце потока захватывают первый металл, который несет большую часть захваченного воздуха.
-
Углы наклона – Незначительные сужения на вертикальных стенках помогают детали легко извлекаться из формы.
Симуляция течения формы используется во время проектирования для прогнозирования поведения заполнения и выявления проблем до того, как будет вырезана сталь.
Распространенные дефекты и решения при литье под давлением
| Дефект | Причина | Типичное исправление |
|---|---|---|
| Пористость | Захваченный воздух или неравномерное затвердевание | Улучшить вентиляцию, отрегулировать скорость охлаждения |
| Холодные спаи | Металлические фронты встречаются без слияния | Повысить температуру, изменить управление |
| Недоливы | Металл затвердевает до того, как полость пресс-формы заполнится | Повышайте температуру литья, регулируйте скорость наполнения |
| Вспышка | Металл выходит в плоскость разъёма | Увеличьте силу зажима, проверьте выравнивание формы |
Большинство дефектов связано с параметрами процесса или состоянием инструментов, и они склонны повторяться из цикла в цикл. Быстрое выявление первопричины является ключом к поддержанию низкого уровня брака.
Экономика затрат и объема при литье под давлением
Оснастка для литья под давлением может стоить от нескольких тысяч до десятков тысяч долларов, в зависимости от сложности детали и числа полостей в пресс-форме. Эта стоимость фиксирована независимо от того, сколько деталей вы производите.
При низких объемах производства стоимость оснастки на деталь высокая—литьё в песчаные формы или литьё под действием силы тяжести может быть более экономичным.
При объёмах более 5000 деталей в год, HPDC становится конкурентоспособным.
При более чем 50 000 деталей в год, это обычно самый низкозатратный вариант для алюминиевых и цинковых деталей с хорошими требованиями к размерам.
Время цикла является основным фактором стоимости детали после того, как оснастка установлена. Более быстрые циклы означают больше деталей за смену. Многошаблонные штампы полость пресс-формы могут дополнительно снизить стоимость за деталь, но увеличить сложность оснастки и первоначальные расходы.
Вопросы, которые стоит задать поставщик пресс-форм для литья под давлением
Прежде чем вкладываться в инструменты, подумайте о том, чтобы задать вопросы:
-
Какие инструменты для моделирования течения пластика вы используете и поделитесь ли вы отчетом?
-
Какой класс инструментальная сталь указан и какой срок службы штампа вы гарантируете?
-
Какую проверку и отчетность вы предоставляете при первой партии и в процессе производства?
-
Вторичные операции (механическая обработка, отделка, сборка) выполняются внутри компании или на аутсорсе??
-
Каков срок от утверждения дизайна до производства первых деталей?
Поставщики, которые управляют всем процессом — от проектирование пресс-форм до готовых деталей — как правило, обеспечивают лучшую стабильность, чем те, кто занимается только литьем и передает второстепенную работу внешним подрядчикам.
Готовы узнать, подходит ли литьё под давлением для вашего проекта?
Пресс литьё под давлением обеспечивает скорость, точность и экономическую эффективность при больших объемах. Он справляется со сложными геометриями на алюминиевых, цинковых и магниевых сплавах, но первоначальные затраты на оснастку и контроль процесса требуют тщательного планирования.
Если вашему процессу требуются умеренные или большие объемы, строгие допуски и цветные металлы, этот процесс трудно превзойти.
Отправьте свою цитату нашей инженерной команде. Мы рассмотрим дизайн вашей детали, порекомендуем подходящий сплав и вариант процесса, а также предоставим приблизительную оценку стоимости оснастки — чтобы вы могли принять обоснованное решение до выделения бюджета.