
Выбор между литейное прессование (squeeze casting) и литьё под высоким давлением (HPDC) для ваших производственных проектов может быть сложным, так как эти два процесса на первый взгляд выглядят одинаково. Однако конечное качество детали, стоимость и даже возможность термообработки сильно различаются..
В этом руководстве мы покажем вам, как эти производственные процессы сравниваются по пористости, прочности, термической обработке, стоимости и ограничениям конструкции — чтобы вы могли принять правильное решение для вашей производственной программы.
Быстрый вердикт: который из них выбрать?
Выберите литьё под давлением (HPDC)) если вам нужны крупносерийные детали с тонкими стенками (такие как корпуса, разъемы, радиаторы) с точными косметическими допусками, и вам не требуется термообработка T6.
Выберите литейное прессование (squeeze casting) если ваша деталь должна выдерживать высокие усталостные нагрузки, проходить испытания герметичности под давлением или требует термообработки T6 — и вы готовы принять более длительное время цикла ради улучшенных механических свойств.
Все еще сомневаетесь? Читайте дальше и узнайте больше.
Как работают два процесса литья
Механика каждого процесса задаёт ожидания для всего, что происходит дальше, от внутреннего качества до времени цикла. Высокий литьё под давлением заполняет оформляющая полость быстро под давлением инъекции, в то время как литейное прессование (squeeze casting) применяет постоянное давление по мере затвердевания металла.
Что литьё под высоким давлением (HPDC) делает по-другому
In Процесс литьё под высоким давлением (HPDC), расплавленный металл впрыскивается в стальную форму с высокой скоростью через впрысковую втулку. Давление впрыска обычно варьируется от 10 до 175 МПа в зависимости от сплава и геометрии детали. Металл заполняет форму оформляющая полость за миллисекунды, что обеспечивает отличную точность размеров и тонкую поверхность..
Компромисс заключается в том, что быстрая инъекция способствует турбулентному потоку. Воздух и газ оказываются захваченными в оформляющая полость, и этот захваченный газ превращается во внутреннюю пористость после того, как металл затвердевает. Давление применяется во время инъекции, но не поддерживается в процессе затвердевания так же контролируемо, как в литейное прессование (squeeze casting)..
Что на практике означает литейное прессование (squeeze casting)
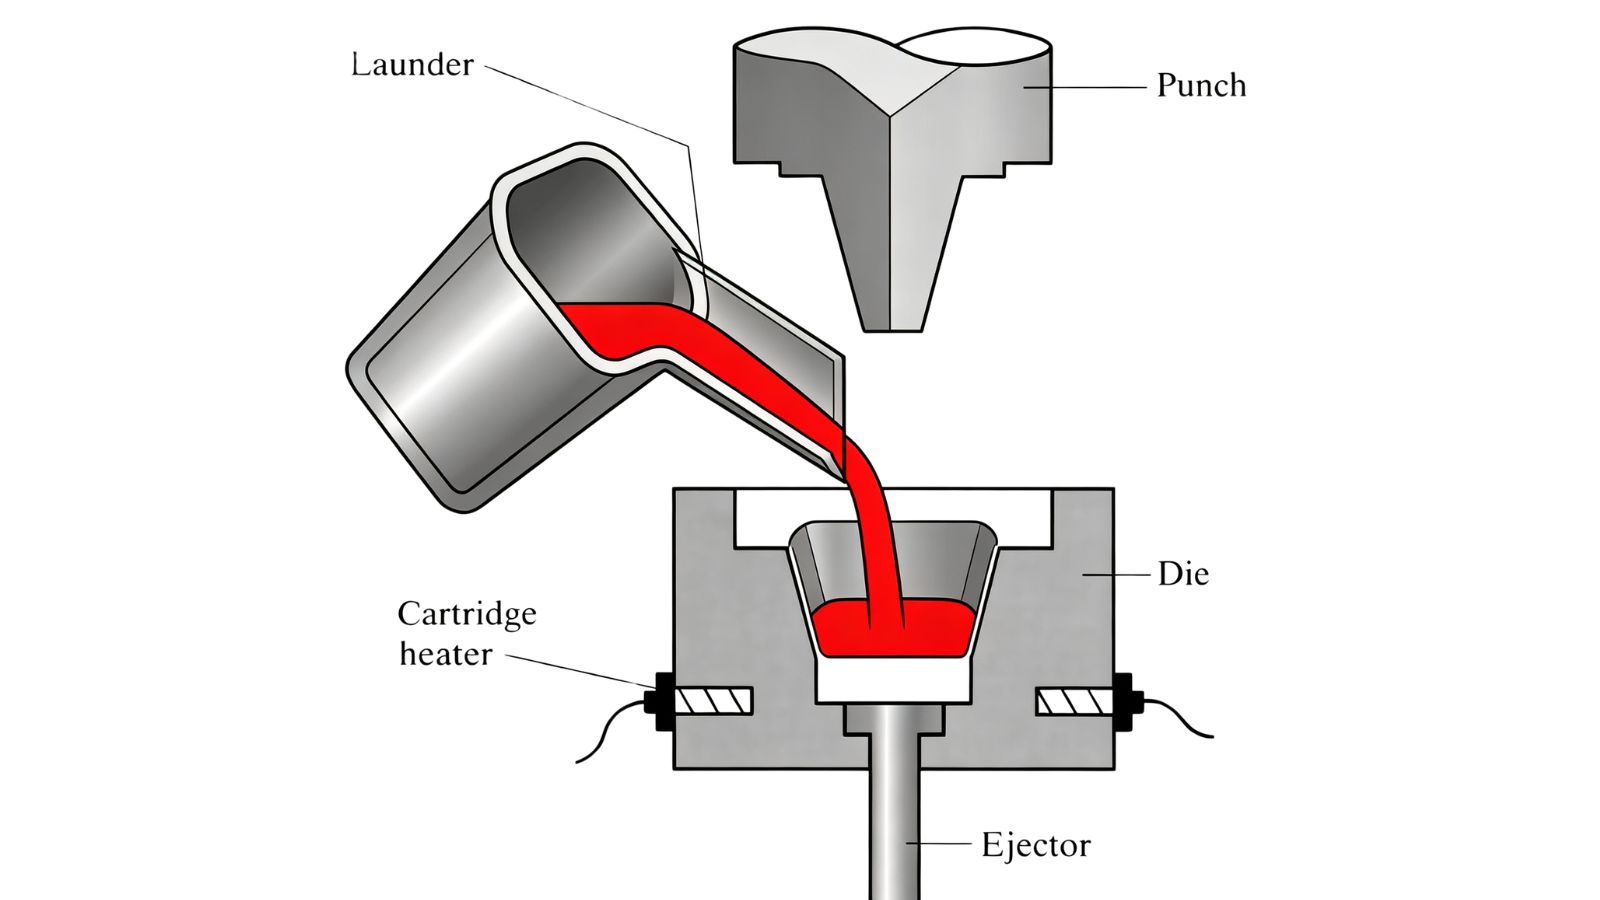
Литьё под давлением, иногда называемое ковкой жидкого металла, заключается в заливке расплавленного металла в открытую форму с последующим закрытием гидравлического пресса для приложения давления в процессе затвердевания. Эта фаза поддержания давления отличает его от традиционного литьё под давлением. Поддерживаемое давление, часто в диапазоне от 50 до 150 МПа, прижимает металл к стенкам формы в процессе его усадки, уменьшая пористость при усадке и улучшая микроструктуру..
Более медленное и контролируемое заполнение обеспечивает ламинарный поток, а не турбулентную инъекцию. Меньше воздуха захватывается, и получаемое отливка плотнее с меньшим количеством внутренних дефектов.
Сравнение бок о бок: литейное прессование (squeeze casting) и высоконапорный литьё под давлением
| Фактор сравнения | литьё под высоким давлением (HPDC) (HPDC) | литейное прессование (squeeze casting) (ковка жидким металлом)) |
|---|---|---|
| Скорость заполнения | Высокоскоростная инъекция (турбулентный поток)) | Медленное, контролируемое заполнение (ламинарный поток)) |
| Длительность давления | Давление только во время фазы инъекции | Постоянное давление на протяжении всего процесса затвердевания |
| Внутренняя пористость | Более высокая газовая и усадочная пористость | Почти нулевая пористость (плотная микроструктура)) |
| Совместимо с термообработкой T6? | НЕТ (риск появления волдырей)) | ДА (без пузырей)) |
| Типичный толщина стенки | Возможны тонкие стены (< 2 мм)) | Требуются более толстые участки (> 5 мм)) |
| Лучшее приложение | Высокопроизводительные корпуса, кронштейны, кожухи | Конструктивные, критически важные для безопасности или гидравлические компоненты |
Пористость, производительность и термообработка
Внутренняя прочность является одной из самых значительных различий между этими двумя процессами. Тип пористости, распределение и степень проявления существенно различаются в зависимости от того, как металл течет и затвердевает.
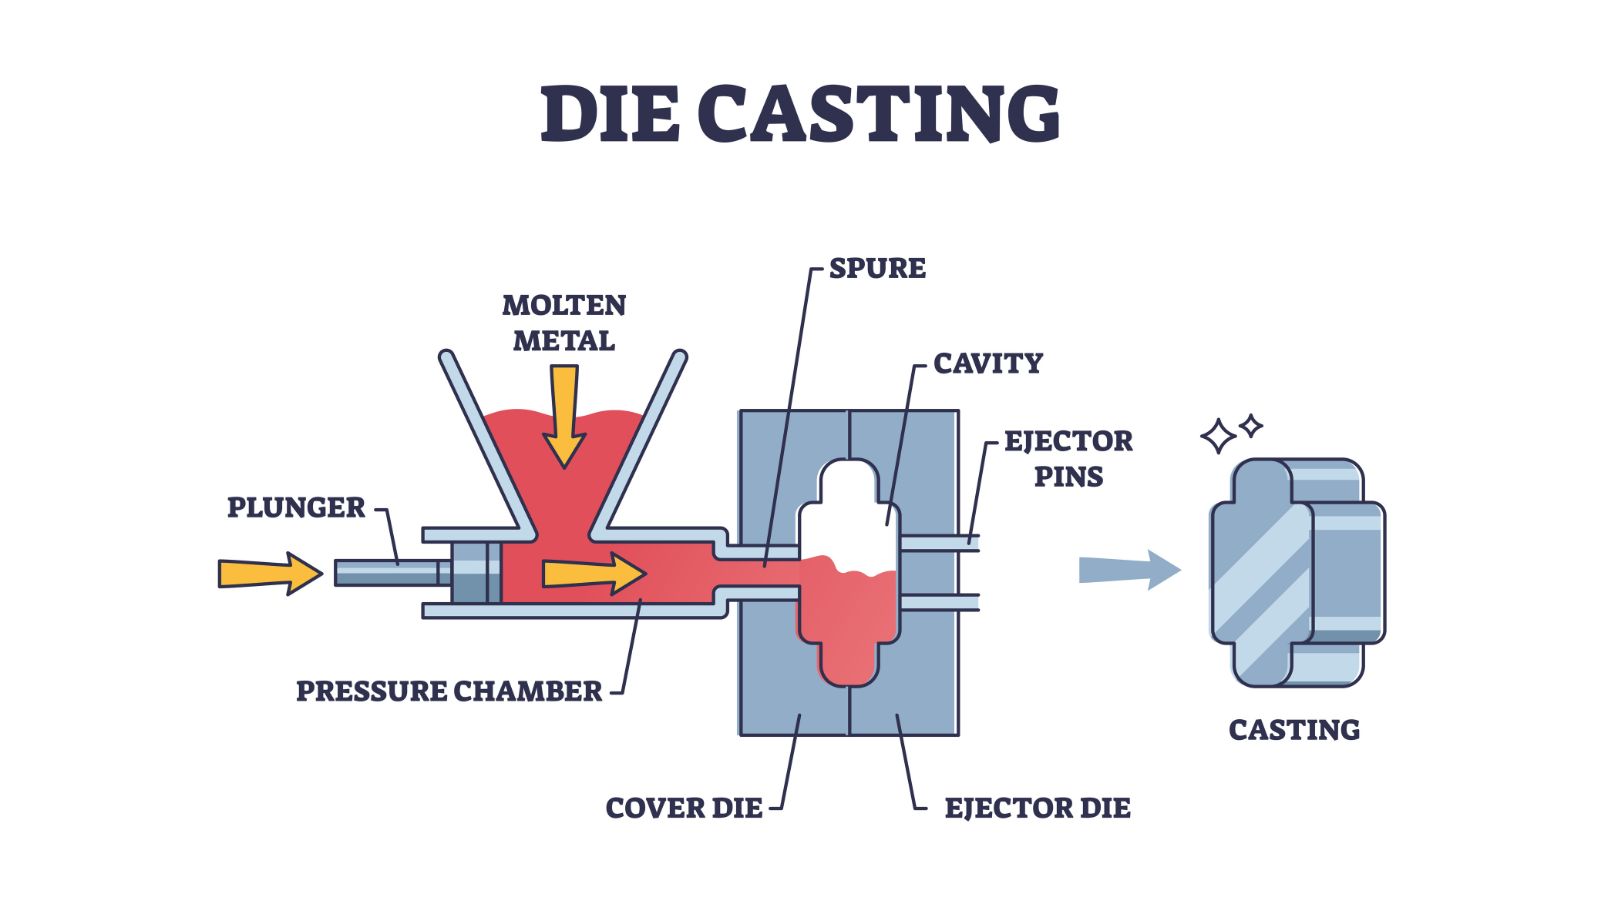
Почему пористость образуется в литьё под давлением
При высоко-литьё под давлением инжекции с высокой скоростью создается турбулентное течение внутри формы оформляющая полость. Воздух и газ вовлекаются в поток металла до того, как смогут выйти. По мере остывания металла эти полости остаются в виде газовой пористости — небольших полостей, распределенных по всей детали. Также может образовываться усадочная пористость там, где более толстые участки остывают последними без достаточной компенсации давления.Результатом является деталь с измеримыми внутренними порами, которые влияют на структурную прочность и герметичность, даже если эстетическое качество выглядит нормально.
Для более глубокого изучения того, как мы обнаруживаем и решаем эти проблемы, прочитайте наше специализированное руководство по обнаружение и предотвращение пористости в литьё под давлением.
Как литейное прессование (squeeze casting) закрывает пробел
В литейное прессование (squeeze casting) постоянное гидравлическое давление во время затвердевания закрывает усадочные пустоты при их образовании. Металл непрерывно прижимается к поверхности формы, ускоряя теплообмен и создавая более мелкозернистую и однородную структуру. Более медленное ламинарное заполнение также предотвращает захват газа с самого начала. В результате получается более плотная деталь с почти нулевой пористостью..
Что это значит для вашей части
Для неструктурных или косметических деталей уровни пористости согласно стандарту литьё под давлением часто допустимы. Но для компонентов, работающих под давлением, конструкций с нагрузкой на усталость или деталей, которые должны проходить рентгеновский контроль или проверку на герметичность, внутренняя целостность становится критически важной.
Это также там, где термическая обработка приходит.
Высоконапорный отливки литья под давлением обычно не может подвергаться термической обработке T6 — внутренний газ расширяется во время растворно-отпускающей обработки и вызывает образование пузырей..
Отливки методом выдавливания, с уменьшенной пористостью, выдерживают термообработку T6 без образования пузырей, достигая более высокой прочности после обработки.
Когда на вашем чертеже указаны механические свойства после термической обработки, литейное прессование (squeeze casting) является более подходящим базовым процессом.
Свобода дизайна, геометрия и типичные применения
Оба процесса накладывают разные ограничения на геометрию детали, толщина стенки, и сложность элементов. Выбор правильного процесса зависит от того, что на самом деле требует дизайн..
Тонкие стены против толстых конструкционных сечений
High-литьё под давлением хорошо справляется с тонкостенными деталями. Высокая скорость впрыска и давление проталкивают металл в мелкие элементы и тонкие секции до начала затвердевания. Толщины стенок менее 2 мм практичны в стандартной HPDC..
Литьё под давлением лучше подходит для более толстых секций, где усадка является проблемой. Очень тонкие стенки сложнее заполнять при медленной, под давлением, последовательности литейное прессование (squeeze casting).
Сложные геометрии и потенциал близких к готовой форме изделий
High-литьё под давлением превосходит другие методы при производстве деталей сложной геометрической формы с впадинами, сердечниками и сложными внешними элементами практически без обработки. Точность штампа и скорость впрыска обеспечивают стабильное воспроизведение мелких деталей..
Литьё под давлением также позволяет получать детали близкой к конечной форме, но сложность внутренних элементов ограничена..
Оба процесса уменьшают вторичную обработку по сравнению с песком или литьё в постоянные формы (кокиль), но HPDC обычно обеспечивает более точные начальные размеры.
Распространенные случаи использования в автомобильной и промышленной сферах
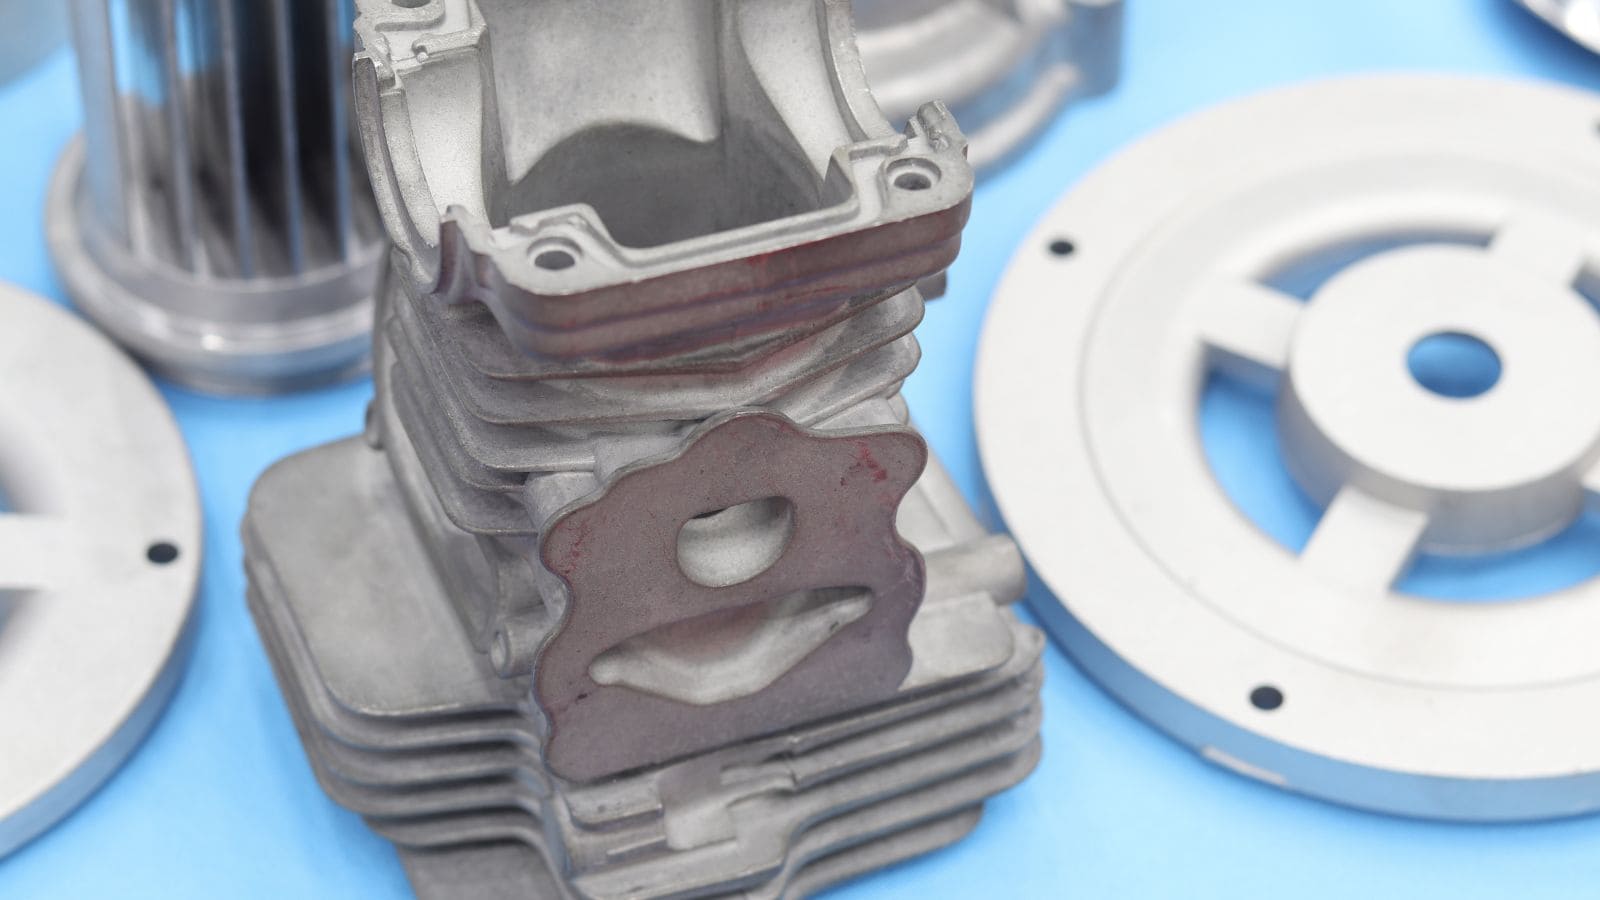
High-литьё под давлением является стандартным процессом для радиаторов, корпусов двигателей, кронштейнов, электронных корпусов и корпусов трансмиссий, где качество поверхности, точность размеров и объем иметь наибольшее значение.
Пресс-литьё нацелено на применения, где механическая целостность приоритет отдается: тормозным суппортам, поворотным кулакам, рычагам подвески и гидравлическим компонентам. Аэрокосмические компоненты из алюминиевых и магниевых сплавов также являются кандидатами для литейное прессование (squeeze casting), где указываются соотношение прочности к весу и усталостная прочность.
Факторы стоимости обоих методов литья
Выбор процесса редко основывается только на качестве. Объем производства, инвестиции в оснастку и время цикла все влияют на коммерческую целесообразность.
Инструмент High-литьё под давлением как правило, более дорогостоящий на начальном этапе. HPDC матрицы требуют премиальных инструментальная сталь и точной обработки каналов охлаждения для обработки высокого давления впрыска и длительных производственных серий.
Формы для выдавливания под давлением проще по конструкции и первоначально дешевле, но это преимущество должно быть сопоставлено с более длительным циклом процесса.
Скрытая цена: почему литейное прессование (squeeze casting) не всегда лучше
Некоторые поставщики будут хвалить литейное прессование (squeeze casting) как «превосходный» процесс. Но вот правда, которую они не всегда скажут вам:
-
Более длительный цикл: Прессовое литьё занимает от 2 до 5 минут на один выстрел, по сравнению с 30–120 секундами для HPDC. В масштабах производства это означает существенно меньшее количество деталей в час.
-
Повышенный износ инструмента: Постоянное гидравлическое давление оказывает сильное напряжение на штамп, что приводит к более короткому сроку службы срок службы пресс-формы по сравнению со стандартными инструментами HPDC.
-
Более высокая стоимость за единицу: Для годовых объемов выше 50 000 единиц более медленный цикл часто делает литейное прессование (squeeze casting) на 30%–50% дороже за деталь по сравнению с HPDC.
Итак, вот наш честный совет: если ваша деталь тонкостенная, весит меньше 2 кг и не требует обработки T6, литьё под давлением является экономически и технически более выгодным выбором. Moldie специализируется на крупносерийных HPDC, и мы можем помочь вам определить, не является ли литейное прессование (squeeze casting) излишеством для вашего дизайна.
Практическая структура выбора
Чтобы подвести итоги этого блога, давайте вспомним краткий вердикт в начале и то, чему мы научились в блоге, чтобы сформировать полную практическую рамку выбора:
Выберите литьё под высоким давлением (HPDC) (HPDC), если:
-
Ваш годовой объем производства высок (обычно выше 50 000 штук))
-
Ваша деталь имеет тонкие стенки (менее 2 мм) или сложные внешние формы
-
Вам требуются точные размерные допуски и гладкие качество поверхности
-
Ваше приложение не требует термообработки T6
-
Вы работаете с алюминиевыми сплавами, такими как A380 или A383
-
Типичные детали: корпуса, крышки, кронштейны, электронные кожухи, радиаторы
HPDC обеспечивает быстрые циклы, стабильное качество внешнего вида и отличную экономическую эффективность в масштабах производства. В коммерческом плане его трудно превзойти для высокообъемной программы OEM/ODM.
Выберите литейное прессование (squeeze casting), если:
-
Ваша деталь должна проходить испытания на герметичность или контроль утечек
-
Приложение связано с высокими циклическими нагрузками или усталостным напряжением
-
Вашему изделию требуется термообработка T6 для достижения максимальных механических свойств
-
Внутренняя плотность и структурная целостность не подлежат обсуждению
-
Ваш годовой объем ниже (менее 50 000 единиц), что компенсирует более длительные циклы
-
Типичные детали: тормозные суппорты, поворотные кулаки, рычаги подвески, гидравлические узлы, авиационные компоненты
Литье под давлением оправдывает более длительное время цикла и более высокую стоимость за деталь, когда наивысшим приоритетом является механическая надежность. В некоторых геометриях алюминиевые детали, изготовленные методом литья под давлением, могут достигать уровней усталостной прочности, близких к кованым деталям..
Получайте ответы на основе данных от Moldie
Если вы всё ещё хотите проконсультироваться с экспертами по вашим конкретным проектам или деталям, Moldie более чем готов помочь. Мы являемся специализированным предприятием высокого давления производитель пресс-форм для литья под давлением, обслуживающим автомобильный, промышленный и электронный сектора и другие..
Moldie объединяет моделирование CAD/CAM/CAE с внутренней системой изготовление пресс-форм. Контроль координатными измерительными машинами (CMM) и рентгеновская проверка для каждой программы. Отправьте свой 3D файл на запросить предложение, и позвольте нам помочь вам выбрать процесс, который подходит для вашей детали!







