
Wybór między odlewaniem pod naciskiem a wysokociśnieniowym odlewaniem ciśnieniowym (HPDC) w projektach produkcyjnych może być trudny, ponieważ na pierwszy rzut oka procesy te wydają się podobne. Jednak pod względem jakości końcowej części, kosztów, a nawet możliwości poddania jej obróbce cieplnej, różnice są ogromne.
W tym poradniku dokładnie porównamy te procesy produkcyjne pod kątem porowatości, wytrzymałości, obróbki cieplnej, kosztów i ograniczeń konstrukcyjnych, co pozwoli Ci podjąć właściwą decyzję dla Twojego programu produkcji.
Szybka decyzja: co wybrać?
Wybierz odlewanie ciśnieniowe (HPDC) jeśli potrzebujesz cienkościennych części produkowanych w dużych seriach (takich jak obudowy, złącza, radiatory) o wysokich wymaganiach estetycznych i nie wymagasz obróbki cieplnej T6.
Wybierz odlewanie z doprasowaniem (squeeze casting) jeśli część musi wytrzymać wysokie obciążenia zmęczeniowe, przejść testy szczelności ciśnieniowej lub wymaga obróbki cieplnej T6 – a Ty jesteś gotów zaakceptować dłuższy czas cyklu w zamian za doskonałe właściwości mechaniczne.
Nadal masz wątpliwości? Czytaj dalej, aby dowiedzieć się więcej.
Jak przebiegają oba procesy odlewania
Mechanika każdego z tych procesów determinuje parametry kolejnych etapów produkcji – od jakości wewnętrznej po czas cyklu. W procesie ciśnieniowego odlewania w formach metalowych (high-pressure die casting) wnęka formy wypełniana jest szybko pod wpływem ciśnienia wtrysku, natomiast w procesie odlewania z doprasowaniem (squeeze casting) nacisk jest utrzymywany podczas krzepnięcia metalu.
Czym wyróżnia się ciśnieniowe odlewanie w formach metalowych
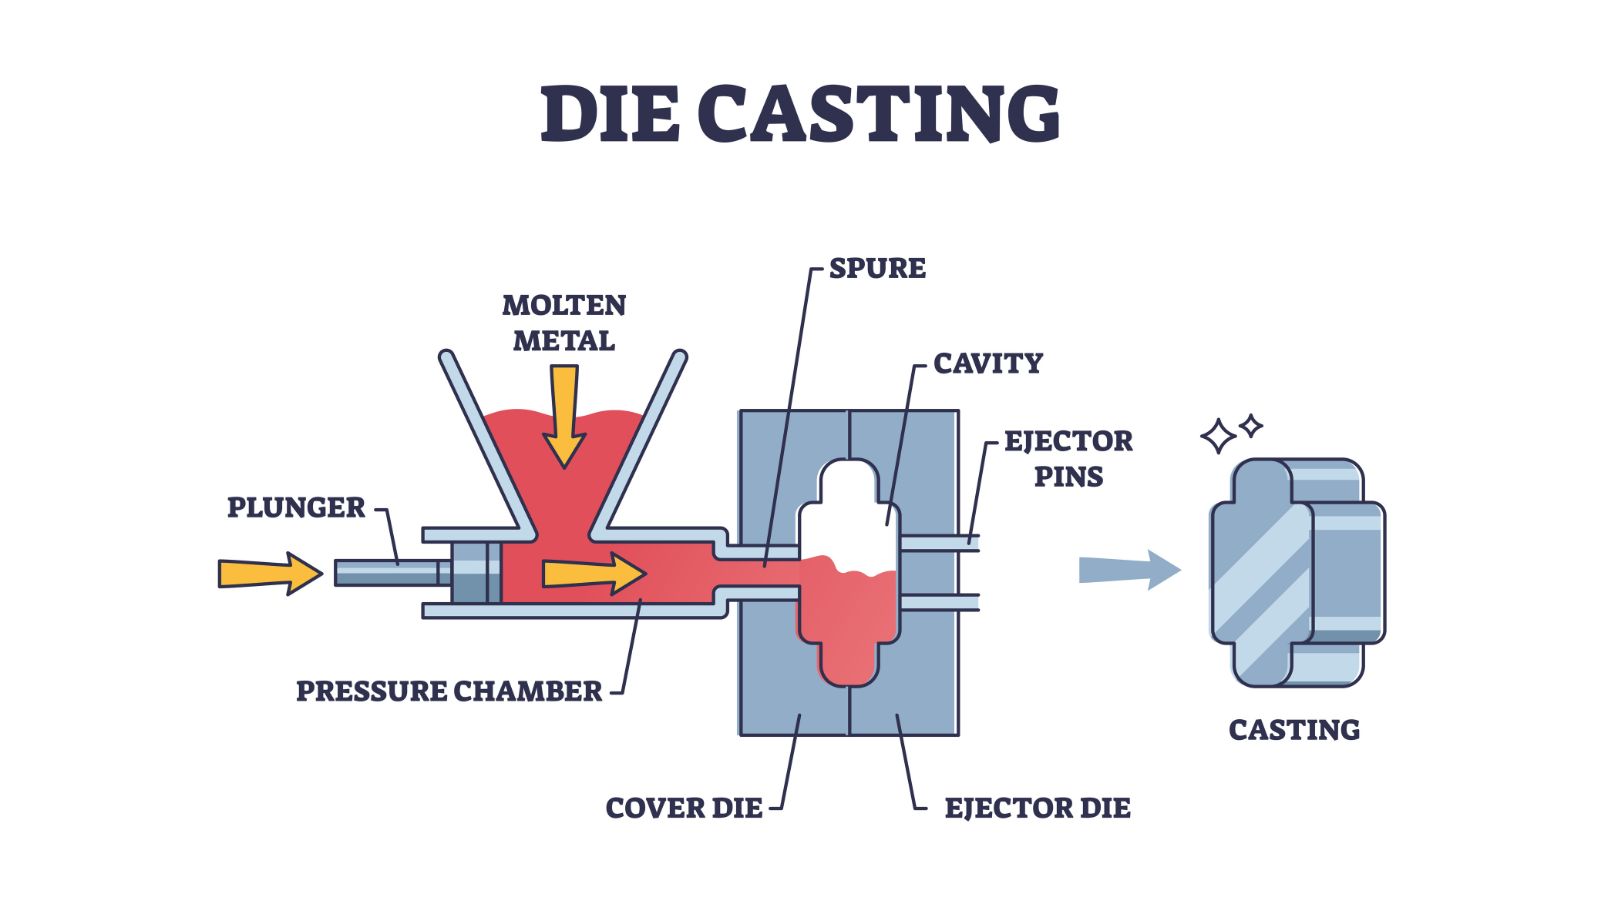
W procesie ciśnieniowego odlewania w formach metalowychpłynny metal jest wtryskiwany do stalowej formy z dużą prędkością przez tuleję wtryskową. Ciśnienie wtrysku wynosi zazwyczaj od 10 do 175 MPa, w zależności od stopu i geometrii elementu. Metal wypełnia wnękę formy w ciągu milisekund, co zapewnia doskonałą dokładność wymiarową i precyzyjne odwzorowanie detali powierzchni.
Wadą tego rozwiązania jest fakt, że szybki wtrysk sprzyja powstawaniu przepływu turbulentnego. Powietrze i gazy zostają uwięzione we wnęce formy, tworząc po zakrzepnięciu metalu wewnętrzną porowatość. Ciśnienie jest stosowane podczas wtrysku, ale nie jest utrzymywane w fazie krzepnięcia w sposób tak kontrolowany, jak w procesie odlewania z doprasowaniem (squeeze casting).
Na czym w praktyce polega odlewanie z doprasowaniem (squeeze casting)
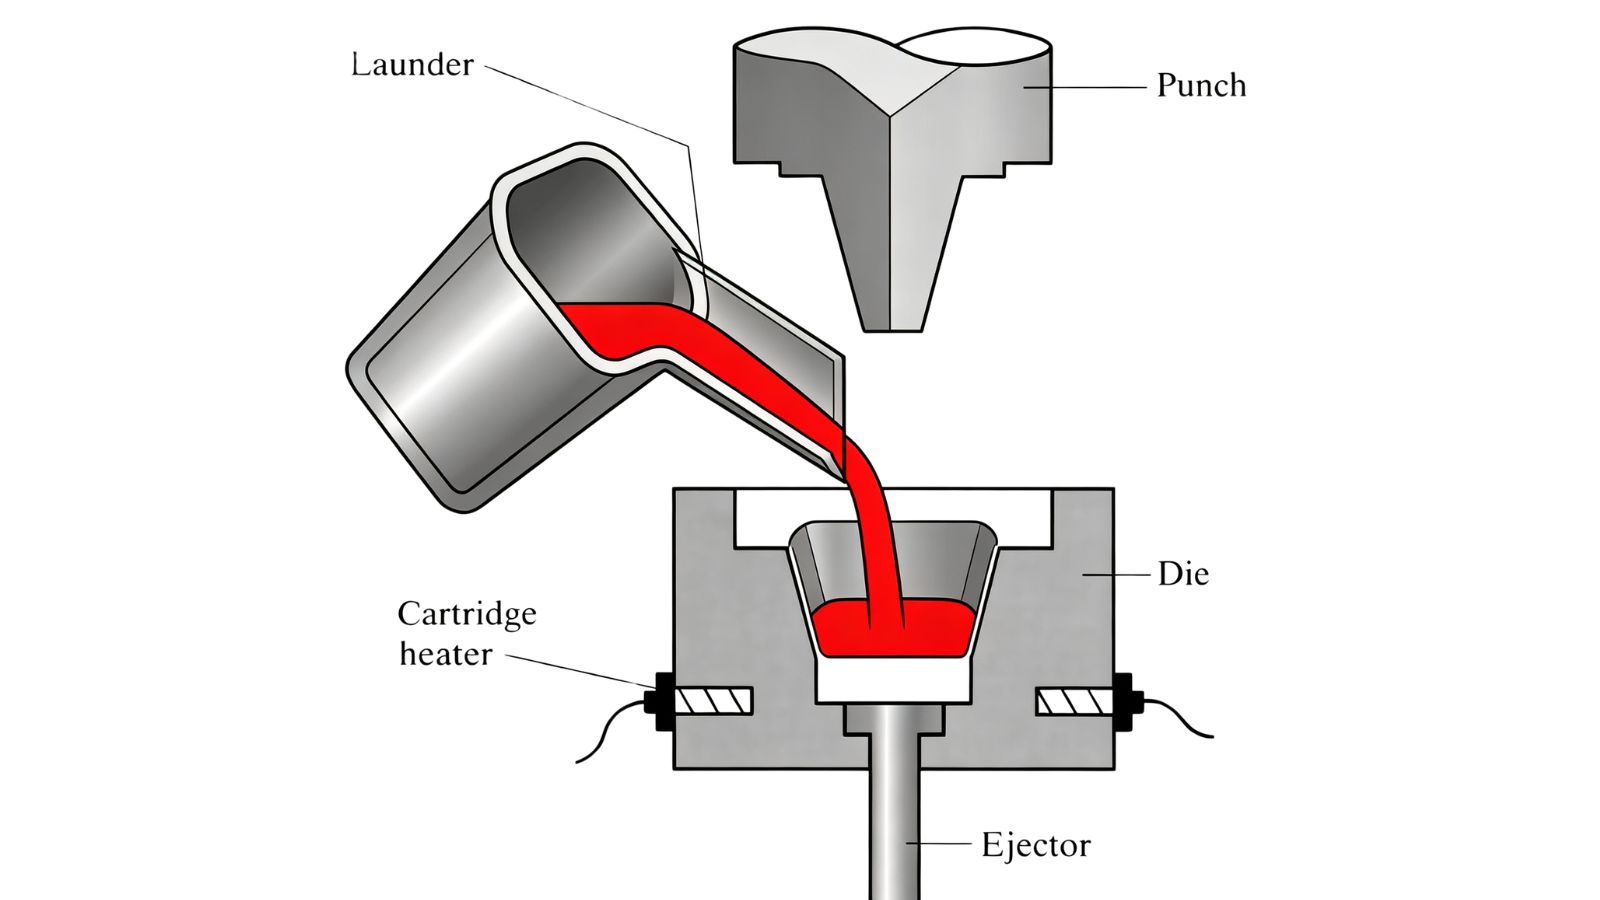
Odlewanie z doprasowaniem (squeeze casting), zwane niekiedy kuciem ciekłego metalu, polega na wlewaniu ciekłego metalu do otwartej formy, a następnie zamknięciu jej za pomocą prasy hydraulicznej w celu wywarcia nacisku podczas krzepnięcia. To właśnie faza utrzymywania nacisku odróżnia tę metodę od tradycyjnego odlewania ciśnieniowego. Utrzymywane ciśnienie, wynoszące zazwyczaj od 50 do 150 MPa, dociska metal do ścianek formy w miarę jego kurczenia się, co ogranicza porowatość skurczową i pozwala uzyskać drobnoziarnistą mikrostrukturę.
Wolniejsze, kontrolowane wypełnianie formy zapewnia przepływ laminarny, w przeciwieństwie do burzliwego wtrysku. Dzięki temu w odlewie zostaje uwięzionych mniej pęcherzyków powietrza, a sam odlew jest bardziej zwarty i wykazuje mniej wad wewnętrznych.
Bezpośrednie porównanie: odlewanie z doprasowaniem a wysokociśnieniowe odlewanie ciśnieniowe
| Kryterium porównawcze | Wysokociśnieniowe odlewanie ciśnieniowe (HPDC) | Odlewanie z doprasowaniem (kucie ciekłego metalu) |
|---|---|---|
| Prędkość wypełniania | Wtrysk z dużą prędkością (przepływ burzliwy) | Powolne, kontrolowane wypełnianie (przepływ laminarny) |
| Czas oddziaływania ciśnienia | Ciśnienie tylko w fazie wtrysku | Utrzymywane ciśnienie przez cały czas krzepnięcia |
| Porowatość wewnętrzna | Wyższa porowatość gazowa i skurczowa | Porowatość bliska zeru (zwarta mikrostruktura) |
| Czy materiał nadaje się do obróbki cieplnej T6? | NIE (ryzyko powstawania pęcherzy) | TAK (brak pęcherzy) |
| Typowa grubość ścianki | Możliwe cienkie ścianki (< 2 mm) | Wymagane grubsze sekcje (> 5 mm) |
| Najlepsze zastosowanie | Obudowy i wsporniki do produkcji wielkoseryjnej | Elementy konstrukcyjne, hydrauliczne lub kluczowe dla bezpieczeństwa |
Porowatość, właściwości użytkowe i obróbka cieplna
Jedną z najważniejszych różnic między tymi dwoma procesami jest jednorodność wewnętrzna materiału. Rodzaj, rozmieszczenie i stopień porowatości różnią się znacząco w zależności od sposobu przepływu i krzepnięcia metalu.
Przyczyny powstawania porowatości w odlewaniu ciśnieniowym
W procesie wysokociśnieniowego odlewania ciśnieniowego wtrysk z dużą prędkością powoduje turbulentny przepływ wewnątrz gniazda formy. Powietrze i gazy zostają uwięzione w strumieniu metalu, zanim zdążą ujść na zewnątrz. W miarę stygnięcia metalu pęcherzyki te pozostają w postaci porowatości gazowej – drobnych pustych przestrzeni rozmieszczonych w całym elemencie. Może również wystąpić porowatość skurczowa w miejscach, gdzie grubsze sekcje stygną jako ostatnie, bez odpowiedniej kompensacji ciśnienia. W rezultacie powstaje element z mierzalnymi porami wewnętrznymi, które wpływają na integralność konstrukcyjną i szczelność ciśnieniową, nawet jeśli jakość powierzchniowa wydaje się bez zarzutu.
Aby dowiedzieć się więcej o tym, jak wykrywamy i rozwiązujemy te problemy, zapoznaj się z naszym specjalnym poradnikiem na temat wykrywania i zapobiegania porowatości w procesie odlewania ciśnieniowego.
Jak odlewanie z doprasowaniem (squeeze casting) eliminuje ten problem
W procesie odlewania z doprasowaniem (squeeze casting) utrzymywane podczas krzepnięcia ciśnienie hydrauliczne likwiduje pustki skurczowe w momencie ich powstawania. Metal jest stale dociskany do powierzchni formy, co przyspiesza odprowadzanie ciepła i pozwala uzyskać drobnoziarnistą, jednorodną strukturę. Wolniejsze, laminarne wypełnianie formy zapobiega również uwięzieniu gazów już na samym początku procesu. Efektem jest gęstszy odlew o niemal zerowej porowatości.
Co to oznacza dla Twojego elementu
W przypadku elementów nieprzenoszących obciążeń konstrukcyjnych lub części o znaczeniu wyłącznie estetycznym, poziom porowatości typowy dla standardowego odlewania ciśnieniowego jest często akceptowalny. Jednak w przypadku komponentów pracujących pod ciśnieniem, konstrukcji narażonych na zmęczenie materiału czy części poddawanych badaniom rentgenowskim lub próbom szczelności, kluczowe znaczenie ma wewnętrzna jednorodność i zwartość materiału.
To właśnie tutaj obróbka cieplna odgrywa istotną rolę.
Elementy wytwarzane metodą standardowego odlewania ciśnieniowego zazwyczaj nie mogą być poddawane obróbce cieplnej typu T6 – uwięzione wewnątrz gazy rozszerzają się podczas przesycania, powodując powstawanie pęcherzy.
Elementy wytwarzane metodą odlewania z doprasowaniem (squeeze casting), dzięki ograniczonej porowatości, dobrze znoszą obróbkę cieplną T6 bez powstawania pęcherzy, osiągając wyższą wytrzymałość po tym procesie.
Jeśli dokumentacja techniczna określa wymagania dotyczące właściwości mechanicznych po obróbce cieplnej, lepszym punktem wyjścia jest odlewanie z doprasowaniem (squeeze casting).
Swoboda projektowania, geometria i typowe zastosowania
Oba procesy narzucają odmienne ograniczenia w zakresie geometrii części, grubości ścianek i złożoności kształtów. Wybór odpowiedniej metody zależy od rzeczywistych wymagań projektu.
Cienkie ścianki a grube sekcje konstrukcyjne
Ciśnieniowe odlewanie w formach metalowych (HPDC) sprawdza się dobrze w przypadku elementów cienkościennych. Wysoka prędkość wtrysku i ciśnienie wtłaczają metal w drobne detale i cienkie sekcje, zanim nastąpi krzepnięcie. W standardowym procesie HPDC możliwe jest uzyskanie grubości ścianek poniżej 2 mm.
Odlewanie z doprasowaniem lepiej nadaje się do elementów o większej grubości, gdzie w innych przypadkach problemem mogłoby być zjawisko skurczu. Wypełnienie bardzo cienkich ścianek jest trudniejsze przy wolniejszym przebiegu procesu odlewania z doprasowaniem, opartym na wywieraniu nacisku.
Złożona geometria i potencjał wytwarzania elementów o kształcie zbliżonym do docelowego (near-net-shape)
Ciśnieniowe odlewanie w formach metalowych doskonale sprawdza się w produkcji elementów o złożonej geometrii – zawierających podcięcia, rdzenie i skomplikowane detale zewnętrzne – w technologii near-net-shape (kształt zbliżony do docelowego). Precyzja wykonania formy oraz szybkość wtrysku pozwalają na powtarzalne odwzorowanie drobnych szczegółów.
Odlewanie z doprasowaniem (squeeze casting) również pozwala uzyskać elementy o kształcie zbliżonym do docelowego (near-net-shape), jednak możliwości kształtowania złożonych cech wewnętrznych są bardziej ograniczone.
Oba procesy ograniczają zakres obróbki wykańczającej w porównaniu do odlewania w formach piaskowych lub kokilowych, przy czym odlewanie ciśnieniowe (HPDC) zazwyczaj zapewnia wyższą początkową dokładność wymiarową.
Typowe zastosowania w przemyśle motoryzacyjnym i ogólnym
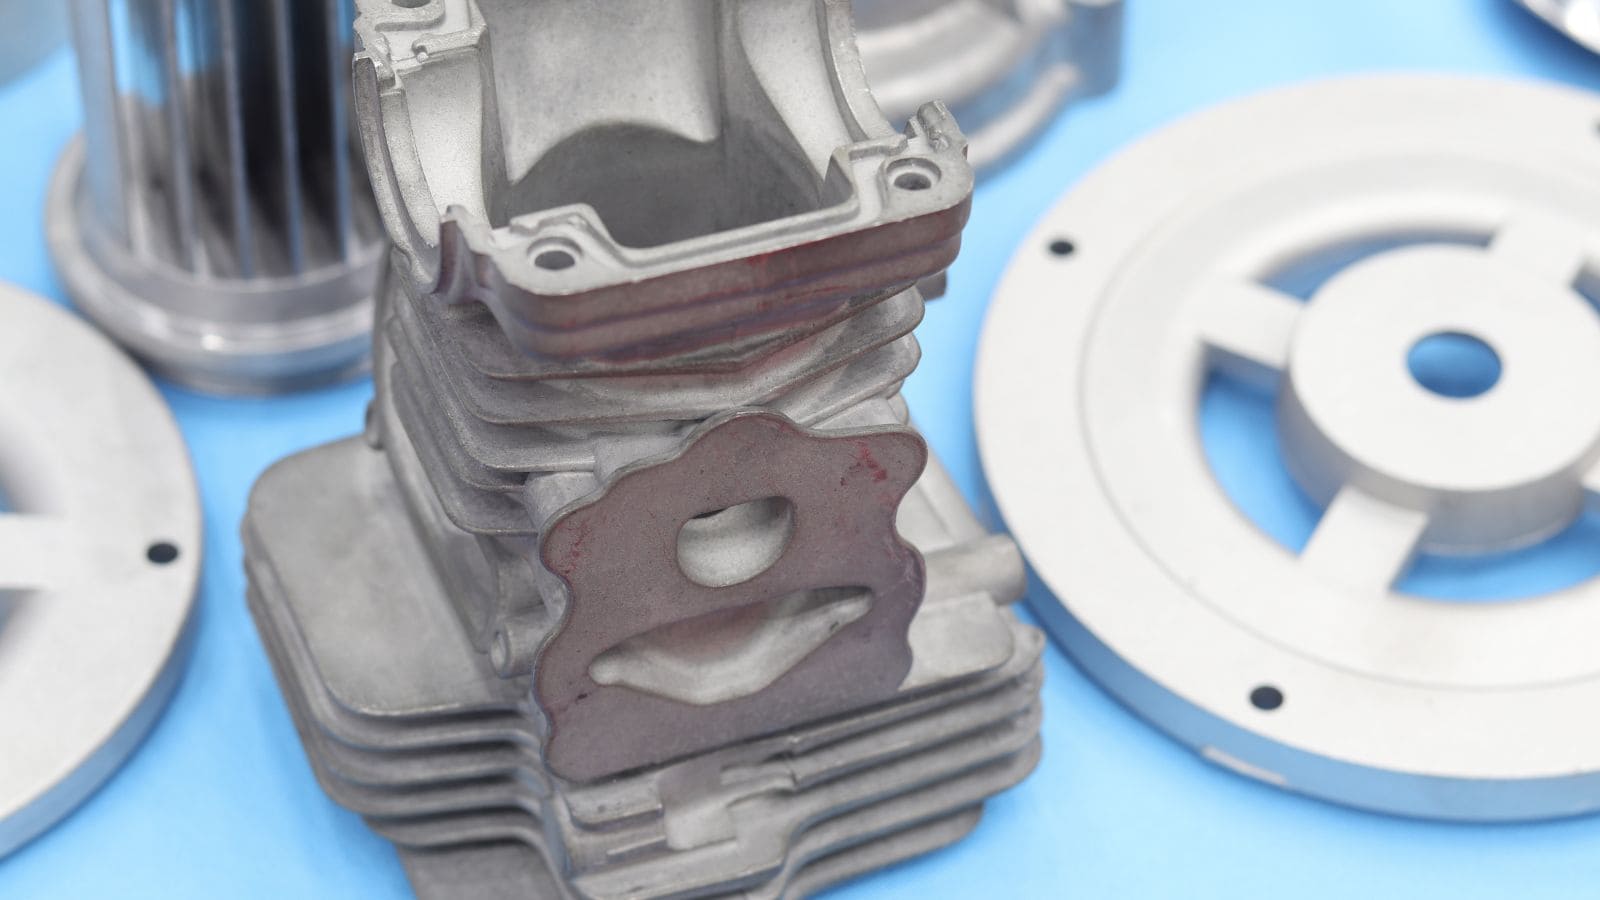
Odlewanie ciśnieniowe jest standardową metodą wytwarzania radiatorów, obudów silników, wsporników, obudów elektroniki oraz obudów skrzyń biegów, w przypadku których kluczowe znaczenie mają jakość powierzchni, dokładność wymiarowa oraz wielkość produkcji.
Odlewanie z doprasowaniem stosuje się w przypadkach, gdy priorytetem są właściwości mechaniczne (integralność strukturalna): dotyczy to m.in. zacisków hamulcowych, zwrotnic, wahaczy oraz elementów układów hydraulicznych. Metoda ta znajduje również zastosowanie przy produkcji elementów lotniczych ze stopów aluminium i magnezu, od których wymaga się korzystnego stosunku wytrzymałości do masy oraz wysokiej odporności zmęczeniowej.
Czynniki kosztowe obu metod odlewania
Wybór procesu rzadko opiera się wyłącznie na kryterium jakości. O opłacalności przedsięwzięcia decydują również wielkość produkcji, koszty oprzyrządowania oraz czas cyklu.
Oprzyrządowanie do odlewania ciśnieniowego Zazwyczaj wiąże się z wyższymi kosztami początkowymi. Formy do wysokociśnieniowego odlewania ciśnieniowego (HPDC) wymagają zastosowania stali narzędziowych wysokiej klasy oraz precyzyjnej obróbki kanałów chłodzących, aby wytrzymać wysokie ciśnienie wtrysku i umożliwić realizację długich serii produkcyjnych.
Formy do odlewania z doprasowaniem (squeeze casting) mają prostszą konstrukcję i są tańsze w zakupie, jednak zaletę tę należy zestawić z dłuższym czasem cyklu tego procesu.
Ukryty koszt: dlaczego odlewanie z doprasowaniem nie zawsze jest lepszym rozwiązaniem
Niektórzy dostawcy promują odlewanie z doprasowaniem jako proces „doskonalszy”. Oto jednak prawda, o której nie zawsze wspominają:
-
Dłuższy czas cyklu: Proces odlewania z dociskiem zajmuje od 2 do 5 minut na jeden cykl, podczas gdy w przypadku HPDC jest to 30–120 sekund. W skali masowej oznacza to znacznie mniejszą liczbę wyprodukowanych części na godzinę.
-
Szybsze zużycie narzędzi: Utrzymywane ciśnienie hydrauliczne poddaje formę ekstremalnym obciążeniom, co skraca jej żywotność w porównaniu do standardowych narzędzi stosowanych w HPDC.
-
Wyższy koszt jednostkowy: W przypadku rocznych wolumenów przekraczających 50 000 sztuk, dłuższy czas cyklu sprawia, że koszt jednostkowy przy odlewaniu z dociskiem jest często o 30–50% wyższy niż przy HPDC.
Oto nasza szczera rada: jeśli Twój element jest cienkościenny, waży poniżej 2 kg i nie wymaga obróbki cieplnej T6, najlepszym wyborem – zarówno pod względem ekonomicznym, jak i technicznym – jest odlewanie ciśnieniowe (HPDC). Firma Moldie specjalizuje się w wielkoseryjnej produkcji metodą HPDC i pomoże Ci ocenić, czy odlewanie z doprasowaniem (squeeze casting) nie byłaby w Twoim przypadku rozwiązaniem na wyrost.
Praktyczne kryteria wyboru
Podsumowując ten wpis, zestawmy wstępne wnioski z informacjami przedstawionymi w artykule, aby stworzyć kompletny, praktyczny schemat wyboru metody:
Wybierz wysokociśnieniowe odlewanie ciśnieniowe (HPDC), jeśli:
-
Wielkość rocznej produkcji jest duża (zazwyczaj powyżej 50 000 sztuk)
-
Element ma cienkie ścianki (poniżej 2 mm) lub złożone kształty zewnętrzne
-
Wymagane są ścisłe tolerancje wymiarowe i gładka powierzchnia
-
Zastosowanie elementu nie wymaga obróbki cieplnej T6
-
Wykorzystujesz stopy aluminium, takie jak A380 lub A383
-
Typowe elementy: obudowy, pokrywy, wsporniki, obudowy elektroniki, radiatory
Metoda HPDC zapewnia krótki czas cyklu, powtarzalną jakość wizualną i doskonałą opłacalność przy produkcji masowej. Trudno o lepsze rozwiązanie komercyjne w przypadku wielkoseryjnych projektów OEM/ODM.
Wybierz odlewanie z doprasowaniem (squeeze casting), jeśli:
-
Twój element musi przejść próby szczelności lub testy na obecność wycieków
-
Zastosowanie wiąże się z dużymi obciążeniami cyklicznymi lub naprężeniami zmęczeniowymi
-
Projekt wymaga obróbki cieplnej T6 w celu uzyskania optymalnych właściwości mechanicznych
-
Wewnętrzna gęstość i integralność strukturalna są kluczowymi wymogami
-
Roczna wielkość produkcji jest niższa (poniżej 50 000 sztuk), co rekompensuje dłuższy czas cyklu
-
Typowe elementy: zaciski hamulcowe, zwrotnice, wahacze, korpusy układów hydraulicznych, komponenty lotnicze
Odlewanie z doprasowaniem (squeeze casting) uzasadnia dłuższy czas cyklu i wyższy koszt jednostkowy, gdy priorytetem jest niezawodność mechaniczna. W przypadku niektórych geometrii, aluminiowe odlewy wykonane tą metodą mogą osiągać odporność zmęczeniową zbliżoną do elementów kutych.
Uzyskaj oparte na danych odpowiedzi od firmy Moldie
Jeśli chcesz skonsultować się z ekspertami w sprawie konkretnych projektów lub części, Moldie chętnie służy pomocą. Jesteśmy wyspecjalizowanym producentem odlewów ciśnieniowych, obsługującym branżę motoryzacyjną, przemysłową, elektroniczną i inne.
Moldie łączy symulacje CAD/CAM/CAE z własną produkcją form. Dla każdego projektu przeprowadzamy kontrolę na maszynach współrzędnościowych (CMM) oraz inspekcję rentgenowską. Prześlij plik 3D na adres poproś o wycenę, i pozwól nam pomóc w doborze procesu odpowiedniego dla Twojej części!







