
Центробежный литьё под давлением является уникальным процесс литья который использует вращающиеся формы для создания прочных и точных металлических деталей. Вы можете использовать центробежное литьё для изготовления таких предметов, как трубы, кольца или цилиндровые гильзы, с меньшим количеством дефектов и большей прочностью по сравнению с другими методами.
Если вы хотите понять, как работает этот процесс и почему ему доверяют в важных промышленных задачах, вы находитесь в правильном месте. Изучение центробежного литьё под давлением может помочь вам решить, является ли он лучшим вариантом для вашего следующего проекта.
Основы центробежного литьё под давлением
Центрифуга литьё под давлением использует вращательную силу для создания твердой, круглой формы металлические детали. Эта техника литья помогает контролировать процесс заполнения формы расплавленным металлом и удаляет задержанные газы для более чистого изделия.
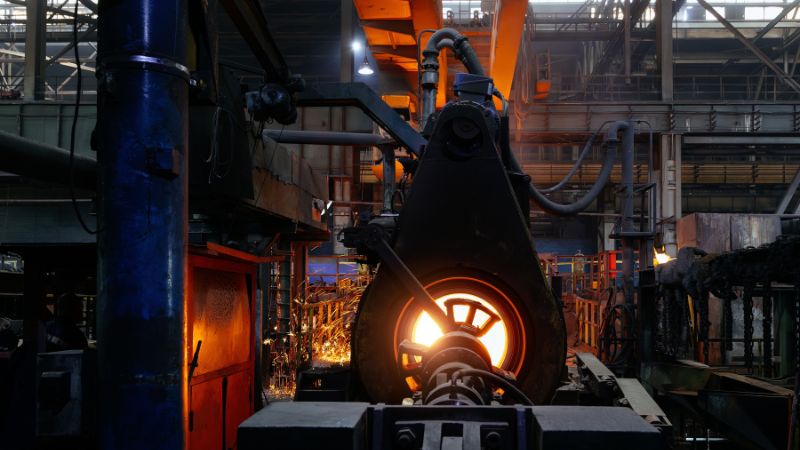
Определение и принципы
Процесс центробежного литья состоит из набора процедур, при которых расплавленный металл заливается в вращающуюся форму оформляющая полость. Форма вращается с высокой скоростью в центрифуге. Центробежная сила затем выталкивает металл к внутренним стенкам формы..
Этот метод лучше всего подходит для изготовления деталей с вращательной симметрией, таких как трубы, кольца и другие полые цилиндрические компоненты. Он использует силу вращения, а не гравитацию, для перемещения металла и заполнения формы. Спин-литьё и ротолитие — это другие названия, используемые для похожих методов..
Форма может вращаться как горизонтально, так и вертикально. Основная идея заключается в том, что более быстрое вращение дает больше силы и помогает создавать плотные, высококачественные отливки с минимальным количеством воздушных полостей.
Ключевые компоненты и материалы
Центробежные литейные машины, также называемые центрифугами, имеют прочную круглую форму оформляющая полость, установленную на валу. Когда форма вращается, вы заливаете в неё расплавленный металл или сплавы. Вращение распределяет металл вдоль стенок формы..
Обычные металлы для центробежных литьё под давлением включают чугун, сталь, медь, алюминий, нержавеющую сталь и никелевые сплавы. Пластиковые материалы, такие как АБС, могут использоваться для небольших или неметаллических деталей, но металлы встречаются чаще всего..
Основные компоненты включают:
- Форма оформляющая полость (сталь или песок)
- Ядро (используется для полых частей))
- Машина для центробежного литья
Способ настройки машины зависит от размера и формы, которые вам нужно создать. форма материал должен выдерживать высокие температуры и вращательные силы.
Преимущества и ограничения
Центробежное литьё предлагает несколько преимуществ. Вращательное движение удаляет захваченные газы и примеси, что приводит к более прочным и чистым отливкам. Детали, изготовленные таким способом, плотные и имеют мелкозернистую структуру. Этот метод литья идеально подходит для бесшовных труб, втулок и колец..
Преимущества:
- Малая или отсутствующая необходимость в дополнительной отделке
- Изготавливает круглые части без швов
- Хорошо работает со многими металлами и сплавами
Ограничения:
- Полезно только для фигур с вращательной симметрией
- Не подходит для сложных или детализированных деталей
- Требуются специальные инструменты и машины
- Процесс иногда может оставлять незначительные вариации в толщина стенки
Эта техника используется в основном, когда нужны прочные, круглые и долговечные металлические детали.
Центробежный процесс литья под давлением
В центробежной литьё под давлением вы используете вращающуюся форму для придания формы расплавленному металлу. Каждый этап процесса влияет на качество и прочность готовой детали.
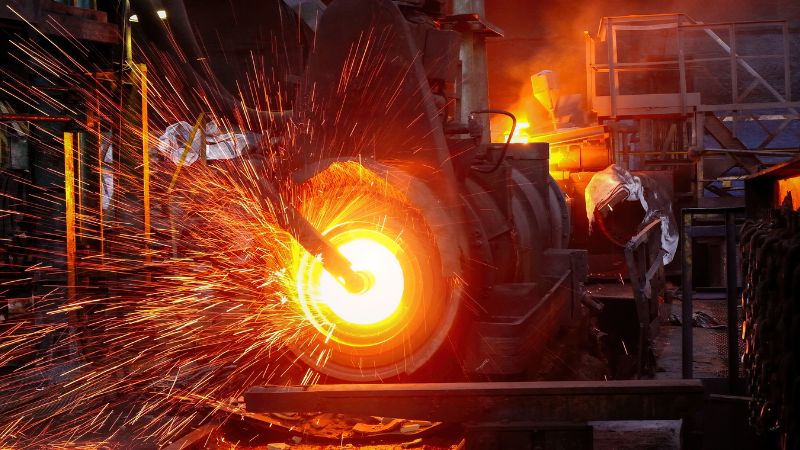
Подготовка и установка формы
Сначала необходимо подготовить форму, обычно изготовленную из стали или чугуна. На поверхность формы наносятся специальные покрытия, которые помогают металлу течь и облегчают извлечение. Затем форма устанавливается на вращающийся станок..
Если деталь имеет отверстие или полое центр, вы вставить сердечник. Сердечник создает необходимую внутреннюю форму и должен плотно подходить на свое место. После установки сердечника вы закрываете форму и выравниваете ее, чтобы убедиться, что оформляющая полость хорошо центрирован на оси вращения.
Правильная установка формы имеет решающее значение. Ошибки могут привести к неравномерному распределению материала, неровному толщина стенки или другим дефектам. Тщательная проверка оформляющая полость, вентиляции и замков обеспечивает лучшие результаты литья..
Заливка расплавленного металла
Расплавленный металл плавится в печи и переносится в литейный ковш. Затем металл аккуратно заливается в литейный бассейн, соединенный с вращающейся формой. Заливка должна быть быстрой, но равномерной, чтобы уменьшить окисление и захват воздуха..
Действие вращения обычно начинается до того, как начинается заливка. По мере заливки центробежная сила перемещает расплавленный металл к стенкам формы, быстро заполняя оформляющая полость.
Хорошая техника заливки помогает избежать воздушных карманов и дефектов. Температура и скорость заливки важны, потому что они влияют на то, как металл течет и затвердевает..
Прядение и затвердевание
По мере вращения формы центробежная сила выталкивает расплавленный металл наружу. Это создаёт более плотную и однородную деталь, особенно на внешних поверхностях. Сила может достигать нескольких раз силы тяжести в зависимости от скорости и размера детали..
Затвердевание начинается у стенки формы и движется внутрь. Эта направленная кристаллизация помогает вытеснять примеси и газы к внутренней поверхности, делая наружную структуру более прочной и менее пористой.
Скорость вращения и скорость охлаждения контролируют структуру зерна. Регулировка этих факторов улучшает качество и снижает нежелательные дефекты, такие как усадка или пузыри возле наружной стенки.
Ключевые моменты на этом этапе:
- Высокие обороты = более плотный металл
- Направленная кристаллизация удаляет примеси из внешних слоев
- Тщательный контроль температуры улучшает свойства
Охлаждение и удаление
После того как весь металл затвердеет, вы прекращаете вращение и даёте литейной форме остыть дальше. Можно ускорить охлаждение с помощью воздуха или воды, но предпочтительно контролируемое охлаждение, чтобы предотвратить трещины. Измерительные инструменты могут контролировать процесс охлаждения чтобы обеспечить соблюдение допустимых отклонений детали.
Как только деталь полностью остынет, вы открываете форму и извлекаете отливку. Если использовалось сердечник, его удаляют сейчас; иногда необходимы специальные инструменты, если сердечник плотно посажен..
Затем литое изделие проходит через отделочные работыЭто включает обрезку лишнего металла, образовавшегося на стыках формы, и удаление мелких дефектов для соответствия окончательной форме и требованиям к поверхности вашего изделия. Правильное удаление и отделка гарантируют, что готовая деталь соответствует стандартам качества и размерам..
Типы центробежных литьё под давлением
Вы можете выбрать из нескольких типов центробежных методов литьё под давлением. Различия между этими методами влияют на формы и свойства финальные части.
Горизонтальный центробежный литьё под давлением
Горизонтальный центробежное литьё использует вращающуюся форму, которая вращается вбок, с осями в горизонтальном положении. Расплавленный металл заливается в одну сторону формы, пока она вращается. Этот метод обычно используется для изготовления труб, цилиндров и длинных трубопроводов. Крупносерийные производственные линии часто используют этот метод, потому что он позволяет быстро изготавливать детали с равномерными стенками и высокой прочностью.Готовые поверхности обычно гладкие, что уменьшает объем последующей механической обработки.
Горизонтальные системы работают лучше всего с объектами, у которых длина значительно больше диаметра. Процесс можно автоматизировать для более высокой производительности, что также снижает затраты на рабочую силу.
Вертикальный центробежный литьё под давлением
Вертикальная центробежное литьё использует форму, которая вращается вертикально, с осью в вертикальном положении. Металл заливается непосредственно в центральную ось вращающейся формы и вытесняется наружу для формирования детали. Эта техника идеально подходит для производства колец, втулок и более мелких, дискообразных деталей. Вертикальная установка позволяет точно контролировать толщину стенок.Это также облегчает удаление нежелательных примесей, так как они, как правило, оседают ближе к центру, вдали от готового продукта.
Вертикальное литьё часто выбирают для меньших или симметричных деталей, где необходима круглая форма. Оно особенно полезно, когда требуются точные допуски..
Свойства и качество центробежных литьё под давлением
Центробежный литьё под давлением производит детали с плотными, однородными свойствами, которые полезны для многих требовательных применений. Этот процесс улучшает внутреннюю структуру, механическую прочность и однородность готовых компонентов.
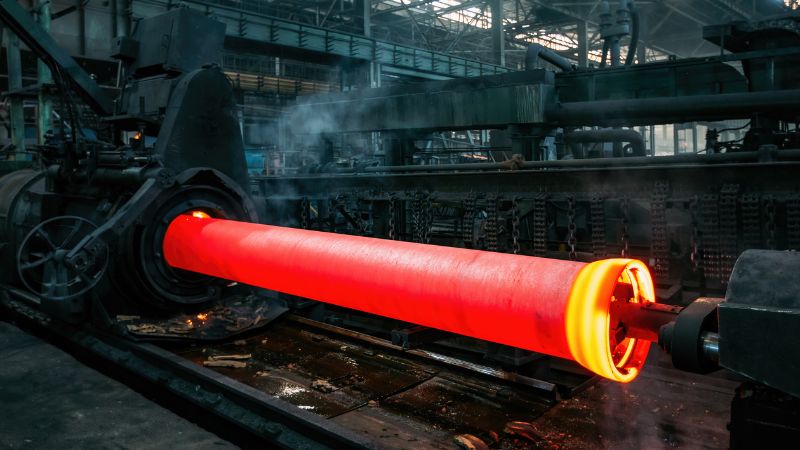
Звуковая прочность и структура
Центробежные литьё под давлениемs обеспечивают высокую прочность материала. По мере того как расплавленный металл вращается против стенки формы, примеси и газовые пузыри перемещаются к внутренней поверхности. Это часто приводит к получению детали с очень низкой внутренней пористостью..
Вы можете ожидать однородную зернистую структуру или даже мелкую зернистостьпромокшая структура близко к внешней поверхности. Эти особенности уменьшают вероятность скрытых дефектов у отливки.
Тщательный контроль за скоростью охлаждения увеличивает плотность и создаёт деталь с более надёжными свойствами. качество поверхности вдоль стенки формы обычно более гладкий и требует меньше отделочных работ.
Механические свойства и долговечность
Детали, изготовленные методом центробежного литья литьё под давлением, обычно обладают улучшенными механическими свойствами по сравнению со стандартными отливками. Высокая плотность и сниженная пористость способствуют повышению как прочности, так и усталостной стойкости..
Эти литые изделия могут выдерживать повторяющиеся нагрузки и с меньшей вероятностью треснуть или выйти из строя со временем. Вот почему вы часто видите их использование в приложения с высокой надежностью такие как аэрокосмическая промышленность, насосы и сосуды под давлением.
Так как структура униформа и мелкозернистый, детали, как правило, обладают хорошей износостойкостью. Это добавляет к их прочность и делает их более долговечными, даже в сложных условиях.
Концентричность и толщина стенки
Центробежный литьё под давлением известен тем, что отличная концентричность. То, что металл запрессовывается на вращающуюся форму, означает, что толщина стенки является ровный и последовательный вокруг части.
Вы можете ожидать более строгие допуски на толщина стенки, чем при использовании многих других методов. Простой график показывает типичные преимущества:
| Функция | Центробежный литьё под давлением | Другие отливки |
|---|---|---|
| Коаксиальность | Высокий | Умеренный/Низкий |
| толщина стенки | Даже | Может варьироваться |
| Плотность | Высокий | Нижний (переменный) |
Гладкие и ровные внутренние и наружные поверхности уменьшают необходимость дополнительной обработки. Это не только экономит время, но и позволяет конечной детали оставаться более точной по отношению к её предполагаемой форме..
Применение центробежного литьё под давлением
Центробежный литьё под давлением используется во многих отраслях. Его часто применяют для изготовления цилиндровых гильз для двигателей, особенно для автомобилей и грузовиков. Этот метод помогает создавать прочные и гладкие детали, которые служат дольше..
Вы также можете найти этот процесс, используемый для изготовления металлических труб и чугунных труб. Он полезен для изготовления длинных трубчатые части как трубы и тонкостенные цилиндры. Эти детали имеют ровные стенки и мало дефектов.
Вот некоторые распространённые продукты, сделанные таким образом:
| Продукт | Промышленность |
|---|---|
| Гильзы цилиндров | Автомобильная, военная |
| Металлические трубы | Строительство, нефть и газ |
| Подшипники | Машины, транспорт |
| Колёса железнодорожного вагона | Железные дороги |
| Маховики | Автомобильная промышленность |
| Гидравлические износные кольца | Энергия |
| Корпусы компрессоров реактивных двигателей | Аэрокосмическая, Военная |
| Зеркала телескопа | Астрономия |
В авиационно-космическая отрасль поле, вы можете найти такие части, как корпусы компрессоров реактивных двигателей изготовлено с помощью центробежного литьё под давлением. Эти детали должны быть очень точными и прочными.
Этот метод также поддерживает военные приложения. Предметы, такие как подшипники и определённые детали двигателя часто изготавливаются таким образом для их долговечности.
Центробежное литьё хорошо подходит для прототипирования трубчатых изделий, особенно когда нужны сложные формы.
Часто задаваемые вопросы
В чём разница между полу-центробежное литьё и настоящим центробежное литьё?
В полу-центробежное литьё форму заполняют только частично расплавленным металлом, и этот процесс в основном используется для деталей с центральным сердечником, таких как колеса. Металл выталкивается наружу вращением, но некоторые части могут формироваться с использованием сердечника.
В настоящем центробежное литьё форма вращается вокруг своей оси и полностью заполняется. Это образует полые, круглые детали, такие как трубы или трубки, без использования центрального сердечника.
Какие факторы определяют выбор центробежное литьё по сравнению с другими методами литья?
Если вам нужны изделия с высокой прочностью и меньшим количеством дефектов, часто выбирают центробежное литьё. Этот метод идеально подходит для изготовления круглых полых деталей, таких как трубы, втулки или кольца.
Вы можете выбрать центробежное литьё для лучшего контроля за внутренней и внешней структурой металла. Это также может уменьшить количество примесей и газовых карманов в готовом изделии.







