
Jádrové čepy jsou drobné součásti uvnitř nástroje pro tlakové lití. Vytvářejí otvory, drážky a vnitřní dutiny, které určují funkci dílu; jejich geometrie, materiál a umístění ovlivňují průběh plnění formy, spolehlivost vyhazování, rozměrovou přesnosta životnost nástroje v průběhu každé výrobní série.
Tento blog se zabývá souvislostmi mezi konstrukcí jádrového čepu a výběrem slitiny, strategií chlazení, možnými způsoby selhání a postupy kontroly. Poskytuje tak konstrukčním a výrobním týmům praktickou pomůcku pro rozhodování o nástrojích, které obstojí i při velkosériové výrobě.
Funkce jádrových čepů v nástrojích pro tlakové lití
Jádrové čepy formují vnitřní geometrii dílu, kterou nelze vytvořit pouze dutinou formy. U forem na hliník a dalších nástrojích pro tlakové lití rozhoduje jejich umístění, velikost a způsob ukotvení o tom, zda budou výsledné prvky čisté a konzistentní, nebo zda se stanou opakovaným zdrojem zmetkovitosti a prostojů.
Jak čepy vytvářejí vnitřní prvky
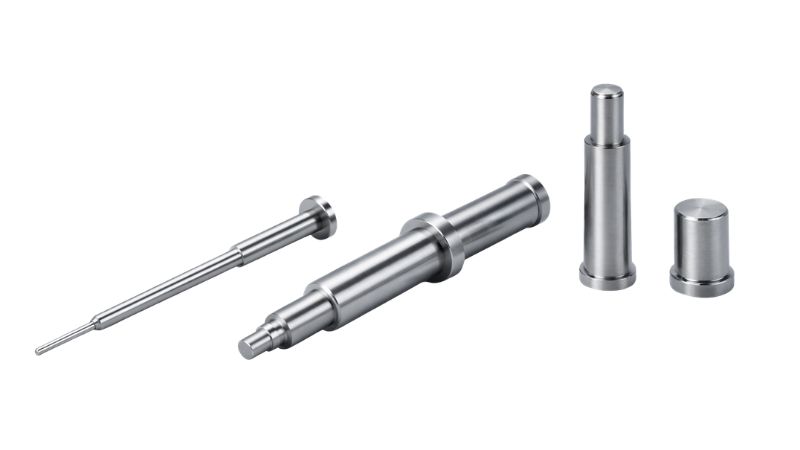
Jádrový čep je samostatná, vyměnitelná vložka umístěná uvnitř formy, která při vstřikování vytlačuje roztavený kov a vytváří tak otvor, výstupek, kanálek nebo dutinu. Tento postup umožňuje realizovat geometrické tvary, jako jsou závitové otvory nebo hluboké slepé díry, které by bylo nemožné obrobit přímo do čela formy. Samostatné jádrové čepy se používají proto, že hluboké prvky se obtížně obrábějí přímo do bloku formy, a vyměnitelné čepy výrazně snižují náklady na údržbu v případě opotřebení nebo zlomení.
Souvislost s procesem vyhazování
Jádrové čepy mohou být upevněny k pevné nebo pohyblivé polovině formy, osazeny do posuvných prvků (suportů) nebo ovládány hydraulicky. Při vyhazování musí čepy uvolnit odlitek bez zadrhávání. Nesouosost mezi jádrovým čepem a vyhazovacím čepem pracujícím v jeho blízkosti způsobuje zasekávání, zanechává stopy na povrchu odlitku nebo vede k ohnutí čepu vlivem bočního zatížení.
Konstrukční faktory ovlivňující funkci jádrového čepu
Návrh čepu zahrnuje více než jen volbu průměru a délky. Geometrie, slitina a tepelné chování se vzájemně ovlivňují; chyba v jednom z těchto aspektů vytváří problémy, které na první pohled vypadají jako potíže s výrobním procesem, ale jejich příčina spočívá již v konstrukční dokumentaci nástroje.
Geometrie a poměr délky k průměru (L/D)
Poměr délky k průměru (L/D) je nejdůležitějším geometrickým omezením. Dlouhé a tenké čepy se vlivem vstřikovacího tlaku prohýbají; při vysokých poměrech L/D vede tento průhyb k trvalé deformaci nebo náhlému zlomení. Praktickým pravidlem je, že poměry L/D vyšší než 6:1 vyžadují dodatečná opatření, jako je použití vodicích pouzder, zvětšení průměru čepu nebo snížení rychlosti plnění.
Úkosy, odvzdušnění a charakteristika plnění
Úkos na jádrovém čepu (obvykle 0,5 až 1,0 stupně) snižuje sílu potřebnou k vyhození výlisku a usnadňuje jeho uvolnění z formy. Proudění kovu kolem čepu vytváří svarovou linii v místě, kde se setkávají dvě čela proudu taveniny; analýza toku taveniny ve formě umožňuje ověřit, zda je poloha svarové linie přijatelná, ještě před zahájením výroby formy (obráběním oceli). Odvzdušnění v blízkosti čepů zabraňuje vzniku poréznosti způsobené uzavřeným vzduchem; tuto funkci mohou plnit malé odvzdušňovací kanálky, pokud jsou vhodně umístěny v konstrukci formy.
Úpravy specifické pro danou slitinu
Hliník se vstřikuje vysokou rychlostí a při vysoké teplotě, což vyžaduje čepy s vyšší tvrdostí, povrchovou úpravou odolnou proti erozi a vnitřním chlazením. Zinek se zpracovává při nižších teplotách, což snižuje tepelný šok, avšak jeho sklon k přichytávání na povrch formy (tzv. „přivařování“) činí povrchovou úpravu čepů klíčovou. Hořčíkové slitiny jsou lehčí, ale zpracovávají se při vyšších teplotách; tenkostěnné díly často vyžadují štíhlé čepy, což zvyšuje poměr délky k průměru (L/D) a činí konstrukci jejich opory zásadní.
Volba materiálů, tvrdosti a povrchových úprav
Volba oceli, tepelné zpracování a povrchová úprava určují životnost čepu a to, zda se opakovaně vyskytnou problémy s nalepováním materiálu (tzv. soldering) či erozí. Dodavatelé materiálů zveřejňují konkrétní specifikace, které dokládají, jak zásadní vliv má výběr materiálu na životnost nástroje.
Nástrojové oceli a tepelná odolnost
Nástrojová ocel H13 je nejpoužívanějším materiálem pro jádrové čepy; nabízí vyváženou kombinaci tvrdosti za tepla, odolnosti proti tepelné únavě a houževnatosti, což je ideální pro aplikace zahrnující hliník a zinek. Cílová tvrdost se obvykle pohybuje v rozmezí 44 až 52 HRC. Stejně důležitá jako cílová hodnota tvrdosti je i rovnoměrnost tepelného zpracování; nerovnoměrné prokalení činí čep náchylným k selhání.
Chlazení a speciální konstrukce
Standardní plné jádrové čepy během opakovaných vstřikovacích cyklů akumulují teplo, čímž se zvyšuje riziko nalepování materiálu. Čepy s vnitřním chlazením využívají vnitřní trubičku nebo vrtaný kanálek k cirkulaci vody či oleje, což prodlužuje jejich životnost v náročných aplikacích. Speciální čepy s vložkami z berylliové mědi zlepšují odvod tepla v místech, kam nelze zavést kanálky pro vodní chlazení.
Povlaky a povrchové úpravy
Povlaky nanášené metodou PVD (např. CrN, TiAlN, AlCrN) zvyšují povrchovou tvrdost, snižují tření a vytvářejí bariéru proti nalepování materiálu a erozi. Nitridace vytváří tvrzenou difuzní vrstvu, která zvyšuje odolnost proti opotřebení a osvědčuje se při zpracování zinku i v méně náročných aplikacích s hliníkem.
Časté příčiny selhání a preventivní údržba
Pochopení mechanismů a příčin selhání čepů umožňuje technickým týmům a pracovníkům údržby sestavit harmonogramy a zavést procesní kontroly, které zajistí stabilitu výroby.
Zlomení, eroze a tepelná únava
Ke zlomení čepu dochází, když ohybové napětí překročí pevnost v tahu. Situaci často zhoršuje nesprávné ustavení; s opotřebením vodicích sloupků se mění poloha čepu, čímž se vstřikovací tlak přenáší jako boční zatížení na dřík čepu. Kombinace těchto faktorů může způsobit, že údržba nástroje bude při daných objemech výroby neúnosná. Eroze je navíc způsobena prouděním kovu vysokou rychlostí, které narušuje povrch čepu, zatímco tepelná únava vede ke vzniku tepelných trhlin v důsledku opakovaného rychlého zahřívání a ochlazování.
Plánování preventivní údržby
Reaktivní údržba je nákladná. Sledování stavu čepů při každé plánované kontrole formy – měření pevnosti uložení, stavu povrchua přímosti – poskytuje týmu údaje potřebné ke stanovení intervalů plánované výměny ještě předtím, než dojde k selhání.
Kontrola, tolerance a řízení kvality
Kontrola rozměrů prvků odlitku vytvořených pomocí jádrových čepů vyžaduje ověření jak stavu čepu, tak přesnosti geometrie, kterou čep vytváří.
Kontrola rozměrů
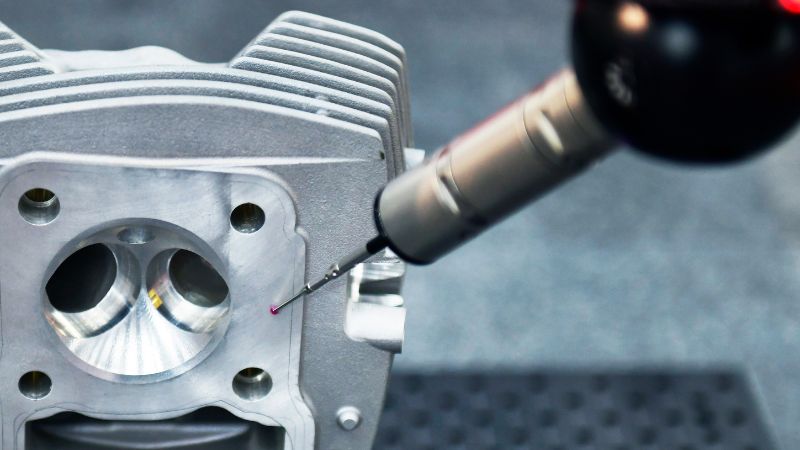
Je nutné pravidelně ověřovat průměr, kruhovitost a délku jádrového čepu. Eroze čepu může způsobit, že průměr výsledného otvoru překročí toleranční pásmo stanovené zákazníkem. Kontrola prvního kusu by měla před uvolněním do výroby potvrdit shodu prvků vytvořených čepem s výkresem dílu, a to pomocí kalibrovaných měřidel nebo dat ze souřadnicového měřicího stroje (CMM).
Pokročilá validace (CMM a rentgen)
Souřadnicové měřicí stroje (CMM) ověřují polohu a průměr otvorů. Rentgenová kontrola je obzvláště užitečná pro detekci staženin (porozity) ve stěnách přiléhajících k prvkům typu čep. Posouzení schopností dodavatele v oblasti nástrojů zahrnuje řádný postup validace nástroje, včetně počáteční rozměrové kontroly, posouzení prvních výlisků a studie způsobilosti procesu. Tento zdokumentovaný důkaz shody je požadavkem programu pro zajištění stabilní výroby.
Optimalizujte své nástroje se společností Moldie
Při výrobě složitých geometrií nebo dílů se složitými vnitřními prvkyvede spoléhání se na standardní řešení často k předčasnému opotřebení a nákladným odstávkám. Ve společnosti Moldie se specializujeme na komplexní návrh forem pro tlakové lití a přesnou výrobu forem pro tlakové lití.
Ať už potřebujete zakázkové jádrové čepy kované z oceli H13, které odolají extrémním teplotám a tlakům, nebo odborné poradenství při výběru materiálu pro zajištění strukturální integrity odlitku, náš tým je připraven podpořit vaše velkosériové výrobní procesy. Pomáháme inženýrům optimalizovat každý nástroj a dutinu tak, aby se maximalizovala životnost a zachovala přísná rozměrová přesnost.
Jste připraveni vytvořit lepší nástroje pro vaše aplikace tlakového lití? Zjistěte jak pracujeme nebo nás kontaktujte ještě dnes a začněte optimalizovat svůj další projekt.
Často kladená otázka
Kdy byste měli použít zakázkové jádrové čepy namísto standardních?
Použijte zakázkové jádrové čepy pokud máte tenké stěny, složitou geometrii, přísné specifikace nebo požadavky, případně pokud potřebujete optimalizovat tvar a velikost pro snížení rizika vzniku vad a zlepšení rozměrové přesnosti.
Jaké je praktické pravidlo pro poměr délky k průměru (L/D) u ocelových jader?
Obecně platí, že pokud poměr L/D překročí 6:1, prudce roste riziko průhybu a obvykle je nutné zajistit dodatečnou oporu, zvětšit průměr nebo snížit lokální tlak a rychlost plnění.
Jak souvisejí problémy s jádrovými čepy a vyhazovacími čepy?
Pokud nejsou jádrový čep a vyhazovací čep vzájemně dobře sladěny, může se díl při vyhazování zaseknout, což vede ke vzniku stop, deformacím nebo zrychlenému opotřebení, a tím negativně ovlivňuje produktivitu i životnost nástroje.
Jaké kontroly umožňují včas odhalit problémy spojené s jádry?
Pomáhají pravidelné kontroly průměru a přímosti jádrových čepů a ověřování rozměrů či polohy otvorů pomocí souřadnicového měřicího stroje (CMM); rentgenová kontrola dokáže odhalit pórovitost v blízkosti jádra formy dříve, než se problém projeví při používání výrobku.







