
Le anime cilindriche sono piccoli componenti all’interno delle attrezzature per pressofusione. Creano fori, scanalature e cavità interne che definiscono la funzione del componente; geometria, materiale e posizione influiscono sul comportamento del riempimento, sull’affidabilità dell’espulsione, sulla precisione dimensionalee sulla durata dello stampo in ogni ciclo produttivo.
Questo articolo illustra come la progettazione delle anime cilindriche si collega alla scelta della lega, alla strategia di raffreddamento, alle modalità di guasto e ai flussi di ispezione, offrendo ai team di progettazione e produzione un riferimento pratico per decisioni sulle attrezzature affidabili nei grandi volumi.
Cosa fanno le anime cilindriche negli stampi per pressofusione
Le anime cilindriche formano geometrie interne del componente che non possono essere ottenute con la sola cavità dello stampo. Negli stampi per alluminio e nelle altre attrezzature per pressofusione, posizione, dimensione e condizioni di supporto determinano se le caratteristiche risultano pulite e uniformi oppure diventano una causa ricorrente di scarti e fermi macchina.
Come le anime formano le caratteristiche interne
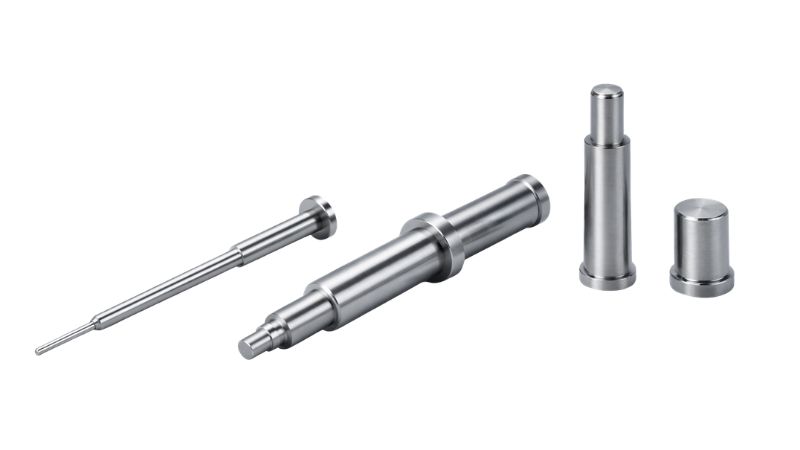
Un’anima cilindrica è un inserto separato e sostituibile posizionato all’interno dello stampo, che sposta il metallo fuso durante l’iniezione lasciando un foro, un bossolo, un canale o una sezione cava. Questo approccio consente geometrie come fori filettati o fori ciechi profondi, impossibili da lavorare direttamente sulla faccia dello stampo. Si utilizzano anime separate perché le caratteristiche profonde sono difficili da lavorare direttamente nel blocco dello stampo e la loro sostituzione riduce sensibilmente i costi di manutenzione in caso di usura o rottura.
Interazione con l’espulsione
Le anime possono essere fissate alla metà fissa o mobile dello stampo, montate su slitte oppure azionate idraulicamente. Durante l’espulsione devono liberare il componente senza interferenze. Il disallineamento tra un’anima e un perno di espulsione vicino può causare inceppamenti, segnare la superficie del getto o piegare l’anima sotto carichi laterali.
Fattori progettuali che determinano le prestazioni delle anime
La progettazione di un’anima comprende più della scelta di diametro e lunghezza. Geometria, lega e comportamento termico interagiscono; un errore può generare problemi apparentemente legati al processo, ma riconducibili al disegno delle attrezzature.
Geometria e rapporto L/D
Il rapporto lunghezza/diametro (L/D) è il vincolo geometrico più importante. Le anime lunghe e sottili si flettono sotto la pressione di iniezione e, con rapporti L/D elevati, la flessione diventa permanente o causa una rottura improvvisa. Come riferimento pratico, rapporti L/D superiori a 6:1 richiedono ulteriori strategie di supporto, come boccole di guida, diametri maggiori o velocità di riempimento ridotta.
Sformo, sfiato e comportamento del riempimento
Lo sformo di un’anima (in genere da 0.5 a 1.0 gradi) riduce la forza di espulsione e facilita il distacco del getto. Il flusso del metallo attorno all’anima crea una linea di giunzione nel punto in cui si incontrano due fronti di flusso; l’analisi del flusso del metallo nello stampo può confermare che la posizione della linea di giunzione sia accettabile prima di tagliare l’acciaio. Gli sfiati vicino alle caratteristiche create dalle anime impediscono all’aria intrappolata di causare porosità; piccole fessure di sfiato possono svolgere questa funzione se posizionate in modo mirato nella progettazione dello stampo.
Regolazioni specifiche per lega
L’alluminio viene iniettato ad alta velocità e temperatura e richiede anime più dure, rivestimenti resistenti all’erosione e raffreddamento interno. Lo zinco viene lavorato a temperature inferiori, riducendo lo shock termico, ma la sua tendenza alla saldatura con lo stampo rende fondamentale la finitura superficiale dell’anima. Le leghe di magnesio sono più leggere ma vengono lavorate a temperature elevate; i componenti a parete sottile richiedono spesso anime strette, aumentando i rapporti L/D e rendendo essenziale la progettazione del supporto.
Materiali, durezza e trattamenti superficiali
La scelta dell’acciaio, del trattamento termico e del rivestimento superficiale determina la durata dell’anima e la frequenza di problemi di adesione della lega allo stampo o di erosione. I fornitori di materiali pubblicano configurazioni specifiche che riflettono l’impatto della scelta del materiale sulla durata delle attrezzature.
Acciai per utensili e resistenza al calore
L’acciaio per utensili H13 è il materiale più utilizzato per le anime cilindriche: offre un equilibrio tra durezza a caldo, resistenza alla fatica termica e tenacità, adatto alle applicazioni con alluminio e zinco. I valori di durezza previsti sono in genere compresi tra 44 e 52 HRC. L’uniformità del trattamento termico è importante quanto il valore di durezza obiettivo: una tempra non uniforme in tutta la sezione rende l’anima vulnerabile ai guasti.
Raffreddamento e progetti speciali
Le anime cilindriche piene standard accumulano calore dopo iniezioni successive, aumentando il rischio di adesione della lega allo stampo. Le anime raffreddate utilizzano un tubo interno o un passaggio forato per far circolare acqua o olio, prolungando la durata nelle applicazioni impegnative. Inserti in rame al berillio in anime speciali migliorano il trasferimento termico nelle sezioni non raggiungibili dai canali di raffreddamento.
Rivestimenti e trattamenti superficiali
I rivestimenti PVD (CrN, TiAlN, AlCrN) aumentano la durezza superficiale, riducono l’attrito e creano una barriera contro l’adesione della lega allo stampo e l’erosione. La nitrurazione aggiunge uno strato di diffusione indurito che migliora la resistenza all’usura e offre buoni risultati con zinco e applicazioni moderate con alluminio.
Modalità comuni di guasto e manutenzione preventiva
Comprendere come e perché si guastano le anime consente ai team di ingegneria e manutenzione di definire programmi e controlli di processo che mantengano stabile la produzione.
Rottura, erosione e fatica termica
La rottura dell’anima avviene quando la tensione di flessione supera la resistenza alla trazione. Il problema è spesso aggravato dal disallineamento: quando le colonne di guida si usurano, l’allineamento dell’anima cambia e la pressione di iniezione genera carichi laterali sul gambo. La combinazione di questi fattori può rendere impossibile mantenere lo stampo ai volumi di produzioneprevisti. L’erosione è causata dal metallo ad alta velocità che asporta la superficie dell’anima, mentre la fatica termica genera cricche superficiali dovute a ripetuti riscaldamenti e raffreddamenti rapidi.
Pianificazione della manutenzione preventiva
La manutenzione reattiva è costosa. Registrare le condizioni dell’anima a ogni ispezione programmata dello stampo, misurando accoppiamento di ritenzione, condizioni della superficiee rettilineità, fornisce al team i dati necessari per definire intervalli di sostituzione programmati prima che si verifichi un guasto.
Ispezione, tolleranze e controllo qualità
Il controllo dimensionale delle caratteristiche formate dalle anime richiede di verificare sia le condizioni dell’anima sia la precisione della geometria risultante.
Controlli dimensionali
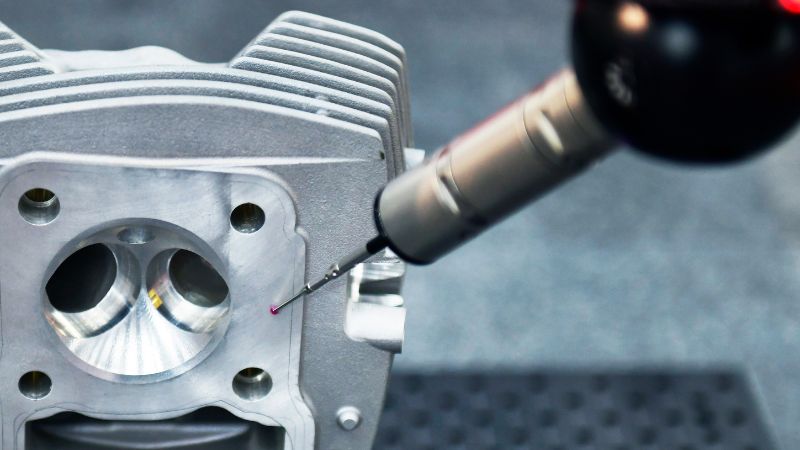
Diametro, rotondità e lunghezza dell’anima devono essere verificati regolarmente. Un’anima erosa può portare il diametro del foro risultante oltre la banda di tolleranza specificata dal cliente. L’ispezione del primo articolo dovrebbe verificare le caratteristiche formate dalle anime rispetto al disegno del componente utilizzando calibri tarati o dati CMM prima dell’autorizzazione alla produzione.
Convalida avanzata (CMM e raggi X)
Le macchine di misura a coordinate (CMM) verificano posizione e diametro dei fori. L’ispezione a raggi X è particolarmente utile per rilevare porosità da ritiro nelle sezioni di parete adiacenti a una caratteristica formata da un’anima. Valutare le capacità del fornitore in materia di attrezzature richiede una sequenza adeguata di convalida, comprendente ispezione dimensionale iniziale, revisione del primo getto e studio della capacità di processo. Questa documentazione di conformità è necessaria per una produzione stabile.
Ottimizzate le vostre attrezzature con Moldie
Quando si producono geometrie complesse o componenti con caratteristiche interne intricateusura e deterioramento , affidarsi a soluzioni standard spesso porta a usura prematura e a costosi fermi macchina. In Moldie siamo specializzati nella progettazione completa di stampi per pressofusione e nella produzione di stampi di precisione per pressofusione.
Che abbiate bisogno di anime personalizzate forgiate in acciaio H13 per resistere a temperature e pressioni estreme o di indicazioni esperte sulla scelta dei materiali per garantire l’integrità strutturale del getto, il nostro team supporta i vostri processi produttivi ad alto volume. Aiutiamo gli ingegneri a ottimizzare ogni attrezzatura e cavità per massimizzare la durata e mantenere una precisione dimensionale rigorosa.
Pronti a realizzare attrezzature migliori per le vostre applicazioni di pressofusione? Scoprite come lavoriamo o contattateci oggi per iniziare a ottimizzare il vostro prossimo progetto.
Domande frequenti
Quando si dovrebbero utilizzare anime personalizzate invece di quelle standard?
Utilizzate anime personalizzate quando avete pareti sottili, geometrie complesse, tolleranze ristrette e requisiti di specifica , oppure quando dovete ottimizzare forma e dimensioni per ridurre il rischio di difetti e migliorare la precisione dimensionale.
Qual è un riferimento pratico per il rapporto L/D delle anime in acciaio?
Come regola generale, quando L/D > 6:1, il rischio di flessione aumenta rapidamente e di solito servono supporti aggiuntivi, un diametro maggiore oppure una pressione locale ridotta e una velocità di riempimento inferiore.
Qual è la relazione tra anime e problemi dei perni di espulsione?
Se un’anima e un perno di espulsione non sono coordinati correttamente, il componente può incepparsi durante l’espulsione, causando segni, flessione o usura accelerata, con danni alla produttività e alla durata dello stampo.
Quali ispezioni individuano tempestivamente i problemi legati alle anime?
I controlli regolari di diametro e rettilineità delle anime, insieme alla verifica CMM di dimensione e posizione dei fori, sono utili; i raggi X possono rilevare porosità vicino a un’ anima pressofusa prima che diventi un problema sul campo.







