
Штифты сердечника — это небольшие компоненты внутри оснастка для литья под давлением. Они создают отверстия, пазы и внутренние полости, которые определяют функцию детали, а их геометрия, материал и расположение влияют на поведение при заполнении и надежность извлечения., размерная точность, и долговечность инструмента на каждом производственном цикле.
В этом блоге будет рассмотрено, как конструкция стержневой палец (core pin) связана с выбором сплава, стратегией охлаждения, режимами отказов и процессами инспекции, предоставляя командам проектирования и производства практическое руководство по выбору инструментов, которые выдерживают высокообъемное производство.
Что стержневые пальцы (core pins) делает в инструментах литьё под давлением
Штифты формируют внутреннюю геометрию детали, которую нельзя сформировать только штампом оформляющая полость. В алюминиевых формах и других оснастка для литья под давлением их расположение, размер и условия поддержки определяют, будут ли элементы чистыми и однородными или станут постоянным источником брака и простоев..
Как штифты образуют внутренние элементы
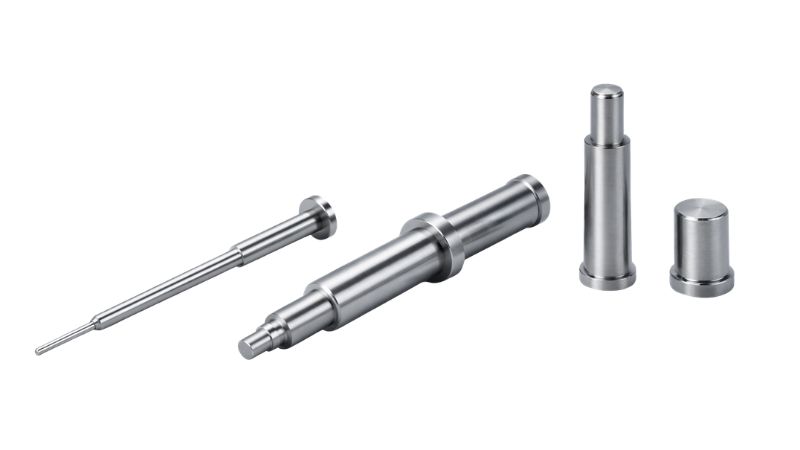
стержневой палец (core pin) — это отдельная, заменяемая вставка, размещаемая внутри штампа, которая вытесняет расплавленный металл во время впрыска, оставляя после себя отверстие, выступ, канал или полую секцию. Такой подход позволяет обрабатывать геометрии, такие как резьбовые отверстия или глубокие глухие отверстия, которые было бы невозможно обработать непосредственно на поверхности штампа.Используются отдельные стержневые пальцы (core pins), потому что глубокие характеристики трудно напрямую внедрить в блок кристалла, а заменяемые штифты значительно снижают расходы на обслуживание при износе или поломке.
Взаимодействие с выбросом
Сердечники могут быть закреплены на неподвижной или подвижной половине штампа, установлены в направляющих или приводиться в действие гидравлически. Во время выброса штифты должны свободно освобождать деталь. Несовпадение между стержневой палец (core pin) и выталкиватель, работающими рядом, вызывает заедание, оставляет следы на поверхности отливки или изгибает штифт под боковой нагрузкой..
Факторы проектирования, которые формируют производительность стержневой палец (core pin)
Проектирование штифта включает не только выбор диаметра и длины. Геометрия, сплав и тепловое поведение все взаимодействуют, и ошибка в одном из этих аспектов вызывает проблемы, которые выглядят как технологические, но на самом деле связаны с чертежом оснастки..
Геометрия и отношение L/D
Соотношение длины к диаметру (L/D) является самым важным геометрическим ограничением. Длинные тонкие штифты изгибаются под давлением впрыска, и при высоких соотношениях L/D этот изгиб становится постоянным, приводя к изгибу или внезапному перелому. В качестве практического руководства, соотношения L/D выше 6:1 требуют дополнительных стратегий поддержки, таких как направляющие втулки, увеличение диаметра штифта или снижение скорости заполнения..
Черновик, Вентиляция и Поведение при Заполнении
Черновая обработка на стержневой палец (core pin) (обычно от 0,5 до 1,0 градусов) уменьшает силу выброса и позволяет извлечь отливку. Поток металла вокруг штифта создаёт линию сварки там, где встречаются два фронта потока.; анализ течения расплава (Mold Flow) можно подтвердить, приемлемо ли расположение линии сварки перед резкой стали. Вентиляция около штифтовых элементов предотвращает образование пористости из-за trapped воздуха, и маленькие вентиляционные прорези могут выполнять эту функцию, когда расположены намеренно в дизайн штампа.
Специфические корректировки для сплава
Алюминий впрыскивается с высокой скоростью и температурой, что требует штифтов с повышенной твердостью, покрытий, устойчивых к эрозии, и внутреннего охлаждения. Цинк работает при более низких температурах, уменьшая тепловой удар, но его склонность к припаиванию делает штифт качество поверхности критически важным. Магниевые сплавы легче, но работают при повышенных температурах; тонкостенные детали часто требуют узких штифтов, что повышает соотношение L/D и делает проектирование поддержки жизненно важным..
Материалы, твердость и выбор методов обработки поверхности
Выбор стали, термообработка и покрытие поверхности определяют, как долго будет служить штифт и станет ли пайка или эрозия повторяющейся проблемой. Поставщики материалов публикуют конкретные конфигурации, показывающие, насколько выбор материала влияет на срок службы инструмента..
инструментальная стальs и термостойкость
H13 инструментальная сталь является наиболее широко используемым материалом для стержневые пальцы (core pins), предлагая сбалансированное сочетание горячей твердости, стойкости к тепловой усталости и вязкости, что хорошо подходит для применения с алюминием и цинком. Целевые значения твердости обычно находятся в пределах от 44 до 52 HRC. Однородность термообработки имеет такое же значение, как и целевое значение твердости; неравномерная закалка оставляет штифт уязвимым к поломке.
Охлаждение и специальные конструкции
Стандартные цельные стержневые пальцы (core pins) накапливают тепло при последовательных выстрелах, увеличивая риск пайки. Охлаждаемые стержневые пальцы (core pins) используют внутреннюю трубку или просверленное отверстие для циркуляции воды или масла, продлевая срок службы штифта в требовательных приложениях. Специальные штифты с вставками из бериллиевой меди улучшают теплопередачу в участках, куда не могут достичь каналы водяного охлаждения.
Покрытия и обработка поверхности
PVD покрытия (CrN, TiAlN, AlCrN) повышают твердость поверхности, уменьшают трение и создают барьер против припаивания и эрозии. Нитрование добавляет упрочнённый диффузионный слой, который повышает износостойкость, хорошо себя проявляя при работе с цинком и умеренным алюминием..
Распространённые режимы отказа и профилактическое обслуживание
Понимание того, как и почему ломаются штифты, позволяет инженерным и обслуживающим командам разрабатывать графики и процессы контроля, которые поддерживают стабильность производства.
Поломка, эрозия и тепловая усталость
Поломка штифта происходит, когда изгибающие напряжения превышают прочность на растяжение. Это часто усугубляется плохой точностью совмещения; по мере износа направляющих колонн смещается выверка штифта, перенаправляя давление впрыска на боковую нагрузку на стержень штифта. В совокупности эти факторы могут сделать инструмент непригодным для обслуживания. объемы производстваКроме того, эрозия возникает из-за того, что металл с высокой скоростью смывает поверхность штифта, тогда как тепловая усталость вызывает термическое растрескивание из-за повторяющегося быстрого нагрева и охлаждения.
Планирование профилактического обслуживания
Реактивное обслуживание дорогостоящее. Контроль состояния штифтов при каждой плановой проверке штампа — измерение точности посадки, состояние поверхности, а прямолинейность — обеспечивает команде данные, необходимые для установления запланированных интервалов замены до наступления отказа.
Инспекция, допуски и контроль качества
Контроль размеров литых элементов, сформированных стержневые пальцы (core pins), требует подтверждения как состояния штифта, так и точности создаваемой им геометрии.
Размерные проверки
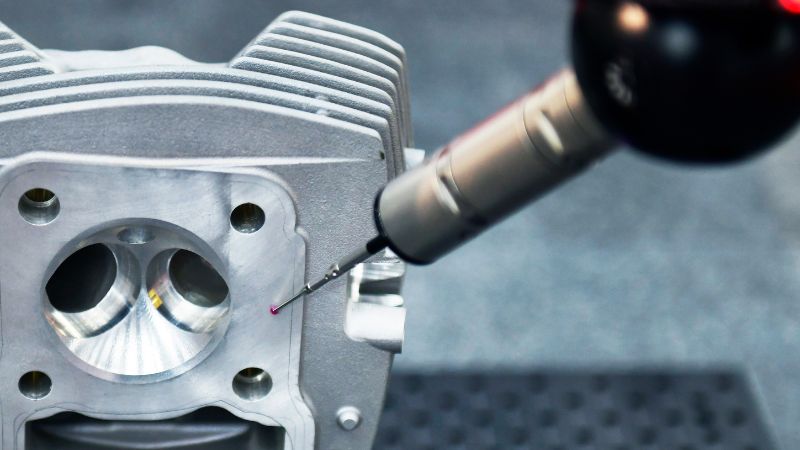
Диаметр стержня, его округлость и длину необходимо регулярно проверять. Изношенный стержень может изменить диаметр получаемого отверстия за пределы допуска, установленного заказчиком. Первичная проверка статьи следует подтвердить детали с формой штыря по чертежу детали с использованием калиброванных измерительных инструментов или данных КИМ перед выпуском в производство.
Расширенная проверка (CMM и рентген))
Координатно-измерительные машины (КИМ) проверяют положение отверстий и их диаметр. Рентгеновский контроль особенно полезен для выявления усадочной пористости в участках стенок, соседних с элементом типа штифта. Оценка возможностей инструментов поставщика включает правильную последовательность проверки инструментов, включая начальную проверку размеров, обзор первого образца и исследование способности процесса.Задокументированное подтверждение соответствия является программным требованием для стабильного производства.
Оптимизируйте свои инструменты с Moldie
При производстве сложные геометрические формы или части со сложной структурой внутренние особенности, опора на стандартные решения часто приводит к преждевременному износ и дорогостоящий время простоя. В Moldie мы специализируемся на комплексных дизайн пресс-форма для литья под давлением и точность литьё под давлением изготовление пресс-форм.
Нужны ли вам индивидуальные стержневые пальцы (core pins), изготовленные из стали H13 для выдержки экстремальных температур и давлений, или профессиональные рекомендации по выбору материалов для обеспечения структурной целостности вашей литой детали, наша команда готова поддержать ваши процессы массового производства. Мы помогаем инженерам оптимизировать каждый инструмент и оформляющая полость для максимальной прочности и строгого соблюдения точных размеров..
Готовы создавать лучшие инструменты для вашего приложения литьё под давлением? Узнать как мы работаем или свяжитесь с нами сегодня, чтобы начать оптимизацию вашего следующего проекта.
Часто задаваемый вопрос
Когда следует использовать пользовательский стержневые пальцы (core pins) вместо стандартного стержневые пальцы (core pins)?
Использовать кастом стержневые пальцы (core pins) когда у тебя есть тонкие стены, сложные геометрические формы, плотный спецификация требования, или когда необходимо оптимизировать форма и размер уменьшить дефект риск и улучшение размерная точность.
Каково практическое руководство по соотношению L/D для стали стержневые пальцы (core pins)?
Как правило, когда L/D > 6:1, риск прогиба резко возрастает, и обычно требуется дополнительная поддержка, больший диаметр или уменьшение локальной нагрузки давление и скорость заполнения.
Как стержневые пальцы (core pins) относятся к проблемам выталкиватель?
Если стержневой палец (core pin) и выталкиватель плохо скоординированы, деталь может застрять при извлечении, вызывая следы, изгиб или ускоренный износ — что снижает производительность и срок службы инструмента.
Какие проверки позволяют выявить проблемы, связанные с стержневой палец (core pin), на ранней стадии?
Регулярная проверка диаметра/прямолинейности штифта и проверка размеров/позиции отверстия на координатно-измерительной машине помогают; рентген может выявить пористость поблизости ядро литьё под давлением прежде чем это станет проблемой на месте.







