
Știfturile de miez sunt componente mici dintr-o sculă de turnare sub presiune. Acestea formează găurile, fantele și cavitățile interne care definesc funcția piesei, iar geometria, materialul și poziționarea lor influențează umplerea, fiabilitatea ejectării, precizia dimensională și durata de viață a sculei în fiecare ciclu de producție.
Acest articol explică legătura dintre proiectarea știfturilor de miez și alegerea aliajului, strategia de răcire, modurile de defectare și procedurile de inspecție, oferind echipelor de proiectare și fabricație un ghid practic pentru scule rezistente la producția de volum mare.
Rolul știfturilor de miez în sculele de turnare sub presiune
Știfturile de miez formează geometrii interne ale piesei care nu pot fi realizate numai de cavitatea matriței. În matrițele pentru aluminiu și în alte scule de turnare sub presiune, poziția, dimensiunea și condițiile de susținere ale acestora determină dacă elementele ies curate și uniforme sau devin o sursă recurentă de rebuturi și opriri.
Cum formează știfturile elemente interne
Un știft de miez este un insert separat și înlocuibil, poziționat în interiorul matriței. În timpul injecției, acesta deplasează metalul topit, lăsând în urmă o gaură, un bosaj, un canal sau o secțiune tubulară. Această soluție permite realizarea unor geometrii precum găuri filetate sau alezaje oarbe adânci, imposibil de prelucrat direct în suprafața matriței. Știfturile separate sunt folosite deoarece elementele adânci sunt dificil de prelucrat direct în blocul matriței, iar înlocuirea lor reduce semnificativ costurile de întreținere atunci când se uzează sau se rup.
Interacțiunea cu sistemul de ejecție
Știfturile de miez pot fi fixate pe jumătatea staționară sau mobilă a matriței, montate pe glisiere ori acționate hidraulic. La ejectare, acestea trebuie să se desprindă curat de piesă. Nealinierea dintre un știft de miez și un știft ejector din apropiere poate provoca blocarea piesei, urme pe suprafața turnată sau îndoirea știftului din cauza sarcinii laterale.
Factori de proiectare care influențează performanța știfturilor
Proiectarea unui știft presupune mai mult decât alegerea diametrului și a lungimii. Geometria, aliajul și comportamentul termic interacționează, iar o singură alegere greșită poate crea probleme care par legate de proces, dar provin de fapt din desenul sculei.
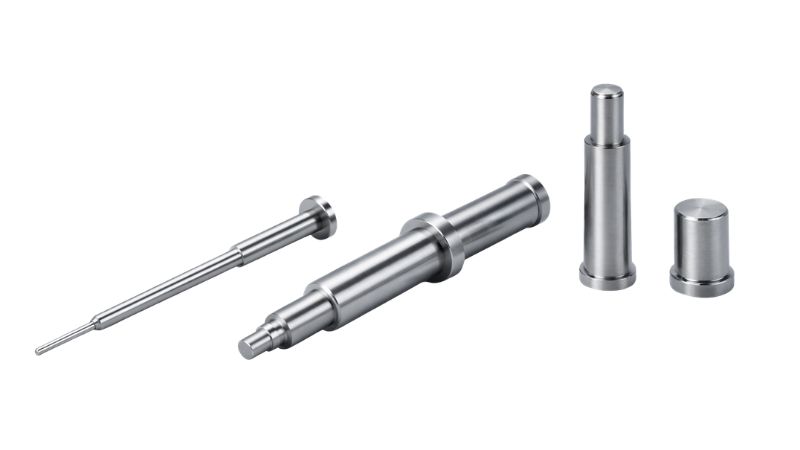
Geometria și raportul L/D
Raportul lungime/diametru (L/D) este cea mai importantă constrângere geometrică. Știfturile lungi și subțiri se deformează sub presiunea de injecție; la valori L/D mari, deformarea poate deveni permanentă sau poate duce la rupere bruscă. Ca regulă practică, rapoartele L/D de peste 6:1 necesită strategii suplimentare de susținere, precum bucșe de ghidare, diametru mai mare al știftului sau viteză de umplere redusă.
Unghi de degajare, aerisire și comportamentul umplerii
Unghiul de degajare al unui știft de miez (de obicei 0.5 to 1.0 degrees) reduce forța de ejectare și permite desprinderea piesei turnate. Fluxul metalului în jurul știftului creează o linie de sudură acolo unde se întâlnesc două fronturi de curgere; analiza curgerii în matriță poate confirma dacă poziția liniei de sudură este acceptabilă înainte de prelucrarea oțelului. Aerisirea din apropierea elementelor formate de știft previne porozitatea cauzată de aerul captiv, iar fantele mici de aerisire pot îndeplini această funcție dacă sunt poziționate cu atenție în proiectarea matriței.
Ajustări în funcție de aliaj
Aluminiul este injectat la viteză și temperatură ridicate, ceea ce impune știfturi cu duritate mai mare, acoperiri rezistente la eroziune și răcire internă. Zincul se prelucrează la temperaturi mai scăzute, reducând șocul termic, însă tendința sa de lipire de matriță face ca finisarea suprafeței știftului să fie esențială. Aliajele de magneziu sunt mai ușoare, dar se prelucrează la temperaturi ridicate; piesele cu pereți subțiri necesită adesea știfturi înguste, ceea ce mărește raportul L/D și face vitală proiectarea suportului.
Opțiuni de materiale, duritate și ingineria suprafeței
Alegerea oțelului, a tratamentului termic și a acoperirii de suprafață determină durata de funcționare a știftului și dacă lipirea metalului de matriță sau eroziunea devin probleme recurente. Furnizorii de materiale publică configurații specifice care reflectă importanța selecției materialului pentru durata de viață a sculei.
Oțeluri pentru scule și rezistență termică
oțelul pentru scule H13 este cel mai utilizat material pentru știfturile de miez, oferind un echilibru între duritatea la cald, rezistența la oboseală termică și tenacitate, potrivit atât pentru aplicații cu aluminiu, cât și cu zinc. Duritatea vizată este de obicei între 44 și 52 HRC. Uniformitatea tratamentului termic contează la fel de mult ca valoarea-țintă a durității; călirea neuniformă în profunzime face știftul vulnerabil la defectare.
Răcire și proiecte speciale
Știfturile solide standard acumulează căldură după injecții repetate, ceea ce mărește riscul lipirii metalului de matriță. Știfturile răcite folosesc un tub intern sau un canal forat prin care circulă apă ori ulei, prelungindu-le durata de viață în aplicații solicitante. Știfturile speciale cu inserturi din cupru-beriliu îmbunătățesc transferul termic în zonele unde canalele de răcire cu apă nu pot ajunge.
Acoperiri și tratamente de suprafață
Acoperirile PVD (CrN, TiAlN, AlCrN) sporesc duritatea suprafeței, reduc frecarea și creează o barieră împotriva lipirii metalului de matriță și a eroziunii. Nitrurarea adaugă un strat de difuzie durificat, care îmbunătățește rezistența la uzură și funcționează bine în aplicațiile cu zinc și aluminiu moderat solicitante.
Moduri frecvente de defectare și întreținere preventivă
Înțelegerea modului și a cauzelor de defectare a știfturilor permite echipelor de inginerie și întreținere să stabilească programe și controale de proces care mențin stabilitatea producției.
Rupere, eroziune și oboseală termică
Ruperea știftului apare atunci când tensiunea de încovoiere depășește rezistența la tracțiune. Nealinierea o agravează adesea; pe măsură ce coloanele de ghidare se uzează, alinierea știftului se modifică, iar presiunea de injecție se transformă într-o sarcină laterală asupra tijei. Împreună, acești factori pot face scula imposibil de întreținut la volume de producțiemari. În plus, eroziunea apare când metalul cu viteză ridicată spală și îndepărtează suprafața știftului, iar oboseala termică provoacă fisurare prin oboseală termică (heat checking) în urma încălzirii și răcirii rapide repetate.
Planificarea întreținerii preventive
Întreținerea reactivă este costisitoare. Urmărirea stării știftului la fiecare inspecție programată a matriței — prin măsurarea fixării, a stării suprafeței și a rectilinității — oferă echipei datele necesare pentru stabilirea intervalelor planificate de înlocuire înainte de apariția unei defecțiuni.
Inspecție, toleranțe și controlul calității
Controlul dimensional al elementelor turnate formate de știfturile de miez presupune verificarea atât a stării știftului, cât și a preciziei geometriei pe care acesta o creează.
Verificări dimensionale
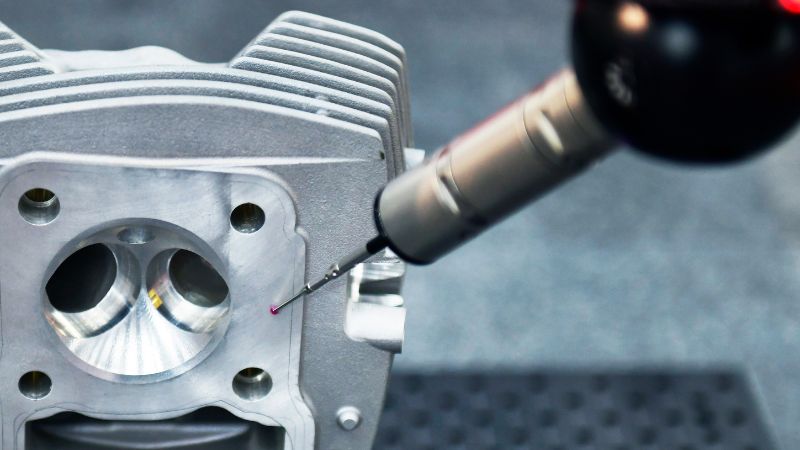
Diametrul, rotunjimea și lungimea știftului de miez trebuie verificate periodic. Un știft erodat poate împinge diametrul găurii rezultate în afara benzii de toleranță specificate de client.
Inspecția primului articol
trebuie să confirme elementele formate de știft în raport cu desenul piesei, folosind calibre etalonate sau date CMM înainte de aprobarea producției.
Optimizați-vă sculele cu Moldie
Când produceți geometriilor complexe sau piese cu elemente interne complicate, soluțiile standard duc adesea la uzură prematură și perioade costisitoare de oprire. La Moldie, suntem specializați în proiectarea completă a matrițelor pentru turnare sub presiune și în fabricarea de precizie a matrițelor pentru turnare sub presiune.
Fie că aveți nevoie de știfturi de miez personalizate, forjate din oțel H13 pentru a rezista la temperaturi și presiuni extreme, fie de îndrumare specializată în alegerea materialului pentru a asigura integritatea structurală a piesei turnate, echipa noastră vă sprijină procesele de fabricație de volum mare. Îi ajutăm pe ingineri să optimizeze fiecare sculă și cavitate pentru durabilitate maximă și precizie dimensională strictă.
Sunteți gata să construiți scule mai bune pentru aplicațiile dvs. de turnare sub presiune? Descoperiți cum lucrăm sau contactați-ne astăzi pentru a începe optimizarea următorului proiect.
Întrebări frecvente
Când ar trebui să folosiți știfturi de miez personalizate în locul celor standard?
Folosiți știfturi de miez personalizate când aveți pereți subțiri, geometrii complexe, cerințe stricte de specificații sau când trebuie să optimizați forma și dimensiunea pentru a reduce riscul de defecte și a îmbunătăți precizia dimensională.
Care este un reper practic pentru raportul L/D al știfturilor de miez din oțel?
Ca regulă generală, atunci când L/D > 6:1, riscul de deformare crește brusc și, de obicei, este necesar un suport suplimentar, un diametru mai mare sau reducerea locală a presiunii și a vitezei de umplere.
Cum se leagă știfturile de miez de problemele știfturilor ejectoare?
Dacă un știft de miez și un știft ejector nu sunt coordonate corespunzător, piesa se poate bloca la ejectare, provocând urme, îndoire sau uzură accelerată, cu efecte negative asupra productivității și duratei de viață a sculei.
Ce inspecții depistează din timp problemele legate de știfturile de miez?
Verificările periodice ale diametrului și rectilinității știfturilor, împreună cu măsurarea CMM a dimensiunii și poziției găurilor, sunt utile; radiografia poate detecta porozitatea din apropierea unui miez turnat sub presiune înainte ca aceasta să devină o problemă în exploatare.







