
Os pinos-núcleo são componentes pequenos dentro do ferramental de fundição sob pressão. Eles criam os furos, as ranhuras e as cavidades internas que definem a função da peça; sua geometria, material e posição afetam o comportamento do preenchimento, a confiabilidade da ejeção,a precisão dimensionale a vida útil do ferramental em cada lote de produção.
Este artigo aborda como o projeto dos pinos-núcleo se relaciona com a seleção de ligas, a estratégia de refrigeração, os modos de falha e os procedimentos de inspeção, oferecendo às equipes de projeto e fabricação uma referência prática para decisões de ferramental que resistam à produção de alto volume.
O que os pinos-núcleo fazem nas ferramentas de fundição sob pressão
Os pinos-núcleo formam a geometria interna da peça que não pode ser produzida apenas pela cavidade da matriz. Em moldes de alumínio e outros ferramentais de fundição sob pressão, sua posição, tamanho e condições de apoio determinam se os detalhes sairão limpos e consistentes ou se se tornarão uma fonte recorrente de refugo e tempo de inatividade.
Como os pinos formam detalhes internos
Um pino-núcleo é um inserto separado e substituível, posicionado dentro da matriz, que desloca o metal fundido durante a injeção, deixando um furo, ressalto, canal ou seção oca. Essa abordagem permite produzir geometrias como furos roscados ou furos cegos profundos, que seriam impossíveis de usinar diretamente na face da matriz. Usam-se pinos-núcleo separados porque é difícil usinar detalhes profundos diretamente no bloco da matriz, e os pinos substituíveis reduzem bastante os custos de manutenção quando ocorre desgaste ou quebra.
Interação com a ejeção
Os pinos-núcleo podem ser fixados à metade estacionária ou móvel da matriz, montados em gavetas ou acionados hidraulicamente. Durante a ejeção, os pinos precisam se separar da peça sem dificuldades. O desalinhamento entre um pino-núcleo e um pino extrator que opera nas proximidades provoca travamento, marcas na superfície fundida ou empenamento do pino por carga lateral.
Fatores de projeto que determinam o desempenho dos pinos-núcleo
O projeto do pino envolve mais do que escolher um diâmetro e um comprimento. Geometria, liga e comportamento térmico interagem entre si; quando um desses fatores é definido incorretamente, surgem problemas que parecem decorrer do processo, mas na verdade têm origem no desenho do ferramental.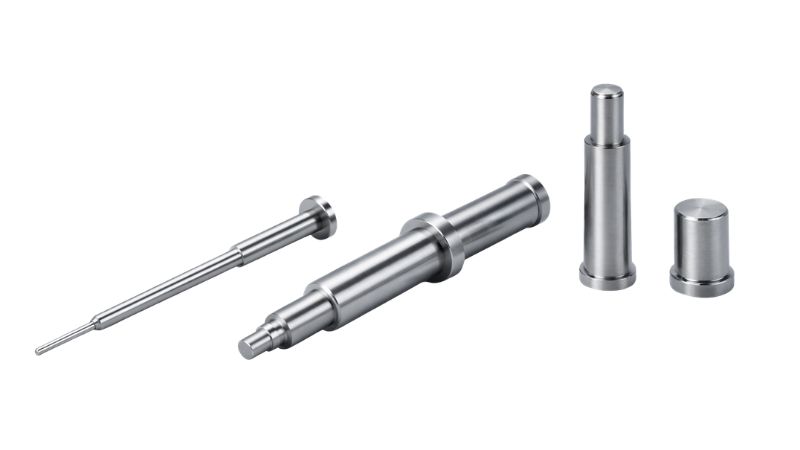
Geometria e relação L/D
A relação entre comprimento e diâmetro (L/D) é a restrição geométrica mais importante. Pinos longos e finos se deformam sob a pressão de injeção e, quando a relação L/D é alta, essa deformação pode se tornar uma curvatura permanente ou causar uma quebra súbita. Como orientação prática, relações L/D acima de 6:1 exigem estratégias adicionais de apoio, como buchas-guia, aumento do diâmetro do pino ou redução da velocidade de preenchimento.
Ângulo de saída, ventilação e comportamento do preenchimento
O ângulo de saída em um pino-núcleo (normalmente de 0,5 a 1,0 grau) reduz a força de ejeção e permite liberar a peça fundida. O fluxo de metal ao redor do pino cria uma linha de solda onde duas frentes de fluxo se encontram;a análise de fluxo do moldepode confirmar se a posição dessa linha é aceitável antes de cortar o aço. A ventilação próxima aos detalhes formados pelos pinos evita que o ar aprisionado gere porosidade; pequenas ranhuras de ventilação podem cumprir essa função quando posicionadas deliberadamente noprojeto da matriz.
Ajustes específicos para cada liga
O alumínio é injetado em alta velocidade e temperatura, exigindo pinos com maior dureza, revestimentos resistentes à erosão e refrigeração interna. O zinco é processado em temperaturas mais baixas, reduzindo o choque térmico, mas sua tendência à soldagem do metal torna essencial o acabamento superficial do pino. As ligas de magnésio são mais leves, porém processadas em temperaturas elevadas; peças de parede fina costumam exigir pinos estreitos, o que aumenta a relação L/D e torna fundamental o projeto do apoio.
Materiais, dureza e opções de engenharia de superfície
A escolha do aço, do tratamento térmico e do revestimento superficial determina por quanto tempo o pino terá bom desempenho e se a soldagem do metal ou a erosão se tornarão problemas recorrentes. Os fornecedores de materiais publicam configurações específicas que refletem o quanto a seleção de materiais influencia a vida útil do ferramental.
Aços para ferramentas e resistência ao calor
O aço para ferramentas H13é o material mais usado em pinos-núcleo, oferecendo uma combinação equilibrada de dureza a quente, resistência à fadiga térmica e tenacidade, adequada para aplicações com alumínio e zinco. A dureza desejada costuma ficar entre 44 e 52 HRC. A uniformidade do tratamento térmico é tão importante quanto o valor-alvo de dureza; uma têmpera inconsistente em toda a seção deixa o pino vulnerável a falhas.
Refrigeração e projetos especiais
Pinos-núcleo sólidos convencionais acumulam calor após disparos sucessivos, aumentando o risco de soldagem do metal. Pinos refrigerados usam um tubo interno ou um canal perfurado para circular água ou óleo, prolongando a vida útil em aplicações exigentes. Pinos especiais com insertos de cobre-berílio melhoram a transferência de calor em seções que não podem ser alcançadas pelos canais de refrigeração a água.
Revestimentos e tratamento superficial
Revestimentos PVD (CrN, TiAlN, AlCrN) aumentam a dureza superficial, reduzem o atrito e criam uma barreira contra soldagem do metal e erosão. A nitretação acrescenta uma camada de difusão endurecida que melhora a resistência ao desgaste e oferece bom desempenho em aplicações com zinco e alumínio moderado.
Modos comuns de falha e manutenção preventiva
Reconhecer como e por que os pinos falham permite que as equipes de engenharia e manutenção criem cronogramas e controles de processo que mantenham a produção estável.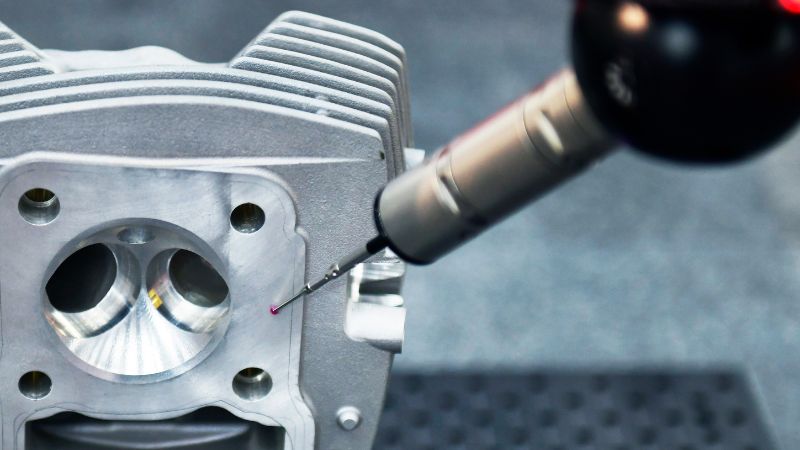
Quebra, erosão e fadiga térmica
A quebra do pino ocorre quando a tensão de flexão supera a resistência à tração. O problema costuma ser agravado por alinhamento inadequado; à medida que as colunas-guia se desgastam, o alinhamento do pino muda, redirecionando a pressão de injeção para uma carga lateral na haste do pino. A combinação desses fatores pode tornar o ferramental inviável emvolumes de produção. Além disso, a erosão acontece quando o metal em alta velocidade desgasta a superfície do pino, enquanto a fadiga térmica cria trincas superficiais causadas pelo aquecimento e resfriamento rápidos e repetidos.
Planejamento da manutenção preventiva
A manutenção corretiva é cara. Acompanhar a condição do pino em cada inspeção programada da matriz — medindo o ajuste de retenção,o estado da superfíciee a retilineidade — fornece à equipe os dados necessários para definir intervalos planejados de substituição antes da ocorrência de falhas.
Inspeção, tolerâncias e controle de qualidade
O controle dimensional dos detalhes fundidos formados pelos pinos-núcleo exige a verificação tanto da condição do pino quanto da precisão da geometria que ele produz.
Verificações dimensionais
O diâmetro, a circularidade e o comprimento dos pinos-núcleo devem ser verificados regularmente. Um pino erodido pode fazer com que o diâmetro do furo resultante ultrapasse afaixa de tolerânciaespecificada pelo cliente.
A
inspeção da primeira peça
deve confirmar os detalhes formados pelo pino em relação ao desenho da peça, usando instrumentos calibrados ou dados de CMM antes da liberação da produção.
Validação avançada (CMM e raios X)
Ao produzirgeometrias complexasou peças com detalhesinternos elaborados, depender de soluções padrão costuma levar aodesgastee a custosparadasdispendiosas. Na Moldie, somos especializados emprojeto de moldes para fundição sob pressãoe nafabricação de moldes de precisão para fundição sob pressão.
Seja para produzir pinos-núcleo personalizados forjados em aço H13 que resistam a temperaturas e pressões extremas, seja para receber orientação especializada na escolha de materiais que assegurem a integridade estrutural da peça fundida, nossa equipe está preparada para apoiar seus processos de fabricação de alto volume. Ajudamos engenheiros a otimizar cada ferramenta e cavidade para maximizar a durabilidade e manter rigorosa precisão dimensional.
Pronto para fabricar ferramentas melhores para suasaplicações de fundição sob pressão? Descubracomo trabalhamosou entre em contato conosco hoje mesmo para começar a otimizar seu próximo projeto.
Perguntas frequentes
Quando você deve usar pinos-núcleo personalizados em vez de pinos padrão?
Usepinos-núcleo personalizadosquando houverparedes finas,geometrias complexas, com requisitos deespecificaçãorigorosos ou quando for necessário otimizar oformato e o tamanhopara reduzir o risco dedefeitose melhorar aprecisão dimensional.
Qual é uma orientação prática para a relação L/D em pinos-núcleo de aço?
Como regra geral, quando L/D > 6:1, o risco de deformação aumenta acentuadamente e normalmente é necessário adicionar apoio, aumentar o diâmetro ou reduzir apressãoe a velocidade de preenchimento local.
Como os pinos-núcleo se relacionam com problemas nos pinos extratores?
Se um pino-núcleo e umpino extratornão forem coordenados adequadamente, a peça poderá travar durante a ejeção, causando marcas, curvatura ou desgaste acelerado e prejudicando a produtividade e a vida útil do ferramental.
Quais inspeções identificam problemas relacionados aos pinos-núcleo desde cedo?
Verificações regulares do diâmetro e da retilineidade dos pinos e a conferência do tamanho e da posição dos furos por CMM ajudam; a inspeção por raios X pode detectar porosidade próxima aonúcleo fundido sob pressãoantes que isso se torne um problema em campo.







