
Fabricarea sculelor reprezintă baza unei turnări sub presiune stabile, la volum mare. Pentru echipele OEM și ODM care achiziționează componente din aluminiu, zinc sau magneziu, întrebarea esențială este dacă furnizorul poate proiecta, fabrica, valida și susține o sculă adaptată produselor finale specifice.
Acest ghid explică traseul unei matrițe de la proiectare la producția validată și modul în care Moldiecasting aplică simularea curgerii, prelucrarea disciplinată și inspecția documentată pentru matrițe precise, de înaltă calitate.
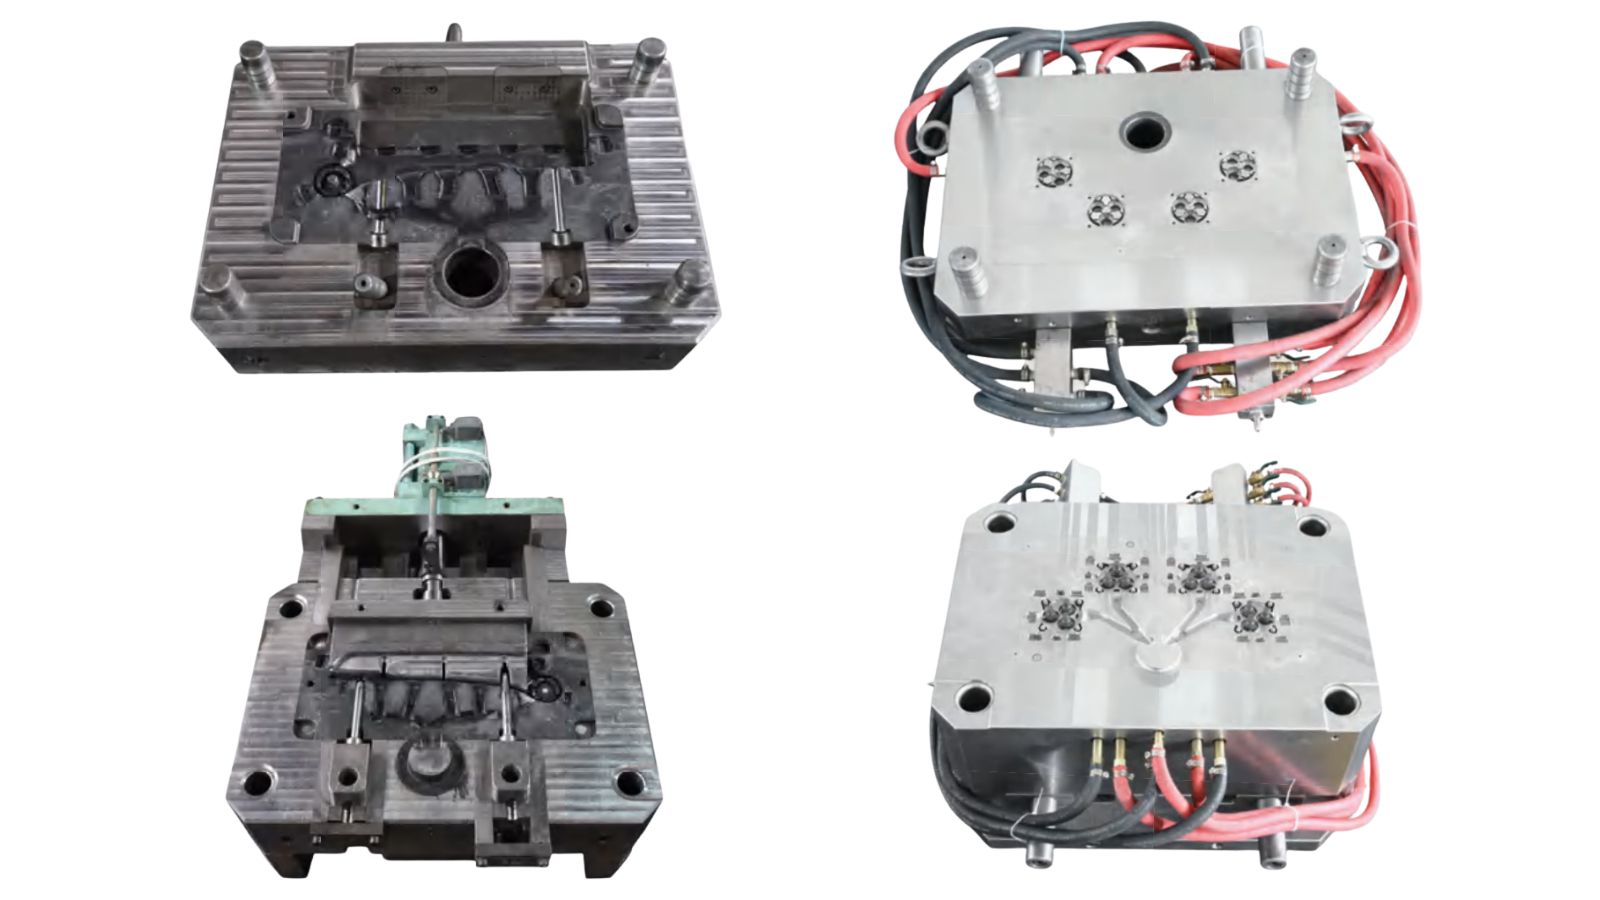
Procesul de fabricație a sculelor pentru turnarea sub presiune
Trecerea unei matrițe de la concept la producția validată presupune o succesiune de decizii inginerești, privind materialele și prelucrarea. Fiecare etapă se bazează pe cea anterioară, iar greșelile timpurii se amplifică în etapele următoare.
Proiectarea sculelor: analiza DFM, proiectarea CAD/CAM și simularea
Procesul începe cu o comunicare clară și eficientă între client și producător. În această etapă trebuie convenite geometria piesei, aliajul, cerințele estetice, toleranțele critice și volumul anual estimat.
Apoi, pe baza datelor furnizate, inginerii efectuează o analiză DFM pentru a confirma unghiurile de evacuare, grosimea pereților, nervurile, degajările, strategia planului de separație și adaosurile de prelucrare, apoi stabilesc sistemul de alimentare, aerisirea, ejectarea și răcirea sculei.
În cele din urmă, folosind informațiile de mai sus, echipa de proiectare creează un proiect CAD/CAM care definește întreaga structură a matriței (cavitate/miez, canal și sistem de alimentare, preaplinuri și aerisiri, ejectare și răcire).
Pentru un control suplimentar al calității, simularea curgerii în matriță este utilizată pentru a evalua tiparul de umplere, riscul de antrenare a aerului și comportamentul termic, astfel încât probleme precum porozitatea, umplerea incompletă sau deformarea să poată fi remediate înainte de începerea prelucrării.
Construcția matriței: alegerea oțelului pentru scule și tehnici de fabricație
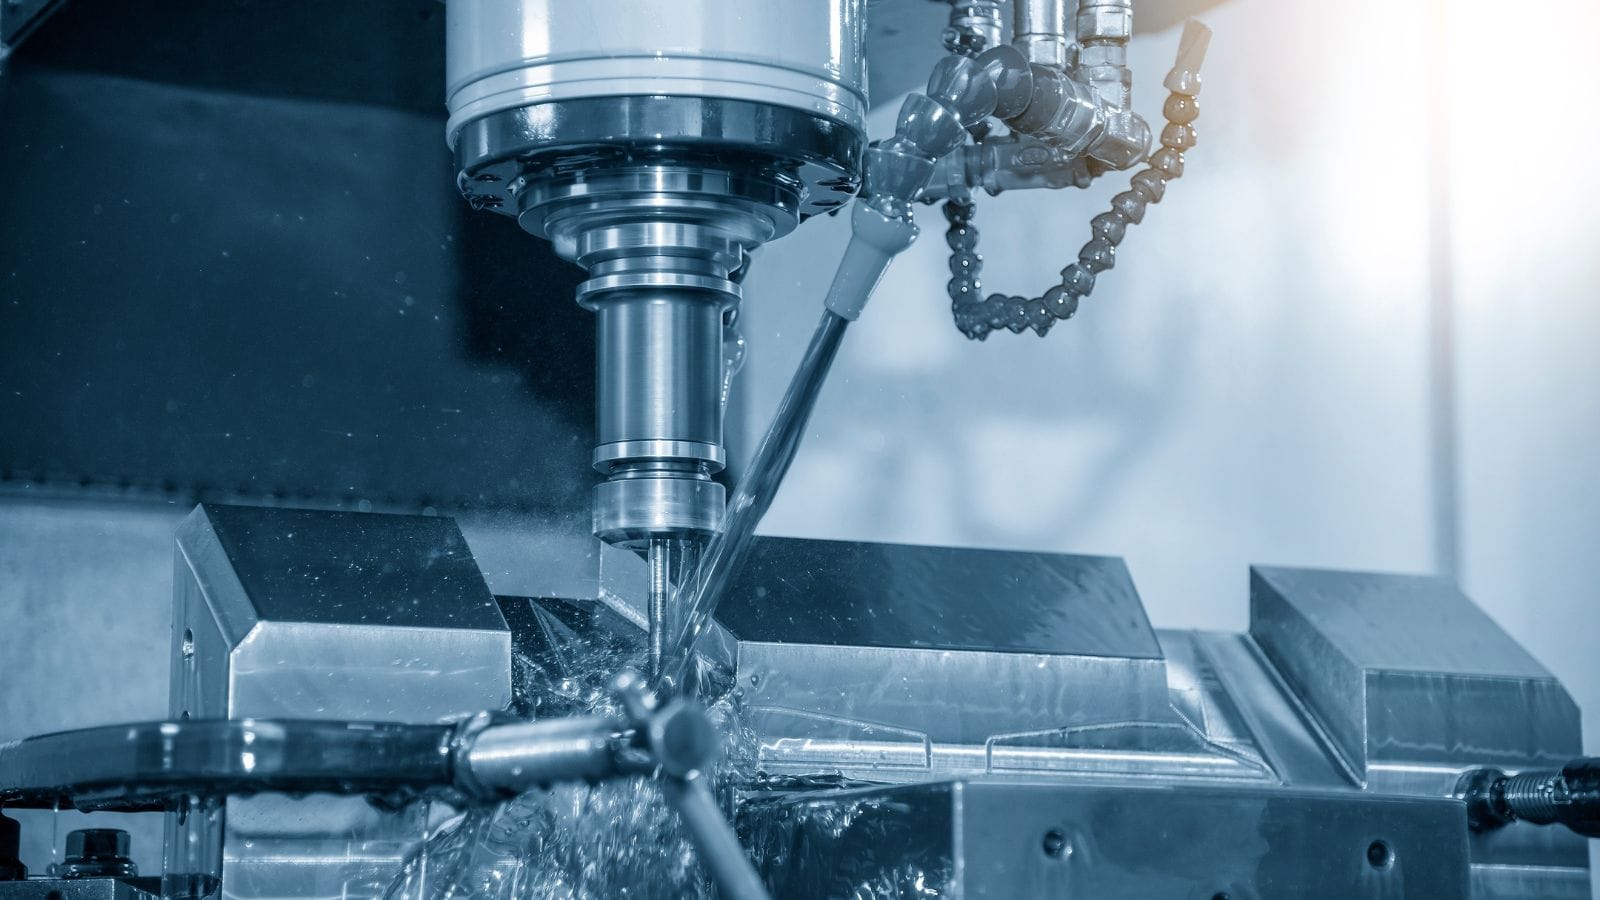
După încheierea pregătirilor, producătorii trec la fabricarea propriu-zisă a matriței, care începe cu selectarea oțelului pentru scule.
Selectarea materialului pentru scule este cea mai importantă etapă a procesului, deoarece este influențată în mare măsură de piesele turnate sub presiune pe care matrița trebuie să le producă; invers, alegerea tipului de oțel pentru scule conferă produsului finit caracteristici diferite. Pentru turnarea sub presiune se utilizează pe scară largă oțeluri pentru lucru la cald, precum H13, cu un tratament termic planificat pentru a echilibra duritatea, tenacitatea și rezistența la oboseală termică.
După finalizarea proiectării și achiziționarea materialelor, fabricația începe în atelierul de scule. Strungurile efectuează prelucrarea brută inițială a blocurilor de oțel, îndepărtând eficient materialul în exces. Centrele de prelucrare CNC execută apoi treceri de degroșare și finisare de precizie pe blocuri, cavități și miezuri pentru a obține specificațiile finale.
Dacă proiectul include geometrii complexe care nu pot fi realizate cu scule de așchiere convenționale, EDM (prelucrare prin eroziune electrică) poate fi utilizată pentru rezultate mai bune: EDM cu fir decupează profile complexe, iar EDM cu electrod masiv creează forme complicate de cavitate prin erodarea materialului cu un electrod profilat. Aceste procese sunt esențiale pentru obținerea detaliilor fine și a razelor mici întâlnite frecvent la matrițele pentru turnarea sub presiune.
Etapa finală: asamblarea, proba și validarea procesului
După asamblare, matrița este supusă unei probe, adică unei serii controlate de teste pe presa de producție sau pe mașina de turnare. Se produc piese de probă, care sunt măsurate în raport cu specificațiile proiectului.
Inspecția dimensională cu ajutorul mașinilor de măsurat în coordonate (CMM) verifică dacă elementele critice se încadrează în toleranțe. Pentru matrițele de turnare sub presiune, se poate utiliza inspecția cu raze X pentru a verifica porozitatea internă.
Dacă se constată abateri, matrița este reglată și retestată; aprobarea se acordă numai după ce piesele îndeplinesc în mod constant toate cerințele de calitate. Această etapă de validare este ultima verificare înainte de începerea producției complete.
Capacitățile Moldiecasting: matrițe pentru turnare sub presiune și piese de producție
Capacitățile noastre acoperă proiectarea matrițelor, aprovizionarea cu materiale premium, fabricarea sculelor în regie proprie, turnarea, operațiile secundare și inspecția. Pentru fabricarea sculelor de turnare sub presiune, Moldiecasting este un partener unic și responsabil, de la primul desen până la piesele finite.
O gamă largă de matrițe pentru fiecare aplicație de turnare sub presiune
Cu sprijinul capacităților interne de prelucrare CNC de precizie și EDM cu fir/electrod masiv, proiectăm și fabricăm matrițe pentru o gamă completă de aplicații de turnare sub presiune, inclusiv
- Matrițe cu o singură cavitate
- Matrițe cu mai multe cavități
- Matrițe familiale
- Matrițe cu acțiuni laterale complexe, precum glisiere și extractoare pentru zone cu degajări
- Și altele
Experiența noastră vastă pe piața globală de aprovizionare cu matrițe ne ajută, de asemenea, să ne asigurăm că sculele respectă mai multe standarde regionale de calitate, precum HASCO și ASTM. Astfel, matrițele noastre pot fi integrate cu ușurință în liniile de producție a pieselor din aliaje de aluminiu, zinc și magneziu, pentru procese cu cameră rece sau cameră caldă.
Pentru proiectele care necesită validare fizică înainte de angajarea în fabricarea sculelor de producție, putem oferi și soluții de scule rapide pentru producerea unor piese prototip mai devreme în ciclul de dezvoltare.
Aprovizionare cu materiale premium de la mărci de top de oțel pentru scule
Performanța și durata de viață a matriței încep cu selectarea materialului. Moldiecasting se aprovizionează cu oțeluri pentru scule de la furnizori recunoscuți la nivel mondial, ceea ce ne oferă acces la întreaga gamă de calități necesare pentru diferite condiții de turnare sub presiune și cerințe de exploatare.
Pentru sculele de turnare sub presiune, alegerile uzuale includ calități pentru lucru la cald precum 8407, DIEVAR, SKD61 și DAC55.
Pentru matrițele care necesită cavități cu suprafață oglindă, rezistență la coroziune sau proprietăți speciale pentru lucru la rece, folosim aceeași rețea de furnizori pentru a potrivi cu precizie materialul cu aplicația.
Un proces de producție riguros și documentat integral
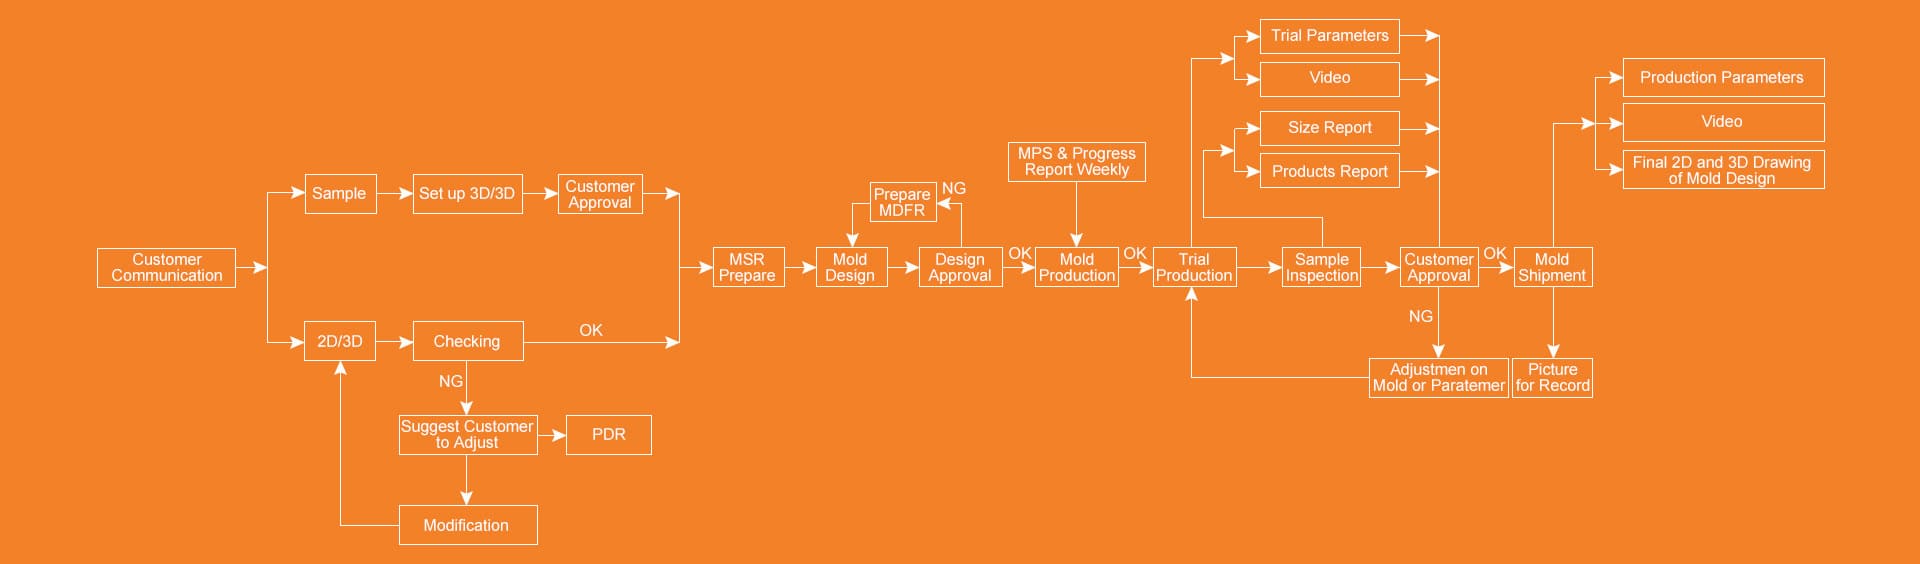
În calitate de fabricant experimentat de scule și matrițe, Moldiecasting dispune de un flux consacrat de producție și inspecție care vă oferă soluții de matrițe rentabile, asigurând vizibilitate, control și dovezi documentate ale calității, precum și termene de livrare mai scurte și productivitate sporită.
Procesul începe cu comunicarea cu clientul și analiza fișierelor:
- Pentru fișierele 2D/3D, verificăm mai întâi geometria și semnalăm problemele. Atunci când recomandăm modificări de proiectare, parcurgem un ciclu PDR (revizuirea proiectării piesei).
- Pentru mostre fizice, putem organiza scanarea 3D pentru inginerie inversă. După confirmarea datelor de intrare, pregătim MSR (revizuirea structurii matriței) înainte de începerea proiectării matriței.
Proiectarea matriței trece printr-o etapă formală de aprobare înainte de începerea producției. Pe tot parcursul fabricării matriței, emitem rapoarte săptămânale de progres MPS, astfel încât să aveți o imagine clară asupra stadiului sculei.
După ce scula este gata, efectuăm o producție de probă controlată și livrăm un pachet complet: parametrii probei, un videoclip al producției, un raport de inspecție la scară completă și un raport al produsului.
Pentru piesele de probă, utilizăm măsurători CMM, inspecție cu raze X pentru integritatea internă atunci când este necesar și scanare 3D pentru verificarea dimensională. Dacă inspecția identifică probleme, efectuăm reglaje ale matriței sau parametrilor și repetăm inspecția înainte de a solicita aprobarea.
Matrița este expediată numai după aprobarea dumneavoastră, împreună cu parametrii de producție și desenele finale 2D/3D ale matriței, utile ca referință pentru producția și întreținerea viitoare.
Întrebări frecvente
De ce fișiere aveți nevoie pentru a oferta o matriță de turnare sub presiune?
Pentru o ofertă exactă, avem nevoie de obicei de un model 3D (STEP sau IGES), cerința privind aliajul, volumul anual vizat, cerințele estetice și eventualele toleranțe critice. Dacă aveți un desen 2D, vă rugăm să îl includeți pentru a clarifica strategia bazelor de referință și cerințele de inspecție.
Furnizați rapoarte de inspecție și validare după probe?
Da. În funcție de cerințele proiectului, putem furniza rapoarte de măsurare CMM, rapoarte de scanare 3D și, atunci când este necesar, inspecție cu raze X pentru verificarea integrității interne. Validarea se realizează prin serii de probe și reglaje iterative, până când piesele respectă în mod constant specificațiile convenite.
Cum stabiliți care toleranțe justifică costul?
Nu toate toleranțele au același impact asupra funcționării. Lucrăm împreună cu dumneavoastră pentru a identifica dimensiunile cu adevărat critice și pe cele care pot admite intervale mai largi. De regulă, această distincție reduce costurile sculelor și prelucrării, păstrând în același timp toleranțele strânse acolo unde sunt necesare.







