
Turnarea sub presiune este un proces de turnare a metalelor în care metalul topit este forțat la presiune ridicată într-o matriță din oțel, proiectată pentru fiecare proiect. Procesul produce piese precise și complexe, cu suprafețe netede și toleranțe strânse, motiv pentru care este utilizat pe scară largă în producția repetitivă de volum mare.
Majoritatea componentelor turnate sub presiune sunt realizate din metale neferoase, precum aluminiul, zincul și magneziul. În practică, factorul decisiv nu este adesea numai aliajul, ci sistemul de scule care controlează umplerea, aerisirea, răcirea și ejectarea pe parcursul a mii de cicluri.
Dacă planificați un nou program de turnare sub presiune, începeți cu matrița: strategia liniei de separație, proiectarea canalelor de alimentare și a aerisirilor, precum și echilibrul termic. Aceste decizii determină în mare măsură riscul de porozitate, bavurile, variațiile dimensionale și stabilitatea pe termen lung.
De ce să alegeți turnarea sub presiune (și de ce contează sculele)
Turnarea sub presiune este utilizată pe scară largă deoarece oferă un echilibru bun între performanță, uniformitate și cost la scară mare.
- Precizie ridicată: Toleranțele strânse pot reduce prelucrările mecanice.
- Producție rapidă: Timpii scurți de ciclu sunt potriviți pentru volume mari.
- Capacitatea de a realiza pereți subțiri: Permite proiecte ușoare cu geometrii complexe.
- Finisaj neted: După pregătirea corespunzătoare a suprafeței, este adesea potrivită pentru vopsire sau placare.
- Cost redus pe unitate la volume mari: Costul sculelor se amortizează prin producerea multor piese.
Totuși, aceste avantaje se obțin în mod constant numai dacă matrița este proiectată și fabricată corect. Calitatea sculelor și alegerile de proiectare (alimentare, aerisire, răcire, ejectare) influențează puternic timpul de ciclu, rata rebuturilor și etanșeitatea la presiune, sudabilitatea sau compatibilitatea piesei turnate cu finisarea ulterioară.
Planificați un proiect de scule? Trimiteți desenul pentru o discuție privind fezabilitatea sculei și analiza proiectării matriței, prin serviciul nostru de fabricare a matrițelor pentru turnare sub presiune.
Procesul de turnare sub presiune: ce se întâmplă în fiecare ciclu
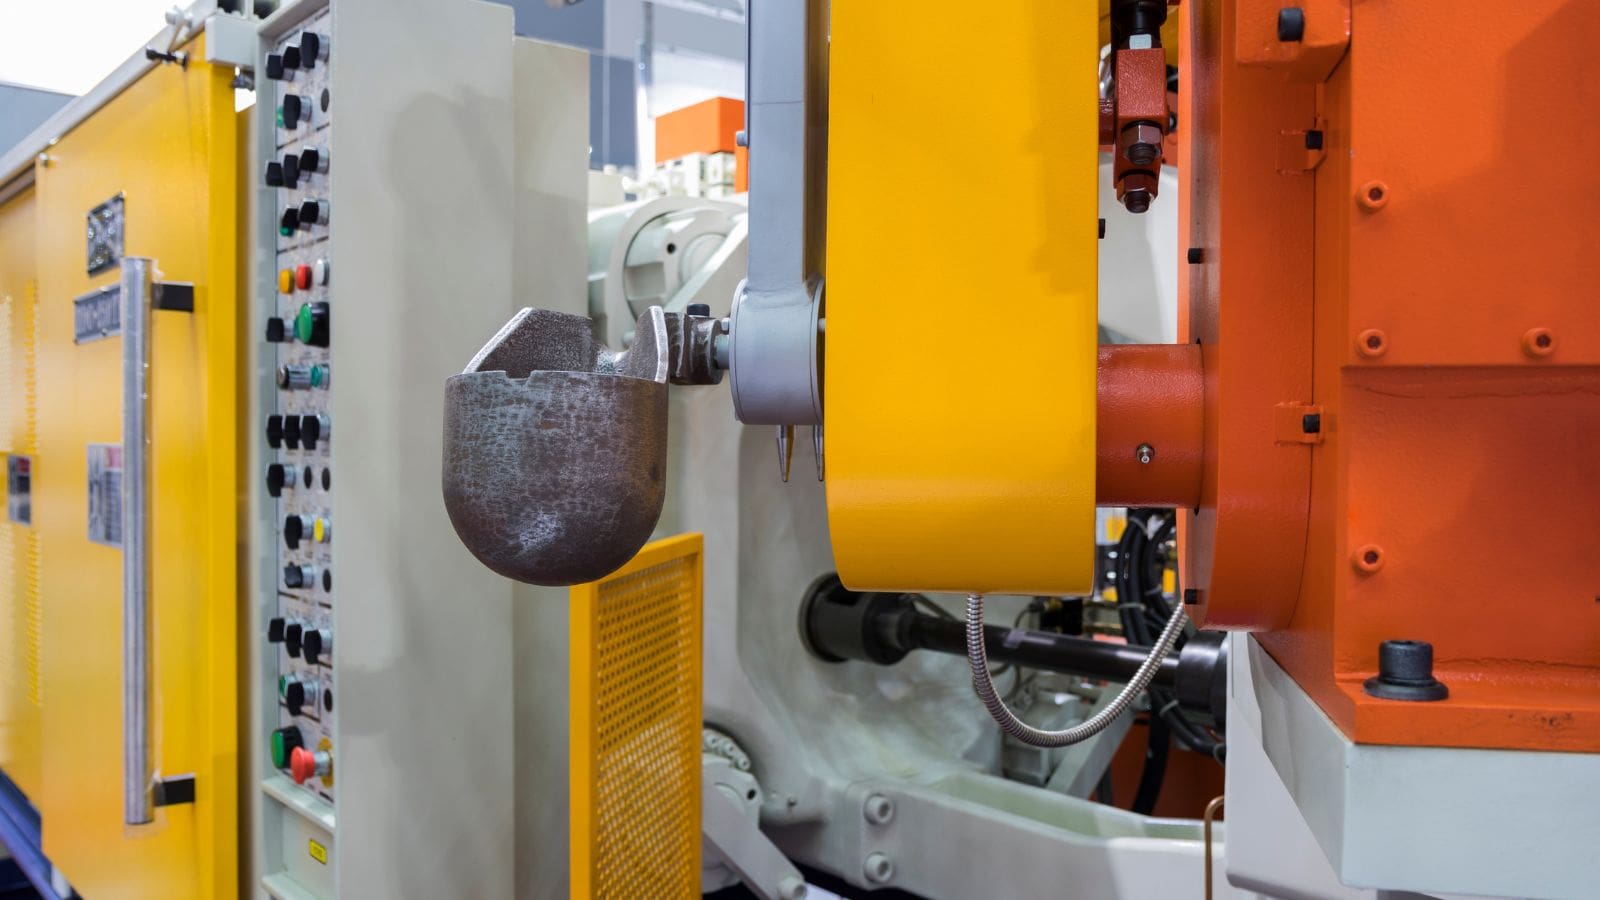
La nivel general, un ciclu de turnare sub presiune include pregătirea matriței, injecția/umplerea, solidificarea, ejectarea și debavurarea. În producție, detaliile cele mai importante sunt modul în care matrița controlează fluxul metalului, evacuarea aerului, și eliminarea căldurii—deoarece acestea determină repetabilitatea.
- Pregătirea matriței: Matrița se închide și se strânge; se aplică lubrifiant/agent de demulare dacă este necesar.
- Umplere (injecție): Aliajul topit pătrunde în cavitate prin sistemul de canale și porți de alimentare.
- Solidificare și răcire: Canalele de răcire și echilibrul termic influențează contracția și stabilitatea dimensională.
- Ejectare: Sistemul ejector eliberează piesa turnată; dispunerea ejectoarelor influențează urmele și riscul de deformare.
- Debavurare și finisare: Canalele, preaplinurile și bavurile sunt îndepărtate; pot urma prelucrarea mecanică și finisarea.
Deoarece defectele se repetă de la un ciclu la altul, precizia sculelor și controlul procesului sunt esențiale pentru o producție de masă stabilă.
Tipuri de turnare sub presiune: cameră caldă și cameră rece
Cele mai frecvente două configurații ale mașinilor de turnare sub presiune sunt cu cameră caldă și cu cameră rece. În multe cazuri, aliajul determină în mare măsură alegerea configurației.
| Tip | Utilizare tipică | Observații principale |
|---|---|---|
| Turnare sub presiune cu cameră caldă | Frecventă pentru aliaje cu punct de topire mai scăzut (adesea zinc; unele aliaje de magneziu) | Cicluri rapide; matrița și componentele mașinii trebuie să reziste mediului cu metal topit. |
| Turnare sub presiune cu cameră rece | Frecventă pentru aliaje cu punct de topire mai ridicat (adesea aluminiu) | Metalul topit este turnat într-un cilindru de injecție; în general, procesul este mai lent decât cel cu cameră caldă, dar potrivit pentru programele cu aluminiu. |
Indiferent dacă se folosește cameră caldă sau rece, proiectarea matriței (porți, aerisiri, răcire, ejectare) permite umplerea uniformă și calitatea stabilă a producției.
Principalele metode de turnare: HPDC, variante cu vid, LPDC și gravitațională
Termenul „turnare sub presiune” este folosit adesea pentru a desemna turnarea sub presiune înaltă (HPDC), însă cumpărătorii pot lua în calcul și alternativele cu presiune joasă sau gravitaționale, în funcție de cerințele privind calitatea internă și operațiile ulterioare.
Turnare sub presiune înaltă (HPDC)
Turnarea sub presiune înaltă este cel mai răspândit proces comercial pentru fabricarea pieselor din aluminiu, zinc și magneziu cu repetabilitate ridicată. Deoarece umplerea poate fi rapidă și turbulentă, aerisirea corectă, proiectarea preaplinurilor și controlul termic sunt importante pentru reducerea porozității și stabilizarea dimensiunilor.
Turnare sub presiune asistată de vid (variantă HPDC)
Turnarea sub presiune cu vid evacuează aerul din cavitate înainte sau în timpul injecției. Aceasta reduce captarea gazelor și porozitatea, îmbunătățind calitatea internă pentru aplicațiile care necesită etanșeitate la presiune, sudare sau finisare exigentă. Pregătirea pentru vid ține în principal de proiectarea sculelor : strategia de etanșare, traseul de aerisire și poziționarea supapei/portului trebuie prevăzute în matriță.
Turnare sub presiune joasă (LPDC)
Turnarea sub presiune joasă folosește umplerea controlată, propulsată de o presiune redusă a gazului. Este luată adesea în considerare atunci când integritatea internă este prioritară față de viteza maximă, mai ales pentru anumite cerințe structurale sau legate de tratamentul termic.
Turnare gravitațională în matriță permanentă
Turnarea gravitațională în matriță permanentă (adesea inclusă în discuțiile cumpărătorilor despre „turnarea sub presiune”) umple matrița prin gravitație, nu prin presiune de injecție. Poate fi luată în calcul pentru volume mai mici sau când alegerea procesului este influențată de cerințele privind tratamentul termic și calitatea internă. Selecția depinde în mare măsură de geometria piesei, aliaj și cerințele de performanță.
Sculele de turnare sub presiune: componentele matriței
Matrița de turnare sub presiune este un sistem complet care formează piesa și controlează curgerea, aerisirea, răcirea și ejectarea metalului. Un sistem tipic include:
- Miez și cavitate (inserturi) care formează geometria piesei
- Sistem de canale și porți de alimentare care introduce metalul topit în cavitate
- Aerisiri și preaplinuri care evacuează aerul și rețin oxizii/impuritățile
- Canale de răcire care controlează temperatura matriței și timpul de ciclu
- Sistem ejector care eliberează piesa turnată în mod fiabil
- Glisiere/elemente de ridicare (când sunt necesare pentru degajări sau elemente laterale)
La Moldie, proiectarea și fabricarea matrițelor pot fi susținute prin prelucrare CNC, EDM, măsurare de precizie și instrumente de simulare utilizate pentru optimizarea alimentării, răcirii și ejectării, în vederea obținerii unor rezultate uniforme. Aflați mai multe despre capacitățile noastre pe pagina matrițelor de turnare sub presiune .
Alegeri-cheie în proiectarea sculelor și impactul lor asupra calității
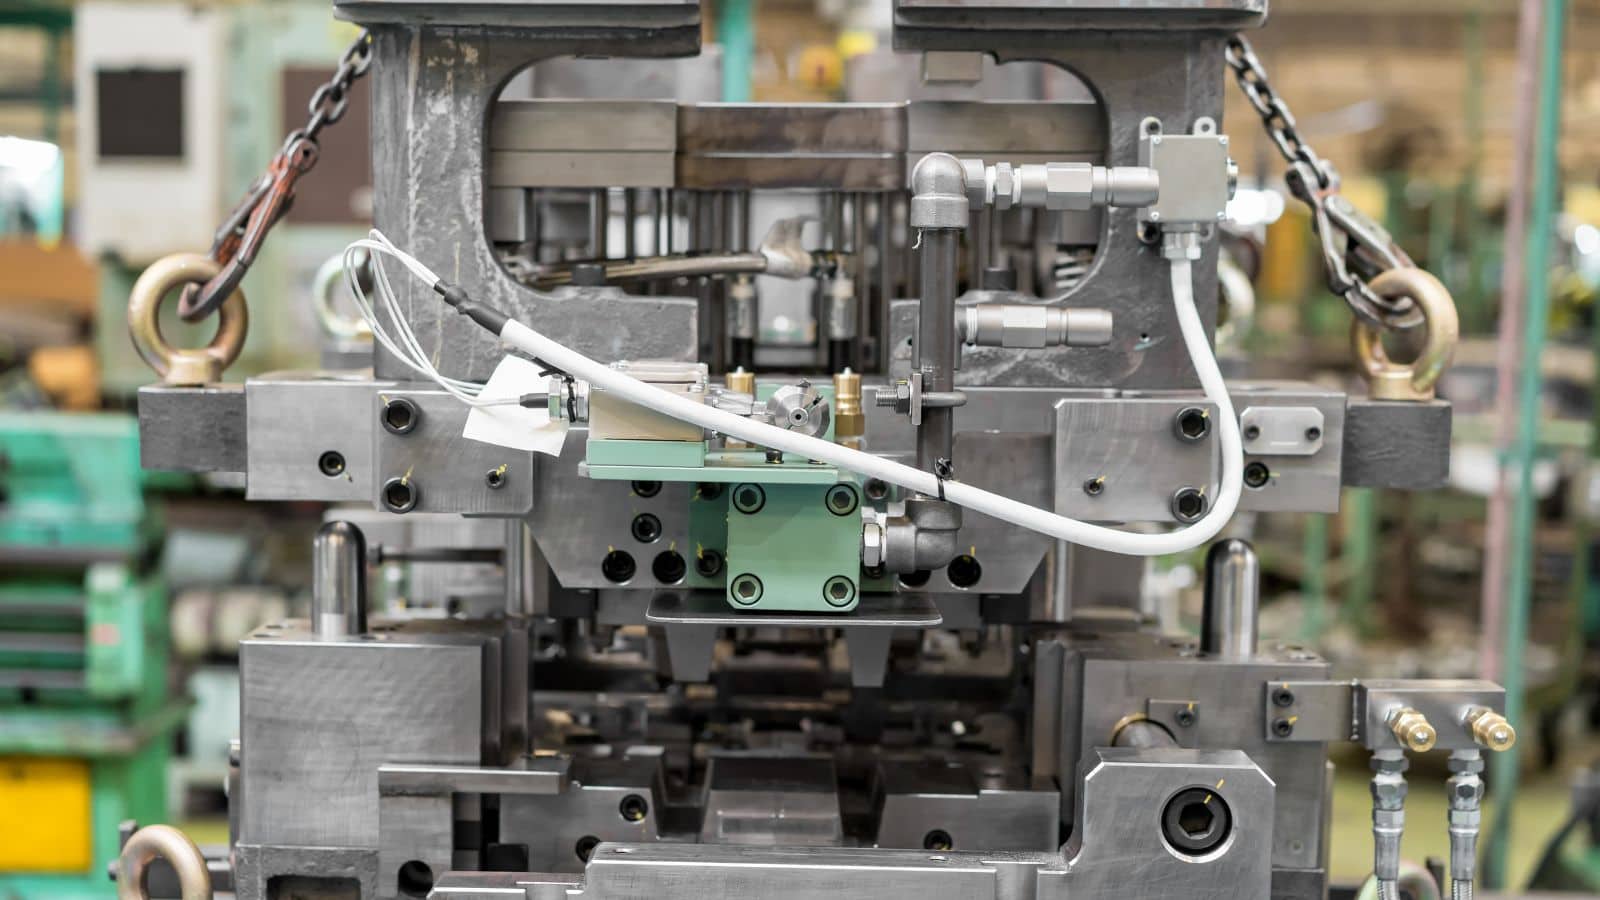
Strategia liniei de separație
Alegerea liniei de separație influențează riscul de bavuri, suprafețele cosmetice, stabilirea reperelor de prelucrare și aspectul urmelor ejectoarelor. O alegere bună poate reduce operațiile secundare și poate îmbunătăți stabilitatea pe serii lungi.
Canale, porți de alimentare și echilibrul umplerii
Proiectarea canalelor și a porților determină modul de umplere a cavității. Umplerea echilibrată reduce riscul de îmbinări reci și umplere incompletă și poate diminua porozitatea cauzată de turbulențe. Poziția porților influențează și aspectul cosmetic, precum și efortul de postprocesare.
Aerisire, preaplinuri și pregătirea pentru vid
Evacuarea aerului este una dintre cele mai frecvente cauze fundamentale ale porozității și defectelor de suprafață. Traseele adecvate de aerisire și amplasarea preaplinurilor ajută la eliminarea gazelor captive și a contaminanților. Dacă este necesară turnarea asistată de vid, matrița trebuie proiectată de la început pentru etanșare și poziționarea porturilor de vid.
Răcire și echilibru termic
Proiectarea răcirii controlează momentul solidificării, comportamentul contracției, riscul de deformare și timpul de ciclu. O matriță echilibrată termic ajută la reducerea variațiilor dimensionale în seriile lungi de producție.
Dispunerea sistemului de ejectare
Poziționarea și succesiunea știfturilor ejectoare influențează stabilitatea eliberării, urmele de ejectare și riscul de deformare, mai ales la pereții subțiri sau pe suprafețele cosmetice.
Selecția materialelor (inclusiv impactul asupra sculelor)
Alegerea materialului influențează durata de viață a matriței, timpul de ciclu, costul și performanța finală a piesei. De asemenea, modifică modul în care trebuie proiectată matrița pentru curgere, aerisire și eliminarea căldurii.
Aliaje de aluminiu pentru turnare sub presiune
Aluminiul este utilizat pe scară largă deoarece combină rezistența, greutatea redusă și rezistența la coroziune. Majoritatea programelor cu aluminiu folosesc mașini cu cameră rece datorită temperaturii de topire mai ridicate.
- A380 / ADC12: Aliaje de uz general cu proprietăți bune de turnare.
- A360: Este ales adesea când sunt necesare o rezistență mai bună la coroziune și ductilitate.
- A383: Este utilizat frecvent pentru piese cu pereți subțiri și geometrii complexe.
Dacă programul dvs. folosește aluminiu, consultați prezentarea capacităților noastre pentru piese turnate din aluminiu .
Aliaje de zinc pentru turnare sub presiune
Turnarea sub presiune a zincului este utilizată frecvent pentru piese mici, cu detalii fine și finisaj de suprafață excelent. Programele cu zinc beneficiază adesea de cicluri rapide și durată lungă de viață a sculei, atunci când matrița este proiectată și întreținută corespunzător.
Aliaje de magneziu pentru turnare sub presiune
Magneziul este cel mai ușor metal structural utilizat în mod obișnuit la turnarea sub presiune și este ales adesea atunci când reducerea greutății este o prioritate.
Aflați mai multe despre capacitățile noastre pentru piese turnate din magneziu .
Controlul calității, defecte frecvente și operații secundare
Controlul calității este esențial în turnarea sub presiune, deoarece defectele se pot repeta de la un ciclu la altul. Problemele frecvente includ porozitatea, îmbinările reci, bavurile și variațiile dimensionale.
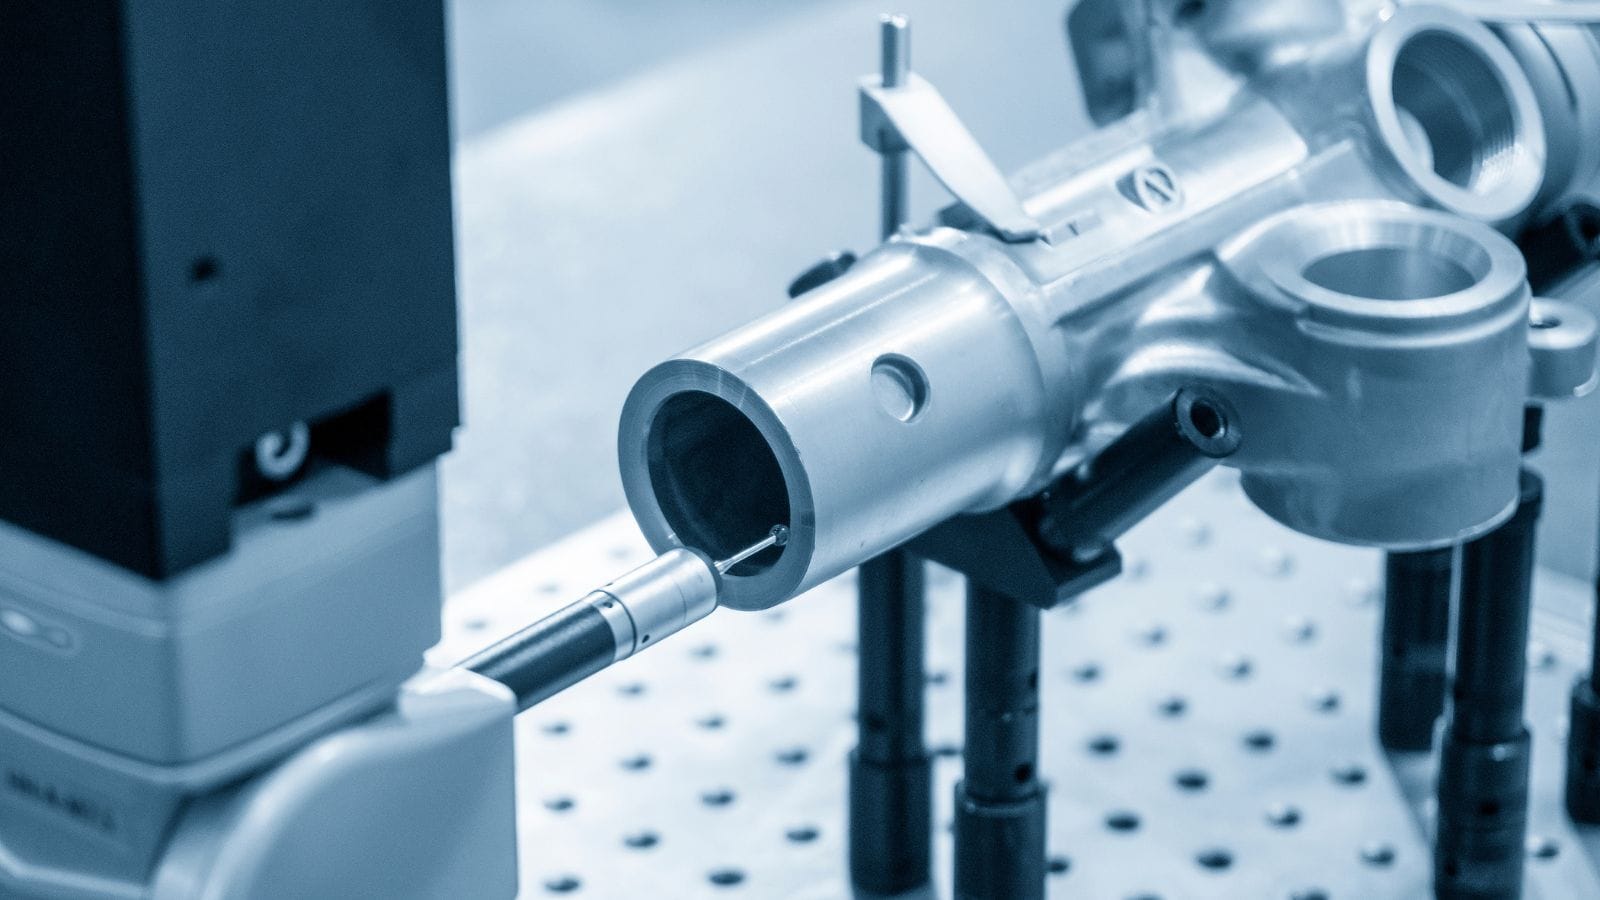
Defecte frecvente și cauze tipice
- Porozitate: Este asociată adesea cu aerul captiv, aerisirea/preaplinurile insuficiente sau parametrii instabili ai procesului.
- Îmbinări reci / umpleri incomplete: Sunt asociate adesea cu echilibrul umplerii, proiectarea porților, temperatura sau profilul injecției.
- Bavuri: Sunt asociate adesea cu potrivirea liniei de separație, forța de închidere, uzura sau deformarea/dezechilibrul termic al matriței.
- Variații dimensionale: Sunt asociate adesea cu variații ale temperaturii matriței, uzură sau control neuniform al procesului.
Metode de inspecție
Inspecția CMM verifică dimensiunile critice, iar inspecția cu raze X ajută la identificarea porozității interne. Scanarea 3D este utilă și pentru compararea primei piese și validarea sculei.
Finisare și prelucrare mecanică
Multe piese turnate sub presiune necesită operații secundare înainte de utilizarea finală. Prelucrarea CNC și finisarea suprafeței ajută la îndeplinirea cerințelor de toleranță, aspect și rezistență la coroziune.
Costuri: când este potrivită turnarea sub presiune (abordare axată pe scule)
Turnarea sub presiune este rentabilă când volumul de producție este suficient de mare pentru a distribui costul sculelor pe multe piese. Investiția inițială în scule este mai mare decât în cazul proceselor mai simple, însă costul unitar poate fi mult mai mic la scară mare dacă timpul de ciclu și rata rebuturilor sunt controlate.
Factori-cheie ai costului sculelor
- Complexitatea piesei (elemente adânci, pereți subțiri, cerințe cosmetice)
- Glisiere/elemente de ridicare (degajările și acțiunile laterale sporesc complexitatea sculei)
- Cerințe privind alimentarea/aerisirea/vidul
- Complexitatea răcirii și cerințele privind echilibrul termic
- Volumul de producție estimat și țintele de durabilitate (planificarea duratei de viață a matriței)
Ce să întrebați un producător de matrițe pentru turnare sub presiune
- Oferiți sprijin pentru optimizarea proiectării matriței în ceea ce privește alimentarea, răcirea și ejectarea (inclusiv simulare, dacă este necesar)?
- Cum veți valida scula (plan de încercare, metodă de inspecție și verificări ale stabilității)?
- Puteți sprijini și cerințele ulterioare, precum prelucrarea mecanică și finisarea suprafeței, ca soluție completă?
Dacă doriți să estimați abordarea și costul sculelor, contactați Moldie prin serviciul nostru de fabricare a matrițelor pentru turnare sub presiune și trimiteți desenul, aliajul preferat și volumul anual estimat.
Întrebări frecvente
Turnarea sub presiune depinde mai ales de mașină sau de matriță?
Ambele contează, însă matrița este adesea factorul principal pentru calitatea repetabilă. Alegerile privind porțile, aerisirile, răcirea și ejectarea determină modul în care se umple cavitatea, cum iese aerul și cum se elimină căldura în mii de cicluri.
Cameră caldă sau rece: ce variantă să aleg?
În multe cazuri, aliajul determină în mare măsură alegerea. Camera caldă este frecventă pentru aliaje cu punct de topire mai scăzut (adesea zinc), iar camera rece pentru aliaje cu punct de topire mai ridicat (adesea aluminiu). Alegerea finală trebuie confirmată în funcție de geometria piesei, cerințele de calitate și obiectivele de producție.
Cum reduceți porozitatea la turnarea sub presiune?
Reducerea porozității presupune de obicei aerisiri și preaplinuri mai bine proiectate, un profil de injecție și temperaturi stabile și, în anumite cazuri, turnare asistată de vid. Multe dintre aceste îmbunătățiri încep în etapa de proiectare a sculei.
Când este rentabilă turnarea sub presiune?
Turnarea sub presiune devine mai atractivă când volumul este suficient de mare pentru amortizarea costului sculelor, iar repetabilitatea reduce operațiile secundare și rebuturile. Pragul de rentabilitate depinde de geometrie, aliaj, cerințele de calitate și obiectivele privind timpul de ciclu.
Piesele turnate sub presiune necesită prelucrare mecanică și finisare?
Multe dintre ele da. Prelucrarea mecanică este utilizată adesea pentru ajustaje critice, filete și suprafețe de etanșare, iar finisarea ajută la îndeplinirea cerințelor de aspect și rezistență la coroziune. Consultați opțiunile noastre de finisare a suprafeței pentru operații tipice de postprocesare.
Poate Moldie să susțină matrițe pentru turnarea sub presiune a aluminiului, zincului și magneziului?
Da. Moldie este specializată în fabricarea matrițelor pentru turnarea sub presiune a aliajelor de aluminiu, zinc și magneziu și poate sprijini procesul de la proiectarea piesei și prototipare până la fabricarea matriței și susținerea producției ulterioare. Consultați detaliile serviciului nostru pentru matrițe de turnare sub presiune .







